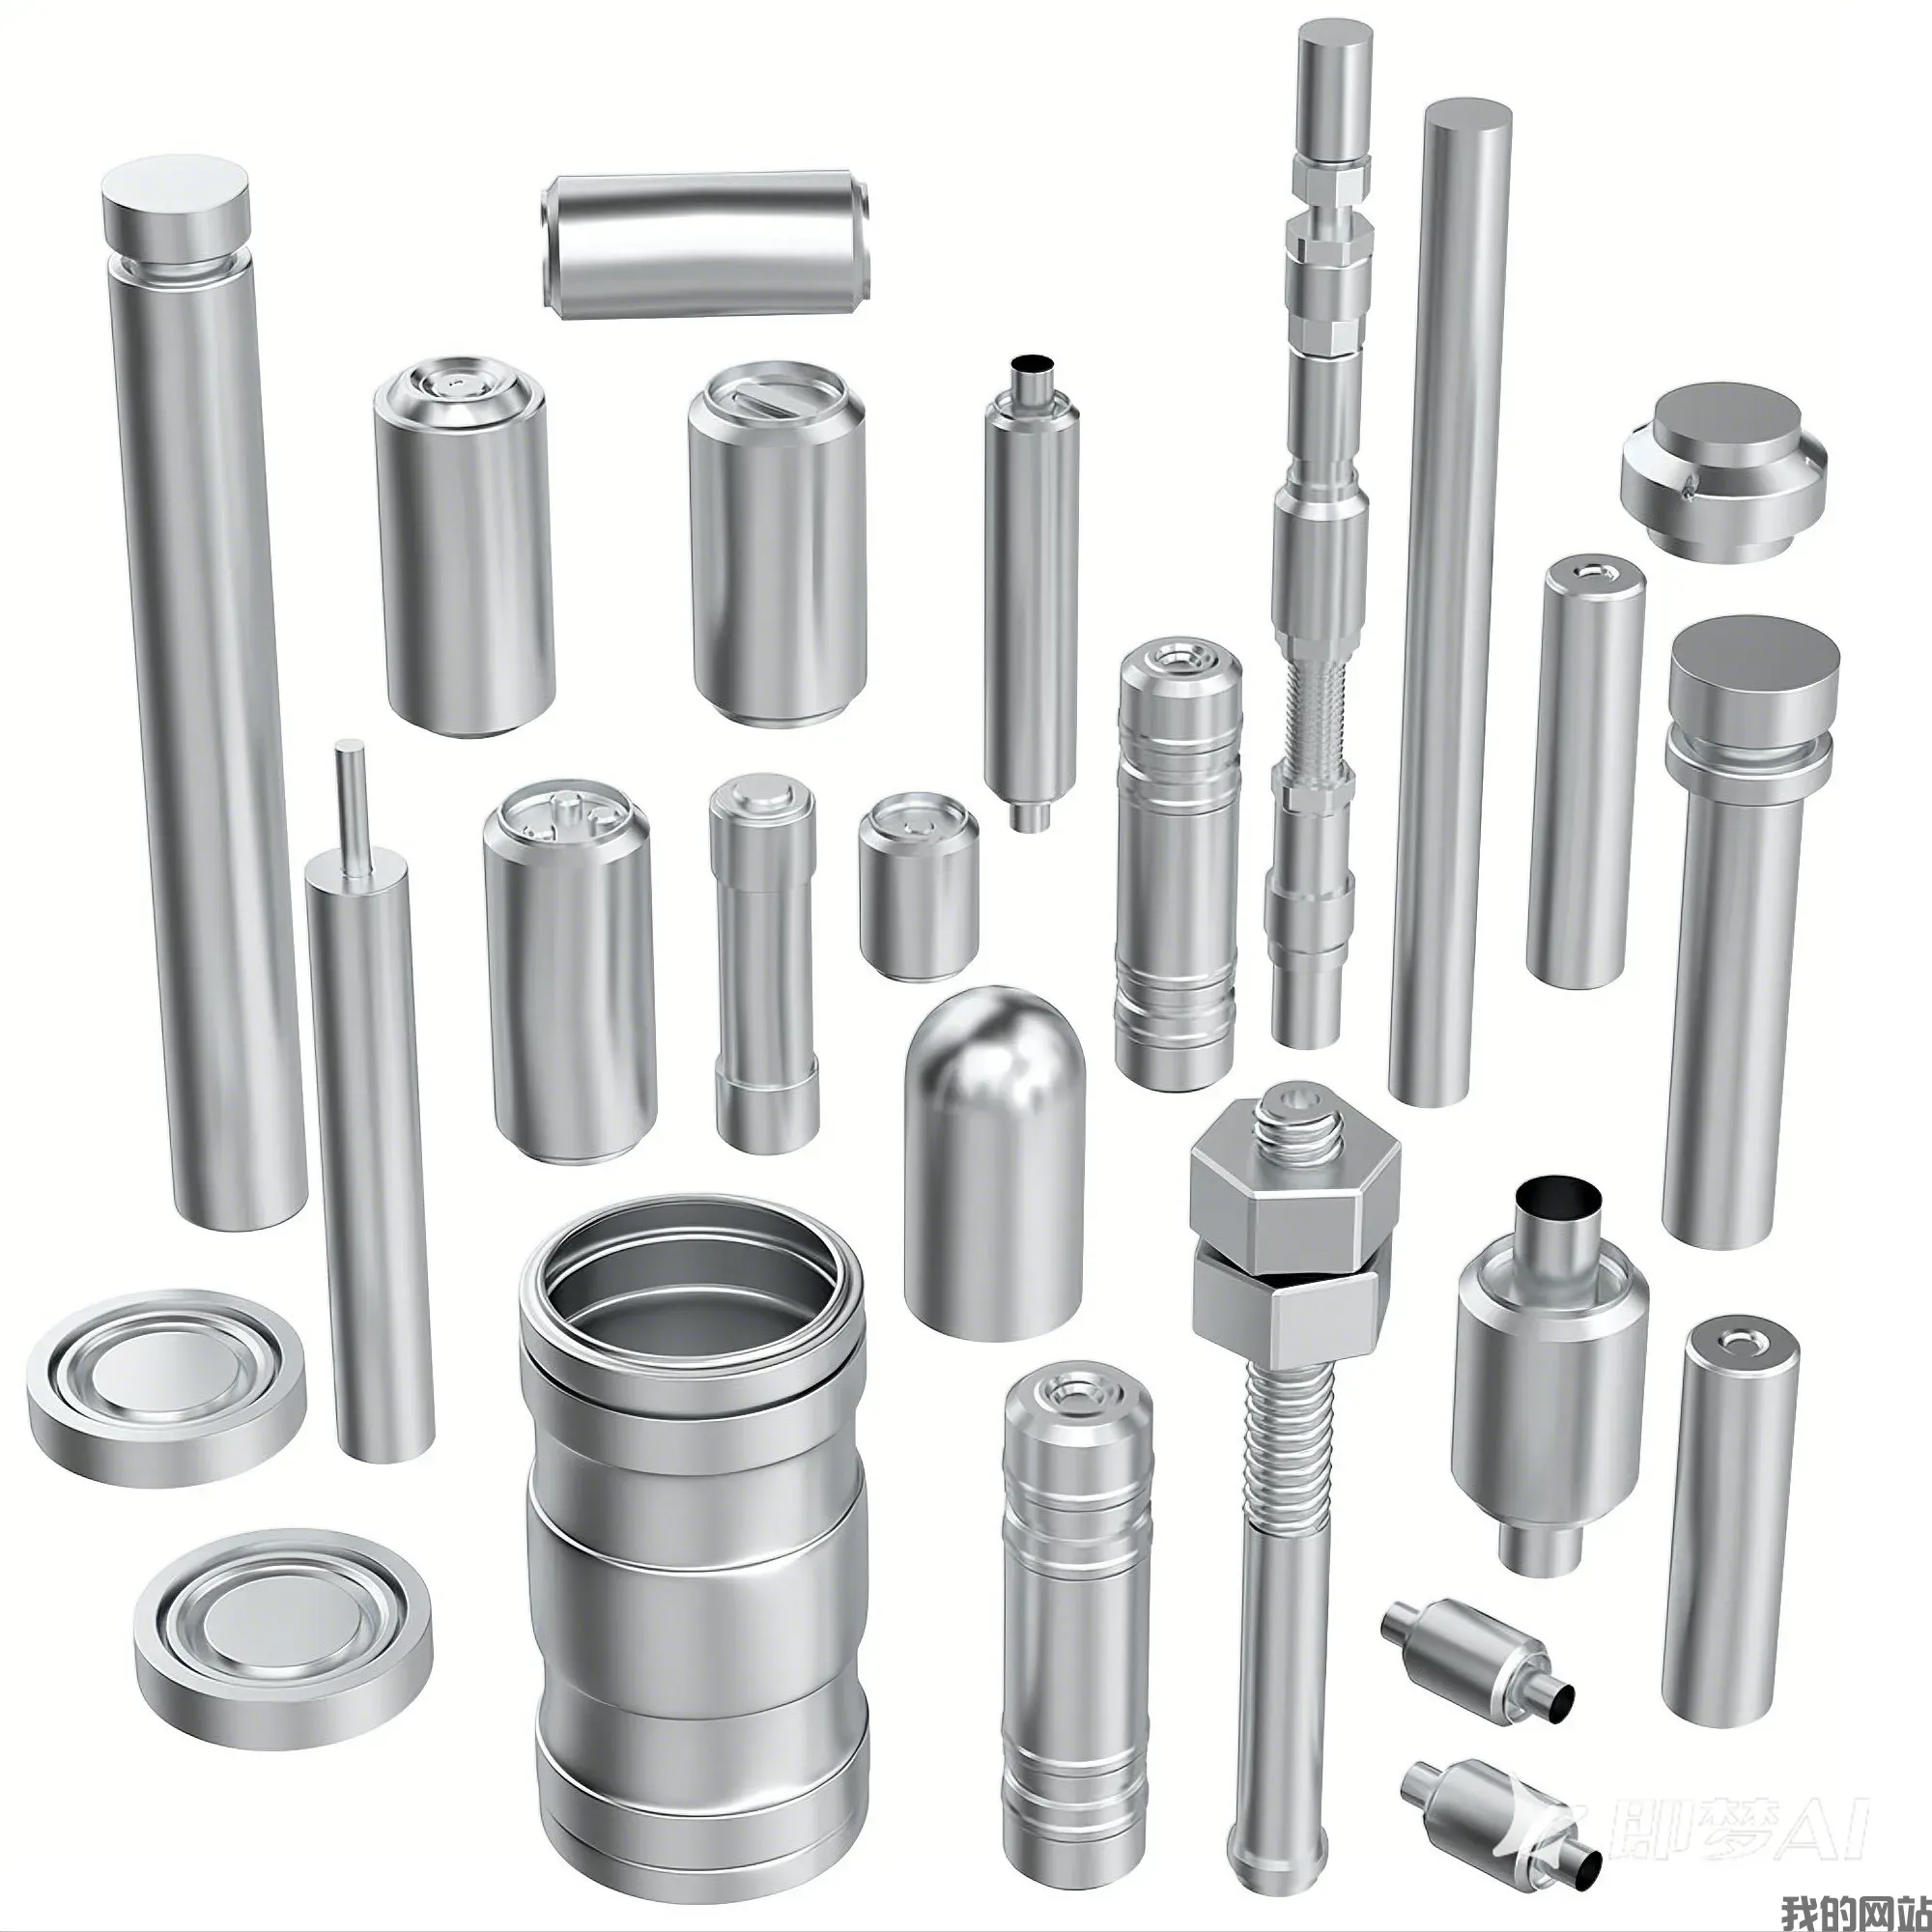
製品の詳細
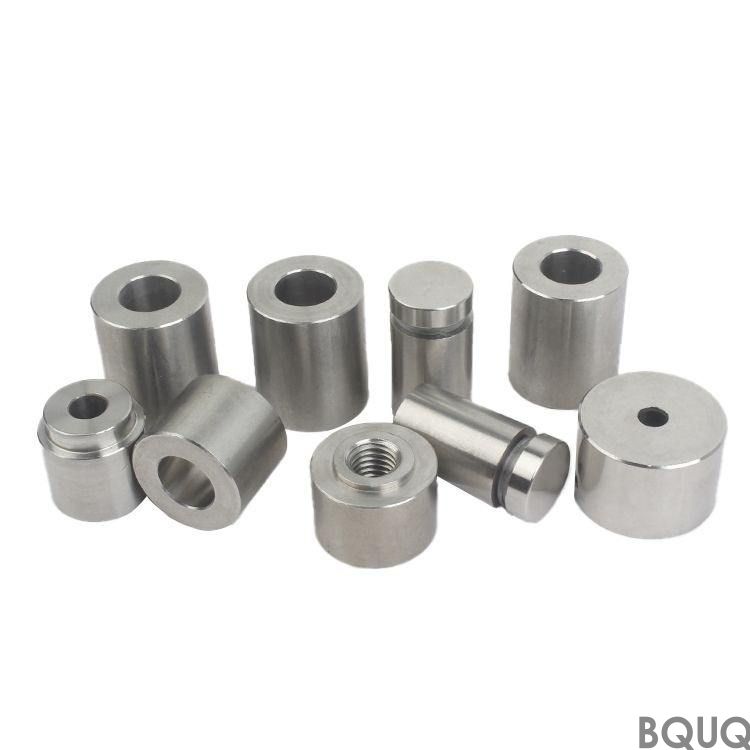
重要なポイント
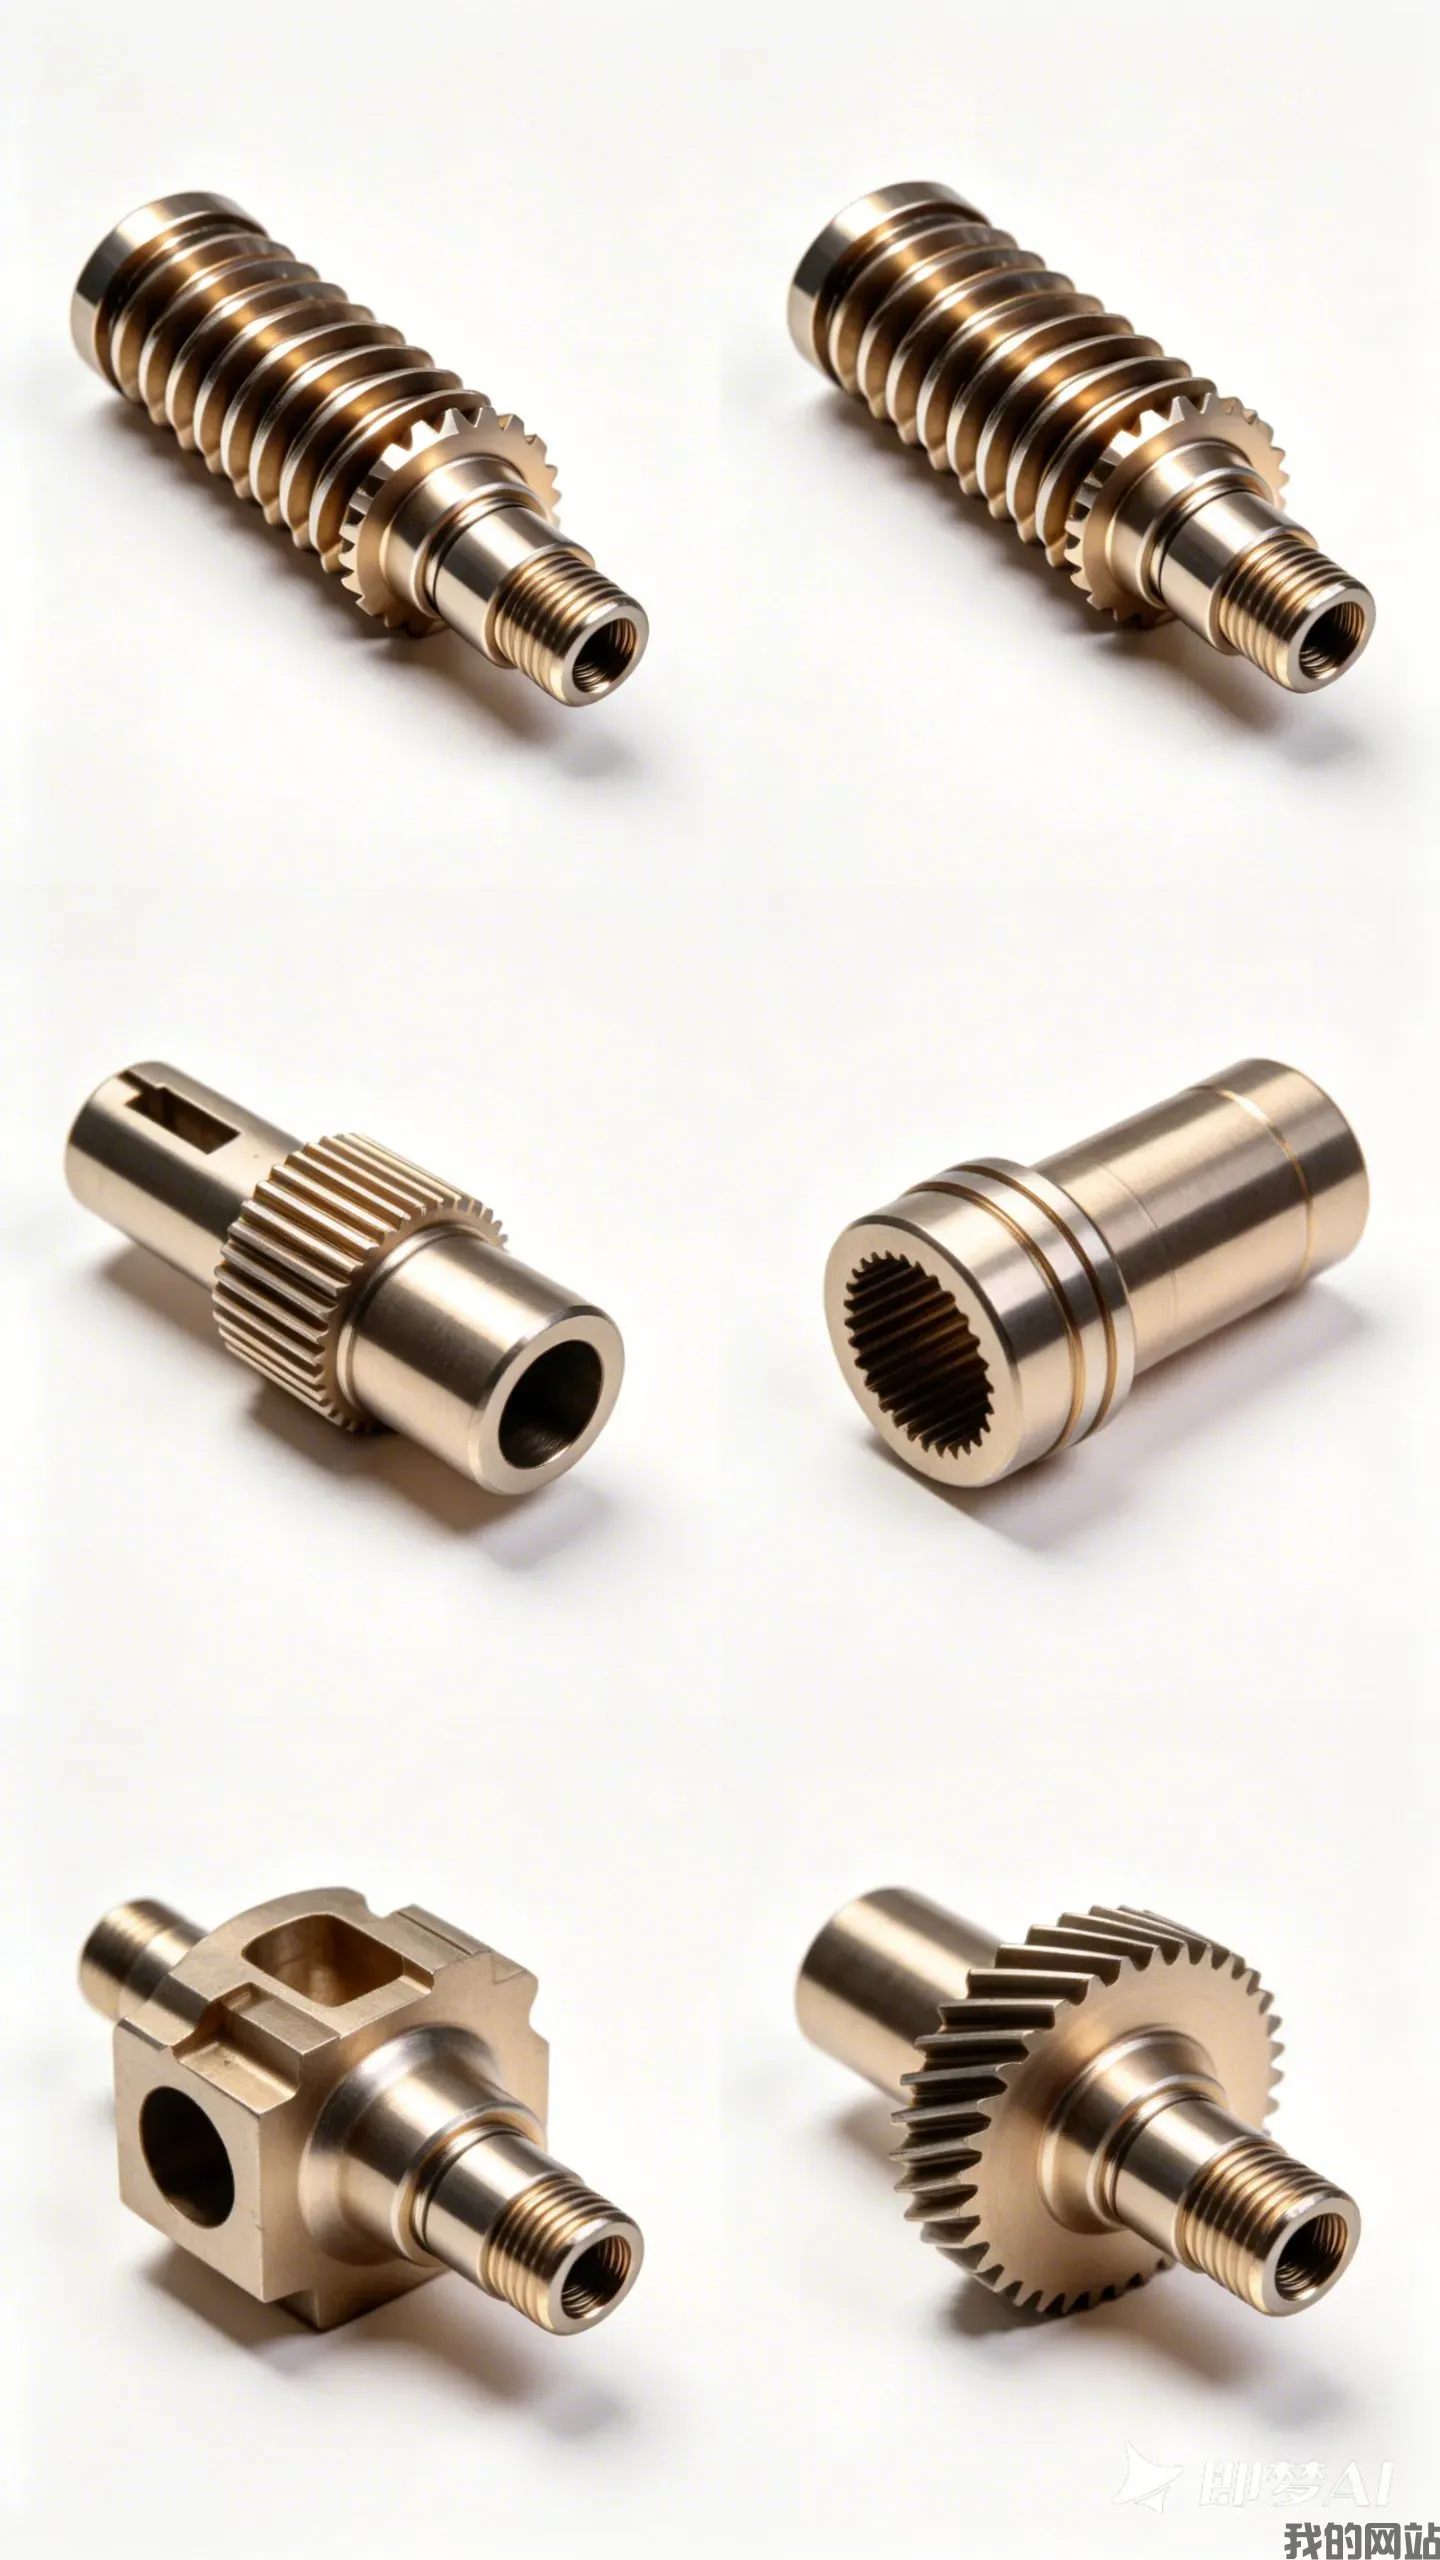
BQUQのCNC旋削部品は、ステンレス303 / 304 / 316Lから機械加工され、全長1000 mmまで対応可能で、取付面の平坦度をツールから直接維持します。熱抵抗はロットごとに測定され、ツーリングの稼働は安定しており、検査は金型摩耗をフィンピッチの測定可能な変動として現場に部品が届く前に捉えます。低いフィンゲージと狭いピッチにより、同じエンベロープ内の機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。
重要なポイント
BQUQのCNC旋削部品は、ステンレス303 / 304 / 316Lから機械加工され、全長1000 mmまで対応可能で、取付面の平坦度をツールから直接維持します。熱抵抗はロットごとに測定され、ツーリングの稼働は安定しており、検査は金型摩耗をフィンピッチの測定可能な変動として現場に部品が届く前に捉えます。低いフィンゲージと狭いピッチにより、同じエンベロープ内の機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。
このCNC旋削部品は、ステンレス303 / 304 / 316Lの素材にフィンピッチを組み合わせているため、全長1000 mmまでの部品でも取付面の平坦度を維持します。熱抵抗はロットごとに測定されます。
関連記事:CNC加工油圧ピストン
設計アプローチとプロセス
ベースとフィンが一体としてプレス成形されるため、失敗するろう付け接合部がありません。取付面の平坦度はツールから直接維持され、熱インターフェースの接触が均一に保たれます。
単一のストロークでCNC旋削部品全体を成形するため、部品コストは複雑さに比例して増加しなくなります。ツーリングの稼働は安定しており、そのサイクルはラインに供給されます。
こちらもご覧ください:防衛産業部品:CNC加工における精密製造ケーススタディ
低いフィンゲージは、スタンピングが優位に立つ領域です。狭いピッチのフィンは、同じエンベロープの機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。
スタンピング構造は、押出よりもバッチ変動に耐性があります。金型摩耗はまずフィンピッチの測定可能な変動として現れ、検査は現場ではなくロット単位でそれを捉えます。
ステンレス303 / 304 / 316Lをプレス成形することで、エンベロープに応じてCNC旋削部品を軽量に保ち、フィン密度を犠牲にしません。これは、エアフローの経路長がすでにエンクロージャによって固定されている場合に重要です。
材料選定と表面仕上げ
標準材料はステンレス303 / 304 / 316Lで、ビーズブラスト+パッシベート処理で供給されます。ロボティクスへの曝露が懸念される用途では、パッシベート処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量はほぼ2倍になります。
指定可能な公差クラス
一般寸法は標準公差で、重要な特徴部は別途維持されます。成形形状はツーリングの再現性を継承し、穴位置は所定の公差で維持されます。より厳しいクラスには追加のプレス工程が必要なため、ツーリング後ではなく前に決定する価値があります。
出荷前の検査
各バッチにはCMMレポートが付属します。平坦度、ピッチ、ベース厚さ、穴位置を記録し、規格外のものはラインを離れる前にフラグを立てます。
平坦度は鋳鉄上ではなく花崗岩定盤上で測定されます。これは、全長1000 mmまでの部品では、ラップされていない定盤上での読み取り値が異なるためです。記録は両方の読み取り値を保持します。
成形後にフィンチップのバリと亀裂を検査します。スタンピングは図面寸法を変えることなくルートを割ることがあるためです。バリ限界は部品ごとに設定されます。
コレットサイズの選定:ボア、素材公差、段取り替え の詳細はこちら。
最終的な封じ込めが行われます。すべてのカートンにはロット、数量、検査ステータスがラベル付けされ、記録はISO9001ファイルに対して10年間保持されます。
この部品の使用用途
ロボティクスでは、定格がエンクロージャにまだ必要なエアフロー量を決定します。ロボティクスのジャンクション温度では、狭いピッチのフィンがセンサー予算内でデルタTを維持します。
ロボティクス向けの構築では、取付面は熱定格と同じくらい重要です。熱インターフェース材料が均一に広がるか、片端に溜まるかを決定するためです。
ロボティクスの顧客は通常、腐食理由からステンレス303 / 304 / 316Lを指定し、その後図面を所定の公差で維持します。そのラインはセカンドソースなしでボリュームを吸収します。
ロボティクスのパッケージングと振動規則は、一体構造への移行を促します。スタンピングされたCNC旋削部品にはクリープする接着剤がなく、これが2ピースクーラーの通常の故障モードです。
技術資料:カスタムCNC加工 ER32スプリングコレットチャック工具ホルダー
仕様
| パラメータ | 値 / 範囲 |
|---|
| 材料 | ステンレス303 / 304 / 316L |
| 表面仕上げ | ビーズブラスト+パッシベート |
| サイズ範囲 | 全長1000 mmまで |
| MOQ(試作) | 30個 |
| MOQ(量産) | 200個 |
| リードタイム(試作) | 72時間 |
| リードタイム(量産) | 10営業日 |
FAQ: ご注文前のご質問
どのような公差を維持できますか?
一般寸法は標準公差で、重要なものは別途維持されます。成形特徴部はツーリングの再現性を継承します。図面がより厳しい公差を必要とする場合は、追加のプレス工程を計画できるよう、ツーリング前にご連絡ください。
表面処理なしで納品できますか?
はい、自社で仕上げを行うお客様にはプレス成形ままの状態で出荷します。リスクはフィンの取り扱い跡ですので、それらの部品は間に合紙を入れて梱包します。
おすすめ記事:2025年のOEMサプライチェーン動向が委託製造契約を再形成する
梱包と輸送条件はどうなっていますか?
標準梱包です。お見積もりいたします。輸出カートンにはロット、数量、検査ステータスがラベル付けされ、検査レポートを含む完全なドキュメントが商品とともに移動します。
CADファイルや図面を提供していますか?
CMMレポートとともに2D図面を提供し、ご要望に応じて3D STEPも提供します。どちらも平坦度の指示とツーリング分割線を示しており、お客様自身のアセンブリで確認する場合に重要です。
サンプリング前に熱シミュレーションを手伝ってもらえますか?
はい。エンクロージャのエアフロー、入口温度、放散すべき熱負荷をお送りいただければ、定常状態モデルを実行し、推奨される組み合わせを返します。通常、これによりツーリングの反復が1回節約されます。
製造と出荷の方法
当社のロボティクス経験は2015年の最初のツーリングプログラムに遡ります。その歴史が、標準のビーズブラスト+パッシベートと保守的な仕様の理由です。
ツーリングは社内で製作されるため、プログラム全体で部品ごとにドリフトすることなく維持されます。
品質スタッフはプレス機の隣に座っており、別室にはいません。逸脱は最終検査ではなくツールの段階で稼働を停止します。
お見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
プレス加工材料:鋼帯、真鍮、リン青銅、コイル仕様 と比較してください。
製品ギャラリー
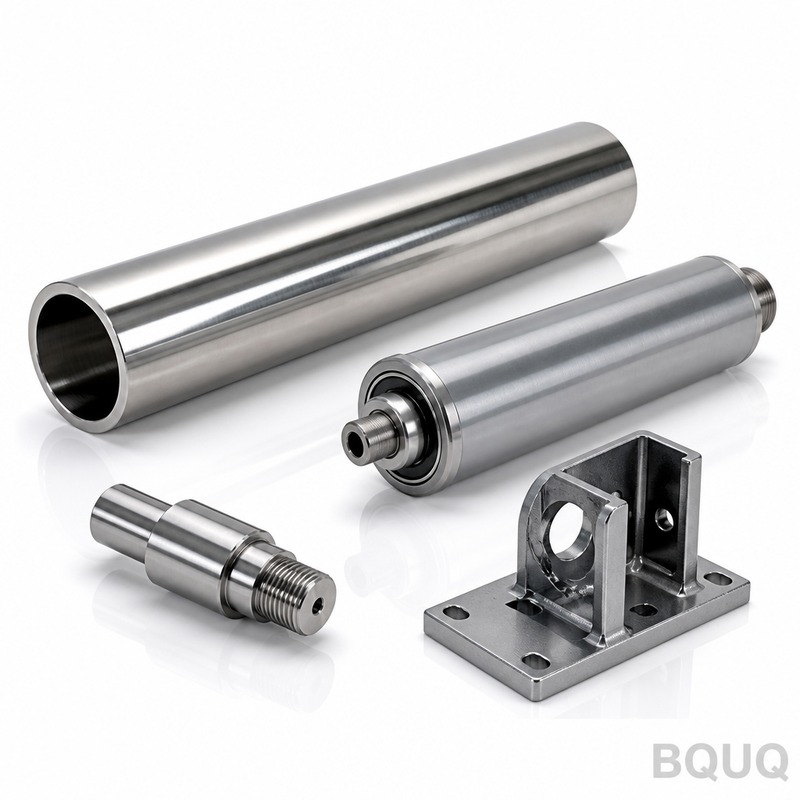
関連記事:BQUQ CNC加工半導体チャンバー部品、中国製高精度部品
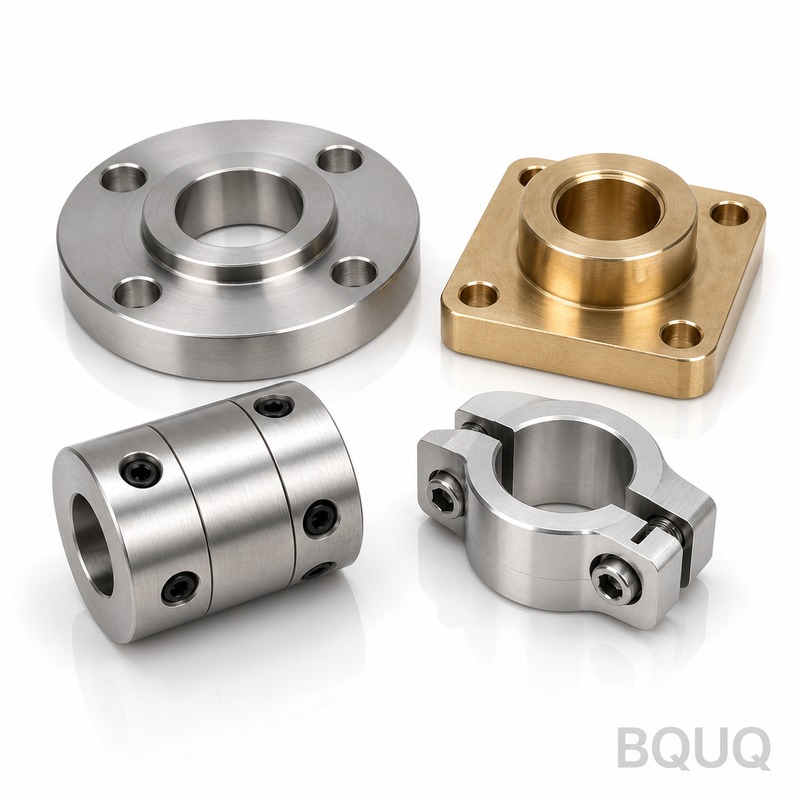
こちらもご覧ください:Seeed Studio XIAO用アルミニウムヒートシンク
BQUQ Ai液冷マニホールド部品コレクション — 精密プレス加工、最小注文数量なし の詳細はこちら。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | ステンレス303 / 304 / 316L |
| 公差 | 取付面の平坦度をツールから直接維持 |
| リードタイム | ツーリング承認後の標準量産リードタイム |
| MOQ | 小ロットおよびバッチ生産に対応 |
| 能力 | 全長1000 mmまでの部品、サイクルはラインに供給 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|
| スタンピングフィン | 固定エアフローエンベロープ内の高フィン密度 | 金型摩耗により時間とともにフィンピッチが変動 |
| 機械加工プロファイル | シンプルな形状と厳密な一体制御 | 立方ミリメートルあたりの表面積が低い |
| 押出プロファイル | 長く均一なセクション | スタンピングよりもバッチ変動に弱い |
| ろう付けアセンブリ | 複雑な多ピース形状 | 熱サイクル下でろう付け接合部が失敗する可能性 |
| プレス一体ベースとフィン | 均一な熱インターフェース接触 | ツーリングとストローク制御が必要 |
プロセス / 検査
| 段階 | 管理 | 記録 |
|---|
| 材料選定 | ステンレス303 / 304 / 316Lを検証 | 材料証明書とロットトレーサビリティ |
| 成形 | 単一ストロークでベースとフィンを一体成形 | ツーリング稼働とサイクルログ |
| フィンピッチチェック | フィンピッチの測定可能な変動を検出 | ロットレベルの検査記録 |
| 平坦度チェック | 取付面の平坦度をツールから維持 | 出荷前の寸法レポート |
| 熱試験 | 熱抵抗をロットごとに測定 | ロットごとの熱抵抗データ |
| 最終検査 | 毎回の出荷前に検査 | 出荷リリース記録 |
よくある質問
CNC旋削部品にはどのような材料が使用されますか?
BQUQはステンレス303 / 304 / 316LからCNC旋削部品を機械加工します。これらのグレードは全長1000 mmまでの部品をサポートし、取付面の平坦度をツールから直接維持するため、熱インターフェース接触が均一に保たれ、エンベロープに応じて部品が軽量に保たれます。
取付面の平坦度はどのように管理されていますか?
取付面の平坦度は、二次工程ではなくツールから直接維持されます。ベースとフィンが一体としてプレス成形されるため、失敗するろう付け接合部がありません。検査は毎回の出荷前に平坦度を検証し、ロット全体で熱インターフェース接触を均一に保ちます。
製造可能な最大部品長さは?
BQUQは全長1000 mmまでのCNC旋削部品を製造します。その長さでも、取付面の平坦度はツールから直接維持され、単一ストローク成形プロセスによりベースとフィンがろう付け接合部なしで一体に保たれます。
熱抵抗はどのように確認しますか?
熱抵抗はロットごとに測定されます。このロットごとの測定により、フィンピッチ、フィンゲージ、取付面の平坦度が仕様内に保たれることが確認されます。金型摩耗がフィンピッチを変動させる場合、検査は現場ではなくロットレベルでそれを捉えます。
技術資料:私のスプリングは何サイクル持つのか?エンジニア向け疲労寿命の解説
機械加工または押出プロファイルよりもスタンピングフィンを選ぶ理由は?
低いフィンゲージは、スタンピングが優位に立つ領域です。狭いピッチのフィンは、同じエンベロープの機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。スタンピング構造は、金型摩耗がまず検査が捉えるフィンピッチの測定可能な変動として現れるため、押出よりもバッチ変動に耐性があります。
おすすめ記事:BQUQ ファン取付穴付きヒートシンク
CNC旋削部品の最小注文数量は?
BQUQはCNC旋削部品の小ロットおよびバッチ生産に対応しています。単一ストロークで部品全体を成形するため、部品コストは複雑さに比例して増加しなくなり、ツーリングの稼働はラインに供給できるほど安定しています。具体的なMOQについては、エンベロープとフィンピッチを添えてBQUQにお問い合わせください。
CNC旋削部品は出荷前にどのように検査されますか?
毎回の出荷前の検査は、フィンピッチ、フィンゲージ、取付面の平坦度、およびロットごとに測定される熱抵抗をカバーします。金型摩耗はまずフィンピッチの測定可能な変動として現れるため、ロットレベルの検査は部品が現場に届く前に変動を捉えます。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | ステンレス303 / 304 / 316L |
| 公差 | 取付面の平坦度をツールから直接 |
| リードタイム | 安定したツーリング稼働、サイクルはラインに供給 |
| MOQ | 記事に記載なし |
| 能力 | 全長1000 mmまで |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|
| CNC旋削部品 | 全長1000 mmまで、取付面の平坦度付き | 複雑なろう付け接合部には不向き |
| 機械加工プロファイル | シンプルな形状 | スタンピングフィンよりも立方ミリメートルあたりの表面積が少ない |
| 押出プロファイル | 均一な断面 | スタンピングフィンよりも立方ミリメートルあたりの表面積が少ない |
| スタンピング構造 | 低いフィンゲージと狭いピッチ | ツーリング摩耗がフィンピッチ変動として測定可能 |
よくある質問
CNC旋削部品にはどのような材料が使用されますか?
BQUQのCNC旋削部品はステンレス303 / 304 / 316Lから機械加工されます。これらの材料は耐食性と機械加工性を提供します。部品は全長1000 mmまで対応し、取付面の平坦度をツールから直接維持します。熱抵抗は各材料バッチのロットごとに測定されます。
CNC旋削部品の最大長さは?
BQUQのCNC旋削部品は全長1000 mmまで対応します。取付面の平坦度はツールから直接維持され、熱インターフェース接触が均一に保たれます。この長さ能力は、厳密な平坦度を持つ長く直線的な旋削部品を必要とする用途に適しています。
取付面の平坦度はどのように管理されていますか?
取付面の平坦度は、CNC旋削中にツールから直接維持されます。ベースとフィンが一体としてプレス成形されるため、失敗するろう付け接合部がありません。これにより熱インターフェース接触が均一に保たれ、現場での一貫した性能が確保されます。
ステンレス鋼ストレッチスプリング卸売 と比較してください。
熱抵抗はどのように検証されますか?
熱抵抗はロットごとに測定されます。検査は金型摩耗をフィンピッチの測定可能な変動として現場に部品が届く前に捉えます。このロットごとの測定により、各バッチが熱性能要件を満たし、ツーリングの稼働が生産全体を通じて安定していることが確認されます。
機械加工または押出プロファイルに対するスタンピング構造の利点は?
低いフィンゲージと狭いピッチにより、同じエンベロープ内の機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。スタンピング構造は複雑なフィンパターンに対応し、単一ストロークで部品全体を成形するため、部品コストは複雑さに比例して増加しなくなります。ツーリングの稼働は安定しており、サイクルはラインに供給されます。
BQUQは出荷前にどのように欠陥を防ぎますか?
毎回の出荷前の検査は、金型摩耗をフィンピッチの測定可能な変動として捉えます。熱抵抗はロットごとに測定されます。ツーリングの稼働は安定しており、サイクルはラインに供給されます。これらの管理により、部品が仕様を満たし、欠陥のある状態で現場に届かないことが確保されます。
CNC旋削部品のリードタイムとMOQは?
記事にはリードタイムとMOQが記載されていません。ツーリングの稼働は安定しており、サイクルはラインに供給されるため、一貫した生産がサポートされます。具体的なリードタイムとMOQについては、部品要件と数量を添えてBQUQに直接お問い合わせください。
関連記事