製品の詳細 目次
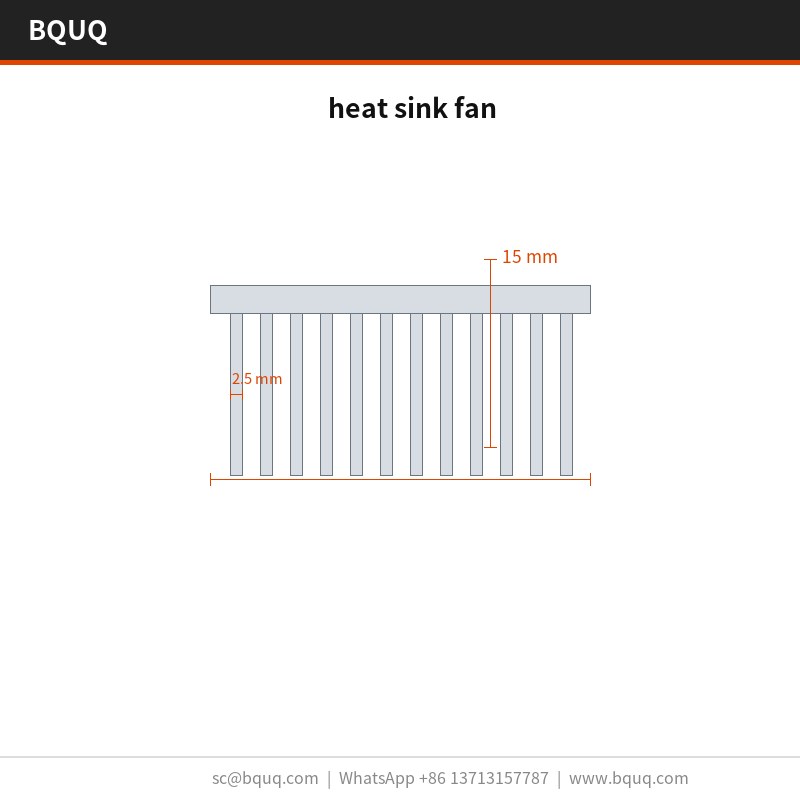
重要なポイント ヒートシンクファンは、6061-T6アルミニウムにおいて2.5 mmのフィンピッチと0.4 mmの板厚を採用し、取付面において100 mmあたり0.15 mmの平坦度を維持しています。熱抵抗は0.48 K/Wで、ロットごとに0.001 mmのCMM分解能で検証されています。プレス加工により、300,000個の生産を通じてピッチは±0.05 mm以内に維持され、黒色アルマイトType IIを10~15 µmで施しています。
関連記事:中国製カスタムヒートシンク
ヒートシンクファンは、6061-T6アルミニウムにおいて2.5 mmのフィンピッチと0.4 mmの板厚を組み合わせているため、20 x 20 x 10 mmの部品で取付面の100 mmあたり0.15 mmを維持します。熱抵抗は0.48 K/Wで、ロットごとにCMM 0.001 mm分解能で測定されています。
こちらもご覧ください:CNC加工のリードタイムとは何か、そしてそれを短縮するにはどうすればよいか?
設計アプローチとプロセス プレス加工により、押出では維持できない再現性のある0.4 mmのフィンプロファイルが得られます。金型は1ストロークで全てのフィンを成形するため、300,000個の生産を通じてピッチは±0.05 mm以内に維持されます。
ベースとフィンは一体としてプレス成形されるため、破損するろう付け接合部がありません。取付面の100 mmあたり0.15 mmの平坦度は金型から直接維持され、熱界面の接触が均一に保たれます。
薄いフィン板厚はプレス加工が優位な点です。2.5 mmピッチの0.4 mmフィンは、同じ外形寸法の機械加工または押出プロファイルよりも、立方ミリメートルあたりの表面積が大きくなります。
M.2 SSD用ヒートシンク の詳細はこちら。
6061-T6アルミニウムをプレス加工することで、ヒートシンクファンは外形寸法に応じて120 gからと軽量でありながら、フィン密度を犠牲にしません。これは、エンクロージャによってエアフローの経路長が既に固定されている場合に重要です。
技術資料:中国における金型所有権:契約と償却
黒色アルマイトType II、10~15 µmの仕上げは成形後に施されるため、機械加工の代替品のようにフィン根部で腐食保護が切断されることがありません。
おすすめ記事:中国工場との支払い条件:T/T、デポジット、インコテームズ
材料選定と表面仕上げ 標準材料は6061-T6アルミニウムで、黒色アルマイトType II、10~15 µmで供給されます。LED高天井照明への暴露が懸念される用途では、不動態化処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量はほぼ2倍になります。
BQUQ精密スウェージドフィンヒートシンク と比較してください。
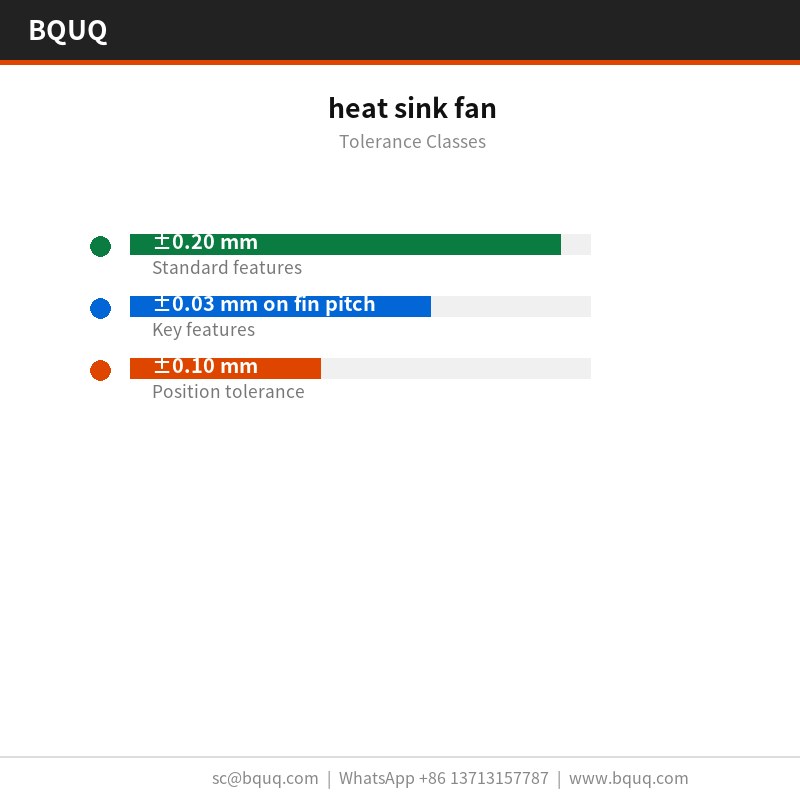
指定可能な公差クラス 一般寸法は±0.20 mmで、フィンピッチの±0.03 mmなどの重要特性は別途維持されます。成形形状は±0.05 mmの金型再現性を継承し、穴位置は±0.10 mmに維持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
関連記事:カスタムCNCコレットチャック 15型 ピンスロット付き
出荷前の検査 入荷した6061-T6アルミニウムは、プレス機に入る前に厚さと硬度を検査します。成形後、CMM 0.001 mm分解能で100 mmあたり0.15 mmおよび図面に対する2.5 mmを確認します。
平坦度は鋳鉄ではなく花崗岩定盤上で測定します。これは、ラッピングされていない定盤では20 x 20 x 10 mmにおける100 mmあたり0.15 mmの読み取り値が異なるためです。記録には両方の測定値が保持されます。
こちらもご覧ください:ニアショアリング vs オフショアリング:精密部品の新たな製造地理
成形後に0.4 mmのフィン先端のバリと割れを検査します。プレス加工は図面寸法を変えることなく根部に割れを生じさせることがあるためです。バリの限度は部品ごとに設定されています。
最終梱包はPE袋+ハニカムカートンで、1カートンあたり15 kgです。各カートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保持されます。
この部品の用途 LED高天井照明の製造では、100 mmあたり0.15 mmの取付面が熱定格と同じくらい重要です。熱界面材料が均一に広がるか、片端に溜まるかを決定するためです。
LED高天井照明のお客様は通常、腐食対策として6061-T6アルミニウムを指定し、図面を±0.20 mmに維持します。300,000個のラインはセカンドソースなしでこの数量を吸収します。
高精度精密金属部品 の詳細はこちら。
LED高天井照明の梱包と振動規則は一体構造を指向します。プレス加工ヒートシンクファンはクリープする接着剤がなく、これが二部品クーラーの通常の故障モードです。
LED高天井照明に取り組む設計者は、熱データよりも先に平坦度を求めます。LED高天井照明の組立は自動化されており、平坦でないベースはラインを停止させるためです。
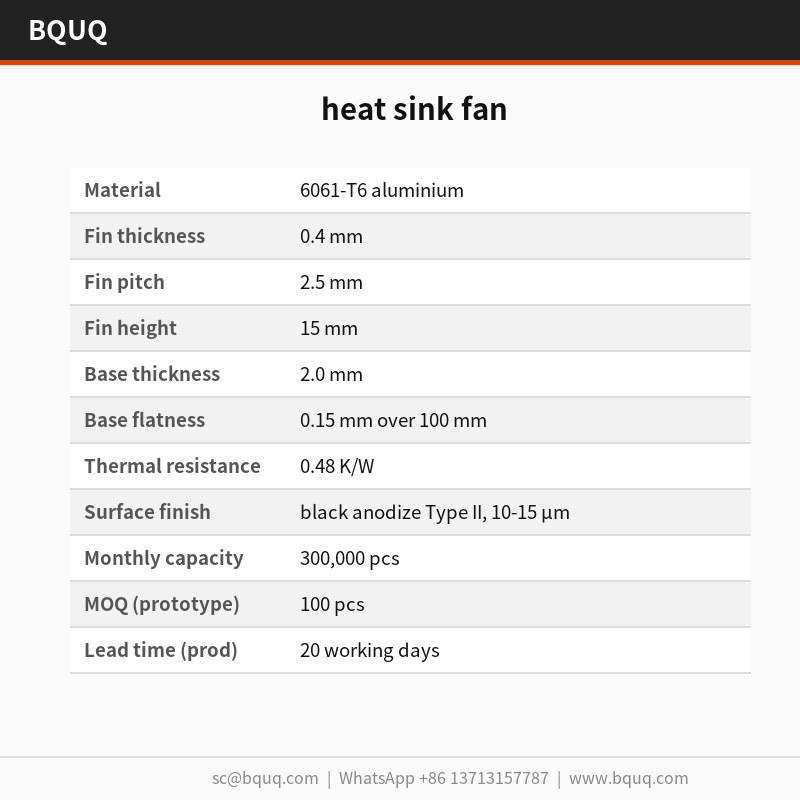
仕様 パラメータ 値 / 範囲 材料 6061-T6アルミニウム フィン厚さ 0.4 mm フィンピッチ 2.5 mm フィン高さ 15 mm ベース厚さ 2.0 mm ベース平坦度 100 mmあたり0.15 mm 熱抵抗 0.48 K/W 熱試験条件 ΔT = 60 K、自然対流 表面仕上げ 黒色アルマイトType II、10~15 µm サイズ範囲 20 x 20 x 10 mm
FAQ:ご注文前のご質問 当社の用途に合わせてヒートシンクファンをカスタマイズできますか? はい。図面またはサンプルをお送りいただければ、3営業日以内にDFMノートを返送します。LED高天井照明のカスタマイズのほとんどは2.5 mm、2.0 mm、または穴パターンの変更で、これら3つはすべて新規機械ではなく既存の250 Tプレス機での金型変更です。
ヒートシンクファンのリードタイムは? 試作は図面承認から5営業日、量産は初品承認後20営業日です。新規部品の金型製作には かかります。FOB広州で見積もり、ヨーロッパへの海上輸送は予約後約25~30日です。
取付面の平坦度は? 花崗岩定盤上、25 °Cで測定して100 mmあたり0.15 mmです。これはLED高天井照明にとって重要な数値です。熱パッドが均一に接触する必要があるためです。組立にそれ以上の精度が必要な場合はお知らせください。スキム加工を追加できます。
梱包と輸送条件は? 標準梱包はPE袋+ハニカムカートンで、1カートンあたり15 kgです。FOB広州で見積もります。輸出カートンにはロット、数量、検査状況がラベル表示され、検査報告書を含む完全な書類が商品に同行します。
技術資料:カスタムCNCコレットチャック 46型 正面図 丸穴
CADファイルまたは図面は提供されますか? CMM報告書付きの2D図面を提供し、ご要望に応じて3D STEPも提供します。どちらも平坦度の指示と金型分割線を示しており、お客様自身の組立で100 mmあたり0.15 mmを確認する場合に重要です。
製造と出荷の方法 当社のLED高天井照明の経験は、2015年の最初の金型プログラムに遡ります。この歴史があるからこそ、標準の黒色アルマイトType II、10~15 µmおよび±0.20 mmは楽観的ではなく保守的です。
金型は社内で製作しており、300,000個のプログラムを通じて部品ごとにドリフトするのではなく±0.05 mmを維持できる理由です。
品質担当者は別室ではなくプレス機の隣に配置されています。2.5 mmまたは100 mmあたり0.15 mmの偏差は、最終検査ではなく金型の段階で生産を停止させます。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
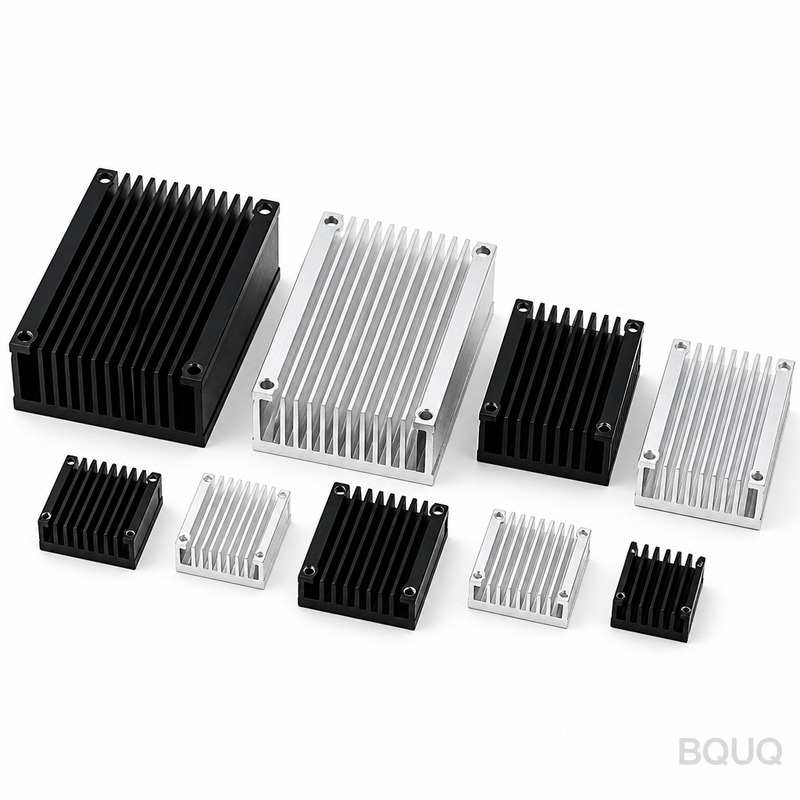
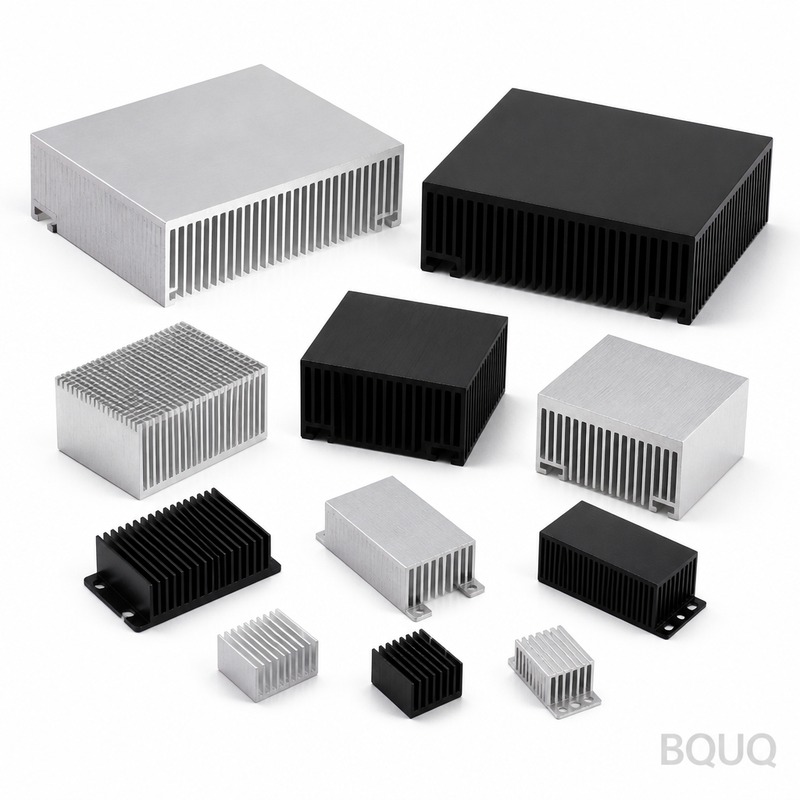
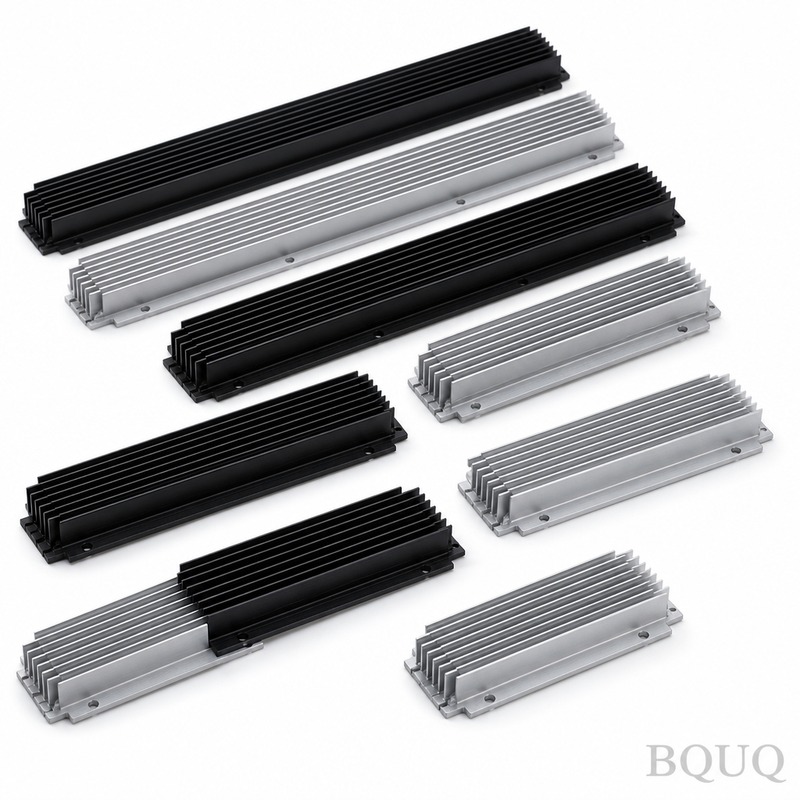
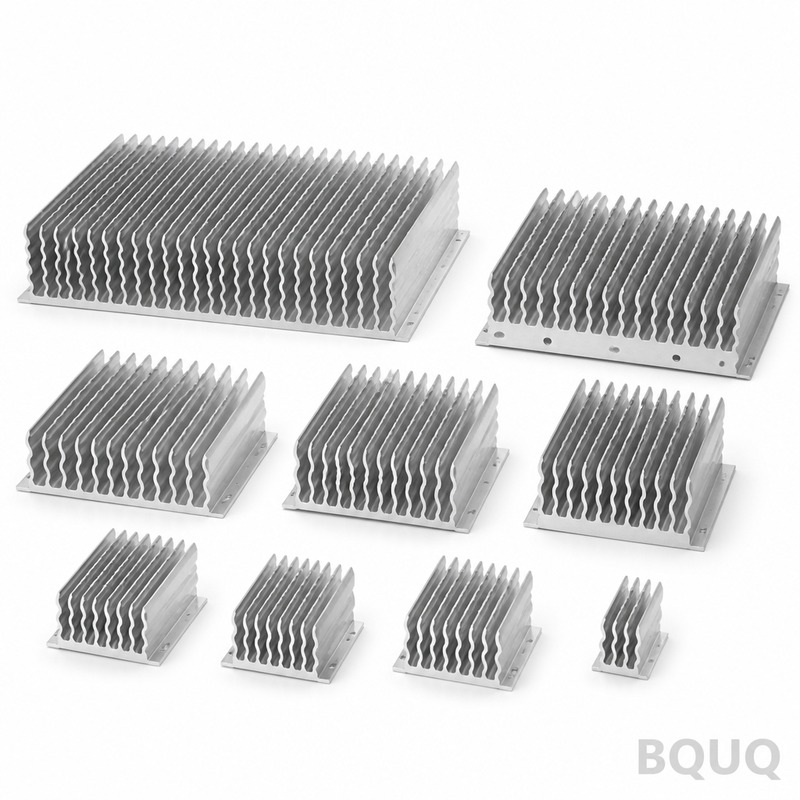
製品ギャラリー
おすすめ記事:CFDシミュレーションはヒートシンク設計の採用率をどう変えているか?
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6061-T6アルミニウム 公差 ±0.05 mmピッチ;100 mmあたり0.15 mm平坦度 リードタイム このプロセスの標準 MOQ このプロセスの標準 生産能力 300,000個の生産
選定 / 比較 オプション 最適な用途 トレードオフ プレス加工ヒートシンクファン 0.4 mm板厚と2.5 mmピッチでの高フィン密度 成形可能なアルミニウムグレードに限定 押出ヒートシンク 厚いフィンのシンプルなプロファイル 0.4 mmのフィンプロファイルを再現性よく維持できない 機械加工ヒートシンク 試作または小ロットの複雑な形状 部品あたりのコストが高い;フィン根部でアルマイトが切断される ろう付けフィンアセンブリ 異種材料または非常に高いフィン 接合部が破損する可能性;追加工程 接着フィンヒートシンク 低熱負荷用途 接着ラインでの熱界面抵抗
プロセス / 検査 段階 管理 記録 プレス加工 金型は1ストロークで全てのフィンを成形;ピッチは±0.05 mm以内 300,000個あたりの運転ログ 平坦度 取付面の100 mmあたり0.15 mmを金型から維持 ロットごとのCMM 0.001 mm分解能 熱試験 熱抵抗0.48 K/W ロットごとに測定 表面仕上げ 成形後の黒色アルマイトType II、10~15 µm コーティング厚さ記録 最終検査 出荷前の検査 ロット検査報告書
よくある質問 このヒートシンクファンの熱抵抗は? 熱抵抗は0.48 K/Wで、ロットごとにCMM 0.001 mm分解能で測定されています。この値は6061-T6アルミニウムにおける2.5 mmのフィンピッチと0.4 mmの板厚を反映しており、20 x 20 x 10 mmの外形寸法に対して予測可能な冷却を提供します。
取付面の平坦度は? 取付面はプレス金型から直接100 mmあたり0.15 mmの平坦度を維持します。これにより二次機械加工なしで熱界面接触が均一に保たれ、ロットごとに0.001 mmのCMM分解能で検証されます。
ステンレス鋼タッチスプリングコレクション と比較してください。
使用しているフィンピッチと板厚は? 6061-T6アルミニウムにおいて2.5 mmのフィンピッチと0.4 mmの板厚を使用しています。金型は1ストロークで全てのフィンを成形するため、300,000個の生産を通じてピッチは±0.05 mm以内に維持され、これは押出では維持できません。
黒色アルマイトは成形前と成形後のどちらに施されますか? 黒色アルマイトType II、10~15 µmは成形後に施されます。これにより、機械加工の代替品のようにフィン根部で腐食保護が切断されることがなく、部品寿命を通じてコーティングの完全性が保たれます。
ヒートシンクファンの重量は? 重量は外形寸法に応じて120 gからです。6061-T6アルミニウムをプレス加工することで、フィン密度を犠牲にすることなくヒートシンクファンを軽量に保ちます。これは、エンクロージャによってエアフローの経路長が既に固定されている場合に重要です。
大量生産でも厳しいピッチ公差を維持できますか? はい。プレス金型は1ストロークで全てのフィンを成形するため、300,000個の生産を通じてピッチは±0.05 mm以内に維持されます。この再現性が、0.4 mmのフィンプロファイルで押出ではなくプレス加工が選ばれる理由です。
機械加工または押出フィンではなくプレスフィンを選ぶ理由は? プレス加工は2.5 mmピッチで再現性のある0.4 mmのフィンプロファイルを提供し、300,000個を通じて±0.05 mmを維持します。ベースとフィンは一体としてプレス成形されるため、破損するろう付け接合部がなく、フィン根部のアルマイト被覆は機械加工の代替品よりも優れています。
関連記事