EVバッテリー部品製造:精密エンジニアのためのスタンピングとスプリングケーススタディ
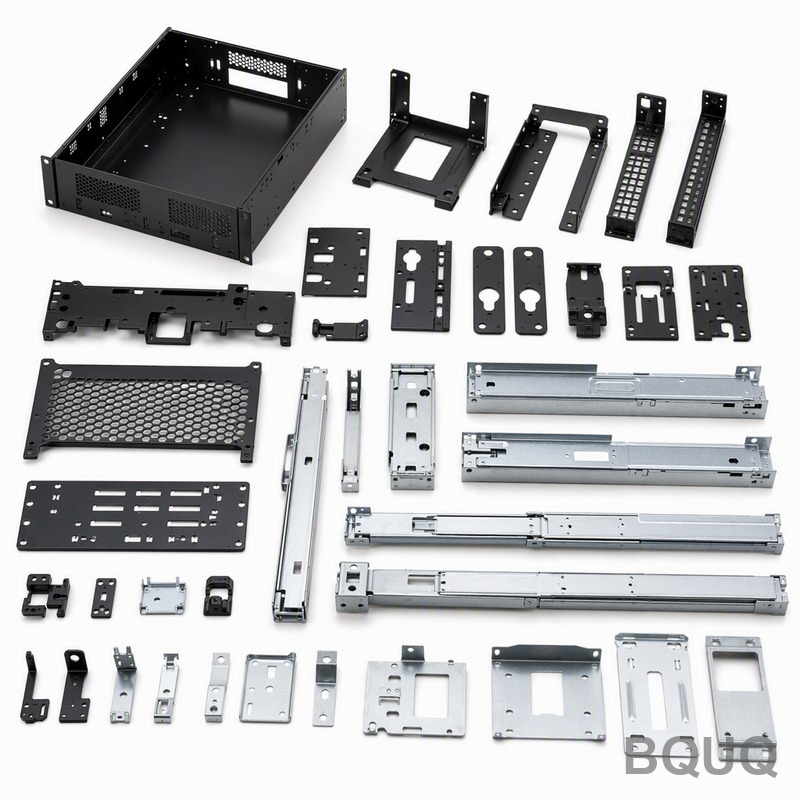
電気自動車(EV)のバッテリーパックは数千点の精密金属部品に依存しており、スタンピング(打ち抜き加工)とスプリング製造は、筐体および接続システム全体のコストの30%以上を占めています。これらの部品を調達するエンジニアリングチームへの直接的な回答は、量産スタンピングは機械加工と比較して20〜50%低いコストで±0.05mmの公差を達成し、接触システム用のカスタ
電気自動車(EV)のバッテリーパックは数千点の精密金属部品に依存しており、スタンピング(打ち抜き加工)とスプリング製造は、筐体および接続システム全体のコストの30%以上を占めています。これらの部品を調達するエンジニアリングチームへの直接的な回答は、量産スタンピングは機械加工と比較して20〜50%低いコストで±0.05mmの公差を達成し、接触システム用のカスタ
医療機器製造には、従来のCNC加工の限界を超える公差が要求され、多くの場合±0.005 mmの寸法精度とRa 0.2 µm以下の表面粗さが必要となります。インプラントグレードの部品の場合、原材料の選択、加工戦略、後処理プロトコルが規制適合性と臨床的成功を左右します。本ケーススタディでは、チタン合金(Ti-6Al-4V ELI)製ボーンスクリューとステンレス鋼
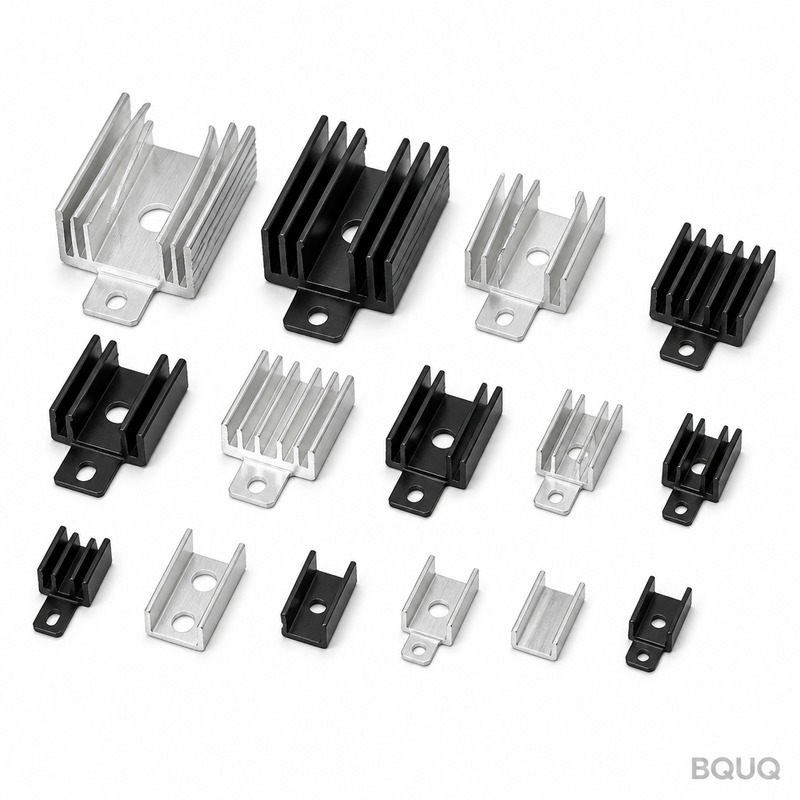
TO-220パッケージの標準的なヒートシンクサイズは、通常、幅19mm、奥行き12.7mm、高さ10mmで、自然対流時の熱抵抗は15〜25°C/Wです。一方、TO-247パッケージでは、40mm×25mm×15mmのより大きなヒートシンクが必要で、熱抵抗は5〜10°C/Wです。TO-126やD2PAKのような小型パッケージの場合、標準サイズは幅12mm〜25
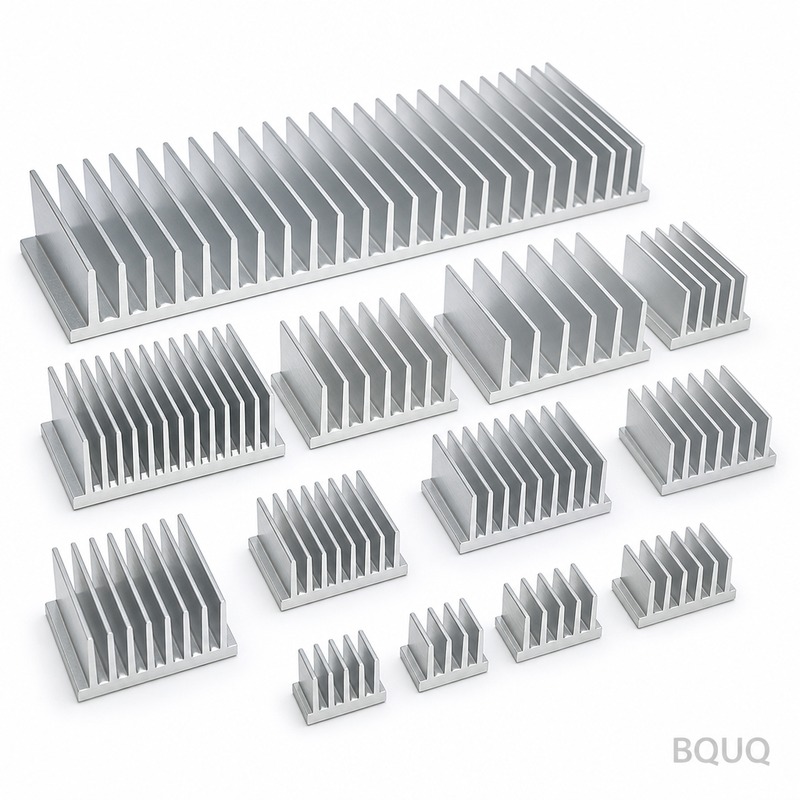
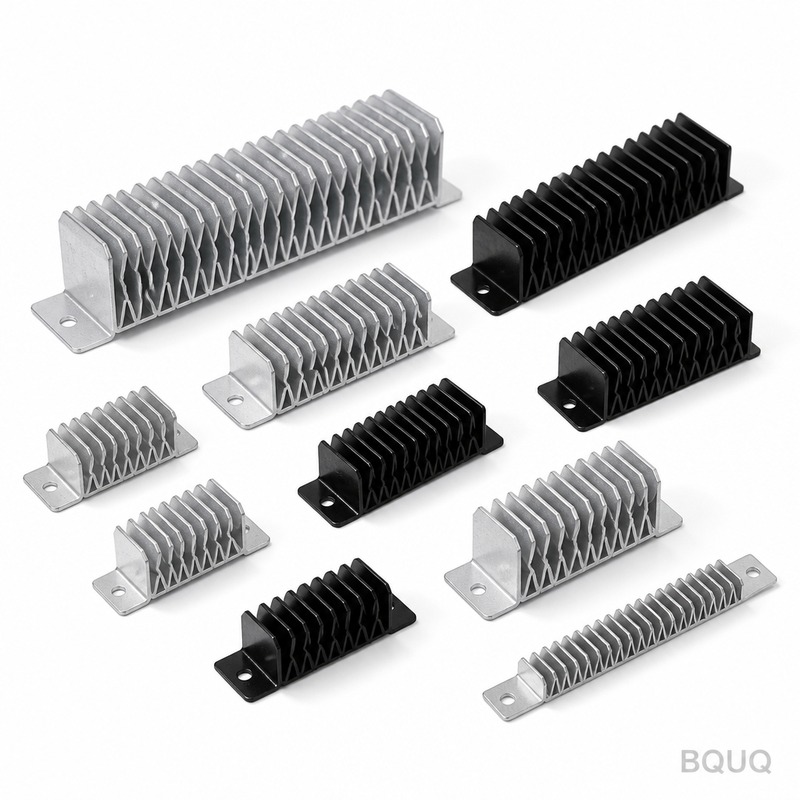
ヒートシンクにはフィンがあり、対流熱伝達に利用できる表面積を指数関数的に増加させることで、コンパクトなアルミニウムまたは銅製のボディが、半導体接合部を溶融させてしまうようなワット数を放散することを可能にしている。フィンの間隔は恣意的なものではなく、表面積の最大化と、自然対流または強制空気流が熱を運び去り、よどんだ境界層を形成しないようにすることの間の、計算さ
プログレッシブダイスタンピングとディープドロー(深絞り)スタンピングは、どちらも大量生産向けの金属成形プロセスですが、その基本的な目的は根本的に異なります。プログレッシブダイスタンピングは、単一のプレスストロークで一連のステーションを通して平板金属を切断・成形して完成部品にするのに対し、ディープドロースタンピングは、引張力と圧縮力を用いて板金をカップや円筒な