ヒートシンクの取り付け方法:ネジ、クリップ、接着剤、サーマルパッド
ヒートシンクを取り付ける最も信頼性の高い方法は、ネジとスプリングによる機械的クランプ方式です。これにより20~50 lbfの一貫した下向きの力が得られ、適切な熱伝導グリースを使用した場合、通常0.05~0.15 °C/Wという最も低い熱抵抗を達成できます。接着剤やサーマルパッドは、5 W未満の低消費電力部品や、保守性が要求されない場合にのみ有効です。これらは
ヒートシンクを取り付ける最も信頼性の高い方法は、ネジとスプリングによる機械的クランプ方式です。これにより20~50 lbfの一貫した下向きの力が得られ、適切な熱伝導グリースを使用した場合、通常0.05~0.15 °C/Wという最も低い熱抵抗を達成できます。接着剤やサーマルパッドは、5 W未満の低消費電力部品や、保守性が要求されない場合にのみ有効です。これらは
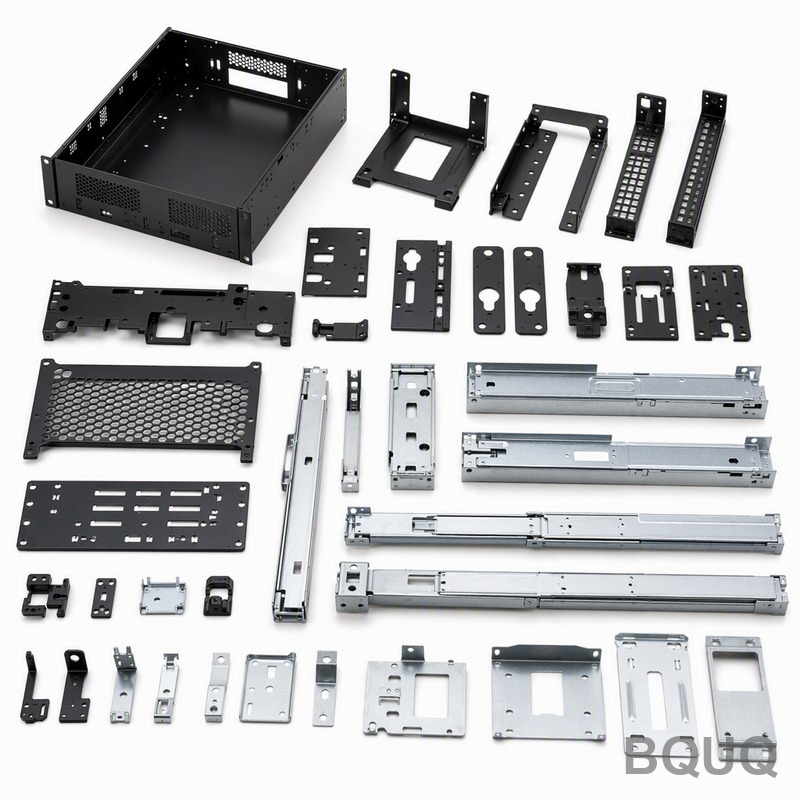
正しい金属スタンピング材料の厚さは、機能的な荷重要件、成形形状、コスト制約によって決定され、標準的な板厚ゲージは、ほとんどの産業用途で0.1 mmから6.0 mmの範囲です。典型的な筐体やブラケットの場合、1.0 mmから2.0 mmの冷間圧延鋼板(CRS)または5052アルミニウムが、強度、成形性、単価の最良のバランスを提供します。最大使用荷重下での最小降
金属プレス加工の価格見積もりには、金型費(一度きりの型製作費)、単価(部品1個あたりの材料費と人件費)、最小発注量(MOQ、金型費と段取り費を償却するための数量)という3つの異なるコスト要因を分けて考える必要があります。目安として、単純な部品の順送金型は3,000〜15,000米ドル、中程度の複雑さのブラケット(0.5mm鋼板)の単価は0.15〜0.80米ド
海外から部品を発注する際の品質管理を確実にするための直接的な答えは、5層の検証システムを実装することです。すなわち、設計図面レビュー、量産前サンプル承認、初品検査(FAI)、工程内品質監査、出荷前最終抜き取り検査です。このシステムは、書面による品質契約、定義された公差、および第三者検査権によって裏付けられなければなりません。最も効果的な単一のアクションは、サ
正確なCNC機械加工の見積もりを得るには、3D CADモデル(STEPまたはIGES)、重要な公差と表面仕上げの指示を含む2D PDF図面、材料グレードと調質状態、必要数量、および特別な認証や梱包要件を含む、完全なエンジニアリングパッケージを提供する必要があります。これらの5つの要素のいずれかが欠けると、見積もりが15〜40%変動したり、サプライヤーが確認を