液冷プレート vs 空冷ヒートシンク:どちらの冷却ソリューションを選ぶべきか
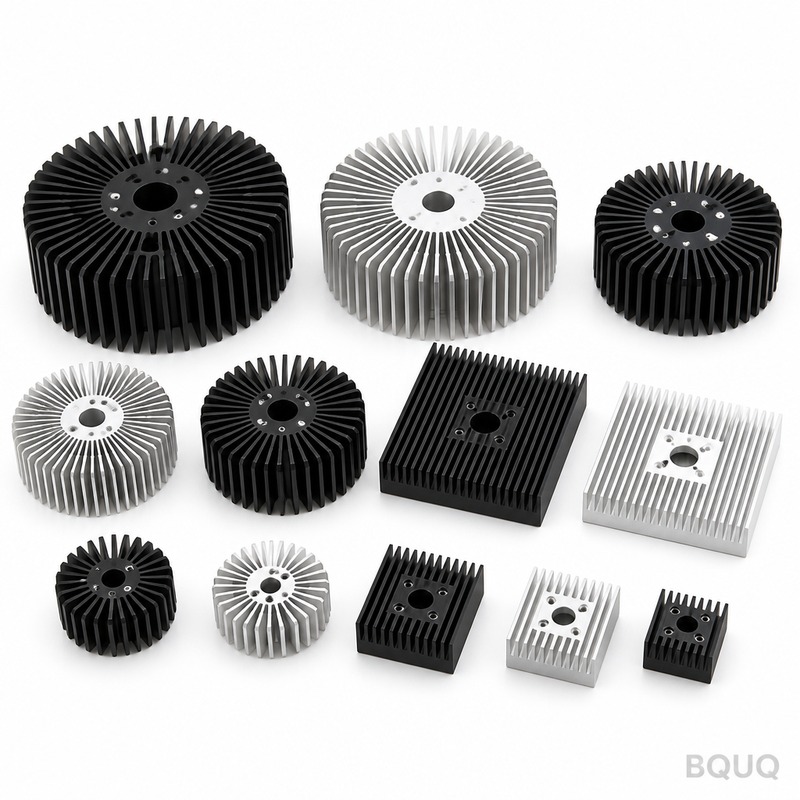
ほとんどのアプリケーションで熱流束が150 W/cm²未満の場合、空冷ヒートシンクの方が費用対効果が高く信頼性の高い選択肢となります。一方、熱密度が200 W/cm²を超える場合や周囲温度が50°Cを超える場合は、液冷コールドプレートが必須となります。液冷コールドプレートは空冷よりも10〜50倍優れた熱伝導率を提供しますが、ポンプ、配管、漏れ管理が必要となり
ほとんどのアプリケーションで熱流束が150 W/cm²未満の場合、空冷ヒートシンクの方が費用対効果が高く信頼性の高い選択肢となります。一方、熱密度が200 W/cm²を超える場合や周囲温度が50°Cを超える場合は、液冷コールドプレートが必須となります。液冷コールドプレートは空冷よりも10〜50倍優れた熱伝導率を提供しますが、ポンプ、配管、漏れ管理が必要となり
製造業における人工知能(AI)は、従来の自動化では扱えないプロセスを予測、最適化、自己補正するシステムを可能にすることで、自動化を超えた価値を発揮します。自動化が事前にプログラムされたルールに従うのに対し、AIはデータから学習し、品質向上、廃棄物削減、リアルタイムの意思決定を実現します。これにより、不良率30%削減、設備総合効率(OEE)20%向上といった測
複合金型とは、1つのプレスストロークで、1つのステーション内においてブランキングやピアシングなど複数の加工を同時に行う打ち抜き金型です。部品に高い平面度、厳しい寸法公差、そして通常5万個以上の大量生産が求められる場合に採用すべきです。このような場合、高額な金型コストは1個あたりのコスト削減によって正当化されます。この金型設計は、厚さ3mm未満で、穴や単純な形
気流方向はヒートシンクの熱抵抗を決定する最も重要な外部要因であり、適切な方向の気流は、垂直方向または妨害された流れと比較して、ジャンクション対周囲熱抵抗(RθJA)を30%から55%低減します。ベース抵抗が0.2 K/Wの一般的な押出アルミニウムヒートシンクの場合、100Wの放散時にケース温度が15°Cから25°C低くなります。基本原則は単純です。空気はフィ
スプリング端面研削は、圧縮スプリングの端コイルを直角に整え、平坦にすることで、垂直度、荷重精度、圧縮時の安定した座りを確保するプロセスです。主な仕様は、スプリング指数と線径に応じて、研削端面の平面度が0.1mm~0.25mm、直角度(垂直度)が1~3度であることです。ほとんどの精密用途では、研削面の表面粗さはRa 0.8~1.6マイクロメートルが期待され、研