プレス金型製造リードタイム:設計から初回品まで
板金金型(スタンピング金型)の製造には、金型の複雑さ、材料の選定、必要なステーション数に応じて、通常3〜8週間かかります。平ワッシャー用の単純な抜き型は15営業日で完成しますが、自動車用ブラケット用の12ステーションの順送型(プログレッシブダイ)には45〜60日かかります。リードタイムは、設計工学(2〜5日)、CNC加工(5〜15日)、熱処理(2〜4日)、型
板金金型(スタンピング金型)の製造には、金型の複雑さ、材料の選定、必要なステーション数に応じて、通常3〜8週間かかります。平ワッシャー用の単純な抜き型は15営業日で完成しますが、自動車用ブラケット用の12ステーションの順送型(プログレッシブダイ)には45〜60日かかります。リードタイムは、設計工学(2〜5日)、CNC加工(5〜15日)、熱処理(2〜4日)、型
防衛産業では、商業基準を一桁上回る公差で製造された部品が求められ、材料のトレーサビリティと認証要件により、事実上すべての誤差許容範囲が排除されます。20年の経験を持つ精密CNC加工工場は、7075-T6アルミニウムや17-4PHステンレス鋼などの認定航空宇宙用合金を使用し、±0.005 mmの公差、Ra 0.4 µmの表面粗さで防衛グレード部品を確実に製造で
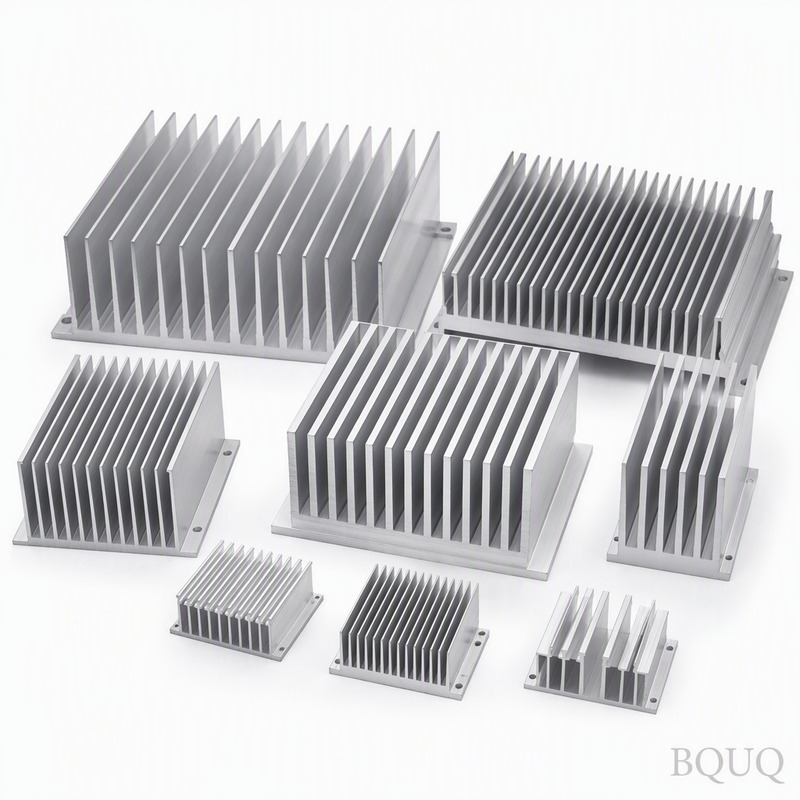
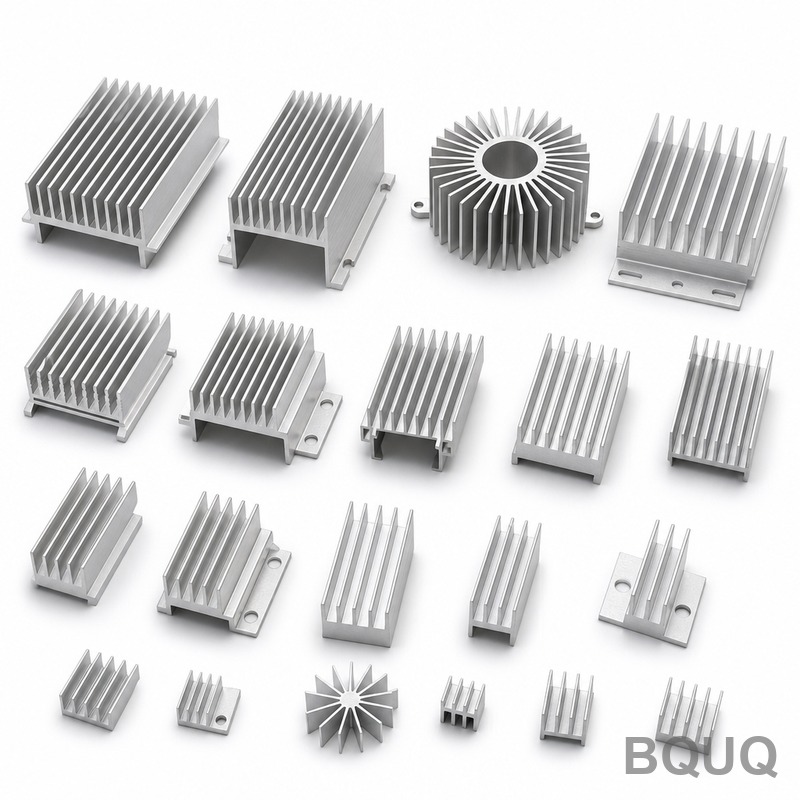
平行フィンを持つ押出アルミニウム製ヒートシンクにおいて、空気流の方向は熱抵抗を決定する最も重要な要素であり、最適な向きと不適切な向きの間には40〜60%の性能差が生じます。空気流がフィンチャネルに平行に流れる場合、一般的な100mm×100mm×40mmのヒートシンクは3m/sで0.35°C/Wの熱抵抗を達成しますが、同じヒートシンクでも空気流がフィンに対し
液体冷却は1,000 W/cm²を超える熱負荷を放散する最も効果的な方法であり、空冷と比較して熱伝導率が30〜50倍向上します。IGBT、レーザーダイオード、EVインバータなどの高出力電子機器では、適切に設計された液体コールドプレートにより、圧力損失0.5 bar未満でジャンクション温度を85°C以下に維持できます。本記事では、中国東莞のBQUQにおける20
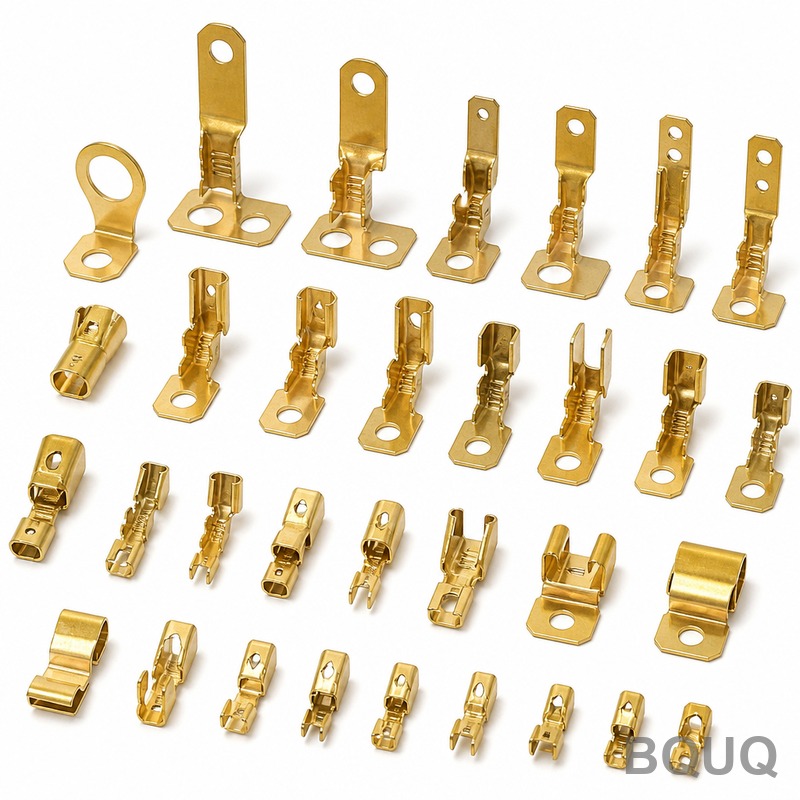
電池接点とスプリングクリップにおいて、精密スタンピングは、結晶粒構造を保持し、厳しい公差管理(通常±0.05 mm)を可能にし、繰り返し疲労に耐える選択的硬化を実現するため、長寿命化を達成する決定的な製造方法です。機械加工部品や鋳造部品とは異なり、スタンピング部品は金属本来の結晶粒の流れを保持するため、スプリング用途における疲労耐性が飛躍的に向上します。本稿