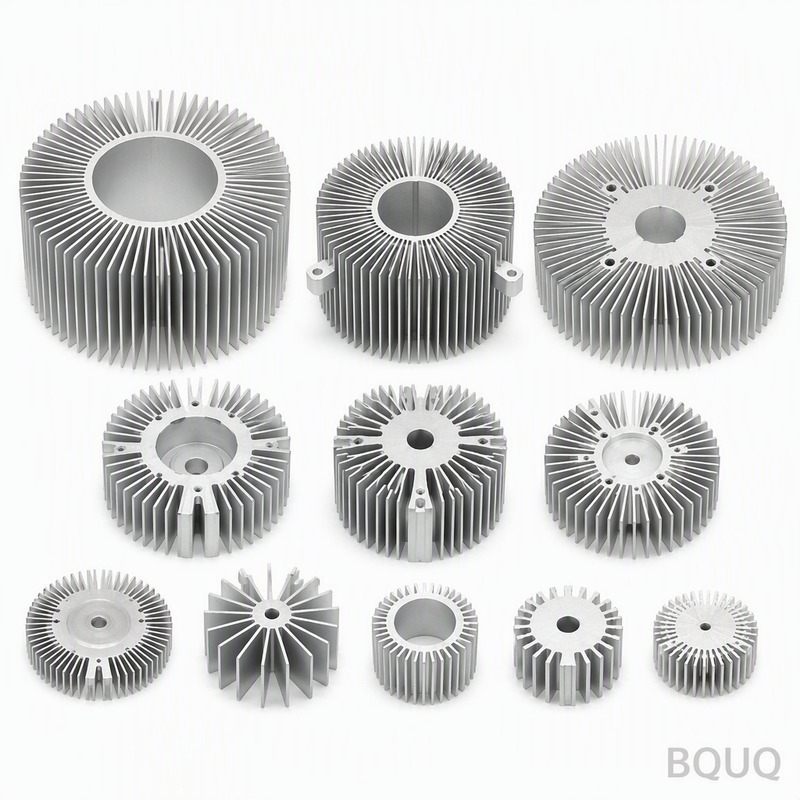
TO-220、TO-247および一般的なパワーパッケージ用標準ヒートシンクサイズ
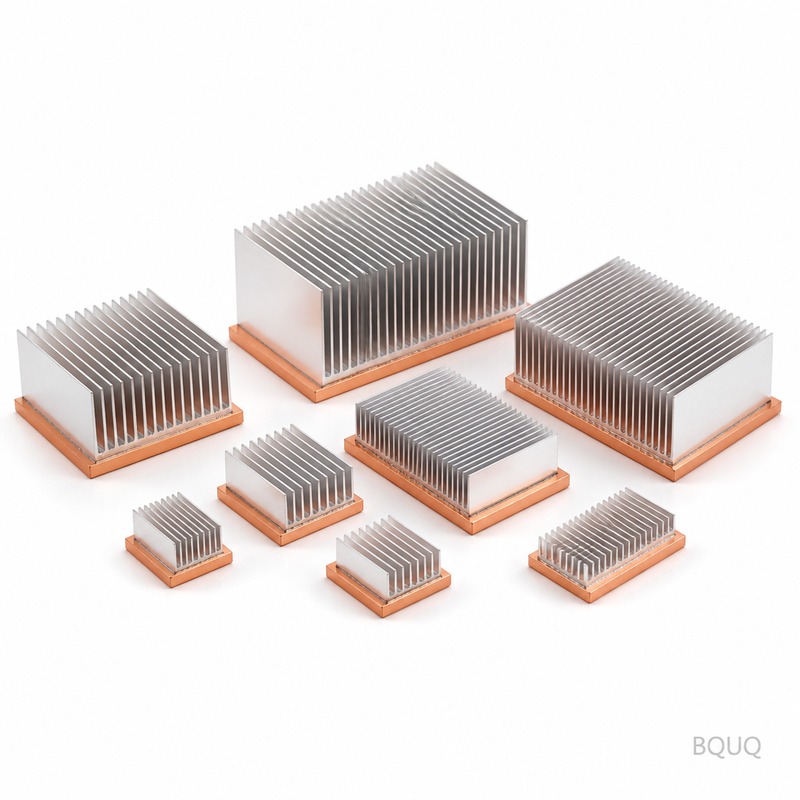
TO-220パッケージの標準的なヒートシンクサイズは、通常、幅19.0mm、奥行き12.7mm、高さ10.0mmから25.4mmで、自然対流時の熱抵抗は10〜25°C/Wです。TO-247パッケージの場合、標準的なフットプリントは幅20.0mm、奥行き15.0mm、高さ20.0mmから40.0mmで、5〜12°C/Wを達成します。これらの寸法は固定された業界
TO-220パッケージの標準的なヒートシンクサイズは、通常、幅19.0mm、奥行き12.7mm、高さ10.0mmから25.4mmで、自然対流時の熱抵抗は10〜25°C/Wです。TO-247パッケージの場合、標準的なフットプリントは幅20.0mm、奥行き15.0mm、高さ20.0mmから40.0mmで、5〜12°C/Wを達成します。これらの寸法は固定された業界
設計製造(DFM)は、金属プレス加工において最も重要な段階です。高速スタンピング金型の物理的制約を無視した設計は、単位コストの増加、リードタイムの延長、構造的完全性の低下を招きます。逆に、プレス加工の原理に沿った設計は、毎分500個を超える生産速度で±0.05 mmという厳しい公差を達成できます。本稿では、プログレッシブ金型スタンピング用の板金部品を最適化す
精密工学における自動化製造の台頭は将来のトレンドではなく、現在進行形の運用上の現実であり、±0.005 mmの再現可能な公差を実現し、手作業プロセスと比較して部品単価を最大35%削減します。CNC機械加工部品、金属プレス部品、スプリング、またはヒートシンクを調達するエンジニアにとって、自動化は現在、試作品で最短48時間、量産で7日間というリードタイムを実現し
順送プレス加工(プログレッシブダイスタンピング)は、単一のプレス機内で連続した金属ストリップを一連のステーションに送り込み、各ステーションで異なる加工(切断、曲げ、圧印、絞り)を行い、ストリップを完成部品に変える、大量生産向けの金属成形プロセスです。この方法は、毎分最大1,200個の生産速度を達成し、±0.025 mmの公差を維持し、複雑な形状でも1個あたり
適切な熱界面材料(TIM)を選択することは、ヒートシンク性能において最も影響力の大きい決定事項ですが、しばしば後回しにされます。直接的な答えとしては、TIMの熱インピーダンス(°C·cm²/Wで測定)を、部品の熱流束(W/cm²)と表面平坦度に適合させ、さらに1回あたりの適用コストとリワーク要件のバランスを取る必要があります。一般的な25WのCPUまたはIG