-
日本語
- sc@bquq.com
引張ばねの端部形状を比較 — マシンフック、サイドループ、クロスループ、延長フック。BQUQはISO9001工場から12時間でカスタム端部を見積もります。
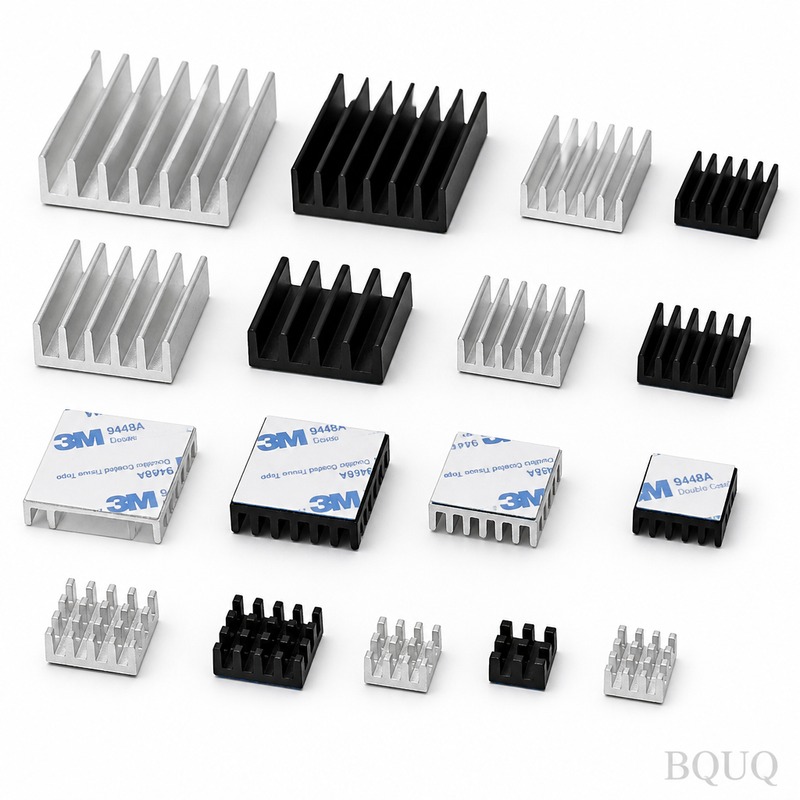
1つの式でヒートシンクを選定:ワット数、周囲温度、ケース温度から必要な熱抵抗を算出。実例付き。BQUQ(ISO9001、Dongguan)は12時間以内に見積もりを提供します。
密着高さと圧縮限界がばね設計をどのように左右するかを解説。ISO9001取得の東莞工場BQUQは、カスタムばねを12営業時間で見積もりします。
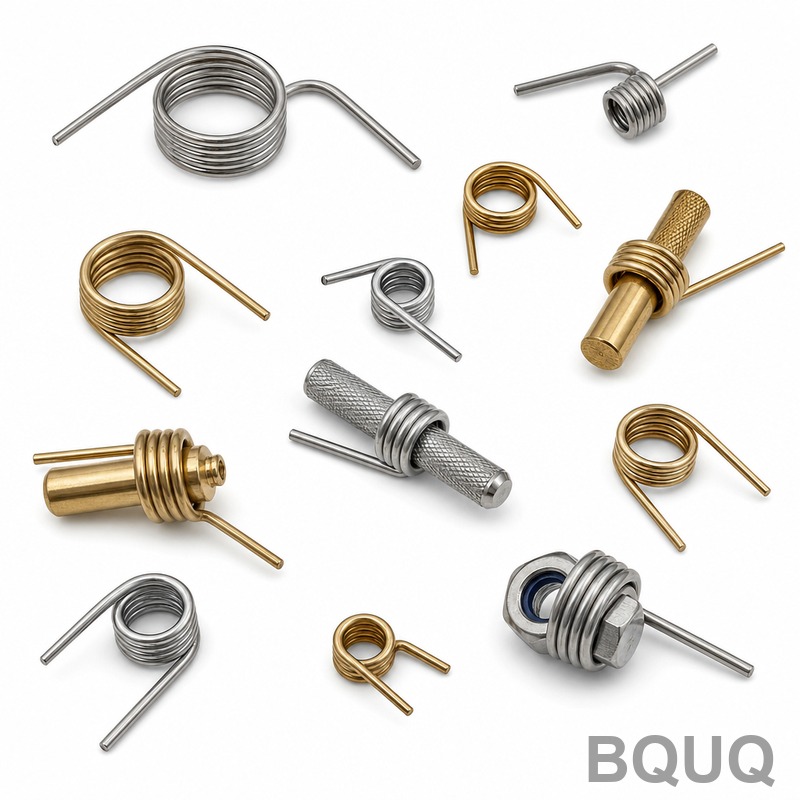
引張ばねの初張力は、ばねが伸び始めるタイミングを制御します。仕様指定、測定、検証の方法を学びましょう — BQUQの12時間見積もり付き。
真円でない穴や中心がずれた径は、組立を妨げます。真円度と同心度の違いと、それぞれの測定方法を学びましょう。BQUQはバッチごとにCMMで両方を検査します。
穴あけは±0.1mm、リーマ加工はH7、中ぐり加工はさらに高精度を実現します。嵌め合い等級に合わせて穴加工工程を選定してください。BQUQは12時間で穴加工のお見積りを提供します。
圧縮ばねにおける有効巻数と総巻数の違いが密着高さとストロークをどのように決定するかを、計算式、表、公差とともにBQUQが解説 — 12時間で見積もり。
ばね指数は応力、成形性、コストを左右します。BQUQがD/dのルール、Wahl係数の計算、製造可能な限界を解説 — 12時間で見積回答。
BQUQによる実践的な圧縮ばね設計ウォークスルー。ばね定数、応力、密着高さ、公差を解説。東莞からのソースダイレクト、12時間で見積もり。
目標荷重を満たし過応力を避けるためのばね線径の選び方 — せん断応力の計算、応力補正、BQUQの12時間見積もり。
ヒートシンクの仕様書に記載された熱抵抗、フィン密度、平坦度、めっきなどの数値が実際に何を意味するのかを解説。BQUQが12時間で見積もりを返す方法も紹介します。
サーバーのエアフローとダクトがヒートシンク性能を向上させる方法。BQUQがダクト設計、フィン方向、圧力損失を解説。Dongguanから12時間で見積もり。
理論値、実測値、偏差、公差:CMMレポートは列を理解すれば簡単です。不良部品を早期に発見しましょう。BQUQはバッチごとにレポートを同梱しています。
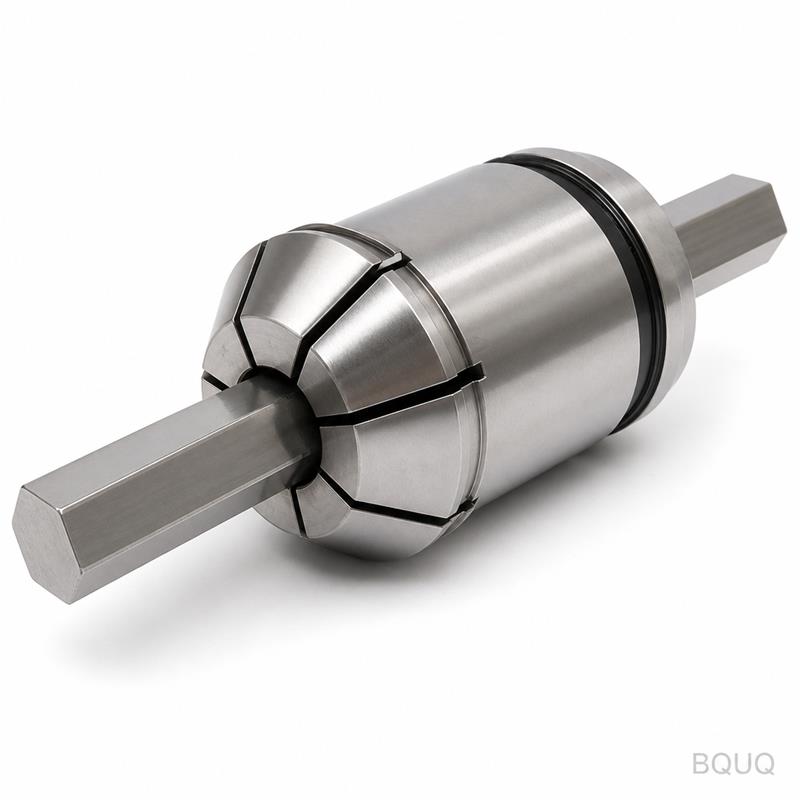
鋳造は量産時にコストを削減しますが、ポロシティ(巣)のリスクと鋳造ままの緩い公差が加わります。バー材は小ロットには高速で安全です。BQUQは12時間で見積もりを提供します。
熱伝導率とポンプアウトのバランスからサーマルグリスを選定する方法。BQUQがヒートシンク向けTIM選定を解説。東莞から12時間で見積もり。