-
日本語
- sc@bquq.com
CNC部品のバリ取り方法を比較:手作業、振動バレル、熱エネルギー法、設計段階での面取り。エッジ品質、コスト、BQUQのバリ制御方法を解説します。
ステンレスCNC部品のパッシベーションとピックリングを解説:それぞれの仕組み、酸の種類、遊離鉄の除去、コスト、そしてBQUQがパッシベーション処理部品をどのように提供するか。
BQUQのキー溝・スロット加工:フライス加工 vs ブローチ加工 vs EDM、キー溝幅の公差、軸径別の標準キー寸法。±0.005 mm。12時間で見積もり。
BQUQがCNCのタップ加工トラブルを解決:タップ折損、下穴径の誤り、切りくず詰まりと加工硬化、そして対策としてのねじ切りフライス加工。±0.005 mm。12時間で見積もり。
BQUQによるCNC加工法別の表面粗さ(Ra):フライス加工、旋削、研削、研磨で現実的に維持できる値。±0.005 mmの加工。12時間で見積もり。
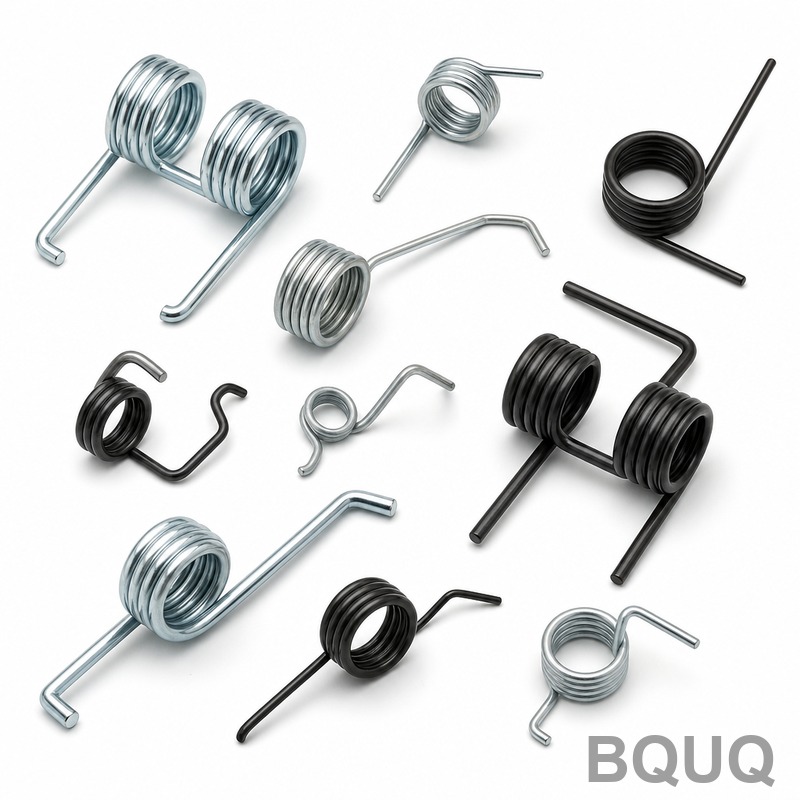
ばねの製造工程を解説:コイリング、研磨、応力除去、セッティング(予圧縮)、試験。中国東莞のばね工場BQUQが全工程を管理しています。
BQUQによるCNCのねじ仕様:UNCとUNFの違い、メートルピッチ、NPTとBSP、はめあい等級、下穴径。±0.005 mmで加工。12時間で見積もり。
BQUQによるCNC検査のためのCMMと手工具の比較:ノギス、マイクロメータ、CMMのコストと検出能力。±0.005 mmの加工。12時間で見積もり。
BQUQによる機械加工アセンブリの公差スタックアップ:最悪ケース法とRSS法、データム戦略、部品公差の設定方法。±0.005 mmの加工。12時間で見積もり。
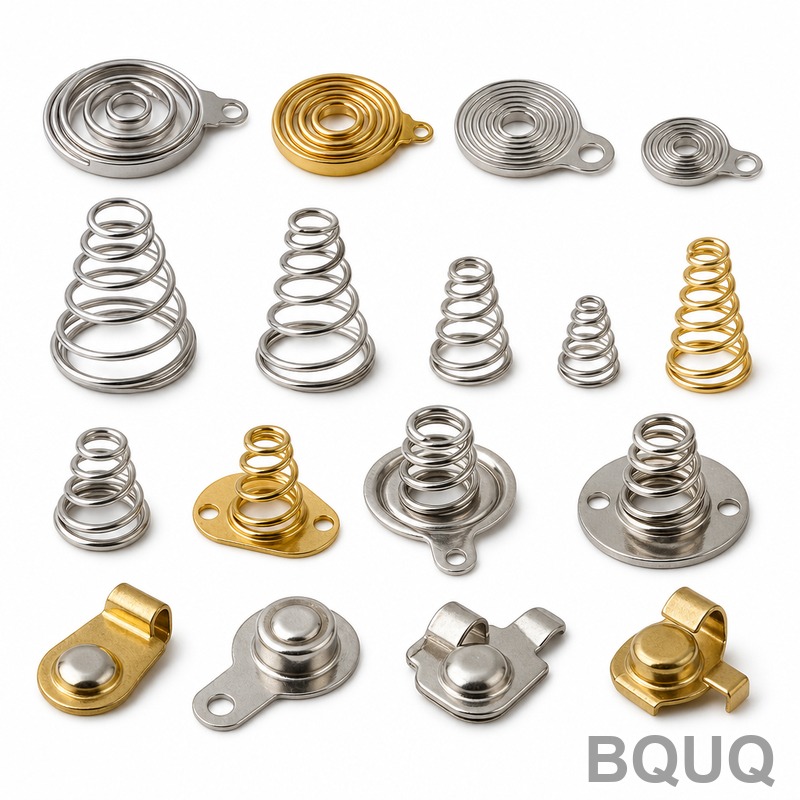
ばねの仕上げ比較:亜鉛、ニッケル、黒染め、不働態化処理、防食性能。東莞のばね工場BQUQが仕様に合わせて仕上げ加工を施します。
BQUQのDFM再設計実例:機能を損なわずに機械加工部品コストを20~60%削減した6つの実際の設計変更。±0.005 mmの加工精度。12時間で見積もり。
BQUQによるCNC加工のコスト削減:機能を損なわずに部品価格を下げる10の実践的レバー。±0.005 mmの加工。12時間で見積もり。
BQUQによるCNC数量ブレークポイント:10個、100個、1,000個、10,000個で単価がどう下がり、どこで平坦化し、いつ工程を切り替えるべきかを解説。±0.005 mm。12時間で見積回答。
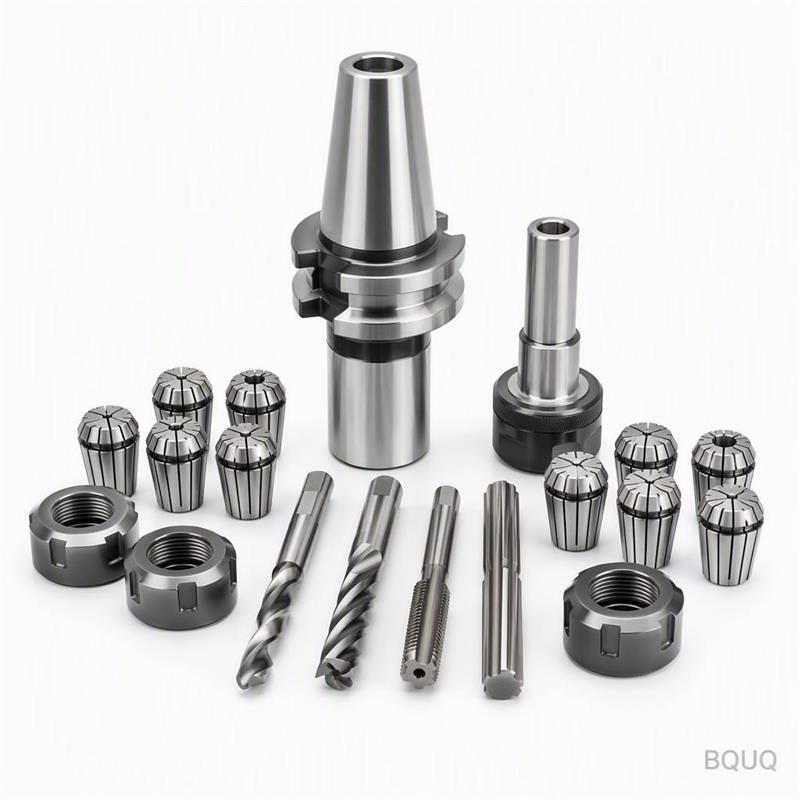
BQUQの試作CNCリードタイム:単純な旋削部品は24~48時間、標準的には3~7日、5軸加工はより長い。CNCは±0.005 mm。見積もりは12時間以内。
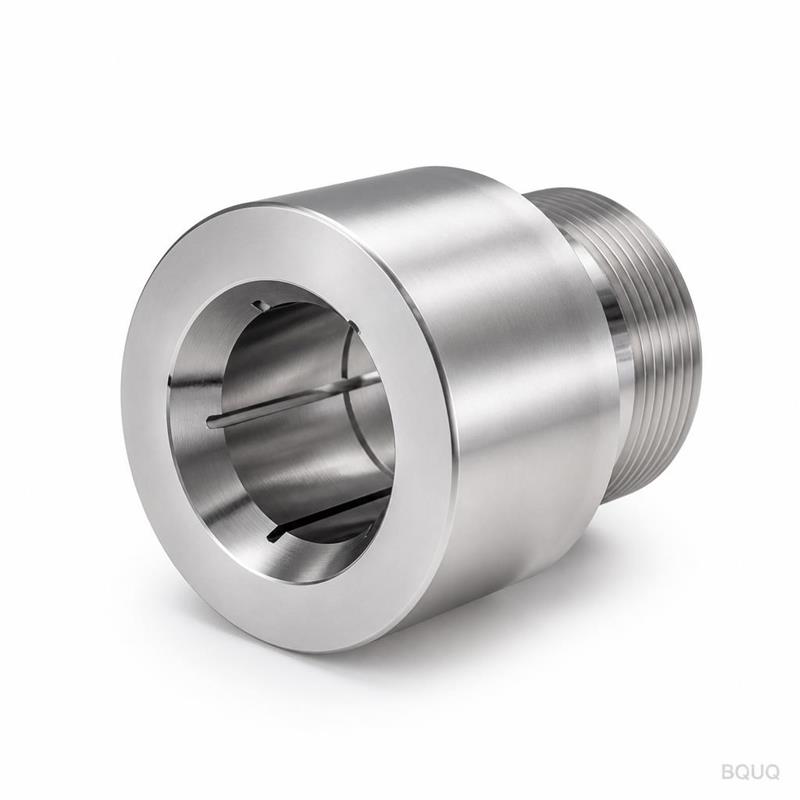
薄肉CNC部品で真空治具が機械的クランプに勝る条件を、プレート設計ルール、保持力計算、東莞からのBQUQ 12時間見積もりとともに解説。