-
日本語
- sc@bquq.com
ダクトとバイパスは、実際にフィンを通過する空気量を左右します。BQUQが設計ルールを解説し、カスタムヒートシンクを12時間で見積もります。
ヒートシンクのベース厚さが広がり抵抗を左右する仕組みを解説。BQUQが最適値、厚すぎるベースの損失、12時間見積もりについて説明します。
ヒートシンク用の熱界面材料(グリース、パッド、ギャップフィラー、相変化材料)の選び方。BQUQはカスタムヒートシンクを12時間で見積もります。
ワット数、フィン形状、材料、表面処理を網羅した実践的なヒートシンク設計チェックリスト。BQUQはカスタムヒートシンクを12時間で見積もります。
複合型、順送型、トランスファー型の金型を比較:金型コスト、速度、部品サイズ、生産量の分岐点。東莞のISO9001認証プレス工場。
小ロットCNCの経済性を解説:金型回避、段取りの償却、50~500個のロットにおける個数あたりコスト計算。BQUQから直接調達、12時間で見積もり。
トルク、振れ、リーチでCNCツールホルダを選ぶ方法 — そしてBQUQのISO9001東莞工場で12時間で見積もられる部品で私たちが目にするもの。
機械加工部品の輸出梱包:発泡材、VCI、乾燥剤、木枠、湿度管理により、海上・航空輸送で公差と表面仕上げを保護します。
バイヤー向けに多軸CNC加工を解説:3軸と4軸・5軸の違い、5軸がコストに見合うケース、コストと公差への影響、そしてBQUQが最適なセットアップを選ぶ方法。
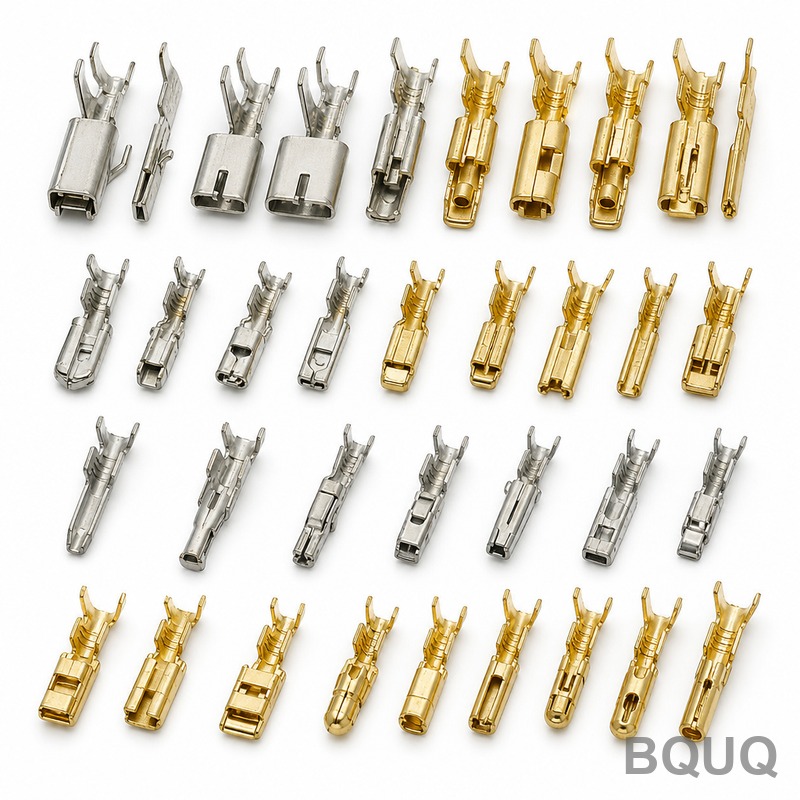
金属プレス加工のプロセスを解説:コイル供給、順送金型ステーション、公差、板厚。ISO9001認証の東莞工場、12時間以内の見積対応。
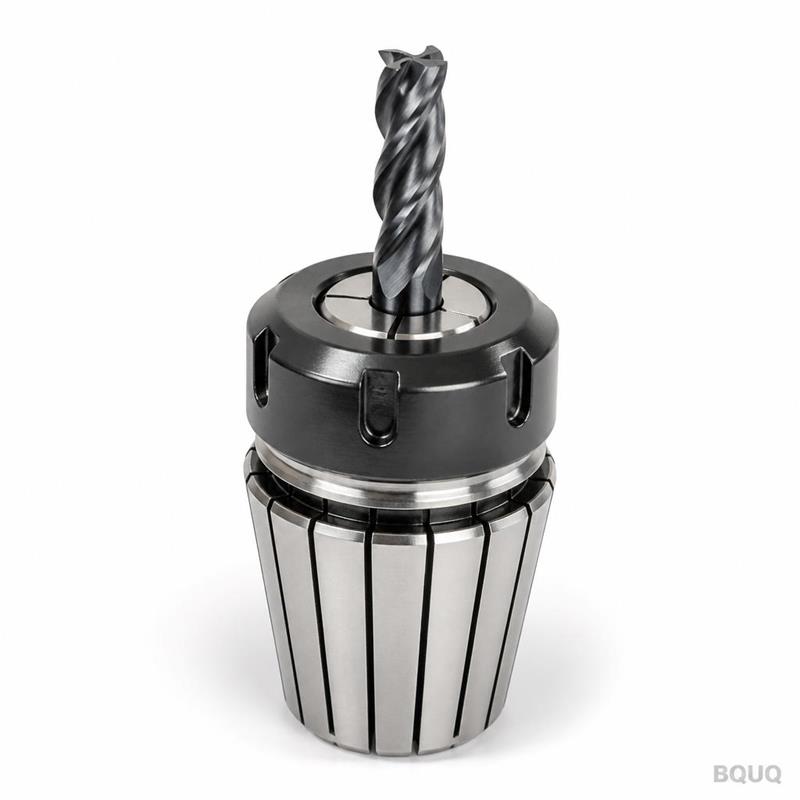
CNC生産におけるSPCと品質管理を解説:CMM検査、管理図、AQLサンプリング、そしてBQUQが±0.005 mmを維持し検査報告書を出荷する方法。
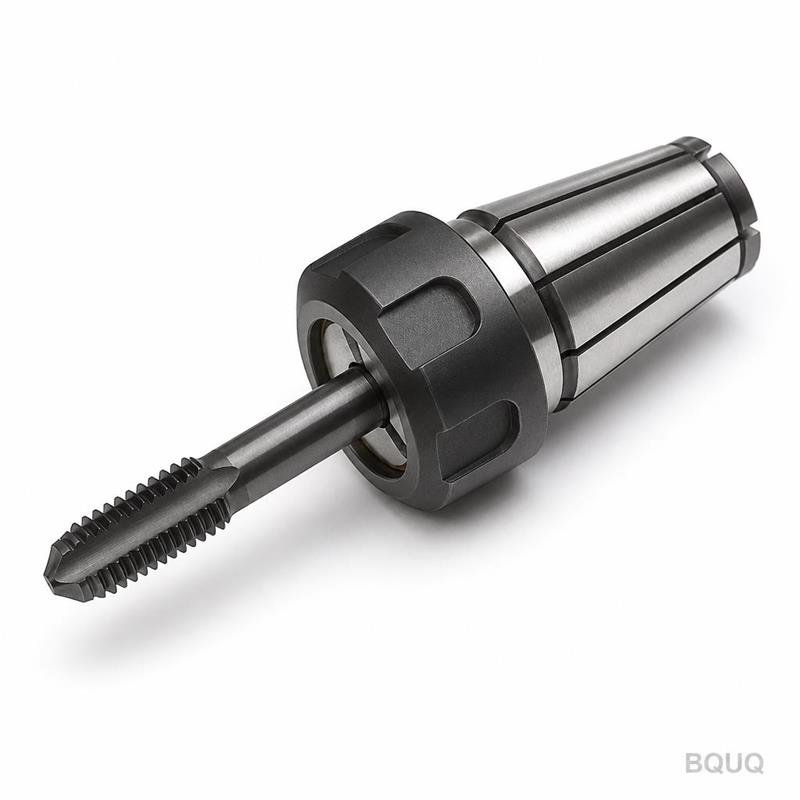
機械加工部品のドキュメント:2D図面、材料証明書、検査レポート、FAI。何を要求すべきか、BQUQが出荷する全バッチをどのように文書化しているかをご紹介します。
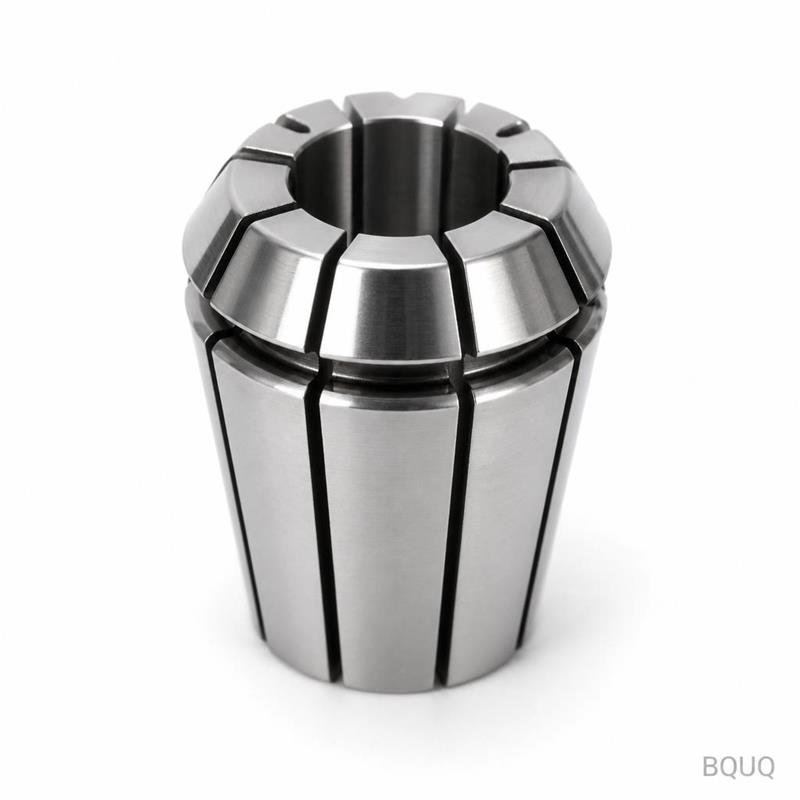
CNC部品向けのバレル研磨・振動研磨:メディアの種類、サイクルタイム、エッジR、部品単価、そしてBQUQがバッチを均一なエッジに仕上げる方法を解説します。
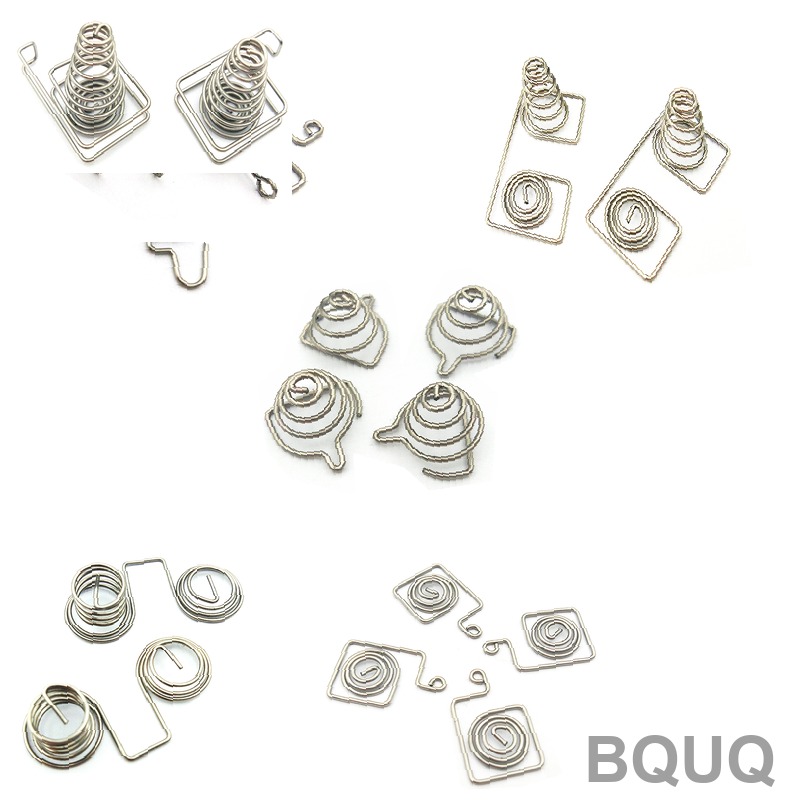
特注ばねの注文時に送るべき情報:荷重、スペース、端部形状、環境、数量。中国東莞のばね工場BQUQは、12時間以内に特注ばねの見積もりを提供します。
CNC部品の硬質アルマイト処理:皮膜厚さ、耐摩耗性、合金選定、コスト。BQUQがアルマイト処理できる範囲と図面への指示方法をご覧ください。