-
日本語
- sc@bquq.com
中国のソースファクトリーが解説するLi-ion用打ち抜き電池タブ:ニッケル、アルミニウム、銅タブ、めっき、溶接、設計ルール。12時間以内にお見積り。
圧縮ばね定数の公式 k = Gd⁴/(8D³n) を、変数ごとの解説、計算例、測定のコツ、工場への指示方法まで詳しく説明します。
中国のソースファクトリーによるプレス金型トラブルシューティング:バリ、割れ、かじり、穴位置ずれ、スプリングバックの原因と実際の対策。12時間以内にお見積り。
BQUQの打ち抜きEMIガスケットとフィンガー:材料、接触力、シールド、圧縮。東莞工場での順送金型打ち抜き加工は±0.05 mm。
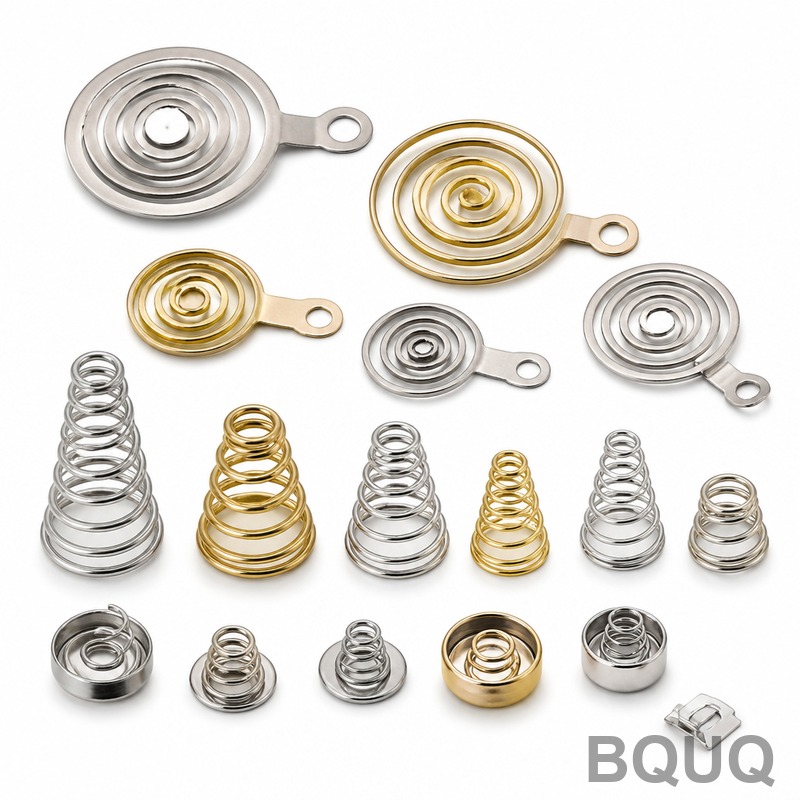
圧縮ばねを定義する要素、工場が見積もりに必要とするパラメータ、一般的な材料と公差、中国からの特注ばねの発注方法について解説します。
中国のソースファクトリーが解説する打ち抜きクリップの保持力:垂直抗力、ビーム設計、振動、疲労、材料。12時間以内にお見積り。
プレス加工用コイル材の選定方法:板厚、調質、平坦度、キャンバー、エッジ状態。中国のソースファクトリーが部品の一貫性を決める仕様を解説。12時間以内にお見積り。
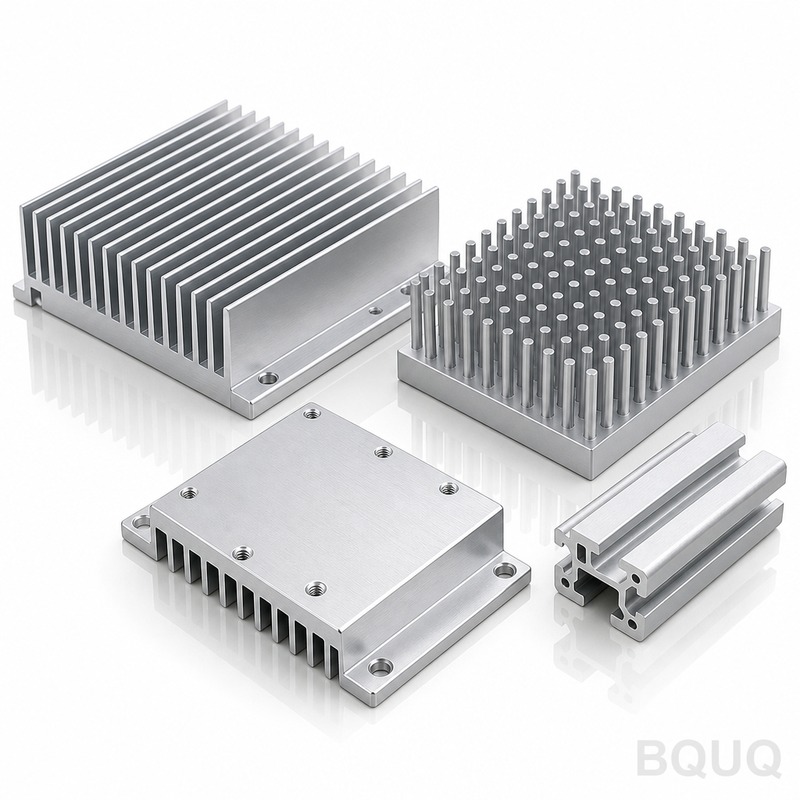
R = ΔT/Q の計算式と実例、代表的な対流係数(自然対流5〜10、強制空冷25〜100 W/m²·K)、工場に伝えるべき熱仕様について解説します。
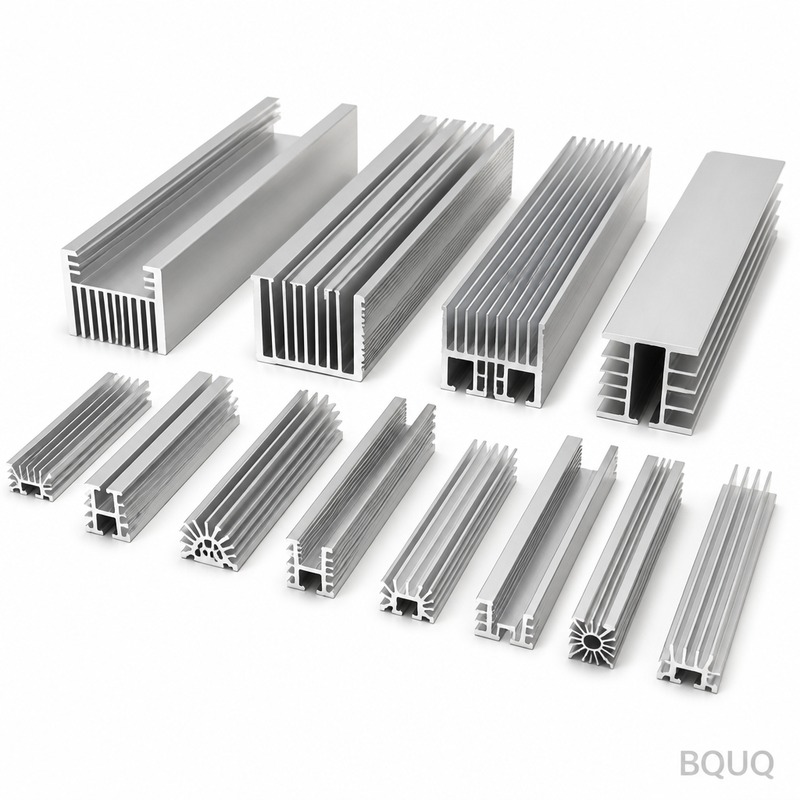
6063-T5 の熱伝導率は約 200 W/m·K で、6061-T6 の 155~170 W/m·K よりも優れています。ヒートシンクに合金が重要となる場合と、強度が優先される場合について解説します。代表的な値を説明します。
中国のソースファクトリーがアルミニウムと鋼のプレス加工を比較:成形性、曲げ半径、スプリングバック、部品単価、耐食性、表面処理。12時間以内にお見積り。
中国のソースファクトリーが解説する打ち抜き銅ブスバー:合金選定、電流容量、板厚、表面処理、金型。図面を送れば12時間で見積もり。
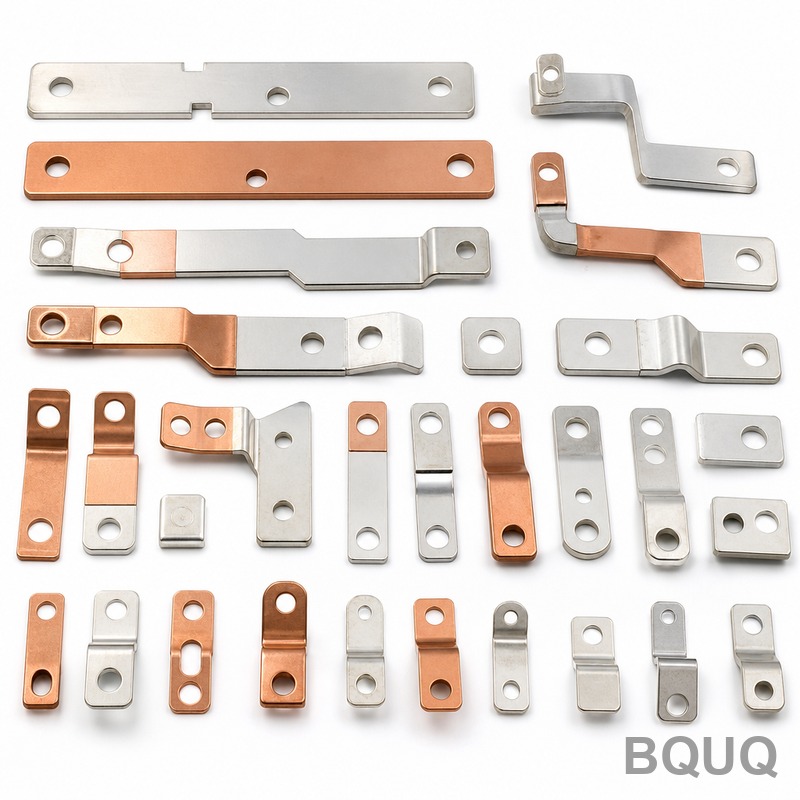
薄板金属の高精度プレス加工で厳しい公差を維持する方法 — ストリップのハンドリング、金型設計、工具と検査。BQUQから、12時間見積もり。
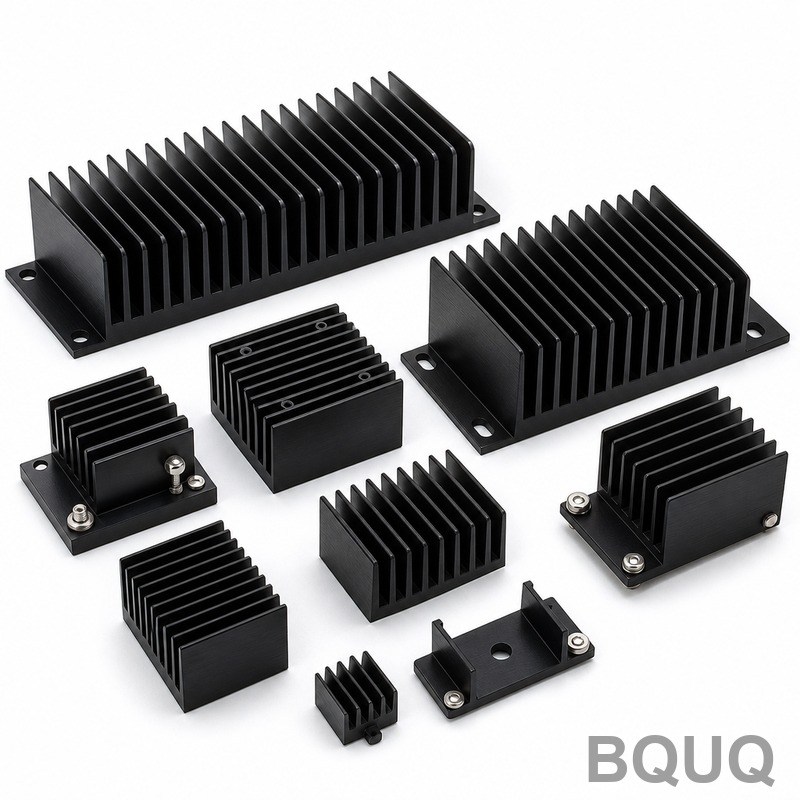
押出加工、CNC加工、プレス加工、スカイビング加工のヒートシンクを比較:金型費、フィン密度、そして各生産量での最適な選択肢。東莞の供給工場からの情報です。
BQUQによる端子メッキ厚:スズ、ニッケル、金、銀の範囲は0.5 µmから、選択メッキ、ミクロンが接点寿命を決める理由。12時間以内にお見積り。
BQUQのプレス金属筐体:順送金型によるシールド缶、蓋、フレームを±0.05 mmで製作し、EMIめっきにも対応。図面を送付いただければ12時間で見積もりをご提示します。