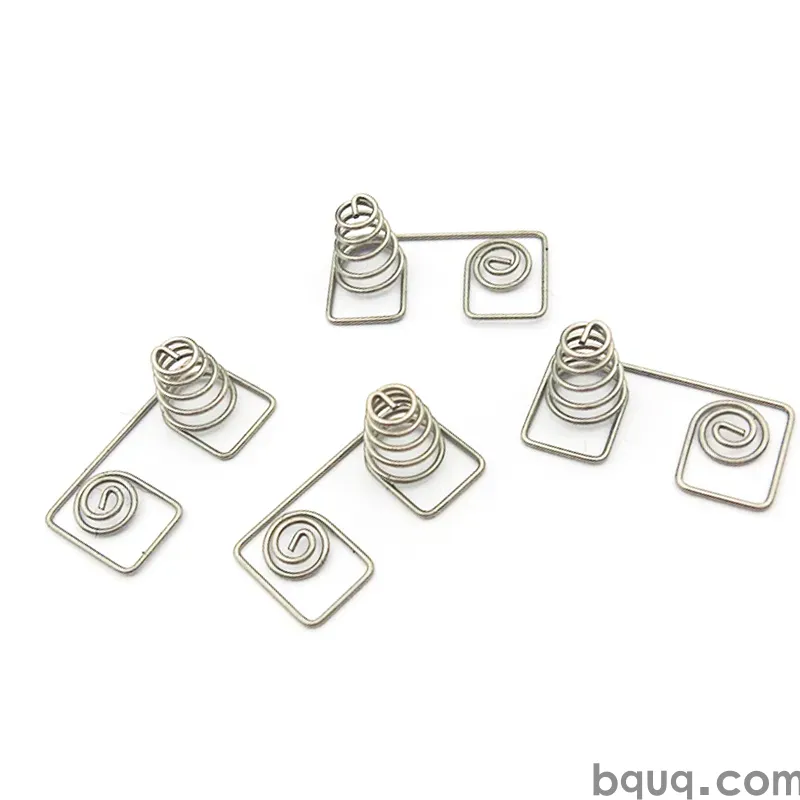
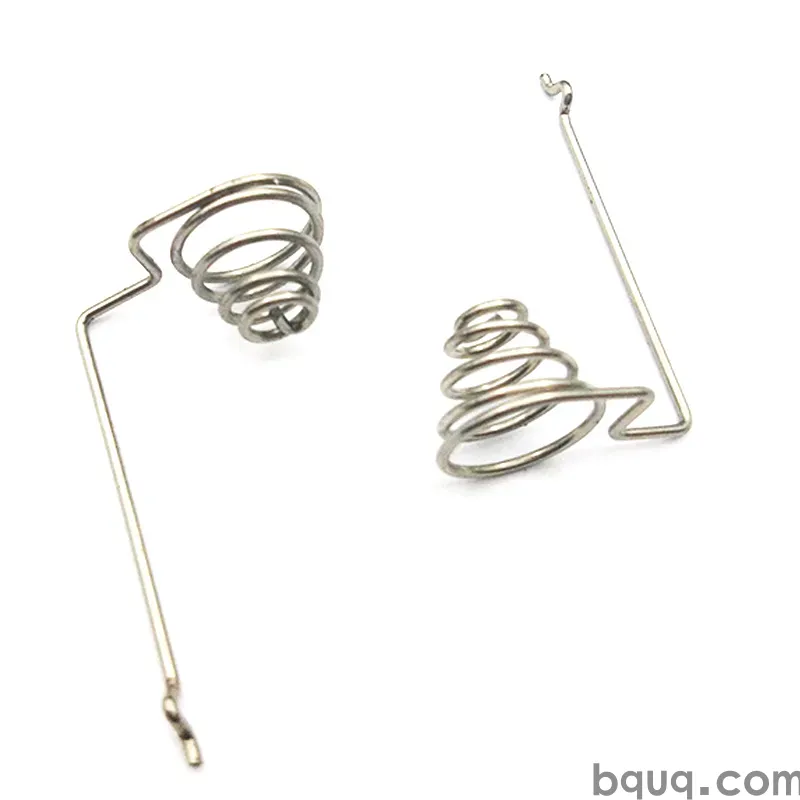
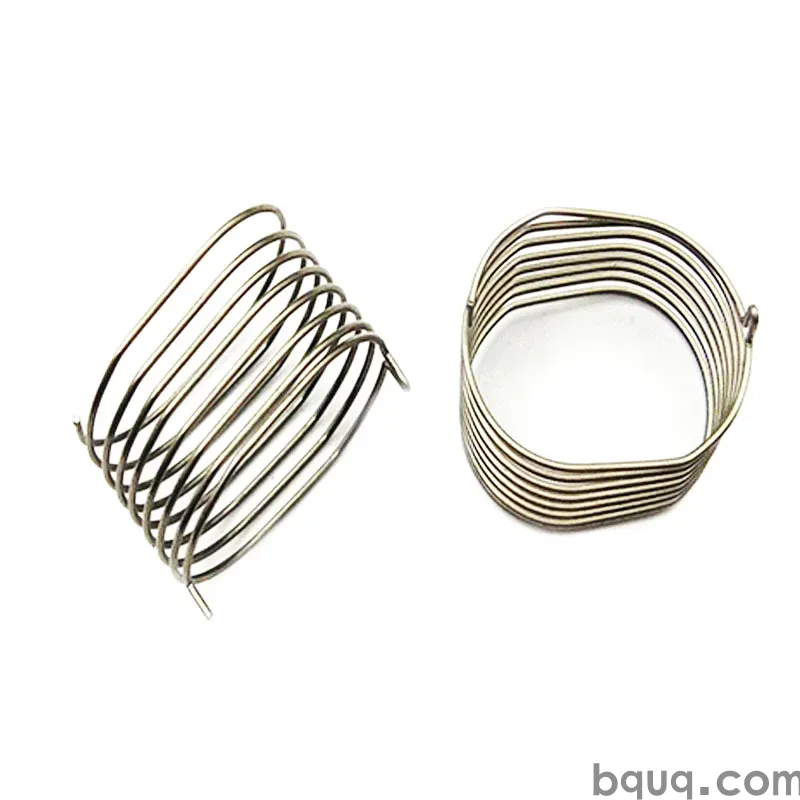
板金部品メーカー:ステンレス303 / 304 / 316L、公差0.005 mm、表面処理アルマイトType II / Type III、リードタイム20営業日、MOQ 1000個。航空宇宙向けの生産能力。図面レビューおよび初品検査報告書を含む。
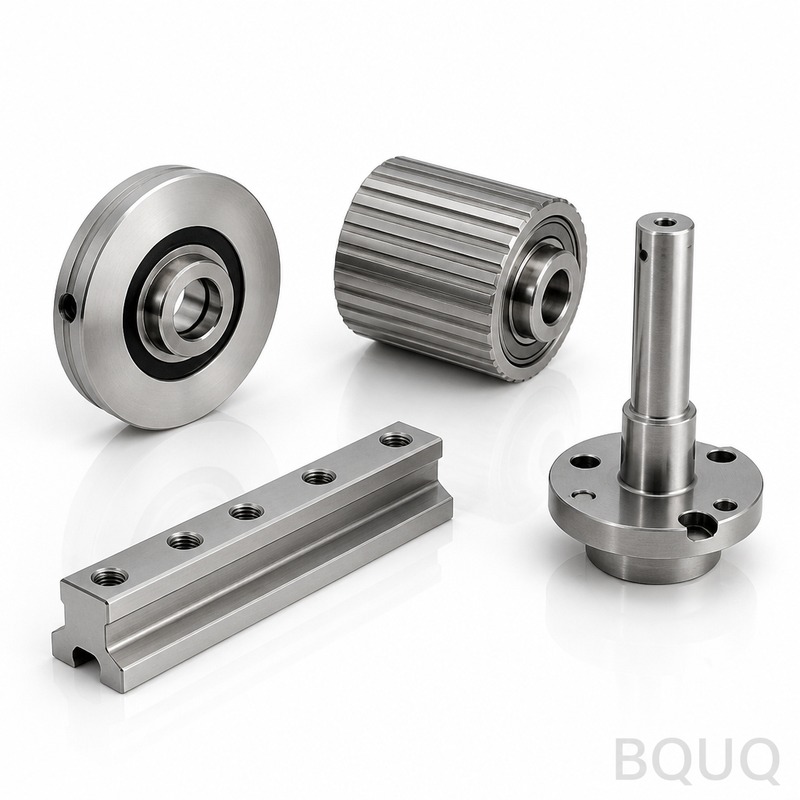
板金部品メーカー
重要なポイント
板金部品メーカーとして、当社はSteel 4140 / 4340に硬質クロムめっき0.025 mmを施した部品を製造し、ご要望に応じて±0.002 mmを保持します。生産リードタイムは15営業日、最小ロットは200 pcsです。コストはバリ取り、めっき、全数検査といった二次加工に左右されるため、ツーリング設計は最終検査ではなく、測定された工程能力を基準に設定されます。
多くの買い手は図面と目標価格から始めます。当社は板金部品メーカーとして、その部品が実際に何に耐える必要があるのかを問うことから始めます。負荷サイクル、熱変動、あるいは産業オートメーションにおける腐食環境です。
関連記事:BQUQ 精密CNC加工スプラインシャフト カスタム
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | Steel 4140 / 4340 |
| 表面仕上げ | 硬質クロムめっき 0.025 mm |
| リードタイム(生産) | 15営業日 |
| 最小ロット(生産) | 200 pcs |
市場と技術の背景
産業オートメーションにおけるコスト圧力は、原材料から生じることはほとんどありません。それはバリ取り、めっき、全数検査といった二次加工から生じます。これらの工程を一つ削減するだけで、材料の置き換えよりも単価に大きく影響します。
こちらもご覧ください:打ち抜き部品の接触力:垂直抗力、ワイプ、信頼性
技術的なハードルは上がり続けています。かつてはご要望に応じて±0.002 mmを受け入れていたアセンブリが、今では重要部位に対してより厳しい管理を指定しており、その結果、判断は最終検査ではなくツーリング設計に委ねられるようになっています。
BQUQ エネルギー貯蔵バッテリーコネクタコレクション の詳細はこちら。
当社の製造方法
ツーリングは工程の測定された能力を基準に設計されるため、ご要望に応じた±0.002 mmは検査フィルターではなく、ツーリング形状の結果として実現されます。だからこそ15営業日は楽観的な数字ではなく、現実的なのです。
熱処理と表面処理は後付けではなく、管理された工程として計画されます。硬質クロムめっき0.025 mmは規定の厚さ範囲で施され、検証されます。ここでのばらつきが、寸法のずれよりも多くの現場故障を引き起こすからです。
バリ取りとエッジ処理は、板金部品メーカーの図面に指定されます。寸法検査に合格した鋭いエッジでも、組立時に失敗する可能性があるため、エッジの面取りは見た目の問題ではなく、管理されたパラメータです。
材料と表面仕上げ
板金部品メーカーが接触荷重を受ける箇所では、寸法公差と併せて材料硬度が指定されます。試験方法が定義されていない硬度は、受入検査における紛争の最も一般的な原因です。
Steel 4140 / 4340が割当制になると、代替品の要望がよくあります。当社は出荷前に、代替品をご要望に応じた±0.002 mmおよび硬質クロムめっき0.025 mmの同一基準で認定し、変更に伴う証明書を提供します。
リサイクル含有率およびRoHS/REACH宣言は、板金部品メーカーとしてご要望に応じて提供可能です。貴社の産業オートメーション顧客が材料の原産地を監査する場合は、納品時ではなく見積段階でミルサーティフィケートを請求してください。
技術資料:CNC加工はどのくらい速いのか?一般的な材料における現実的な生産速度
公差と検査
板金部品メーカーの初品検査は、図面上のすべての寸法を報告し、一部を抽出するものではありません。その報告書が、残りのロットおよび将来の再発注の基準となります。
おすすめ記事:CNC加工ヒートシンク:押出成形より加工が勝る場合
測定方法は仕様の一部です。CMMで測定した部位と、ゲージで測定した同じ部位が一致しないことがあるため、板金部品メーカーの図面には各重要寸法の検証方法が明記されます。
不適合材料は、システム上だけでなく物理的に隔離されます。板金部品メーカーにとって、これは処分が文書化されるまでバッチが表示された区域に留まることを意味し、最も一般的な出荷ミスを防ぎます。
使用用途
使用環境は、負荷よりも多くの再設計を促します。屋外や洗浄環境で使用される板金部品メーカーの製品は、設計段階で硬質クロムめっき0.025 mmとシールを考慮する必要があり、後から追加するものではありません。
なぜ5軸CNC加工の採用が製造業全体で加速しているのか と比較してください。
メンテナンスアクセスは重要です。板金部品メーカーの製品が消耗品である場合、独自の部品番号を持つスペアとして指定することを推奨します。そうすれば、再発注時に図面全体の見直しが不要になります。
関連記事:BQUQ クラフトスプリング ハードウェア コレクション
発注前に確認すべきこと
板金部品メーカーに値引きを求める前に、初品検査報告書を請求してください。200 pcsで寸法データを提出できないサプライヤーは、それ以上でも提出できません。
見積は同じ基準で比較してください。材料グレード、硬質クロムめっき0.025 mm、検査範囲、梱包です。全数検査を省いた低い単価は、低い総コストではありません。
FAQ:発注前のご質問
板金部品メーカーの生産にはどのくらいかかりますか?
一般寸法はご要望に応じて±0.002 mmで保持されます。重要部位は図面上で特定され、より厳しい範囲で保持され、測定方法が明記されるため、受入検査が当社と一致します。
こちらもご覧ください:BQUQ CNC加工3Dプリンター部品:フレーム&エクストルーダー用精密アップグレード
既存の図面から製作できますか?
板金部品メーカーの標準リードタイムは、図面承認とツーリング承認後15営業日です。試作品は通常、ツーリングを経由しないためより速く、再発注はツーリングが既に存在するためさらに速くなります。
マイクロチャンネルコールドプレートは液体冷却においてどのような性能限界を押し広げるのか? の詳細はこちら。
板金部品メーカーで利用可能な表面仕上げは何ですか?
はい。材料証明書、ヒートロットのトレーサビリティ、初品検査報告書は注文に同梱されます。貴社の産業オートメーション顧客が追加の文書を要求する場合は、見積段階で指定してください。
ツーリング前に試作できますか?
はい、そして推奨します。ツーリングなしで板金部品メーカーの試作を行うことで、ツーリング費用のほんの一部で適合性と機能を検証でき、通常は鋼材を切断する前に設計変更を明らかにします。
技術資料:CNC加工真鍮ギア:特注品の公差・コスト・納期ガイド
プログラム途中の設計変更にはどう対応しますか?
変更は元の初品検査報告書に対して文書化されます。影響を受ける寸法を特定し、影響を受ける工程のみを再見積もりし、板金部品メーカーの既存在庫が引き続き使用可能かどうかをお知らせします。
図面と年間数量をお送りください。製造可能性レビュー、工程ルート、そしてご要望に応じた±0.002 mm、15営業日、200 pcsを暗黙ではなく明示した見積を提供します。
おすすめ記事:金属プレス加工の欠陥:バリ、スプリングバックとその防止方法
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | Steel 4140 / 4340 |
| 公差 | ご要望に応じて±0.002 mm |
| リードタイム | 15営業日 |
| 最小ロット | 200 pcs |
| 能力 | 記事内で未指定 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| Steel 4140 | 強度と耐摩耗性を必要とする一般的な産業オートメーション部品 | 耐食性のために硬質クロムめっきが必要な場合がある |
| Steel 4340 | より高い負荷サイクルと熱変動の用途 | 材料コストが4140より高い |
| 硬質クロムめっき 0.025 mm | 腐食環境と耐摩耗性 | 二次加工コストとリードタイムが増加する |
| より厳しい公差 ±0.002 mm | 高精度アセンブリの重要部位 | 検査だけでなくツーリング設計の変更が必要 |
| 標準公差 | 重要でない部位 | 精密嵌合の組立要件を満たさない場合がある |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| ツーリング設計 | 測定された工程能力を基準に設計 | ツーリング形状記録 |
| 熱処理 | 管理された工程として計画 | 熱処理記録 |
| 表面処理 | 硬質クロムめっき 0.025 mm | めっき厚記録 |
| バリ取り | バリを除去する二次加工 | バリ取り検査記録 |
| 最終検査 | 重要部位の全数検査 | 検査報告書 |
よくあるご質問
板金部品にはどのような材料を使用していますか?
板金部品にはSteel 4140と4340を使用しています。これらの材料は、負荷サイクル、熱変動、または耐食性を必要とする産業オートメーション用途に適しています。耐摩耗性と耐食性を高めるために0.025 mmの硬質クロムめっきが利用可能です。
生産のリードタイムはどのくらいですか?
生産リードタイムは15営業日です。ツーリングが測定された工程能力を基準に設計され、熱処理と表面処理が管理された工程として計画されるため、これは現実的です。公差管理に検査フィルターを避けているため、楽観的ではありません。
最小注文数量(MOQ)はいくつですか?
生産の最小ロットは200 pcsです。これはSteel 4140 / 4340に硬質クロムめっき0.025 mmを施した板金部品に適用されます。±0.002 mmのようなより厳しい公差の場合、ツーリング設計が調整されますが、最小ロットは200 pcsのままです。
板金部品で±0.002 mmの公差を保持できますか?
はい、ご要望に応じて±0.002 mmを保持できます。これは最終検査のフィルタリングではなく、測定された工程能力を基準に設計されたツーリング形状によって実現されます。これはツーリング設計の結果であり、15営業日のリードタイムを支えています。
どのような表面仕上げを提供していますか?
厚さ0.025 mmの硬質クロムめっきを提供しています。この仕上げは、産業オートメーションで使用される板金部品の耐摩耗性と耐食性を向上させます。単価とリードタイムに影響する二次加工です。
板金部品のコストを左右するものは何ですか?
コスト圧力が原材料から生じることはほとんどありません。それはバリ取り、めっき、全数検査といった二次加工から生じます。これらの工程を一つ削減するだけで、材料の置き換えよりも単価に大きく影響します。より厳しい公差が必要な場合、ツーリング設計もコストに影響します。
R8コレット:フライス加工のワーク保持と限界 と比較してください。
板金部品を発注する前に何を確認すべきですか?
部品の耐久要件を確認してください。負荷サイクル、熱変動、または腐食環境です。材料(Steel 4140 / 4340)、表面仕上げ(硬質クロムめっき0.025 mm)、公差(ご要望に応じて±0.002 mm)、リードタイム(15営業日)、最小ロット(200 pcs)を指定してください。必要な二次加工も確認してください。