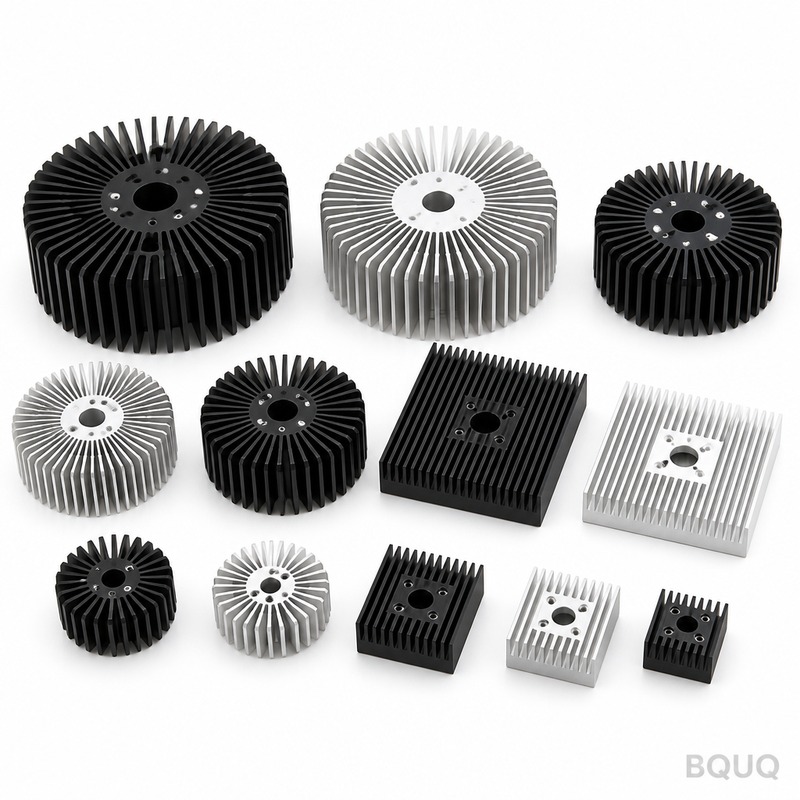
LED高天井用ヒートシンク:6063-T5押出、φ150mm、黒色アルマイト、月産5K-20K
LED高天井用照明器具の押出ヒートシンクは、実際の使用環境に投入されるまではありふれた部品に見えます。湾岸地域の倉庫の夏の午後、天井付近の熱気、ジャンクション温度限界を絶対に超えてはならないLED基板、そして出荷されるすべてのユニットにかかるブランドの評判。この部品は、安定した押出形状、精密加工された取付面、耐久性のある黒色アルマイト仕上げを兼ね備え、しかも月産5,000~20,000個をバッチ間のばらつきなく実現する必要があります。
プロジェクトの背景と課題
当社の顧客は、中東および欧州向けに高天井・低天井照明器具を販売するLED照明ブランドです。同社の150W~200W高天井プラットフォームは、LEDモジュールの上に円筒形ヒートシンクを使用しています。外径φ150mm、長さ180mmで、押出フィンが全周にわたって配置されています。この市場の照明器具は1日12~16時間点灯し、夏には倉庫の天井付近の周囲温度が50°Cを超えることがあります。このような温度では、熱のかなりの部分が対流だけでなく放射によっても放出される必要があるため、図面には裸のアルミニウムではなく、赤外放射率≥0.85の黒色アルマイト表面が指定されました。
顧客がこの部品の再調達を決断するきっかけとなった問題は3つありました。第一に、以前のサプライヤーは生の押出材を切断しただけの取付面で納入し、平面度はロットごとに約0.15mmから0.3mmの間で変動し、サーマルグリスの過剰塗布を余儀なくされ、それでもLED PCBにホットスポットが残りました。第二に、黒色アルマイトの色が生産バッチ間で目に見えて変動し、同じホールに照明器具が並んで吊り下げられると容易に気付かれました。第三に、生産能力です。小売および物流の内装シーズンがピークを迎えると、サプライヤーは月産5,000個から20,000個への柔軟な対応ができず、出荷遅延が発生しました。
そのため、技術要件は解釈の余地なく図面に明記されました。6063-T5押出、フィン厚0.8mmでプロファイル全体に均一な間隔、取付面は平面度0.05mmに機械加工、黒色アルマイト仕上げで放射率≥0.85、月産5,000~20,000個で急なピークにも対応すること。
BQUQのプロセスソリューション
BQUQはこれを3つの無関係な工程ではなく1つの熱部品として捉え、押出プロファイル、CNC正面加工、アルマイト処理を単一の品質システム下で管理された一貫フローに固定しました。
押出ダイスとプロファイル管理
0.8mmフィンを備えたφ150mmプロファイルは、6063ビレットから押し出され、プレス上で焼入れし、T5に時効処理されます。これは、押出性と熱伝導率のバランスから、LED熱部品用の標準アルミニウム合金です。この顧客専用のダイスを維持し、ダイスベアリングを定期的に検査・再研磨することで、フィン形状が年間を通じて一定に保たれます。フィンチップは各生産ロットで監視され、厚さは合意された公差範囲内で0.8mm以下に抑えられるため、フィン間の空気流路が対流を損なうほど狭くなることはありません。押出長さは応力管理と矯正を行ってから切断し、長さ180mmの本体の真直度を保ちます。これにより、後の1回パスでの正面加工が可能になります。切断は、すべてのアルマイトバッチが1つの押出ロットから供給されるようにスケジュールされ、合金状態が均一になり、アルマイトが形成される基材が安定します。
取付ベースのCNC正面加工
すべてのブランクは軟質ジョーに保持され、取付面はCNC旋盤で1回の連続パスで正面加工されます。1回パスでの正面加工は意図的なもので、鋸切断や多段階加工で生じる平面度誤差を除去し、LEDモジュール下でサーマルグリスを均一に広げる安定した微細仕上げ面を得られます。0.05mmの平面度要件は、初品および定められた工程内頻度でのCMMサンプリングによって検証されます。LEDアセンブリ用の取付穴は同じ段取りで穴あけされるため、穴と面の位置に2度目のクランプ誤差が累積することはありません。ここで、顧客の当初の痛点である波打つ取付面とホットスポットが根本から解消されます。
バッチ色管理を伴う黒色アルマイト
ヒートシンクは、赤外放射率を≥0.85に高めつつ、コーティング自体の熱抵抗を無視できる厚さに黒色アルマイト処理されます。染料浴のパラメータは生産ロットごとに固定され、各バッチは梱包前に標準光源下で保管されたマスターサンプルと比較されます。これにより、ロット間の目視可能な色変動が排除されました。アルマイト厚は各ロットで渦電流式ゲージにより検査され、出荷書類に記録されるため、顧客の受入検査では再試験なしに放射性能仕様を検証できます。
梱包は後付けではなく設計されています。ヒートシンクは仕切りで互い違いにされ、フィンチップが保護されます。φ150mmプロファイルの曲がったフィンチップは、外観上のクレーム対象であると同時に対流損失でもあるからです。カートンは輸送ルート承認前に落下試験で認定されます。
取付形状は熱形状と同じくらい厳密に管理されます。ボルトサークルとLED基板の座面は、押出と時効後にCNC加工され、穴位置は±0.1 mm、座面は平面度0.05 mmに加工されるため、基板全体でサーマルペーストのギャップが薄く保たれます。この機械加工工程が、押出プロファイルを照明器具組立ライン用のドロップイン・ヒートシンクに変えます。
主要仕様
| 項目 | 仕様 |
|---|---|
| 材質 | 6063-T5アルミニウム押出材 |
| 全体寸法 | 外径φ150mm、長さ180mm |
| フィン厚 | 0.8mm押出フィン、均一間隔 |
| 取付面平面度 | 0.05mm、1回パスCNC正面加工 |
| 表面仕上げ | 黒色アルマイト、赤外放射率≥0.85 |
| 生産量 | 月産5,000~20,000個、ピーク柔軟性あり |
| 検査 | CMM平面度サンプリング、渦電流式アルマイト厚ゲージ、マスターサンプルとの色比較、重要寸法のCPK≥1.33 |
| 納期 | サンプル3~7日、初回バッチ12~20日 |
品質管理と納品
生産はISO9001:2015品質システムの下で行われます。初品検査では、プロファイルの完全なCMM測定、取付面平面度、穴位置をカバーし、アルマイト厚と放射率に重要な表面状態は各ロットで測定されます。工程内サンプリングでは、フィン形状と取付面平面度を定められた頻度で追跡し、重要寸法のCPKは月次ローリングバッチ全体で≥1.33に維持されます。各出荷には検査報告書が添付されるため、顧客の品質チームは再測定なしにドックで製品をリリースできます。
結果:初品サンプルは7日以内に承認され、初回生産バッチ10,000個は合意された期間内に納品され、その後2回のピークシーズンを通じて月産5,000~20,000個の間で供給スケジュールが円滑に変動しました。色偏差のクレームはゼロで、顧客のバーンイン試験でのLEDホットスポット故障が測定可能なほど減少しました。
関連製品とリソース
この製品ファミリーの詳細とBQUQのスケールアップ方法については、黒色アルマイトおよび押出ヒートシンクのコレクションをご覧ください:
生産能力、設備、品質システムの詳細については、Factory Strengthをご覧ください。
FAQ
押出ヒートシンクでフィンを0.8mmより薄くできますか?
押出では、φ150mmプロファイルの場合、約0.8mmが実用的な下限です。それより大幅に薄くすると、ダイス変形やフィンの不均一が生じるリスクがあります。設計で0.3mmフィンが必要な場合、適切なプロセスはプレスフィンアセンブリです。0.3mmアルミニウム板からフィンをプレスし、CNC加工ベースに組み立てます。BQUQはこれも生産しています。
取付面の0.05mm平面度をどのように保証しますか?
面は鋸切断や段階加工ではなく、1回の連続CNCパスで機械加工され、波打ちの主な原因を除去します。その後、初品および定められた工程内サンプリング頻度でCMMにより平面度を検証し、月次バッチ全体でこの寸法のCPK≥1.33を追跡します。
なぜ裸のアルミニウムではなく黒色アルマイトが指定されるのですか?
裸のアルミニウムは赤外線を反射しますが、黒色アルマイト表面は放射率が≥0.85であるため、はるかに効果的に熱を放射します。周囲温度45°C以上で動作する密閉型高天井ハウジングでは、この放射による寄与がLEDジャンクション温度を測定可能なほど低下させ、光束維持寿命を延ばします。
サンプルとバッチのリードタイムはどのくらいですか?
サンプルは図面承認後3~7日、初回生産バッチはアルマイト処理の待ち行列と数量に応じて12~20日で出荷されます。初回バッチ後は、1Kから100K個までの月次ローリングスケジュールが標準であるため、ピークシーズンの月産5,000~20,000個への変動に再認定は不要です。