UAV機体構造ブラケットのCNC加工:7075-T6、0.8mm肉厚、±0.01mm
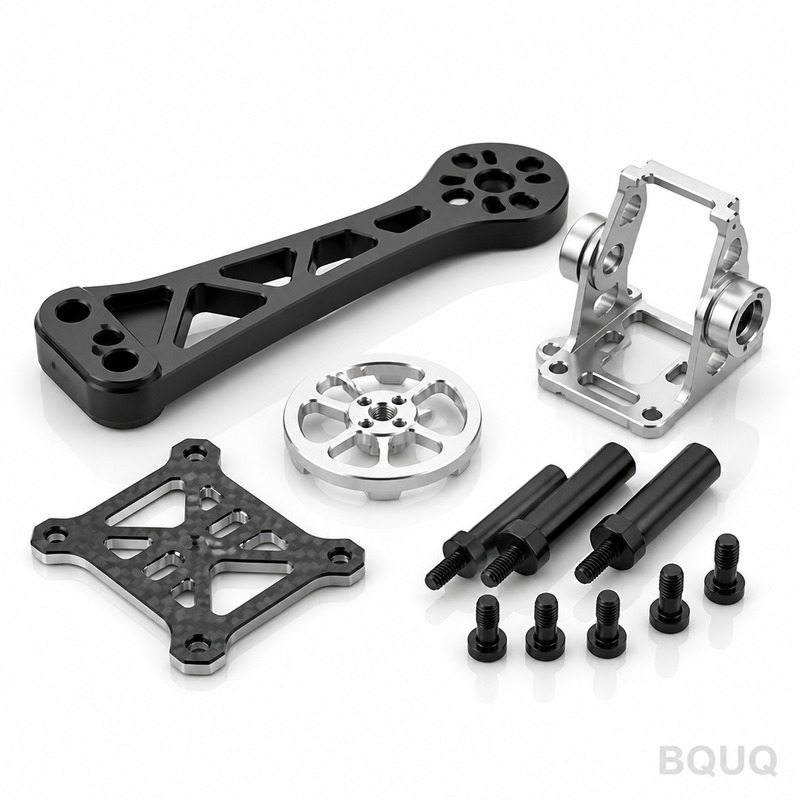
UAV機体ブラケットは過酷な矛盾を抱えている。それ自体の存在を正当化できるほど軽く、かつ飛行荷重と振動サイクルのすべてを通じてモーターやセンサーの位置を維持できるほど剛性が高くなければならない。肉厚はこの二つの要求が衝突する場所であり、0.8mmはほとんどの加工プロセスが予測可能な挙動を示さなくなる限界に近い。
プロジェクト背景と課題
欧州のUAVメーカーはマルチローターおよびハイブリッド電気推進プラットフォームを製造しており、繰り返し発生する部品グループの一つが、モーターマウント、着陸脚、ペイロードレールを機体に結合する構造ブラケットである。生産量は月約300個で、いくつかのバリエーションに分かれ、飛行試験によって設計変更が頻繁に発生する。
材料は7075-T6アルミニウムで、その強度対重量比(6061-T6の約2倍の降伏強度)から選定されている。ブラケットから削り出す1グラムは、機体が搭載できるバッテリーやペイロードの1グラムだからである。しかし7075-T6は薄肉に厳しい。6061より剛性が高く脆く、材料を不均等に除去すると歪みがはるかに発生しやすく、激しい切削の熱にも敏感である。
主要な特徴はブラケットウェブに沿った0.8mmの肉厚であり、取付穴位置は±0.01mmに保持され、荷重を受けるインターフェースは平坦でなければならない。これら二つの要求は互いに相反する。0.8mmの肉厚を切削するには穏やかで対称的な加工が求められ、±0.01mmの穴位置を保持するには安定したしっかりとクランプされたセットアップが必要である。強くクランプすれば薄いウェブがたわみ、弱くクランプすれば穴パターンがずれる。さらに、完成したブラケットは硬質アルマイト処理され、硬質アルマイトは脆い酸化層を形成して嵌合を変化させ、プロセスがずさんであれば薄肉部の鋭い内角に亀裂を生じさせる可能性がある。
重量削減とは、部品が材料の許容限界ぎりぎりで設計されていることを意味するため、通常の「削り代を残して後で削る」という安全策の余裕はほとんどない。設計は設計であり、プロセスがそれに合わせなければならない。
荷重は穏やかではない。モーターマウント付近のブラケットはローターからの高周波振動を受け、着陸脚ブラケットは着陸のたびに繰り返し衝撃荷重を受ける。ベンチ上では平坦に測定されても、隠れた応力不均衡を抱える0.8mmのウェブは、数百回の飛行後に運用中に亀裂が入る可能性があるため、「見た目が正しい」は有用な合格基準ではない。部品の冶金学的状態は寸法と同じくらい重要である。
BQUQプロセスソリューション
戦略は、ブラケットを段階的に切削し、材料除去を対称に保ち、クランプ圧力ではなく治具サポートで薄いウェブを安定させることであった。他のすべてを決定づける2つの要素がある。材料が除去される順序と、その間の部品のサポート方法である。
段階的な材料除去
素材は一度の重切削ではなく、複数の軽いパスで削減される。粗加工ではウェブに0.4mmを残し、応力除去のための一時停止後、半仕上げでウェブを0.9mmにし、最終パスで公称0.8mmにする。材料を徐々に、かつウェブの両面から除去することで、内部応力バランスをほぼ中立に保ち、クランプを外した後の典型的なバナナ状の反りを防ぐ。両面から加工することで、ウェブの中立軸を設計が配置した位置に保ち、最後に切削した側に偏らせない。
薄肉のための治具
ブラケットは剛性のあるボスとフランジエッジで位置決めし、0.8mmのウェブに直接当てることは決してない。調整可能なサポートを備えた専用の軟質ジョー治具が最終パス中にウェブの下に配置され、荷重下での振動やたわみを防ぐ。クランプ圧力は意図的に低くし、穴位置はウェブが完成し部品が緩和した後にのみドリル加工するため、軽いスプリングバックでパターンが公差外に引っ張られることはない。
硬質アルマイト処理の管理
硬質アルマイトは薄肉部の鋭い内角に亀裂が入る可能性のある硬い酸化層を形成するため、プロファイル上のすべての機械加工内角はコーティング前に面取りされる。嵌合が重要なウェブ領域はマスキングされ、加工代はコーティングの成長を考慮して最終嵌合が公差内に収まるようにする。部品はコーティング前に応力除去され、輸送中はエッジ保護が使用される。ブラケットが別のコーティング部品とボルト結合する場合、2つの嵌合面のうち1つだけが完全な酸化層を持つようにマスキングを計画し、サービス全体で接合部の再現性を保つ。
主要仕様
| 項目 | 仕様 |
|---|---|
| 材料 | 7075-T6アルミニウム |
| ウェブ肉厚 | 0.8mm(薄肉部は±0.02-0.05mmで保持) |
| 取付穴位置 | ±0.01mm |
| 表面粗さ | 取付面Ra0.8、その他Ra1.6 |
| 表面処理 | 硬質アルマイト(黒アルマイトも可能) |
| 生産量 | 月300個、複数バリエーション |
| 検査 | CMMレイアウトおよび肉厚チェック、穴位置のCPK≥1.33 |
| 納期 | サンプル3-7日、初回バッチ15日 |
品質管理と納品
初品検査では、ブラケットの完全なCMMレイアウト(複数断面の肉厚測定および取付基準に対する穴位置チェックを含む)を実施する。薄いウェブの肉厚は、ノギスではなく輪郭チェック治具で確認する。ノギスは測定対象を圧縮してしまうからである。重要な穴位置は工程内でゲージ測定し、CPKデータは全バッチに添付され、すべてISO9001:2015品質システムの下で行われる。
薄肉が故障点であるため、全バッチでウェブ全体の肉厚サンプリングチェックと、表面の引き裂きやビビリマーク(プロセスドリフトの初期警告サイン)の目視チェックも行う。肉厚が公差限界に近づく傾向があれば、バッチを一時停止し、さらに部品を切削する前にツールを再確認する。
結果:図面リリース後3~7日でサンプル、初回300個バッチは15日、その後は毎月のローリングスケジュール。硬質アルマイト部品はエッジ保護付きで到着し、バリエーション変更は48時間以内に見積もりを再提出する。
関連製品とリソース
同じ重量と剛性の要求を持つ部品については、アルミニウム製CNC加工ドローン部品、またはCNC精密フランジとカップリングラインをご覧ください。
同様の薄肉構造部品の詳細は、ロボット関節減速機ハウジングのCNC加工のケーススタディにあります。薄肉や公差に関する質問を含む製造Q&Aは、FAQセンターにあります。
FAQ
UAVブラケットを鋳造や3Dプリントではなく0.8mm肉厚にCNC加工する理由は?
月300個では、CNC加工は7075-T6の強度を気孔や層方向の弱さなしに提供し、取付穴で±0.01mmを保持する。鋳造は金型が必要で薄肉でこの公差を保持することはほとんどなく、プリント部品はまだ展伸7075-T6の強度に匹敵しない。この生産量ではCNC加工が正直な中間手段である。
0.8mm肉厚で±0.01mmを実際に保持できますか?
肉厚自体では不可能です。0.8mmの特徴は±0.02-0.05mmで保持され、約束して外すのではなく、あらかじめ明示しています。±0.01mmは取付穴位置とより剛性の高い部分の機械加工面に適用され、そこではセットアップが安定して保証できます。
硬質アルマイトは寸法を変えますか?
はい、そしてそれを計画しています。硬質アルマイトは酸化層を成長させ、表面あたり約0.02-0.05mmを追加する可能性があるため、コーティング嵌合は補正のために小さめに加工されます。薄肉部のすべての内角は亀裂防止のために最初に面取りされ、完成部品はコーティング後に再度チェックされます。
設計変更のターンアラウンドはどのくらい速いですか?
改訂ブラケットのサンプルは3~7日で出荷され、初回生産バッチ300個は15日です。CNC、プレス、ばね、ヒートシンクを一貫体制で行っているため、バリエーションの切り替えは日常的です。更新図面を送付いただければ、12時間以内にお見積りを提出します。