鍛造ヒートシンク:製造プロセスと押出・スカイブ加工との性能比較
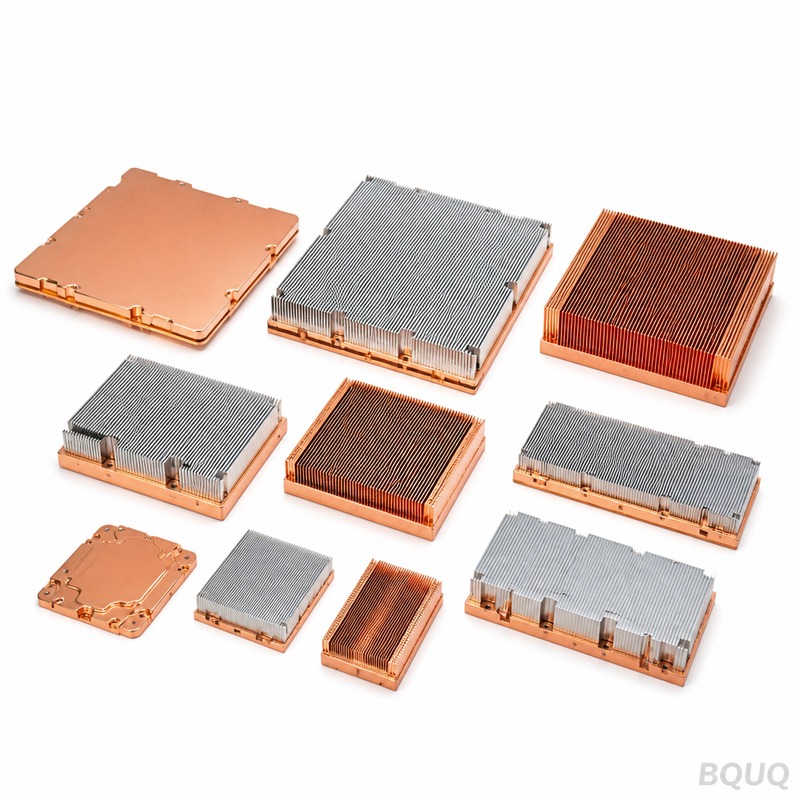
鍛造ヒートシンクは、押出アルミニウムヒートシンクと比較して、微細で空隙のない結晶粒組織により最大40%高い熱伝導率を実現し、±0.05 mmというより厳しい寸法公差と優れた表面仕上げを達成します。本稿では、密閉型鍛造プロセスの詳細、代替製造方法に対する定量的な性能データ、およびコスト、数量、熱負荷に基づく工学的選定基準について説明します。12時間以内のカスタ
鍛造ヒートシンクは、押出アルミニウムヒートシンクと比較して、微細で空隙のない結晶粒組織により最大40%高い熱伝導率を実現し、±0.05 mmというより厳しい寸法公差と優れた表面仕上げを達成します。本稿では、密閉型鍛造プロセスの詳細、代替製造方法に対する定量的な性能データ、およびコスト、数量、熱負荷に基づく工学的選定基準について説明します。12時間以内のカスタ
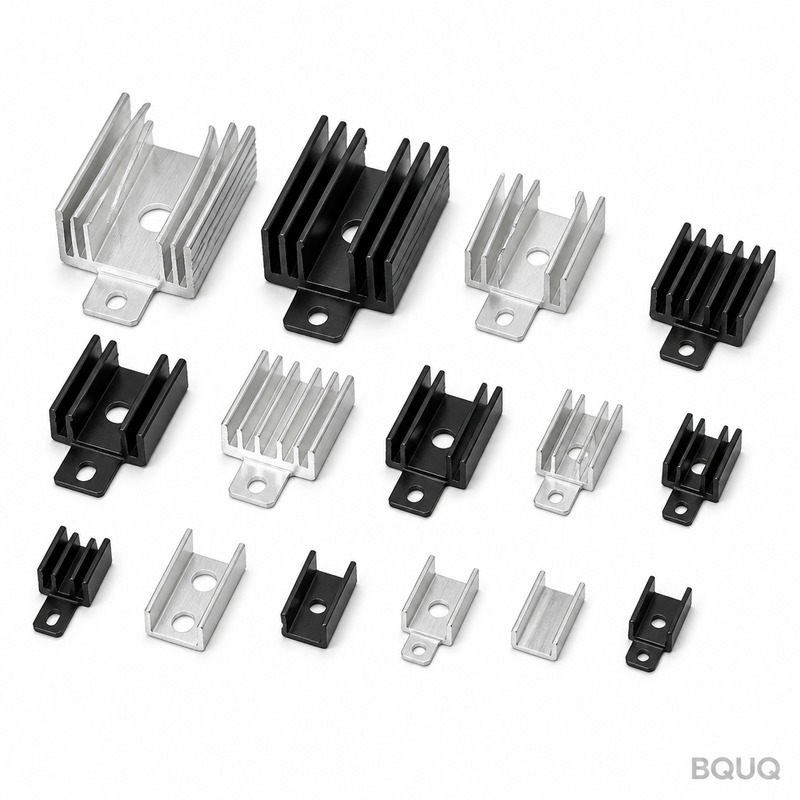
TO-220パッケージの標準的なヒートシンクサイズは、通常、幅19mm、奥行き12.7mm、高さ10mmで、自然対流時の熱抵抗は15〜25°C/Wです。一方、TO-247パッケージでは、40mm×25mm×15mmのより大きなヒートシンクが必要で、熱抵抗は5〜10°C/Wです。TO-126やD2PAKのような小型パッケージの場合、標準サイズは幅12mm〜25
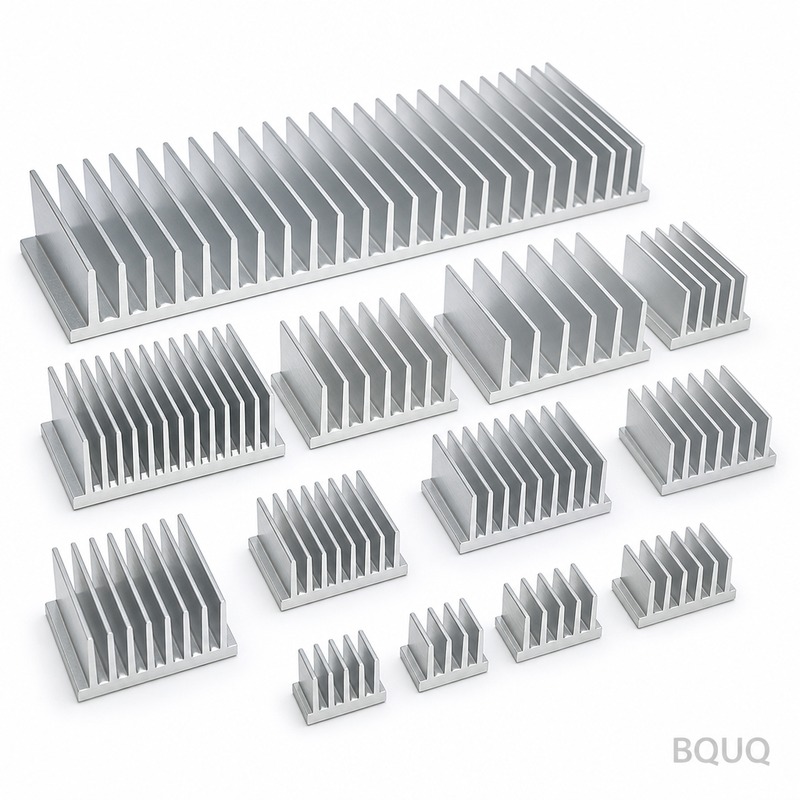
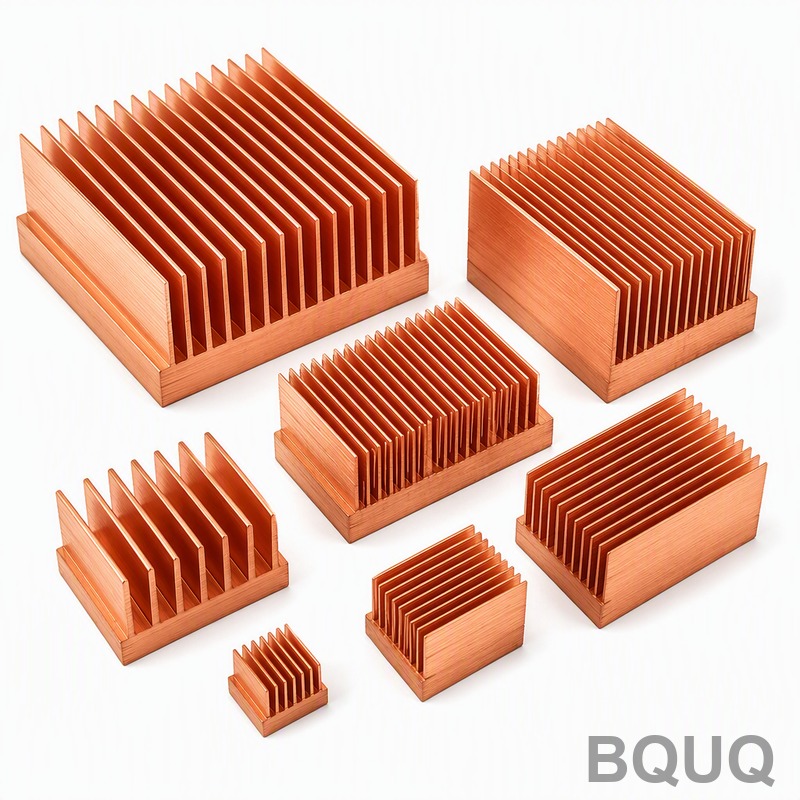
ヒートシンクにはフィンがあり、対流熱伝達に利用できる表面積を指数関数的に増加させることで、コンパクトなアルミニウムまたは銅製のボディが、半導体接合部を溶融させてしまうようなワット数を放散することを可能にしている。フィンの間隔は恣意的なものではなく、表面積の最大化と、自然対流または強制空気流が熱を運び去り、よどんだ境界層を形成しないようにすることの間の、計算さ
直接回答:サーマルグリース vs サーマルパッドほとんどの精密電子機器アプリケーションにおいて、サーマルグリース(ペースト)は優れた熱伝導率(5〜8 W/mK、パッドは1〜6 W/mK)、低い熱抵抗(0.01〜0.05 °C·cm²/W、パッドは0.5〜5.0 °C·cm²/W)、そして高温下での優れた長期信頼性を提供します。しかし、再作業性、耐振動性、また
直接的な答え:フィンは空気の熱伝導率の低さを克服するために表面積を倍増させるヒートシンクにフィンがあるのは、周囲の空気への対流熱伝達が本質的に非効率だからです。空気の熱伝導率はわずか0.026 W/m·Kで、水の約25分の1、アルミニウムの約8,000分の1しかありません。フィンは有効表面積を5〜15倍に増やし、対流による放熱速度を正比例して増加させます。フ