ヒートシンク製造プロセス:押出成形から完成品まで
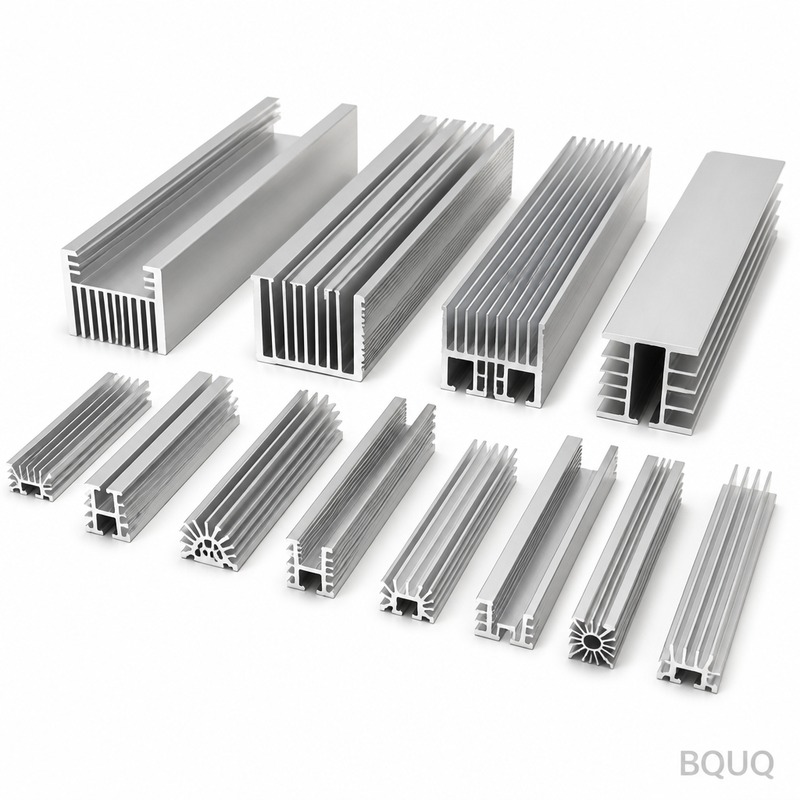
ヒートシンクの製造工程は、押出、切断、機械加工、表面処理、組立、品質検査という6つの主要段階を経て、原材料のアルミニウムビレットを精密冷却部品へと変える。一般的なアルミ押出ヒートシンクは、試作品で3〜5日、本生産で15〜20日で製造され、重要な取り付け面の寸法公差は±0.1mm、平面度は100mmあたり0.05mm以内に保たれる。本稿では、20年の実績を持つ
ヒートシンクの製造工程は、押出、切断、機械加工、表面処理、組立、品質検査という6つの主要段階を経て、原材料のアルミニウムビレットを精密冷却部品へと変える。一般的なアルミ押出ヒートシンクは、試作品で3〜5日、本生産で15〜20日で製造され、重要な取り付け面の寸法公差は±0.1mm、平面度は100mmあたり0.05mm以内に保たれる。本稿では、20年の実績を持つ
直接的な答えとしては、LEDの寿命は基本的に接合部温度(Tj)の関数です。定格最大接合部温度を10°C超えるごとに、LEDの実用寿命は約50%短くなります。これはアレニウスの式として知られる法則です。適切なヒートシンク設計により、標準LEDでは接合部温度を85°C未満、高出力タイプでは105°C未満に保つことができ、これにより定格寿命が10,000時間での早
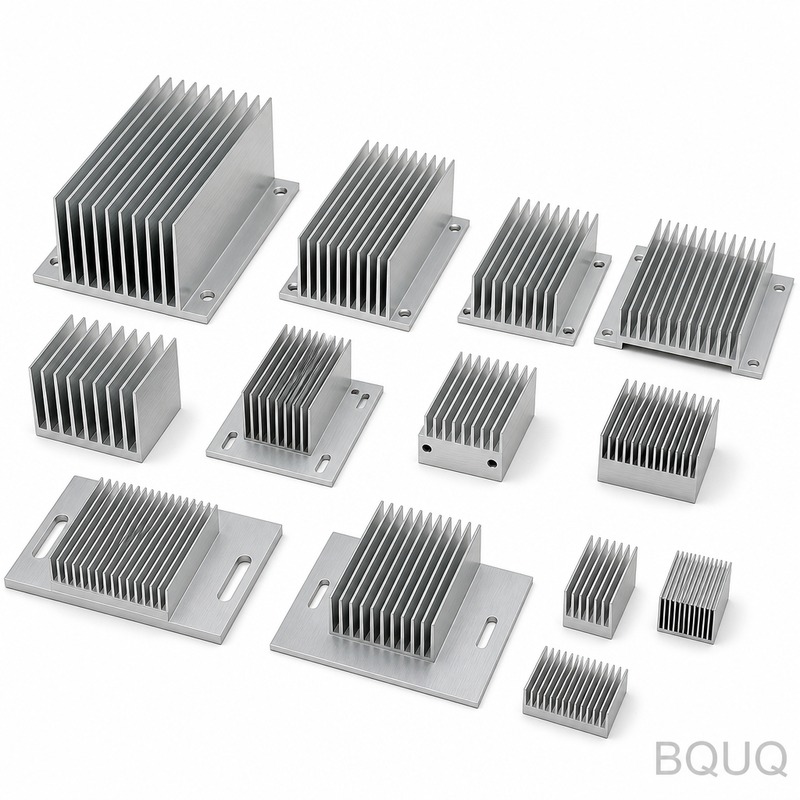
ヒートシンクの熱性能を最適化するための直接的な答えは、材料選定、フィン形状の最適化、表面処理を通じて、熱源から周囲空気までの熱抵抗を最小限に抑えながら、表面積を最大化することです。CNC加工アルミニウムヒートシンクの場合、コストと性能の最適なバランスは、6061-T6または6063-T5アルミニウム、フィン厚1.2mm~2.0mm、ベースプレート厚5mm~8
ヒートパイプは、熱エネルギーを移動させる受動型二相熱輸送デバイスであり、その実効熱伝導率は固体銅の100倍から1000倍に達し、10,000〜200,000 W/m·Kの範囲を実現します。CNC加工ヒートシンクや電子機器筐体向けには、標準的な直径6mmの焼結銅ヒートパイプで、長さと設置方向に応じて30W〜80Wを放熱でき、熱抵抗は最低0.2°C/Wを達成しま
熱設計が目標に達しない場合、多くの場合、より多くのフィン、より大きなベース、または異なる材料を使用してヒートシンクを再設計することを考えがちです。しかし、再設計は新しい金型や長期にわたる検証サイクルを伴い、費用と時間がかかります。この記事では、基本的な形状を変えずに、表面処理、熱界面材料、エアフロー管理、製造プロセスの調整を用いて、ヒートシンクの性能を最大3