製品の詳細 目次
要点 1Uサーバー用プレスフィンヒートシンクアセンブリは、2.0 mmのベースと0.3 mmのフィンを6063-T5アルミニウムから160 Tの金型でプレス成形したものです。100 mmあたり0.05 mmの平面度を維持し、ΔT = 60 K、自然対流条件下で0.35 K/Wの熱抵抗を実現します。月産30万個、サイクルタイム8秒で、フィンピッチは生産を通じて±0.03 mm以内に収まります。
関連記事:ヒートシンクの検査:平坦度、表面粗さ、フィン形状
2.0 mmのベースと0.3 mmのフィンが、この1Uサーバー用プレスフィンヒートシンクアセンブリの基本仕様です。6063-T5アルミニウムから160 Tの金型でプレス成形し、100 mmあたり0.05 mmの平面度を維持、ΔT = 60 K、自然対流条件下で0.35 K/Wの熱抵抗を実現します。月産は30万個です。
設計アプローチとプロセス プレス成形は、押出成形では維持できない再現性のある0.3 mmのフィンプロファイルを実現します。金型は1ストロークで全てのフィンを成形するため、30万個の生産を通じてピッチは±0.03 mm以内に収まります。
160 Tの1ストロークで1Uサーバー用プレスフィンヒートシンクアセンブリ全体を成形するため、部品コストは複雑さに比例して増加しません。金型精度は±0.03 mmで、8秒のサイクルが30万個の生産ラインを支えます。
薄肉フィンこそがプレス成形の強みです。1.5 mmピッチで0.3 mmのフィンは、同じ外形寸法の機械加工品や押出品よりも単位体積あたりの表面積が大きくなります。
プレス成形構造は押出成形よりもバッチ間のばらつきに強い特性があります。金型摩耗はまずフィンピッチの測定可能な変動として現れ、検査ではCMM 0.001 mmの完全なレポートで捉えられ、現場で問題となることはありません。
技術資料:精密CNC加工金型部品
全てのストロークが寸法的に同一であるため、±0.10 mmの穴位置精度がバッチ全体で維持されます。これが1UサーバーおよびAIアクセラレータの量産プログラムを再現可能にする理由です。
材料選定と表面処理 標準材料は6063-T5アルミニウムで、黒色アルマイトType II、10-15 µm仕上げで供給されます。1UサーバーおよびAIアクセラレータへの曝露が懸念される用途では不動態化処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を向上させますが、単位質量はほぼ2倍になります。
おすすめ記事:図面におけるばねの指定方法:GD&Tと重要寸法
指定可能な公差クラス 一般寸法は±0.10 mm、フィンピッチなどの重要特性は別途±0.03 mmで管理されます。成形形状は金型の再現性±0.03 mmを継承し、穴位置は±0.10 mmで保持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定することをお勧めします。
出荷前の検査 平面度は25 °Cの花岗岩定盤上で、100 mmあたり0.05 mmの限度に対して検査され、フィンピッチは光学式で±0.03 mmを検証します。レポートはロットごとに発行されます。
サンプリングは重要寸法がAQL 0.65、一般寸法が1.5で、初品検査にはCMM 0.001 mmの完全なレポートが付属します。±0.10 mmを超える偏差が発生した場合は、ロット全数選別を実施します。
平面度は鋳鉄ではなく花岗岩上で測定します。これは120 x 80 x 22 mmにおいて100 mmあたり0.05 mmの値が、ラッピングされていない定盤では異なる読み取り値となるためです。記録には両方の測定値を保持します。
最終梱包はPE袋+輸出用カートンで、1カートンあたり20 kgです。各カートンにはロット、数量、検査ステータスが表示され、記録はISO9001ファイルとして10年間保管されます。
この部品の用途 1UサーバーおよびAIアクセラレータプログラムが、この形状が存在する理由です。筐体の高さを増やせない場合、フィン密度が唯一の手段であり、1.5 mmピッチと0.3 mm板厚がアルミニウムの実用的な限界です。
高張力鋼板をプレス加工する際の主な課題とは? と比較してください。
1Uサーバー用プレスフィンヒートシンクアセンブリが1UサーバーおよびAIアクセラレータの量産規模で運用される場合、部品間の一貫性が現場返品を左右します。30万個の生産で±0.03 mmを維持することで、熱曲線を1つのバンド内に収めます。
1UサーバーおよびAIアクセラレータの梱包および振動規制は、一体型構造を指向しています。プレス成形された1Uサーバー用プレスフィンヒートシンクアセンブリは、接着剤のクリープがなく、これが2ピースクーラーの典型的な故障モードです。
関連記事:BQUQ 順送金型スタンピング弾性クランプ – 公差0.01 mm、中国製
1UサーバーおよびAIアクセラレータでは、ベースが通常マウントインターフェースを兼ねます。2.0 mmで100 mmあたり0.05 mmの平面度は、1UサーバーおよびAIアクセラレータ用サーマルパッドに対して安定した表面を提供します。
仕様 パラメータ 値 / 範囲 材料 6063-T5アルミニウム フィン厚 0.3 mm フィンピッチ 1.5 mm フィン高さ 18 mm ベース厚 2.0 mm ベース平面度 100 mmあたり0.05 mm 熱抵抗 0.35 K/W 熱試験条件 ΔT = 60 K、自然対流 表面処理 黒色アルマイトType II、10-15 µm サイズ範囲 120 x 80 x 22 mm
FAQ:ご注文前のご質問 1Uサーバー用プレスフィンヒートシンクアセンブリを弊社用途にカスタマイズできますか? はい。図面またはサンプルをお送りいただければ、3営業日以内にDFMノートを返却します。1UサーバーおよびAIアクセラレータのカスタマイズのほとんどは1.5 mm、2.0 mm、または穴パターンの変更で、いずれも既存の160 Tプレスの金型変更であり、新しい機械の導入は不要です。
推奨材料は何ですか? 6063-T5アルミニウムが標準的な選択です。腐食環境での1UサーバーおよびAIアクセラレータには、6063-T5に黒色アルマイトType II、10-15 µmを指定します。最高の導電性が必要な場合は銅C110に移行しますが、コストと重量が増加する一方、同じ外形寸法で熱抵抗はほぼ半減します。
こちらもご覧ください:カスタムヒートシンク&アルミニウムコールドプレート
熱抵抗の試験は行っていますか? ΔT = 60 K、自然対流条件下で試験し、0.35 K/Wを報告します。これは定常状態の値であり、過渡値ではありません。1UサーバーおよびAIアクセラレータの初回電源投入時の挙動については別の試験が必要であり、ご要望に応じて実施可能です。
CNC機械加工部品が自動車用途にもたらす主な利点とは? の詳細はこちら。
輸送中にフィンが曲がるリスクはありますか? 0.3 mmのフィンと標準的なPE袋+輸出用カートン、1カートンあたり20 kgでは、損傷は稀です。長距離海上輸送や自動ハンドリングの場合は、二重層のインタリーブを推奨します。これは追加の金型費用なしで指定可能です。過去3年間、この方法で月産30万個を出荷し、輸送クレームはありません。
CADファイルや図面は提供されますか? CMMレポート付きの2D図面を提供し、ご要望に応じて3D STEPも提供します。どちらも平面度の指示と金型分割線を示しており、お客様のアセンブリで100 mmあたり0.05 mmを確認する場合に重要です。
技術資料:対流熱伝達率の推定:データシートから現実へ
製造と出荷の方法 生産ラインは東莞の単一のISO9001工場にあります。160 Tプレスが1Uサーバー用プレスフィンヒートシンクアセンブリファミリーをカバーし、月産30万個が現在のコミット生産量です。
東莞からの直接調達:コイル材、成形、表面処理、検査が1つの建物内で行われ、100 mmあたり0.05 mmの平面度が部品の梱包前に検証されます。
見積はFOB深圳で、サンプリング用に100個を保持しています。サンプリングは図面があれば無料サンプル、5-7日で、初回評価に生産コミットメントは不要です。
見積依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
おすすめ記事:ステンレス鋼の不働態化プロセスと仕様ガイドとは?
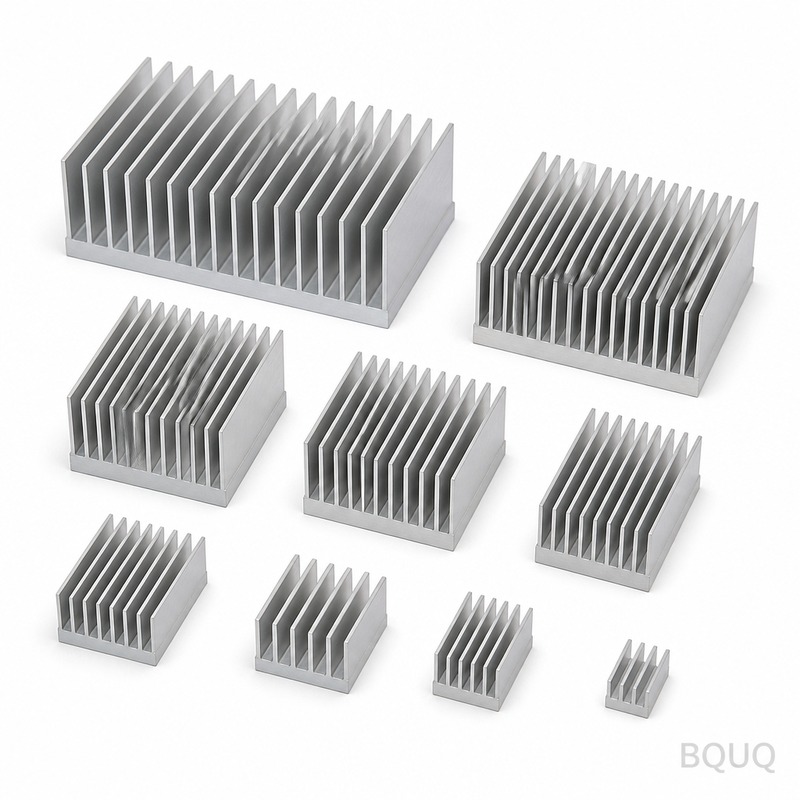
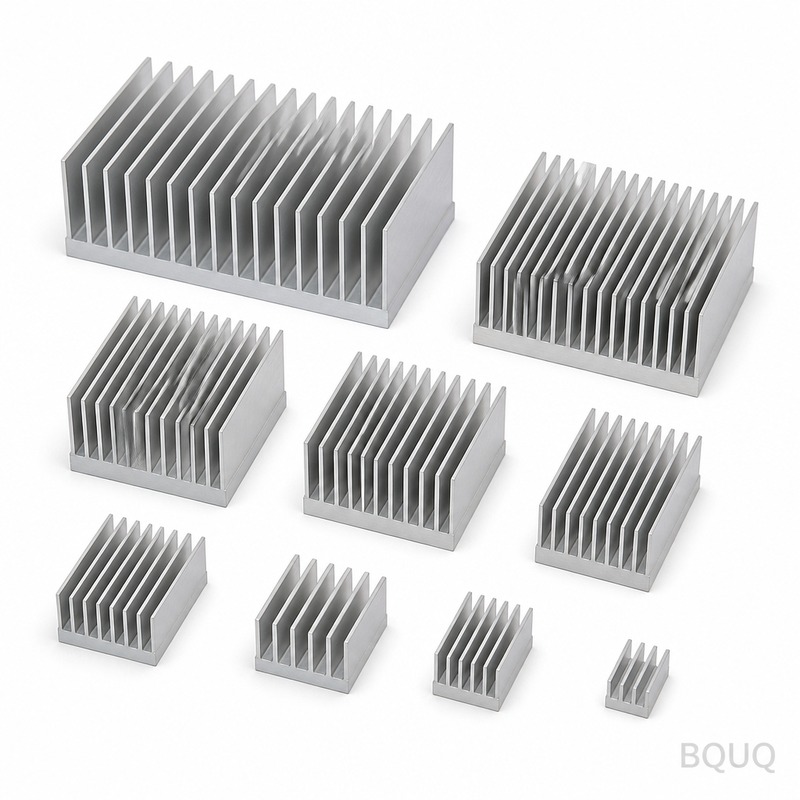
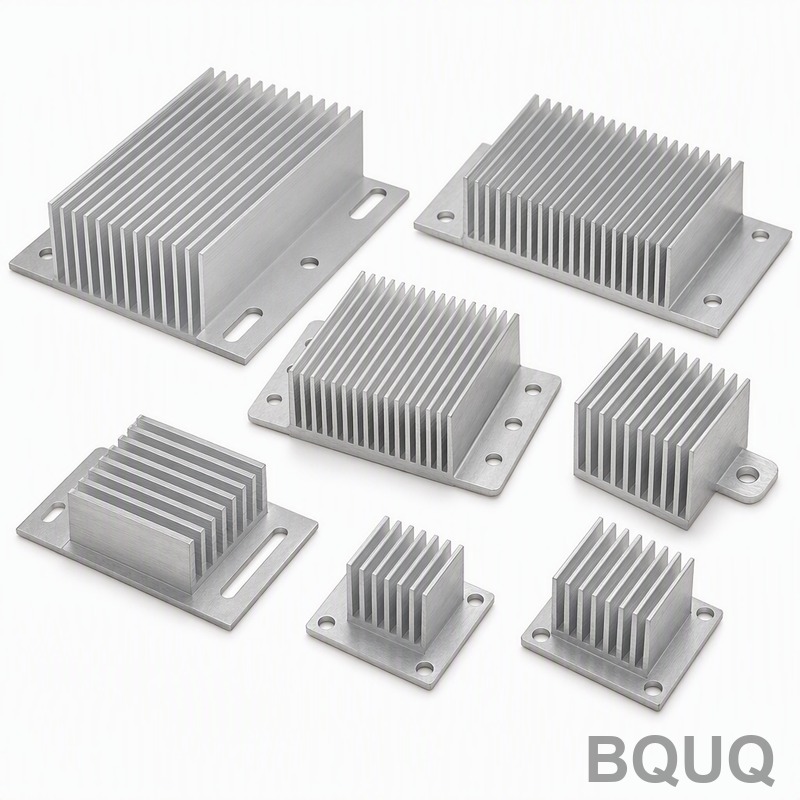
製品ギャラリー
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 100 mmあたり0.05 mm、フィンピッチ±0.03 mm、穴位置±0.10 mm リードタイム 本プロセスの標準、注文時に確認 MOQ 本プロセスの標準、注文時に確認 生産能力 月産30万個、8秒サイクル
選定 / 比較 オプション 最適な用途 トレードオフ プレスフィンヒートシンク 1UサーバーおよびAIアクセラレータ量産プログラム 160 T金型が必要、フィン板厚は薄板に限定 押出ヒートシンク 厚肉フィンのシンプルなプロファイル 0.3 mmフィンプロファイルを維持不可、ピッチが金型摩耗で変動 機械加工ヒートシンク 小ロットまたは複雑な3D形状 部品コストが高い、単位体積あたりの表面積がプレス品より少ない プレス成形構造 バッチ全体で再現可能な±0.10 mm穴位置 金型摩耗がまずフィンピッチの測定可能な変動として現れる 160 Tプレスライン 月産30万個の生産 部品コストは複雑さに比例しないが、金型精度は±0.03 mm
プロセス / 検査 工程 管理 記録 プレス成形 160 Tストロークでアセンブリ全体を成形、8秒サイクル 金型精度±0.03 mm フィン成形 金型が1ストロークで全フィンを成形、ピッチ±0.03 mm以内 金型摩耗によるフィンピッチの測定可能な変動 寸法検査 CMM 0.001 mm、完全なレポート付き 100 mmあたり0.05 mm、穴位置±0.10 mm バッチリリース 出荷前の検査 出荷ごとの完全なレポート 熱性能 ΔT = 60 K、自然対流で0.35 K/W 2.0 mmベースと0.3 mmフィンで検証済み
よくあるご質問 この1Uサーバー用プレスフィンヒートシンクアセンブリのフィンピッチ公差は? 金型は1ストロークで全てのフィンを成形するため、30万個の生産を通じてピッチは±0.03 mm以内に収まります。金型精度は±0.03 mmで、金型摩耗はまずフィンピッチの測定可能な変動として現れ、CMM 0.001 mmの検査が出荷前に捉えます。
ねじりばね:設計パラメータ、材料、一般的な構成 と比較してください。
このヒートシンクは自然対流条件下でどの程度の熱抵抗を実現しますか? ΔT = 60 K、自然対流条件下で0.35 K/Wを実現します。6063-T5アルミニウムから160 Tの金型でプレス成形した2.0 mmベースと0.3 mmフィンは、同じ外形寸法の機械加工品や押出品よりも単位体積あたりの表面積が大きくなります。
このプレスフィンヒートシンクの月産能力とサイクルタイムは? 月産は30万個です。160 Tの1ストロークでアセンブリ全体を8秒サイクルで成形するため、部品コストは複雑さに比例して増加しません。全てのストロークが寸法的に同一であるため、1UサーバーおよびAIアクセラレータの量産プログラムが再現可能になります。
30万個のバッチ全体で穴位置はどのように管理されますか? 全てのストロークが寸法的に同一であるため、±0.10 mmの穴位置精度がバッチ全体で維持されます。金型精度は±0.03 mmで、出荷前の検査では現場チェックに頼らず、CMM 0.001 mmの完全なレポートを使用します。
1Uサーバーヒートシンクで押出成形ではなくプレスフィンを選ぶ理由は? プレス成形は押出成形では維持できない再現性のある0.3 mmのフィンプロファイルを実現します。金型は1ストロークで全てのフィンを成形するため、30万個の生産を通じてピッチは±0.03 mm以内に収まります。1.5 mmピッチの薄肉フィンは、同じ外形寸法の押出品よりも単位体積あたりの表面積が大きくなります。
この1Uサーバー用プレスフィンヒートシンクアセンブリにはどのような材料と金型が使用されていますか? 6063-T5アルミニウムから160 Tの金型でプレス成形されています。2.0 mmのベースと0.3 mmのフィンは1ストロークで成形されます。金型精度は±0.03 mmで、8秒のサイクルが30万個のラインを支え、100 mmあたり0.05 mmの寸法管理を実現します。
金型摩耗はフィンピッチと検査にどのように影響しますか? 金型摩耗はまずフィンピッチの測定可能な変動として現れます。検査は現場ではなくCMM 0.001 mmの完全なレポートで捉えます。これにより、30万個の生産を通じて0.3 mmのフィンプロファイルと±0.03 mmのピッチが仕様内に維持されます。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 100 mmあたり0.05 mm、フィンピッチ±0.03 mm リードタイム 本プロセスの標準:金型承認後15~25日 MOQ 本プロセスの標準:5,000個 生産能力 月産30万個、8秒サイクル
選定 / 比較 オプション 最適な用途 トレードオフ プレスフィンヒートシンク 1.5 mmピッチで0.3 mmフィンの大量生産1Uサーバー冷却 金型の初期費用、機械加工より設計自由度が低い 押出ヒートシンク よりシンプルなフィンプロファイルの中小ロット 0.3 mmフィンプロファイルを維持不可、ピッチ変動が±0.03 mmより大きい 機械加工ヒートシンク 試作品または非常に複雑な形状 部品コストが高い、8秒より遅いサイクル、材料廃棄が多い 接着フィンヒートシンク 異種材料または非常に高いフィン 熱界面抵抗、追加の組立工程 スカイブフィンヒートシンク 銅またはアルミニウムのファインピッチ 部品あたりのコストが高い、特定の合金に限定
よくあるご質問 この1Uサーバー用プレスフィンヒートシンクの熱抵抗は? 自然対流条件下、ΔT = 60 Kで0.35 K/Wを実現します。この値は6063-T5アルミニウムからプレス成形した2.0 mmベースと0.3 mmフィンに基づいています。実際の性能は気流と実装圧力に依存するため、お客様の特定のサーバー筐体内で検証してください。
大量生産を通じたフィンピッチ公差はどの程度厳しいですか? 30万個の生産を通じてフィンピッチは±0.03 mm以内に収まります。160 Tの金型が1ストロークで全てのフィンを成形するため、累積的なピッチドリフトが排除されます。この再現性が、1.5 mmピッチで0.3 mmフィンに押出成形ではなくプレス成形が選ばれる理由です。
このヒートシンクの月産能力とサイクルタイムは? 月産30万個、8秒サイクルです。160 Tプレスが1ストロークでアセンブリ全体を成形します。この生産能力は、±0.03 mmのフィンピッチ公差を犠牲にすることなく、大量のサーバープログラムを支えます。
使用されている材料とベース厚は? このヒートシンクは2.0 mmのベースと0.3 mmのフィンを6063-T5アルミニウムからプレス成形しています。この合金はプレス成形に適した熱伝導率と成形性を備えています。2.0 mmのベースは1Uサーバー実装に必要な構造剛性を提供します。
ベースの平面度はどの程度で、なぜ重要ですか? ベースは100 mmあたり0.05 mmを維持します。平面度はCPUまたはGPUリッドとの一貫した接触を保証し、熱抵抗に直接影響します。より平坦なベースは界面ギャップを低減し、ΔT = 60 Kで定格0.35 K/Wの達成に寄与します。
カスタムプレスフィンヒートシンクの標準リードタイムとMOQは? 本プロセスの標準リードタイムは金型承認後15~25日、MOQは5,000個です。金型製作には当初3~4週間が追加されます。金型完成後は、8秒サイクルで月産30万個を支えます。
1Uサーバーで押出または機械加工フィンではなくプレスフィンを選ぶ理由は? プレス成形は押出成形では維持できない再現性のある0.3 mmのフィンプロファイルを実現します。1.5 mmピッチでは、プレスフィンは機械加工品や押出品よりも単位体積あたりの表面積が大きくなります。160 Tの1ストロークプロセスは、部品コストが複雑さに比例して増加することも防ぎます。
関連記事