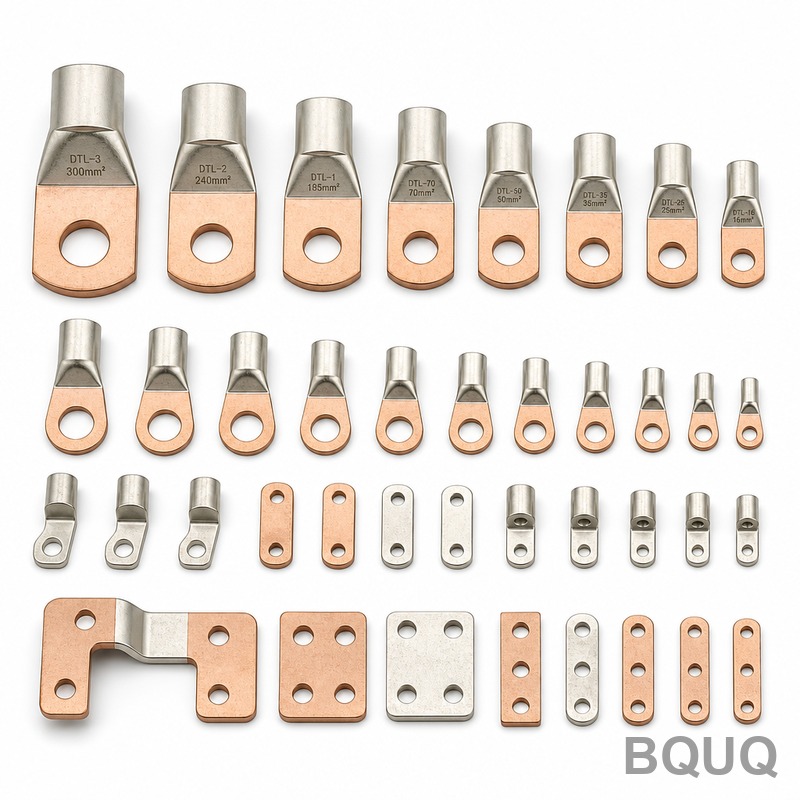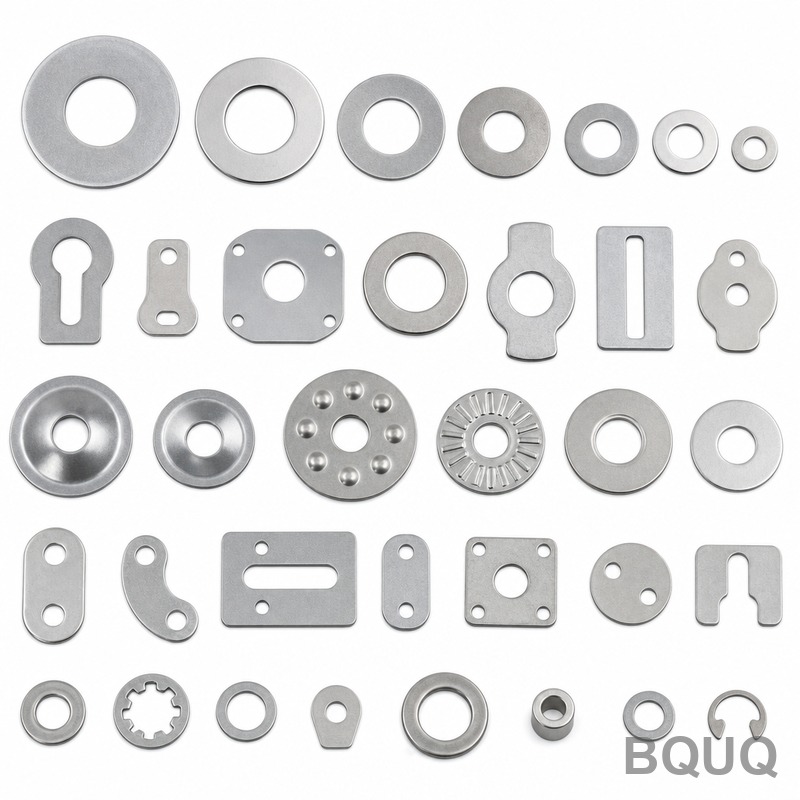
ブランキング vs ピアシング vs パンチング:スタンピングにおける主な違い
直接回答:落料、冲孔和冲裁是三种不同的冲压工序,其区别在于被去除材料的去向。落料生产出成品零件(即落料件),并丢弃周围的废料。冲孔通过去除成为废料的料芯来形成孔,使主工件保持完整。冲裁是一个更广泛的术语,涵盖这两者,但在精密制造中,它特指任何冲头迫使材料通过模具以形成特征的操作,被去除的材料视为废料。在BQUQ,我们每天运用这些区别来控制尺寸公差、刀具磨损和
直接回答:落料、冲孔和冲裁是三种不同的冲压工序,其区别在于被去除材料的去向。落料生产出成品零件(即落料件),并丢弃周围的废料。冲孔通过去除成为废料的料芯来形成孔,使主工件保持完整。冲裁是一个更广泛的术语,涵盖这两者,但在精密制造中,它特指任何冲头迫使材料通过模具以形成特征的操作,被去除的材料视为废料。在BQUQ,我们每天运用这些区别来控制尺寸公差、刀具磨损和
量産グレードの金属スタンピングにおいて、ほとんどの鉄系および非鉄系合金の実用的な最小厚さは0.10 mm(0.004インチ)であり、精密高速スタンピングでは、ベリリウム銅やステンレス鋼301などの特定の材料に対して0.05 mm(0.002インチ)まで一貫した結果を達成できます。これらの厚さでの公差限界は、長さ10 mm未満のフィーチャーでは通常±0.01
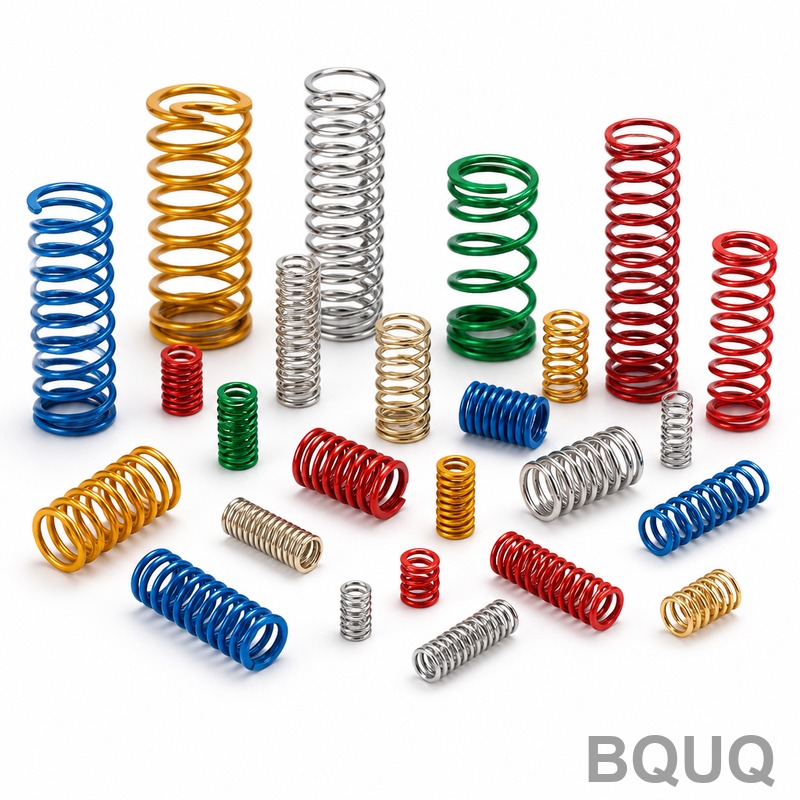
バネ用ワイヤー材料の選定は、疲労寿命、耐食性、使用温度範囲、単価に直接影響する重要な工学的判断です。一般的な用途の圧縮バネ、引張バネ、ねじりバネのほとんどにおいて、**ピアノ線(ASTM A228)** は最高の引張強度と最低コストを提供しますが、腐食性または高温環境では**ステンレス鋼線(ASTM A313)** が必須となります。一方、**オイルテンパー
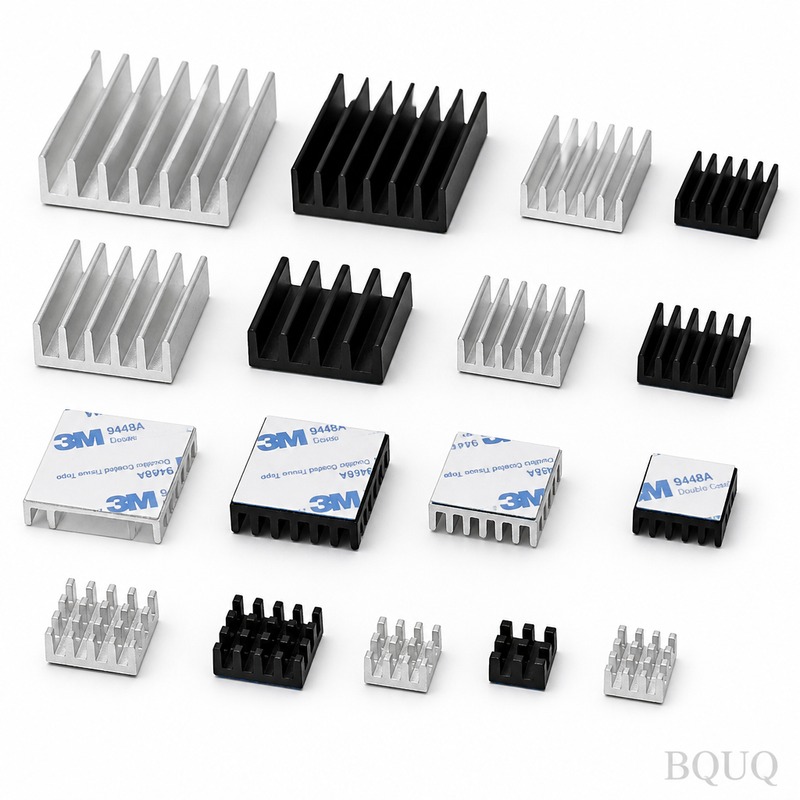
ヒートシンクの熱性能を最適化するための直接的な答えは、材料選定、フィン形状の最適化、表面処理を通じて、熱源から周囲空気までの熱抵抗を最小限に抑えながら、表面積を最大化することです。CNC加工アルミニウムヒートシンクの場合、コストと性能の最適なバランスは、6061-T6または6063-T5アルミニウム、フィン厚1.2mm~2.0mm、ベースプレート厚5mm~8
金属スタンピングと鍛造のどちらを生産に採用するかを決定する際、核心的な違いは材料利用率と機械的強度にあります。スタンピングは板金を切断・曲げて形状を作り出すのに対し、鍛造は加熱した固体金属を圧縮して結晶粒の流れを整列させます。高い寸法精度と低コストが求められる大量生産の薄肉部品にはスタンピングが優れており、最大の疲労耐性が要求される高応力・荷重支持部品には鍛