ヒートパイプ技術:作動原理と精密製造における応用
ヒートパイプは、熱エネルギーを移動させる受動型二相熱輸送デバイスであり、その実効熱伝導率は固体銅の100倍から1000倍に達し、10,000〜200,000 W/m·Kの範囲を実現します。CNC加工ヒートシンクや電子機器筐体向けには、標準的な直径6mmの焼結銅ヒートパイプで、長さと設置方向に応じて30W〜80Wを放熱でき、熱抵抗は最低0.2°C/Wを達成しま
ヒートパイプは、熱エネルギーを移動させる受動型二相熱輸送デバイスであり、その実効熱伝導率は固体銅の100倍から1000倍に達し、10,000〜200,000 W/m·Kの範囲を実現します。CNC加工ヒートシンクや電子機器筐体向けには、標準的な直径6mmの焼結銅ヒートパイプで、長さと設置方向に応じて30W〜80Wを放熱でき、熱抵抗は最低0.2°C/Wを達成しま
直接的な回答:2025年のニアショアリング vs オフショアリング±0.01mm未満の厳しい公差と迅速な反復試作を必要とする精密加工メーカーにとって、メキシコや東欧へのニアショアリングは、アジアへのオフショアリングと比較して総コストで15〜20%割高になるものの、輸送が60%高速化され、在庫保有コストが40%削減されます。中国へのオフショアリングは、単価が2
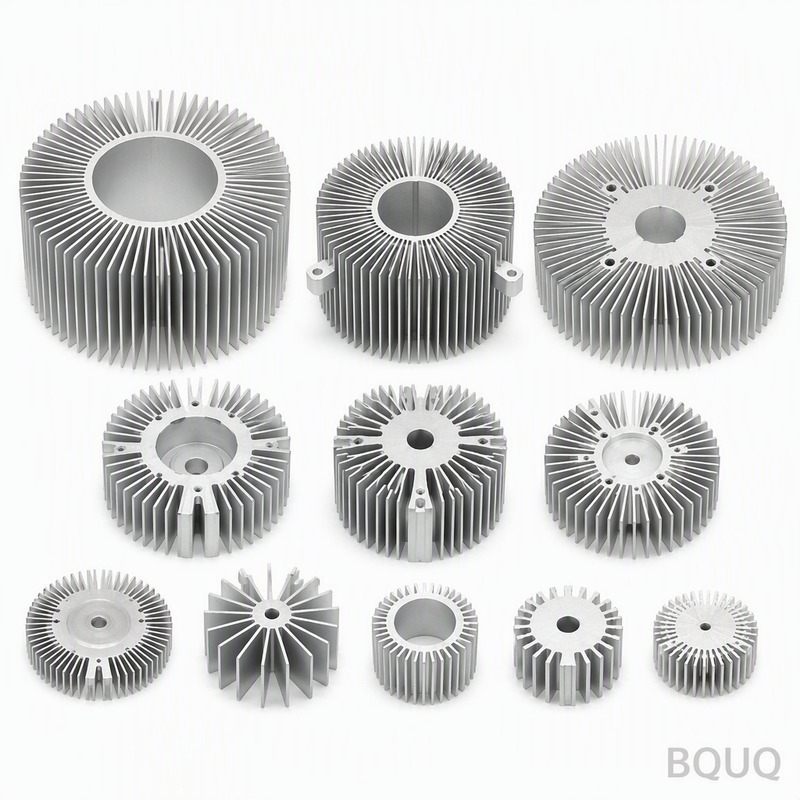
高出力エレクトロニクス向けのヒートシンクを設計する際、数値流体力学(CFD)解析は任意事項ではありません。それは、ジャンクション温度75℃と105℃の故障の違いを生むものです。CFDシミュレーションは、アルミニウムのビレットを1本も切削する前に、空気の流れ、圧力損失、熱抵抗を5〜10%の精度で予測し、プロトタイプの反復回数を6回から1回に削減します。CNC機
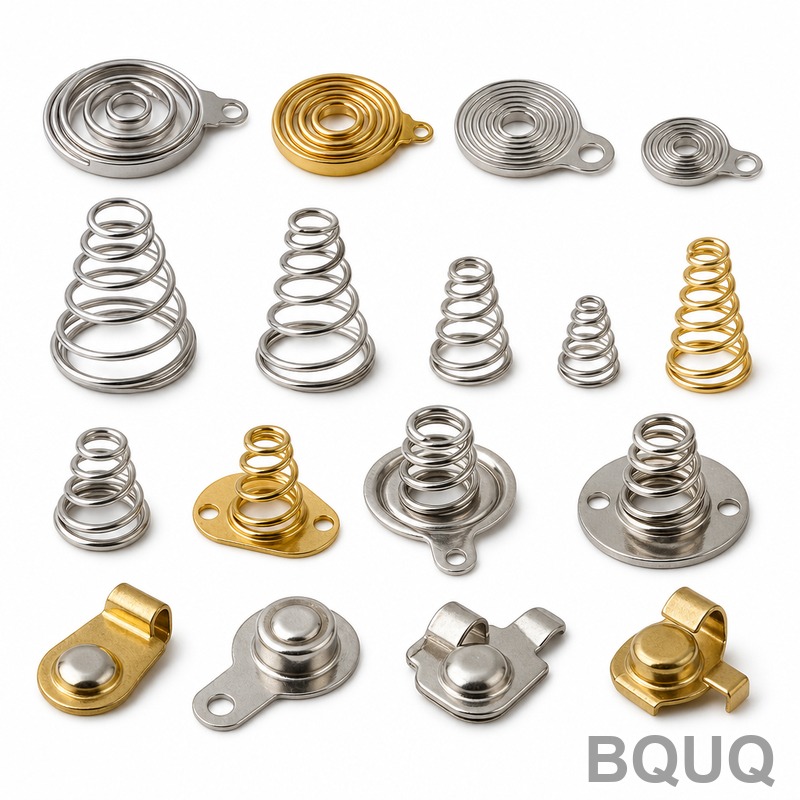
適切なばね定数を選定することは、ばね設計において最も重要な決定事項です。なぜなら、それは荷重容量、たわみ、疲労寿命、そしてシステムの安定性に直接影響を与えるからです。正しい剛性は、単位たわみあたりに必要な力(N/mmまたはlbf/in)を、式 k = F/d(ここでFは作用荷重、dは必要な移動量)を用いて計算することで決定されます。この記事では、実際の公差デ
はじめにばねの表面処理の選択に関する質問への最も直接的な答えは次のとおりです。亜鉛めっきは、コスト対耐食性の比率に優れているため、産業用の圧縮ばね・引張ばね・ねじりばねの70%における標準的な選択肢です。一方、ニッケルめっきは電気伝導性やより高い耐熱性が要求される場合に指定され、粉体塗装は摩耗環境にさらされる大径ばねに適用されます。その他の選択肢(亜鉛ニッケ