CNCスプリング製造:スプリングコイリングの仕組みと精密公差
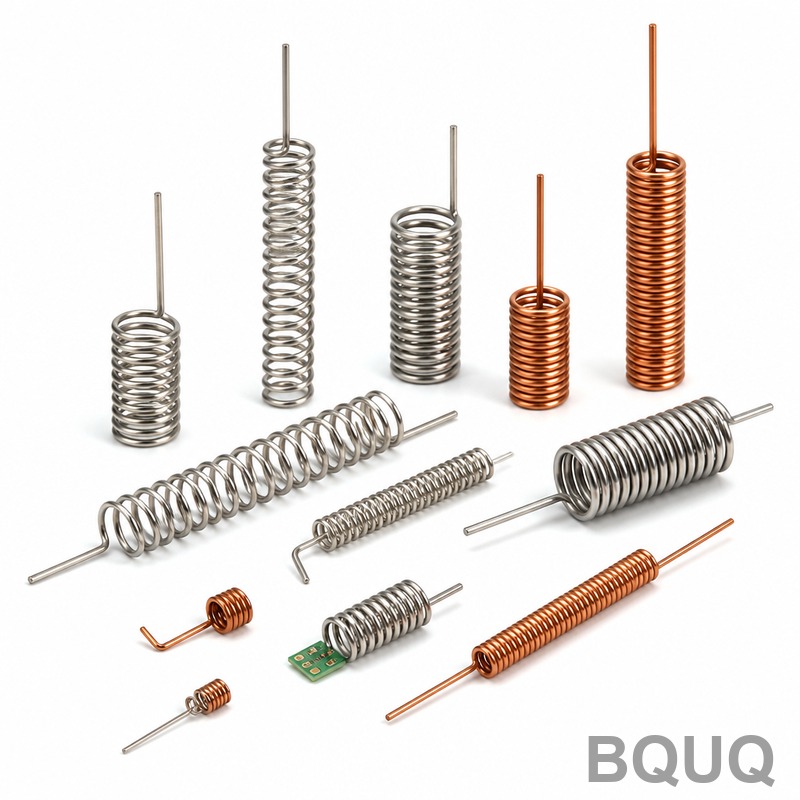
スプリングコイリングは、マンドレルまたは成形工具の周囲にワイヤーを送り込み、らせん状または非らせん状の形状を作り出すプロセスであり、CNCスプリング製造は、サーボ駆動軸、リアルタイムフィードバック、そして±0.01 mmという厳しい公差を達成する工具を使用してこれを自動化します。生産環境において、CNCコイリングマシンは、生のワイヤー(直径0.1 mmから2
スプリングコイリングは、マンドレルまたは成形工具の周囲にワイヤーを送り込み、らせん状または非らせん状の形状を作り出すプロセスであり、CNCスプリング製造は、サーボ駆動軸、リアルタイムフィードバック、そして±0.01 mmという厳しい公差を達成する工具を使用してこれを自動化します。生産環境において、CNCコイリングマシンは、生のワイヤー(直径0.1 mmから2
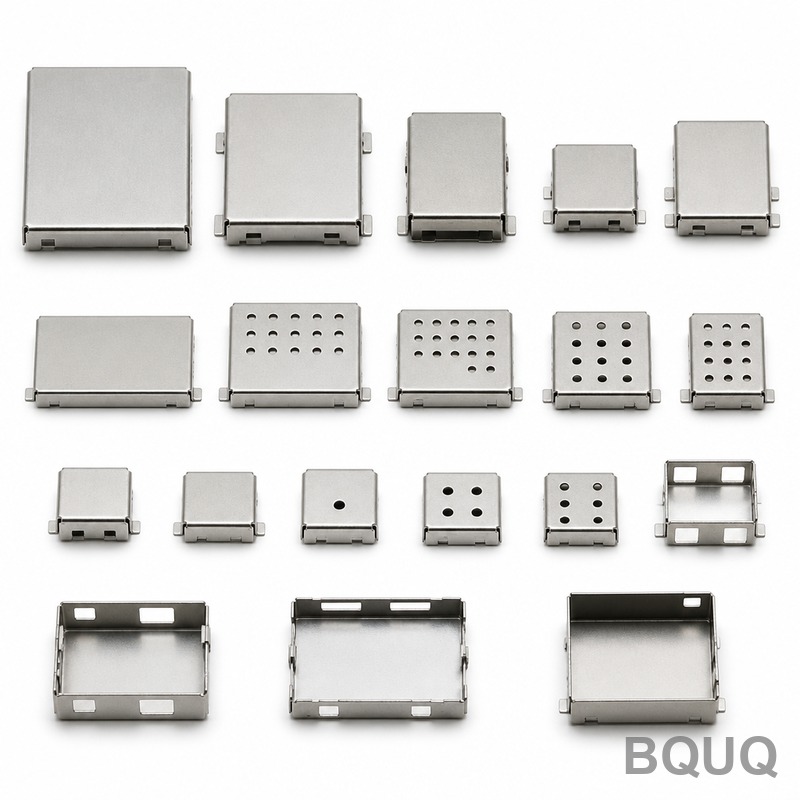
板金加工に必要な打ち抜き力は、F = L × t × S の式で計算されます。ここで、L は全切断周長(mm)、t は材料厚さ(mm)、S はせん断強度(MPa)です。例えば、周長100mm、厚さ2mmの一般的な軟鋼部品の場合、力は 100 × 2 × 350 MPa = 70,000 N(70 kN)となり、これは約7.1トンのプレス能力に相当します。この
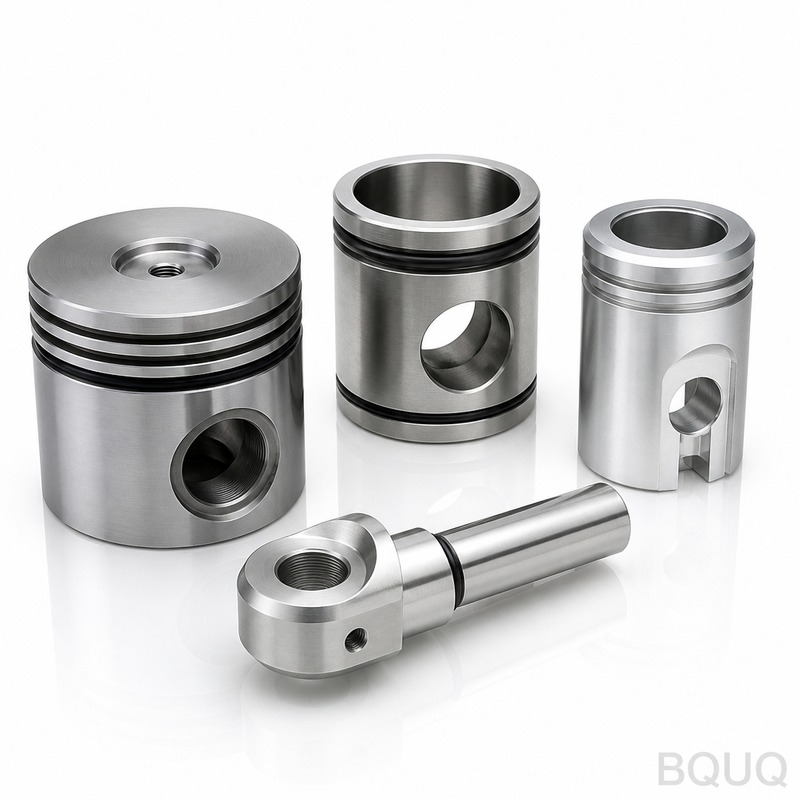
鉄道安全重要部品の精密製造直接的な回答:鉄道の安全重要部品には、嵌合面に対して±0.005mmから±0.025mmの製造公差が要求され、材料証明書はISO 683およびEN 13261規格にトレーサブルであることが必要です。BQUQでは、5軸CNC加工と管理された熱処理によりこれらの公差を達成し、-40℃から+85℃の温度範囲で30年の使用寿命に耐える部品を
弹簧疲劳分析弹簧疲劳分析通过评估应力幅值、材料特性、表面状态和环境因素,预测弹簧在断裂前能够承受的载荷循环次数。对于东莞BQUQ等制造商而言,准确的疲劳寿命预测可防止现场失效、降低保修成本,并优化从汽车气门弹簧到消费电子产品等应用中的材料选择。本文基于我们20年CNC加工和金属冲压经验中的实际生产数据,提供了一个实用的工程框架,用于计算和延长弹簧循环寿命。疲
食品飲料(F&B)業界向けの精密部品を製造する場合、 definitive な答えは、FDA準拠の材料、0.8 Raマイクロメートル以下の表面仕上げ、±0.01 mm以内の公差管理を組み合わせ、ISO 22000プロトコルによる完全なトレーサビリティを確保することです。重要な差別化要因は、材料グレードだけでなく、管理された機械加工プロセスと後処理のパ