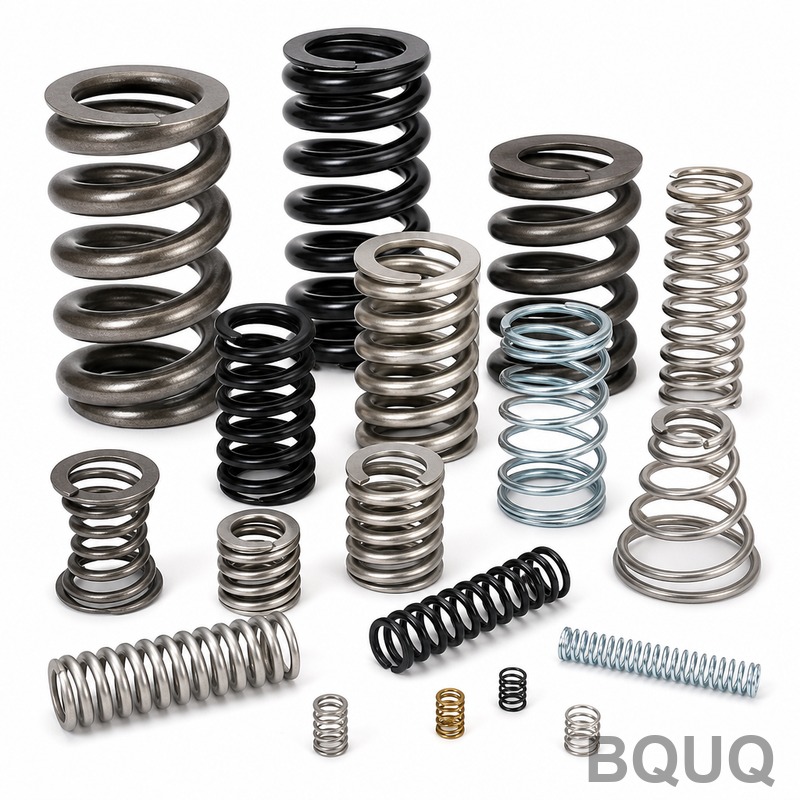
圧縮ばねの設計方法:CNC精密加工のためのステップバイステップガイド
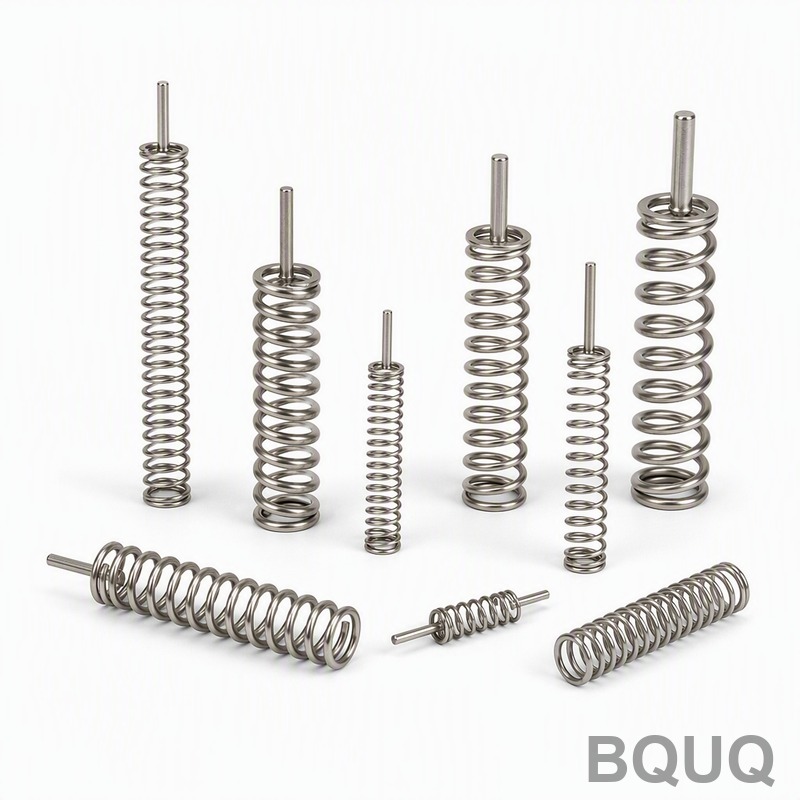
精密製造における圧縮ばねの設計には、幾何学的制約、材料特性、荷重要件のバランスが必要です。直接的な答えは次の通りです。使用荷重とたわみを定義し、線材材料と直径を選択し、コイル数と自由長を計算し、応力と座屈を検証し、製造可能性のための公差を指定する必要があります。このガイドでは、東莞にあるBQUQの20年の歴史を持つCNCおよびばね製造施設で使用されている正確
精密製造における圧縮ばねの設計には、幾何学的制約、材料特性、荷重要件のバランスが必要です。直接的な答えは次の通りです。使用荷重とたわみを定義し、線材材料と直径を選択し、コイル数と自由長を計算し、応力と座屈を検証し、製造可能性のための公差を指定する必要があります。このガイドでは、東莞にあるBQUQの20年の歴史を持つCNCおよびばね製造施設で使用されている正確
金型(スタンピング金型)の製造に要する時間は、一般的に3〜10週間で、金型の複雑さ、材料の選定、メーカーの稼働状況によって異なります。150mm未満の平面部品用の単発ブランキング金型であれば15営業日で完成しますが、8ステーション以上のプログレッシブ金型には6〜10週間かかります。本記事では、中国・東莞にあるBQUQの20年にわたる生産経験に基づき、製造スケ
直接的な答え:精密加工されたスプリングは、通常の使用条件下では、疲労破壊するまでに一般的に10,000回から1,000,000回のサイクルに耐えますが、正確な数値は応力振幅、材料グレード、表面仕上げ、使用温度によって異なります。BQUQ製スプリングで、302ステンレス鋼線を引張強度の45%で使用する場合、室温での疲労寿命の中央値は100,000回と期待できま
熱設計が目標に達しない場合、多くの場合、より多くのフィン、より大きなベース、または異なる材料を使用してヒートシンクを再設計することを考えがちです。しかし、再設計は新しい金型や長期にわたる検証サイクルを伴い、費用と時間がかかります。この記事では、基本的な形状を変えずに、表面処理、熱界面材料、エアフロー管理、製造プロセスの調整を用いて、ヒートシンクの性能を最大3
精密ばねの設計は、応力、ばね定数、たわみという、計算可能な一連の機械的特性の定義に基づいています。直接的な答えとしては、ワール係数を用いてせん断応力を材料の降伏限界に対して検証し、標準的なコイル数の公式でばね定数を決定し、線径と平均コイル径を繰り返し調整して、指定された長さにおける荷重仕様を満たすようにする必要があります。本ガイドでは、CNC支援プロセス向け