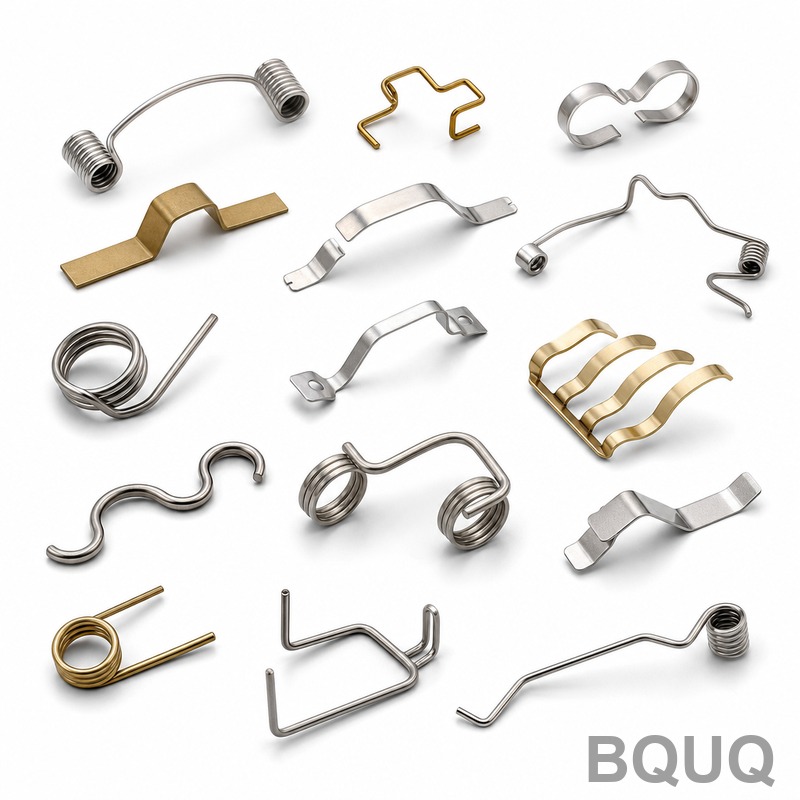
スプリングはどのように作られるのか?ワイヤーから完成品までの製造工程
ばねは、生のワイヤーを機能的な弾性部品へと変える、巻き取り、切断、熱処理の精密な一連の工程を経て製造されます。正確なプロセスはばねの種類によって異なりますが、中核となる工程は、CNC巻き取り機へのワイヤー供給、毎分最大100メートルの速度でのコイル形成、そして内部応力を除去するための250〜450°Cでの応力除去焼きなましです。一般的な圧縮コイルばねの場合、
ばねは、生のワイヤーを機能的な弾性部品へと変える、巻き取り、切断、熱処理の精密な一連の工程を経て製造されます。正確なプロセスはばねの種類によって異なりますが、中核となる工程は、CNC巻き取り機へのワイヤー供給、毎分最大100メートルの速度でのコイル形成、そして内部応力を除去するための250〜450°Cでの応力除去焼きなましです。一般的な圧縮コイルばねの場合、
正しいばね材料の選択は、使用環境、要求される疲労寿命、温度範囲に完全に依存します。標準的な機械用途の90%において、ピアノ線(ASTM A228)が最良の強度対コスト比を提供します。一方、ステンレス鋼(ASTM A313)は腐食性または高温環境では必須であり、合金鋼(ASTM A232)は高応力・衝撃負荷用途に限定されます。この決定は、引張強度(1,500
CNC機械加工部品において、軽量化・熱伝導性・加工速度を優先する場合はアルミニウムが適切な選択肢となり、耐食性・強度・耐摩耗性が設計要件の中心となる場合はステンレス鋼が適切です。アルミニウム6061-T6は引張強度45,000 psiを備え、ステンレス鋼304の約3倍の速度で加工できますが、ステンレス鋼は870°Cまでの温度で機械的特性を維持します。最終的な
金属冲压是家电外壳、支架和结构件最具成本效益且可重复的制造工艺,能够以每分钟20至60次冲程的节拍从金属卷料生产零部件。对于大批量家电生产(年产量超过10,000件),冲压件关键特征尺寸公差可达±0.05 mm,成本比CNC加工同类零件低30%至70%。本文基于BQUQ在东莞二十年的生产数据,详细介绍了决定家电级冲压成败的材料、模具、公差和设计规则。哪些材料
直接的回答是:阳极氧化能提高散热器的发射率(辐射传热),但会增加一层薄薄的绝热氧化层;而油漆或粉末喷涂等有机涂层虽能提供类似的发射率提升,但热阻代价更高。对于大多数自然对流和低风量应用场景,黑色阳极氧化涂层的辐射收益超过其隔热损失,整体散热性能可提升5-20%。然而,在高风量强制对流系统中,厚涂层增加的热阻可能反而降低性能,因此表面处理的选择是一项关键的工程