CNC加工医療機器の主要要件とは?
医療機器向けCNC加工には、ISO 13485認証、生体適合性材料(一般的に316Lステンレス鋼、チタンTi-6Al-4V、PEEK、またはUHMWPE)、および重要なインプラント部品については±0.005 mm(0.0002インチ)までの公差管理が必要です。また、このプロセスはFDA 21 CFR Part 820に準拠し、完全な材料トレーサビリティを維持
医療機器向けCNC加工には、ISO 13485認証、生体適合性材料(一般的に316Lステンレス鋼、チタンTi-6Al-4V、PEEK、またはUHMWPE)、および重要なインプラント部品については±0.005 mm(0.0002インチ)までの公差管理が必要です。また、このプロセスはFDA 21 CFR Part 820に準拠し、完全な材料トレーサビリティを維持
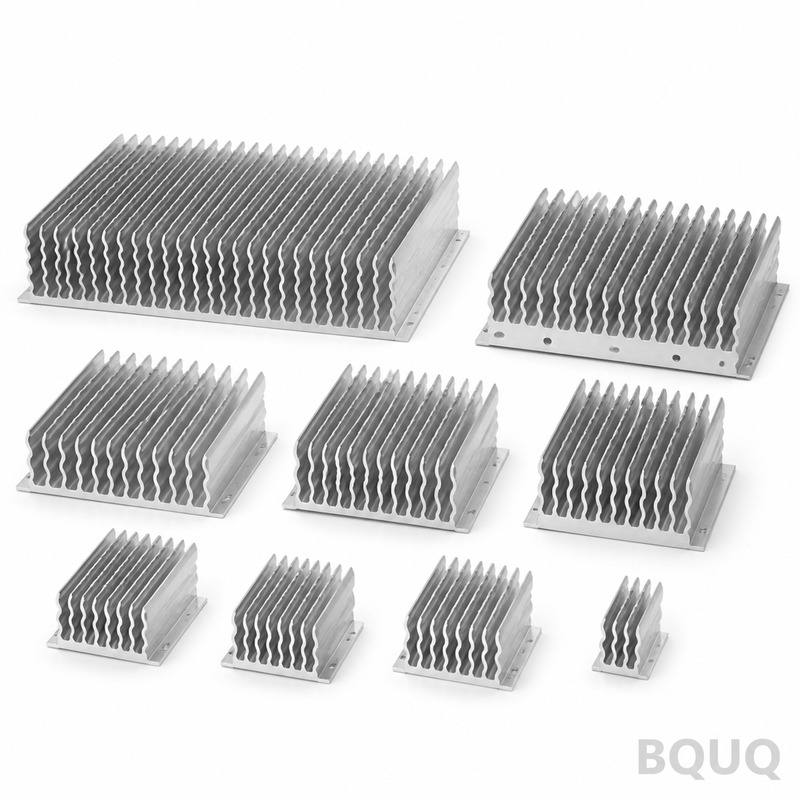
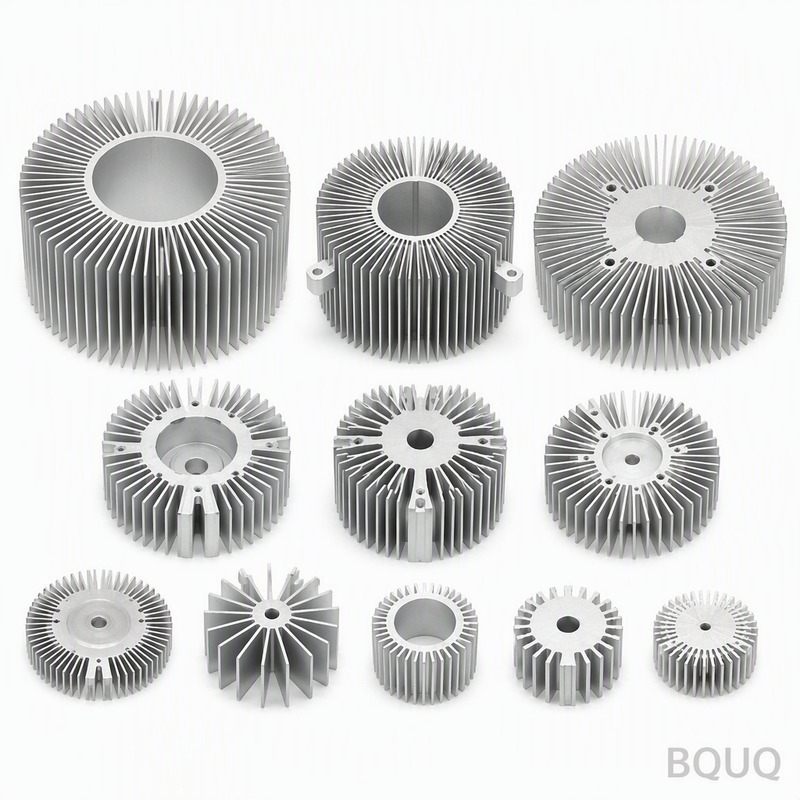
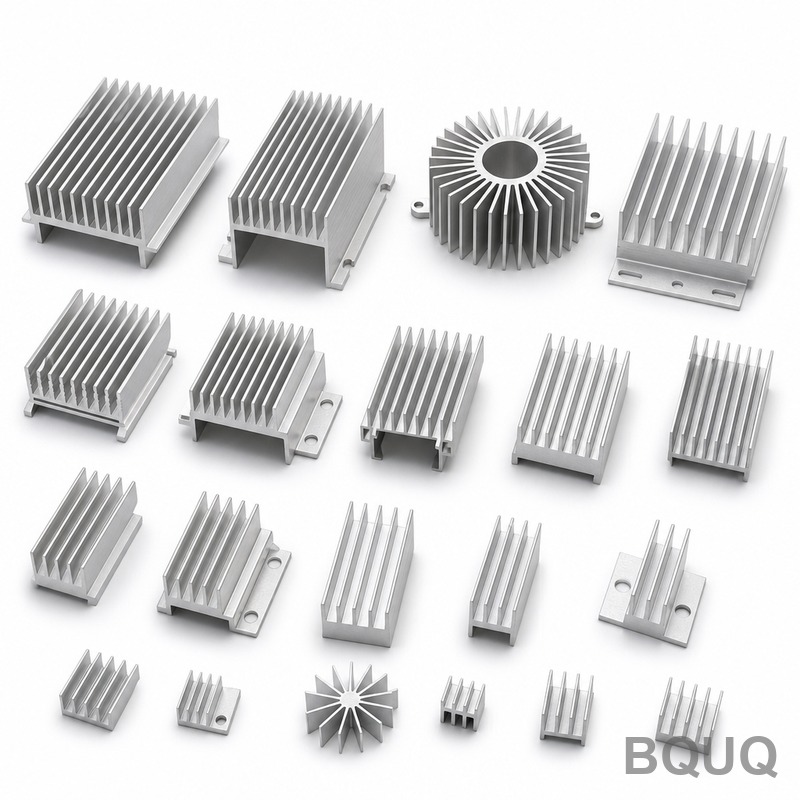
適切なヒートシンク材料の選択は、熱伝導率、重量、コスト、製造可能性のバランスを取る作業です。標準的な電子機器冷却アプリケーションの90%において、6063-T5アルミニウム合金は、200 W/m·Kの熱伝導率、低密度(2.7 g/cm³)、低い金型コストにより最適な選択肢となります。一方、銅は150 W/cm²未満の高熱密度アプリケーションに限定され、複合材
熱抵抗(Rth)は、ヒートシンクの熱流に対する抵抗の度合いを示す指標であり、単位は摂氏度毎ワット(°C/W)で表されます。これは、1ワットの電力が消費されるごとに、ヒートシンクの温度が周囲温度よりどれだけ上昇するかを直接決定します。Rth値が低いほど熱伝達性能が優れていることを意味し、強制対流下での一般的な押出アルミニウム製ヒートシンクの場合、Rth値はサイ
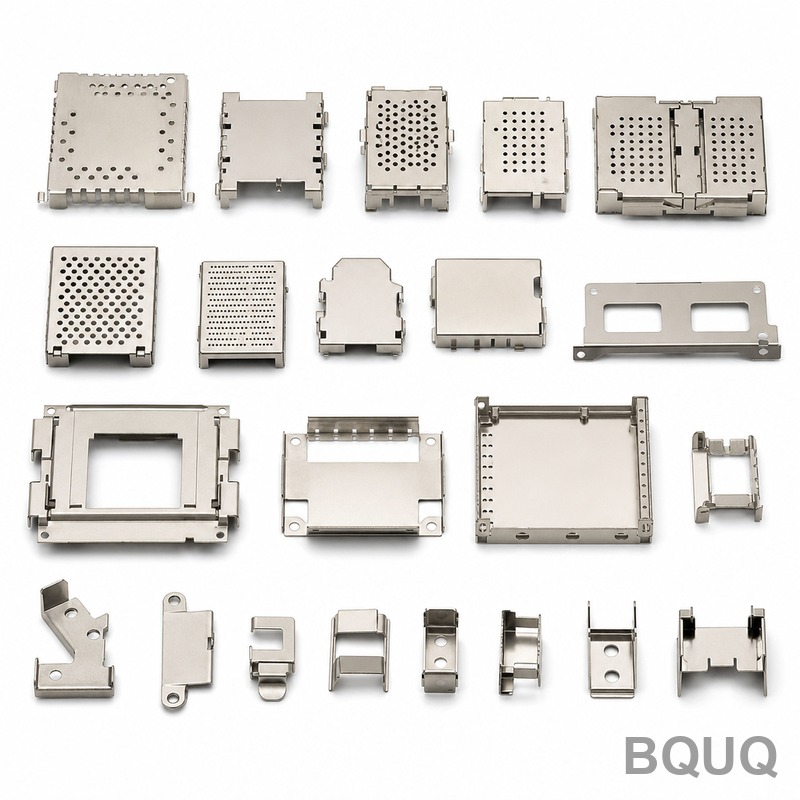
金属プレス加工の価格見積もりには、3つの異なるコスト要因を分けて考える必要があります。それは、金型費(一度きりの型製作費)、単価(部品1個あたりの材料費と加工費)、そして最小発注数量(MOQ)の償却です。一般的な目安として、単純な抜き型の金型費は800米ドルから、複雑な部品用の順送型は8,000米ドルから50,000米ドルかかります。単価は、材料の厚さや公差
直接的な答えは、金属スタンピングは、機械加工や鋳造では達成できない、精密な結晶粒の流れと加工硬化特性を備えた高強度・耐腐食性合金の使用を可能にすることで、バッテリー接点とスプリングクリップの寿命を延ばすということです。このプロセスにより、電気抵抗と機械的摩耗を低減する厳しい公差(±0.01 mmまで)と特定の表面仕上げを備えた部品の製造が可能になります。順送