航空宇宙製造に求められる精度と認証とは?
航空宇宙製造では、±0.0001インチ(0.0025 mm)もの厳しい公差の順守、AS9100DおよびNADCAP規格への認証、そしてチタンやインコネルなどの先進材料の使用が求められ、安全性と性能を確保しています。一般的な機械加工とは異なり、航空宇宙部品は-65°Fから2,000°Fを超える極端な温度変化に耐えなければならず、厳格なプロセス管理と完全なトレー
航空宇宙製造では、±0.0001インチ(0.0025 mm)もの厳しい公差の順守、AS9100DおよびNADCAP規格への認証、そしてチタンやインコネルなどの先進材料の使用が求められ、安全性と性能を確保しています。一般的な機械加工とは異なり、航空宇宙部品は-65°Fから2,000°Fを超える極端な温度変化に耐えなければならず、厳格なプロセス管理と完全なトレー
スタンピングと深絞りはどちらも板金成形プロセスですが、その目的は根本的に異なります。スタンピングは高い力を使用して平らな板金を切断、曲げ、または穴あけして特定の形状にしますが、深絞りは引張力と圧縮力を使用して板金を三次元の中空キャビティに引き込みます。実際的には、スタンピングはブラケットやワッシャーなどの平らな部品または軽く成形された部品を生産し、深絞りはバ
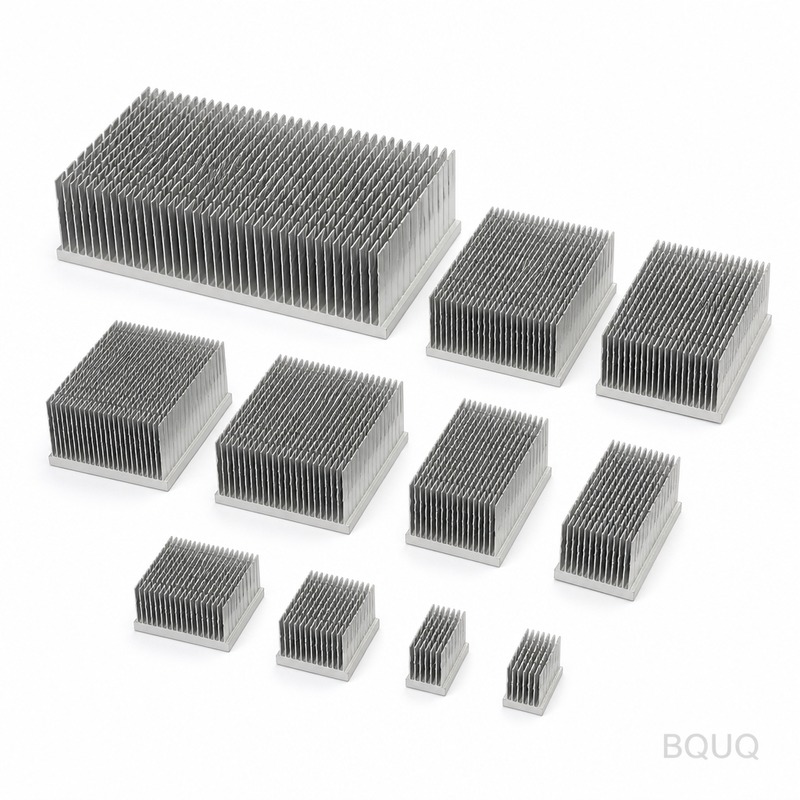
所与の熱負荷に対して、最も効果的な強制空冷ヒートシンク設計は、フィン密度、通気抵抗、ファン静圧のバランスを最適化し、0.1~0.5 °C/Wの目標熱抵抗を達成します。通常は40x40x28 mmファンを5,000~8,000 RPMで使用します。直接的な答えは、標準的な軸流ファンではフィンピッチを1.5 mm~3.0 mmに設定し、ファンの動作点をヒートシン
最も一般的なCNC加工の欠陥は、寸法精度不良、表面仕上げ不良、工具痕、バリ、びびり痕、熱変形です。これらの欠陥は通常、不適切な切削条件、工具摩耗、不適切な治具設計、または材料の不均一性に起因します。防止には厳格な工程管理が必要であり、リアルタイム監視、最適化された送り速度と回転数、定期的な工具点検を含めることで、業界平均の5〜8%の欠陥率を、管理された環境で
金属冲压中的公差是指定冲压件允许尺寸变动的体系,通常以毫米或英寸的加减值表示。实际应用中,它是工程师与制造商之间的约定,定义了某个特征相对于名义设计可以偏离多少而仍能正常发挥功能。典型公差范围从精密精冲的±0.05毫米到标准级进模冲压的±0.50毫米不等,材料类型、厚度和特征几何形状都会改变这些基准数值。金属冲压中标准公差与精密公差有何区别?标准公差通常称为