精密機械加工部品に最適なバリ取り技術とは?
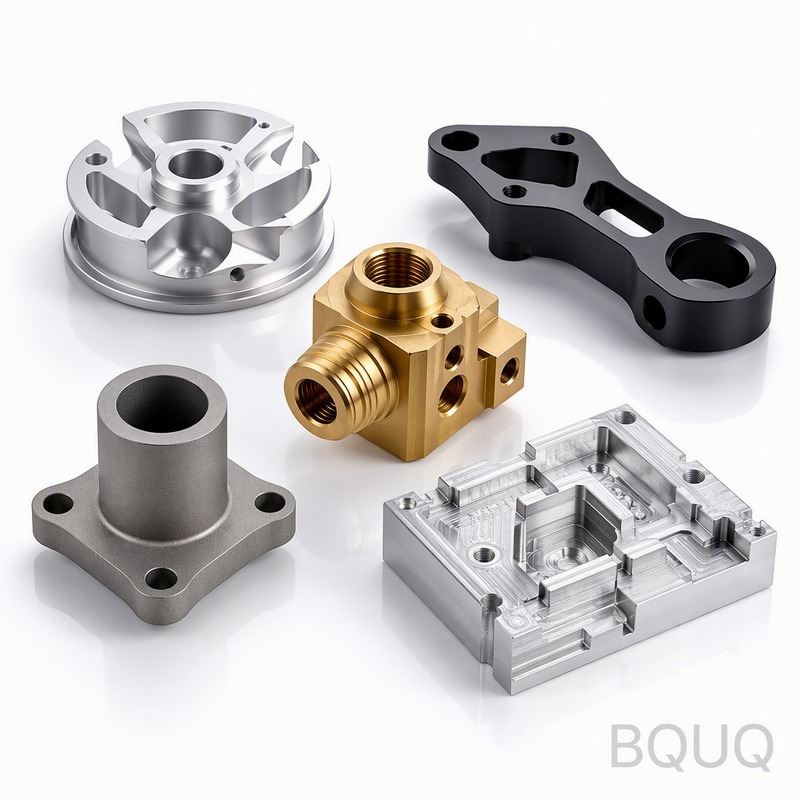
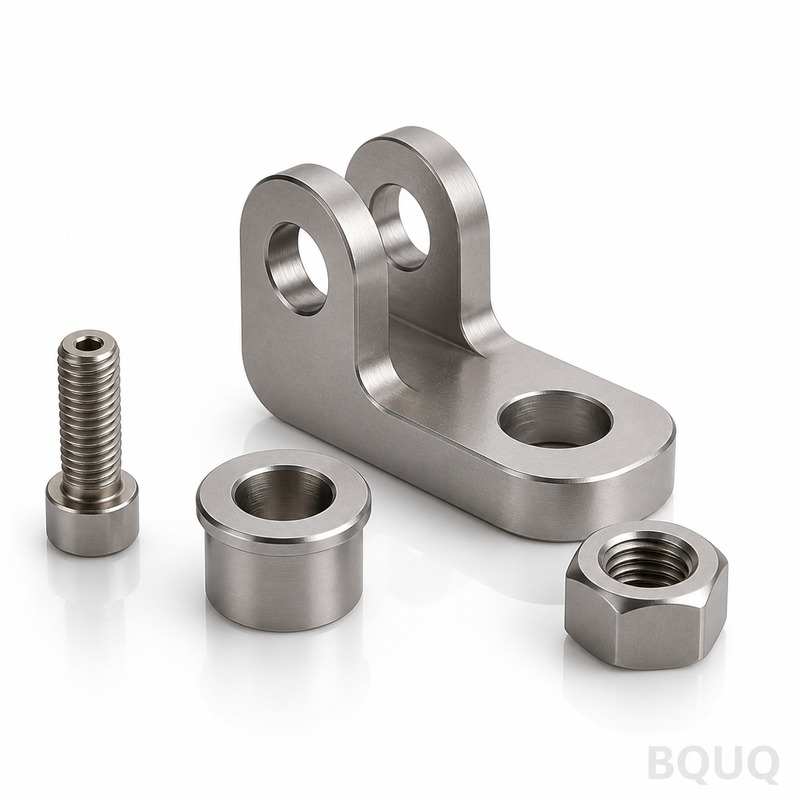
精密機械加工部品に最適なバリ取り技術は、材質、部品形状、公差要件によって異なりますが、ほとんどのCNC機械加工部品においては、バルク処理用の振動仕上げと、重要エッジ用の手作業または熱エネルギーによるバリ取りを組み合わせることで、コストと品質の最適なバランスが得られます。±0.01 mmより厳しい公差の部品の場合、研磨流動加工(AFM)または電解バリ取りのみが
精密機械加工部品に最適なバリ取り技術は、材質、部品形状、公差要件によって異なりますが、ほとんどのCNC機械加工部品においては、バルク処理用の振動仕上げと、重要エッジ用の手作業または熱エネルギーによるバリ取りを組み合わせることで、コストと品質の最適なバランスが得られます。±0.01 mmより厳しい公差の部品の場合、研磨流動加工(AFM)または電解バリ取りのみが
カスタム金属プレス部品の最小注文数量(MOQ)は、順送プレス加工の場合、通常500個から5,000個の範囲ですが、試作や小ロット生産ではわずか50個から100個から始めることができます。正確なMOQは、部品の複雑さ、材料の厚さ、金型コスト、および使用する特定のプレス加工プロセス(順送、トランスファー、フォースライド)によって異なります。ほとんどの標準的な精密
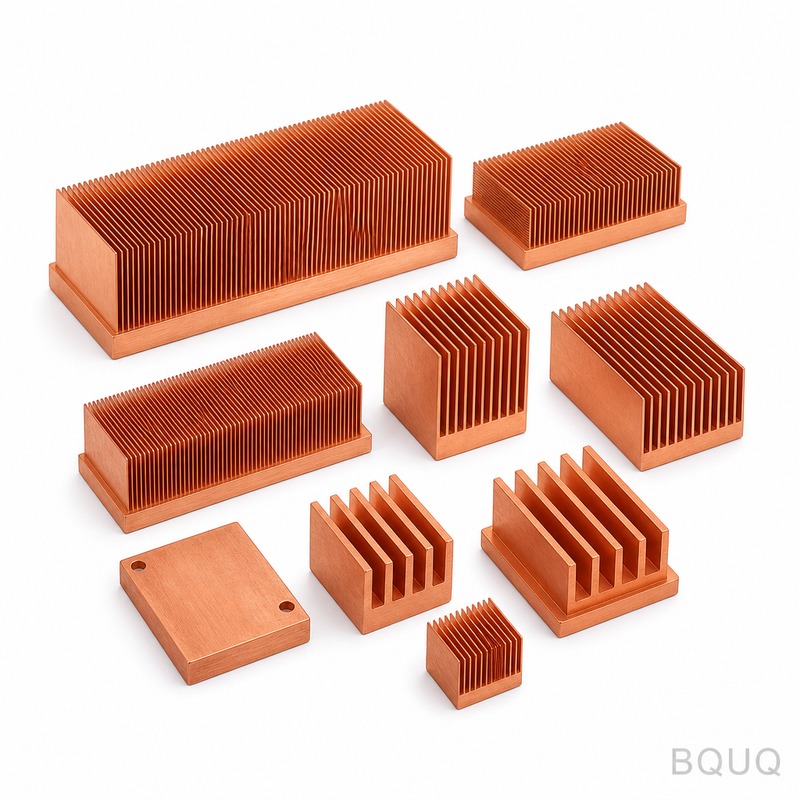
TO-220パッケージの標準的なヒートシンクサイズは、通常、幅19.0mm、奥行き12.7mm、高さ10.0mmですが、TO-247パッケージでは、一般的に幅25.4mm、奥行き15.2mm、高さ15.0mmという、より大きな設置面積が必要です。これらの寸法は普遍的な規格ではなく、消費電力、空気流量、熱抵抗の要件に基づいて調整が必要な基本仕様です。自然対流を
公差が厳しい量産部品、特定の材料特性、または100個以上の数量が必要な場合、CNC加工が優れた選択肢です。試作開発、複雑な内部形状、または50個未満の低ロットのカスタム部品には、3Dプリントの方が納期が短く、初期コストも低くなります。どちらを選ぶかは、単にどちらの機械が速いかではなく、公差、材料強度、表面仕上げ、総発注数量に対する要件によって決まります。CN
Raspberry Piやシングルボードコンピュータ(SBC)に最適なヒートシンクは、持続的なフル負荷下でシステムオンチップ(SoC)のジャンクション温度を85°C未満に維持できるものであり、自然冷却動作では熱抵抗(Rth)が5〜10°C/W、強制空冷動作では2〜4°C/Wであることが条件です。ほとんどの3W〜8W TDPのSBCでは、25mm x 25mm