IGBTおよびパワーモジュール用ヒートシンクの熱設計要件とは?
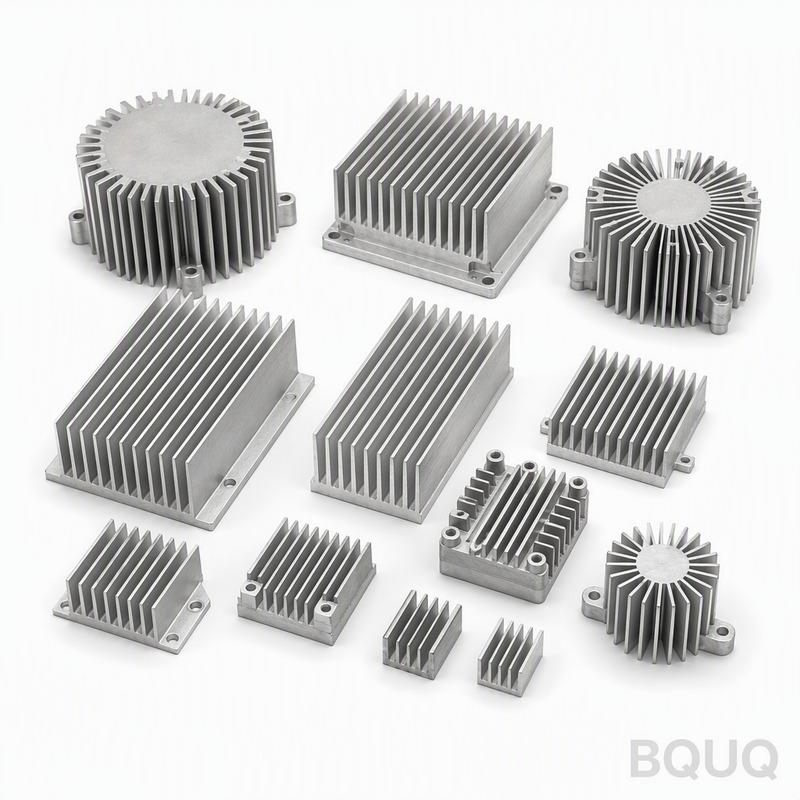
IGBTおよびパワーモジュール用ヒートシンクにおいて、譲れない熱設計要件は、シリコンベースのデバイスのジャンクション温度(Tj)を125°C未満に維持することであり、連続負荷時の推奨最大ケース温度は85°C~90°Cです。これにより、一般的な1200V/300Aモジュールでは、ジャンクションから周囲への熱抵抗(Rth(j-a))を0.5 K/W未満にすること
IGBTおよびパワーモジュール用ヒートシンクにおいて、譲れない熱設計要件は、シリコンベースのデバイスのジャンクション温度(Tj)を125°C未満に維持することであり、連続負荷時の推奨最大ケース温度は85°C~90°Cです。これにより、一般的な1200V/300Aモジュールでは、ジャンクションから周囲への熱抵抗(Rth(j-a))を0.5 K/W未満にすること
標準的な工業用スプリングでは、製造公差は線径で±0.05mm~±0.25mm、自由長で±0.5%~±2.0%、ばね定数で±1.0%~±3.0%が一般的です。ただし、ばねの種類や仕様によって異なります。精密研磨されたスプリングでは、重要寸法で±0.01mmという厳しい公差を達成できます。一方、熱間コイルの大型スプリングでは通常±1.5mm~±3.0mmとなりま
熱界面材料(TIM)とは、CPU、IGBT、LEDなどの発熱部品とヒートシンクの間に配置され、空気層を排除して熱伝達を向上させる、熱伝導性のコンパウンド、パッド、接着剤、またははんだの総称です。最適なTIMは、動作温度、取付圧力、リワーク要件、予算によって異なり、一般的な熱伝導率は、単純なグリースの0.5 W/m·Kから、はんだの40 W/m·K以上まで幅広
バネのコストを正確に見積もるには、価格を「素線材料費」「金型費または段取り費の償却」「数量に応じて変動する加工費」という3つの主要要素に分解する必要があります。一般的な目安として、素線材料費は総単価の20〜40%を占め、金型費は複雑さに応じて300ドルから5,000ドルの初期費用がかかり、数量が増えるとスケールメリットにより1個あたりの価格は下がります。正確
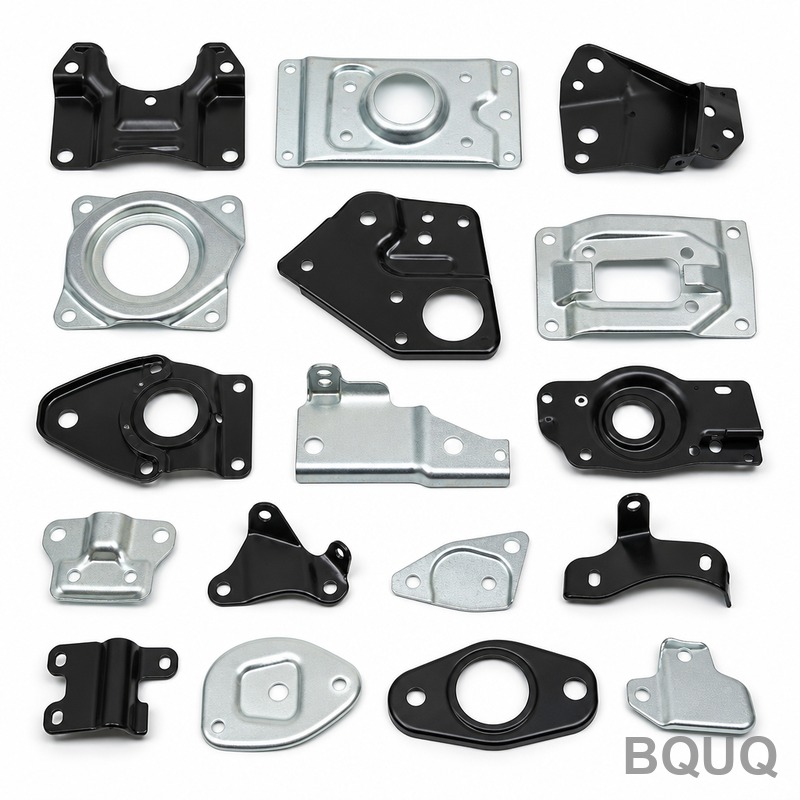
金属スタンピング用の部品設計は、機械加工や3Dプリンティング用の設計とは根本的に異なります。端的に言えば、硬質工具を使用して板金を切断・成形し、大量生産するプロセス向けに設計する必要があるため、部品形状は一定の材料厚、特定の曲げ半径、抜き勾配に対応しなければなりません。材料選定、曲げ代、穴の配置、公差配分を網羅する10の基本設計ルールに従うことで、工具コスト