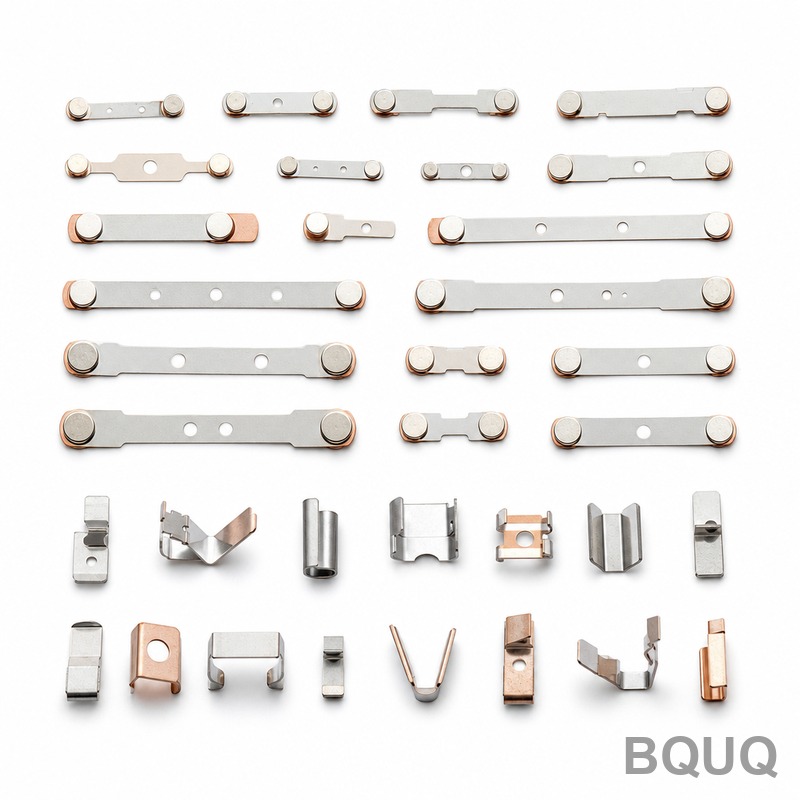
カスタム金属プレス部品の最小注文数量(MOQ)とは?
金属スタンピング部品の最小発注量(MOQ)は、単純な平面ブランクの場合、通常500個から5,000個の範囲ですが、プログレッシブ金型を使用するプロジェクトでは、金型コストを効果的に償却するために10,000個から50,000個が必要となることが一般的です。BQUQでは、直径50mm未満の部品について標準MOQを1,000個に設定していますが、ソフト治工具を使
金属スタンピング部品の最小発注量(MOQ)は、単純な平面ブランクの場合、通常500個から5,000個の範囲ですが、プログレッシブ金型を使用するプロジェクトでは、金型コストを効果的に償却するために10,000個から50,000個が必要となることが一般的です。BQUQでは、直径50mm未満の部品について標準MOQを1,000個に設定していますが、ソフト治工具を使
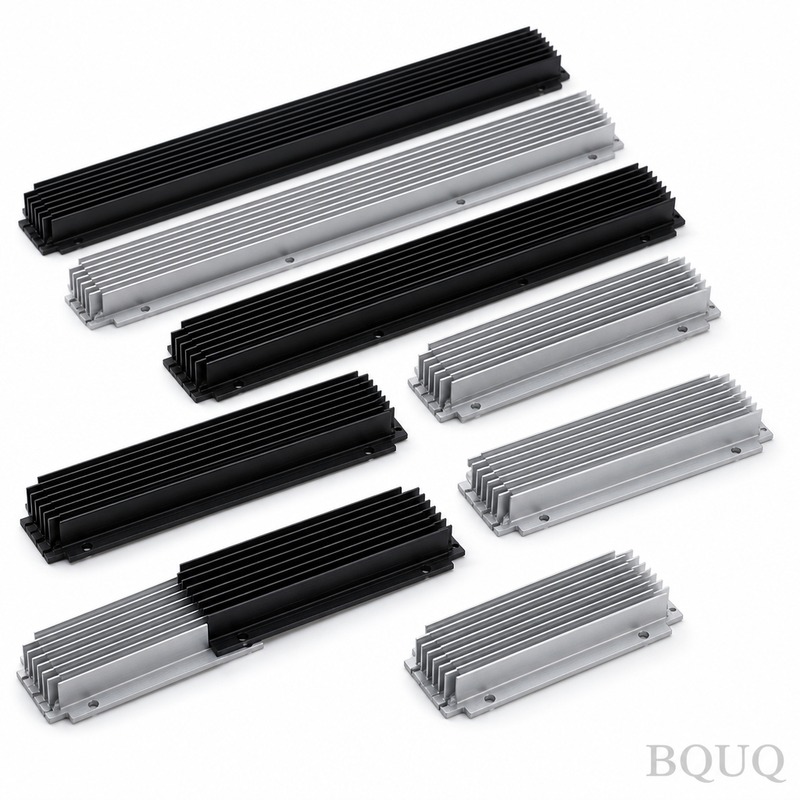
サーマルビアとヒートシンクは、発熱部品からPCBの銅プレーンを経由し、ヒートシンクを介して外気に至る低抵抗の熱経路を形成することで連携して機能します。通常直径0.2mmから0.3mmのビアは、基板を垂直方向に貫通して熱をサーマルパッドまたはシャーシ取り付け型ヒートシンクに伝導し、ヒートシンクの表面積(1ワットあたりのcm²で測定)がその熱を対流によって放散し
CNC加工部品の最適な壁厚は、材料と加工プロセスによって異なりますが、一般的な安全範囲は0.8 mm(0.031インチ)から12 mm(0.472インチ)です。アルミニウムやスチールなどの金属の場合、構造的完全性のために最低1.5 mm(0.059インチ)が推奨され、ABSなどのプラスチックは、支持があれば1.0 mm(0.039インチ)まで薄くできます。0
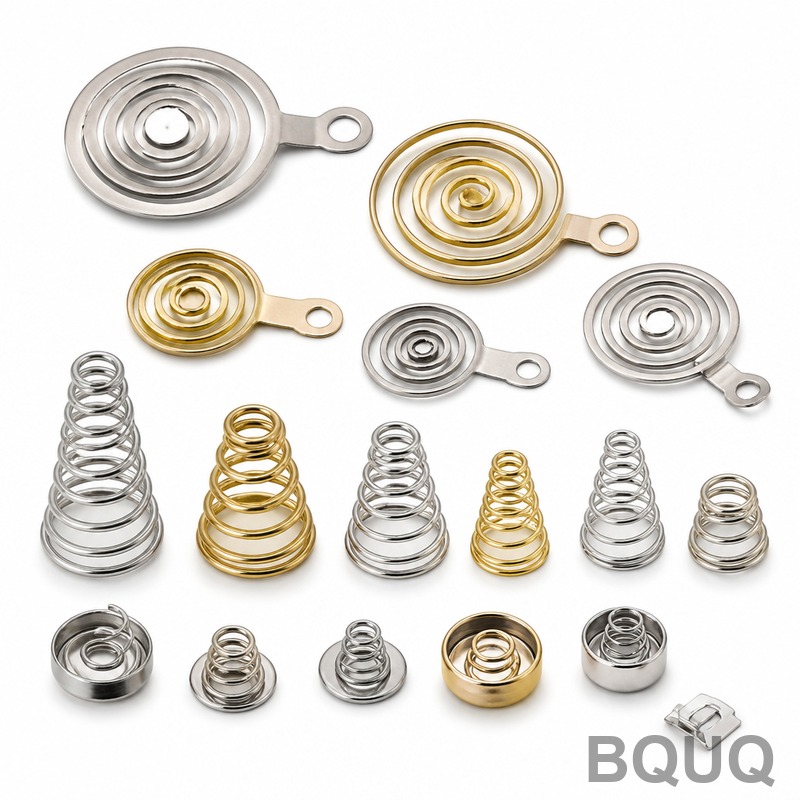
圧縮ばねを最も確実に試験する方法は、校正されたばね試験機または万能試験機を用いて荷重-たわみ試験を実施し、ASTM A125またはEN 13906-2規格に従って、指定された圧縮高さでの力を測定することです。量産品では、デジタル力計を備えた自動荷重試験機がフルスケールの±1%以内の再現性のある結果を提供し、低量産の試作品では手動のプルーフテストが許容されます
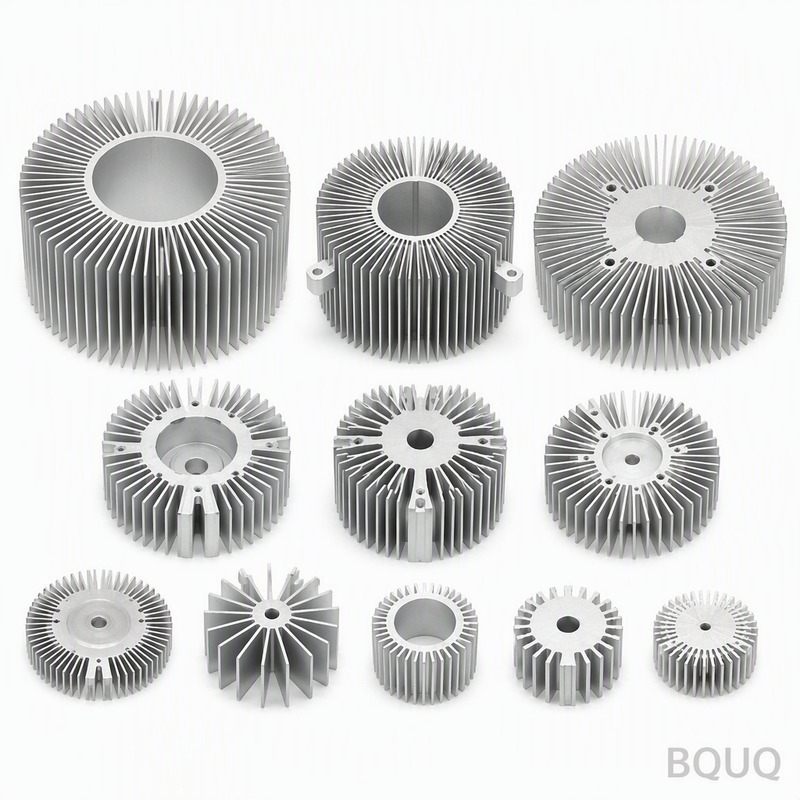
ヒートシンクにフィンが付いている主な理由は、対流熱伝達に利用できる表面積を指数関数的に増やし、高温の部品から周囲の空気への放熱をより効率的に行うためです。フィンは、平坦で表面積の小さいベースを、アスペクト比の高い構造に変え、空気の流れとの接触を最大化します。これはニュートンの冷却の法則によって支配されます。フィン同士の間隔は、重要な工学的妥協点です。狭すぎる