スプリング製造の公差はどの程度期待できるか?
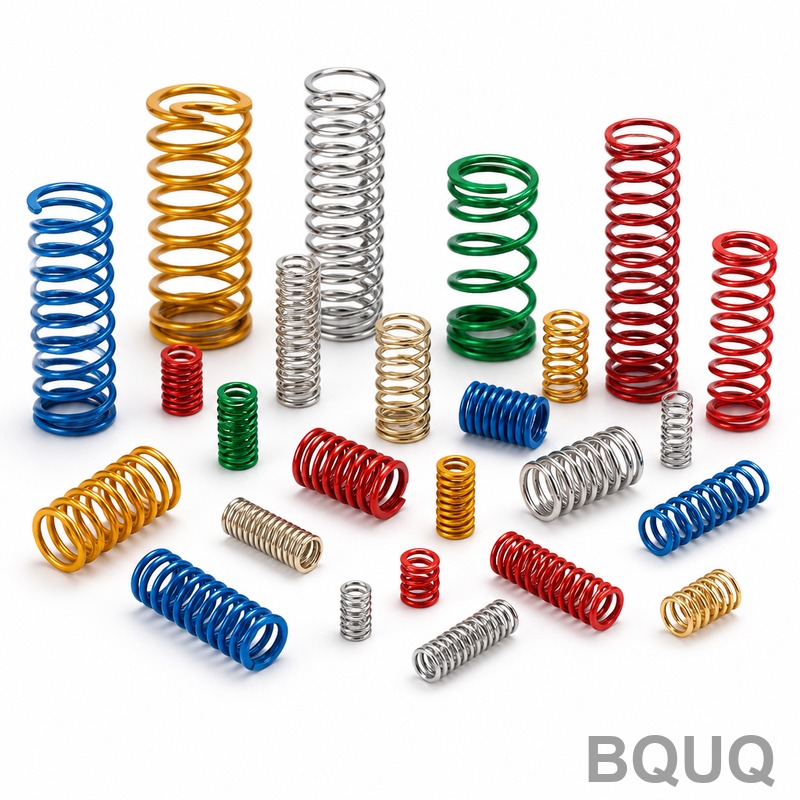
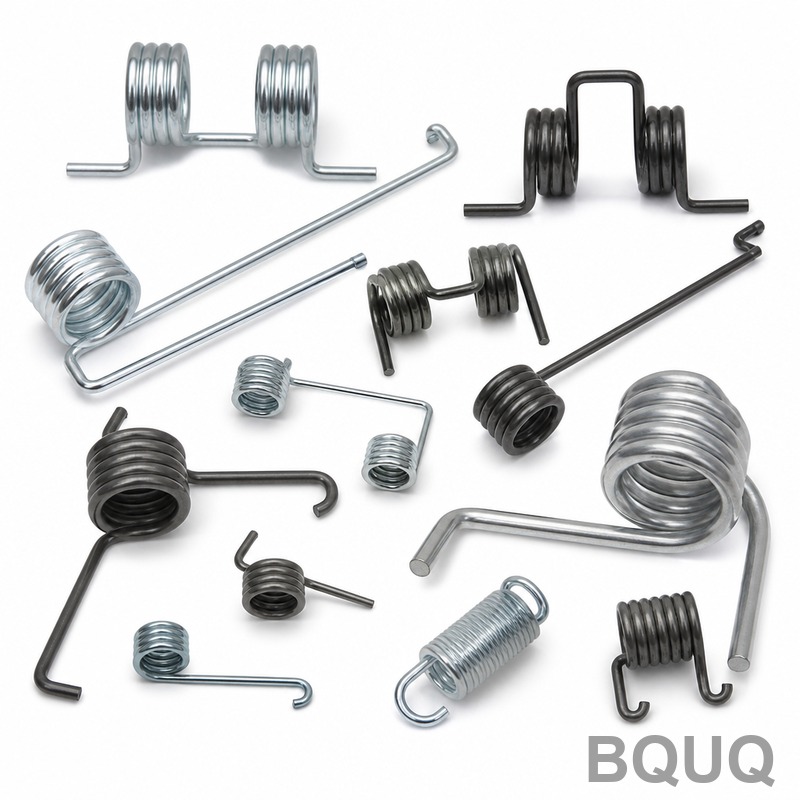
ほとんどの工業用途において、標準的なばね製造公差は、ばねの種類と製造方法に応じて、線径で±0.05 mm~±0.25 mm、自由長およびばね定数で±0.5%~±2.0%の範囲です。精密CNCコイリングでは、重要な寸法で±0.01 mmという厳しい公差を達成できますが、熱間コイリングされた大型ばねでは、通常±2.0 mm以上の公差となります。実際に達成可能な公
ほとんどの工業用途において、標準的なばね製造公差は、ばねの種類と製造方法に応じて、線径で±0.05 mm~±0.25 mm、自由長およびばね定数で±0.5%~±2.0%の範囲です。精密CNCコイリングでは、重要な寸法で±0.01 mmという厳しい公差を達成できますが、熱間コイリングされた大型ばねでは、通常±2.0 mm以上の公差となります。実際に達成可能な公
金属プレス用のプログレッシブ金型設計は、基本的にブランキング、穴抜き、曲げ、絞りなどの工程を、単一の連続ストリップ送りに順序立てて組み込むことにあります。各ステーションで部品が段階的に成形され、最終的に完全な状態で排出されます。中核となる原理は、ステーション間で材料を平坦かつ制御可能な状態に保ちながら、一定のストリップ幅とピッチを維持することであり、通常、重
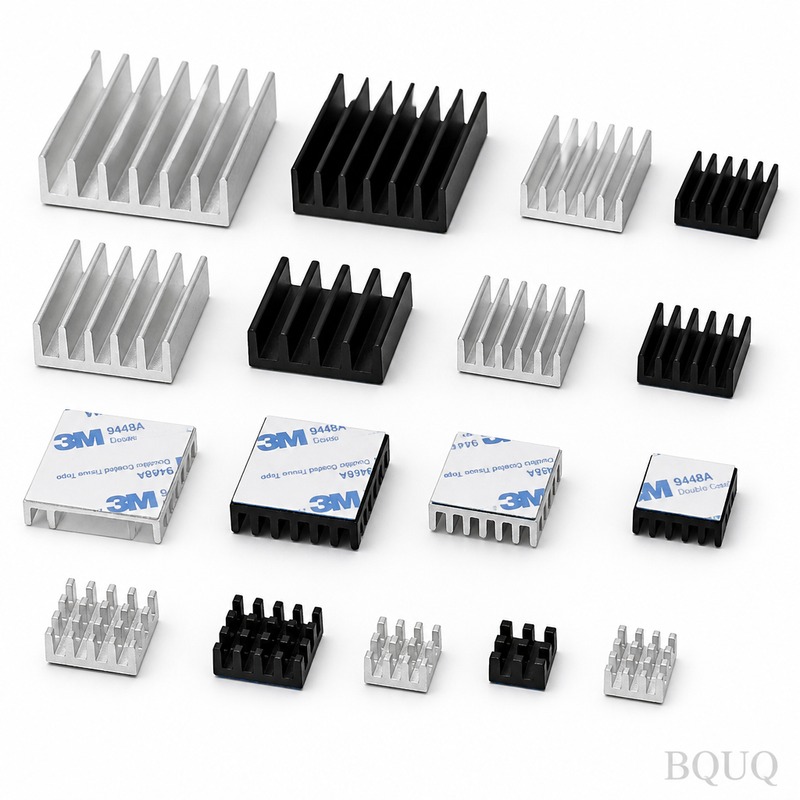
ヒートシンクの熱性能を最適化する最も効果的な方法は、対流表面積を最大化しながら、熱源から周囲空気への熱抵抗経路を最小化することです。これには、材料選定、フィン形状、空気流動力学、取り付け圧力の精密なバランスが必要であり、フィン高さを20%増加させると熱抵抗を最大15%低減できますが、それは気流速度が2 m/sを超える場合に限られます。ほとんどの強制対流用途に
CNC加工における切削工具の選定は、ワーク材質、主軸回転数、送り速度、工具形状のバランスが重要であり、最大の目的は工具寿命を最大化しつつ、要求される表面性状と寸法公差を達成することです。ほとんどのアルミニウムおよび鋼材用途では、特定のコーティング(鋼材用TiAlN、アルミニウム用DLC)を施した超硬工具が部品あたりのコストパフォーマンスに優れますが、最終的な
スプリングのプリロードとは、ばねが使用荷重を受ける前に意図的に加えられる圧縮力のことで、初期の取付高さと張力を設定します。プリロードは、ばねの実効剛性曲線、共振周波数、および振動や熱サイクル下でシステムが接触を維持する能力を直接決定します。精密工学において、不適切なプリロードは早期疲労、騒音、または機能喪失を引き起こしますが、適切なプリロードは指定された許容