アプリケーションに適したスプリング線径の選び方
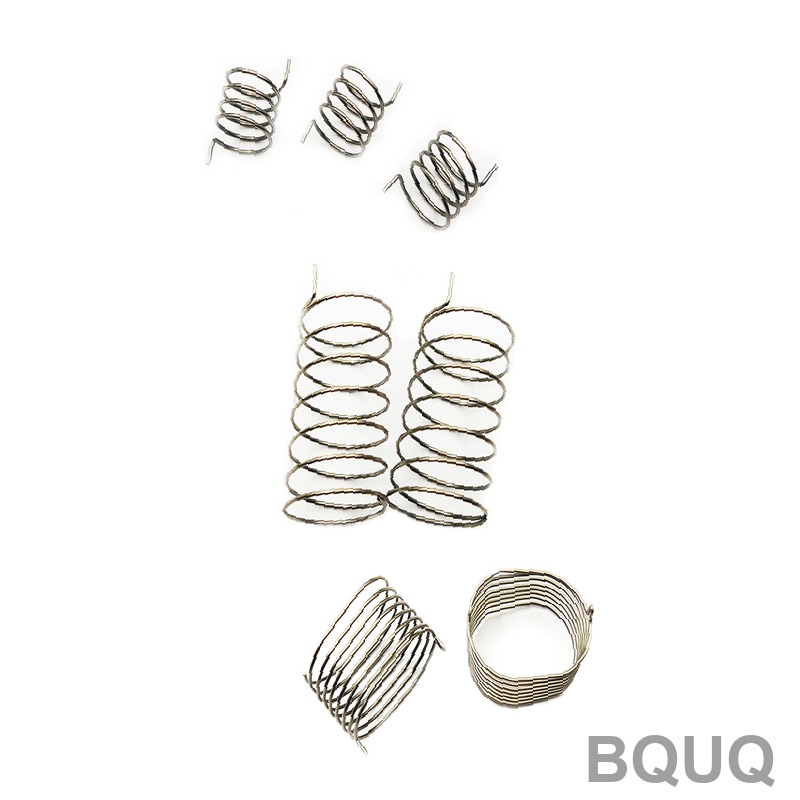
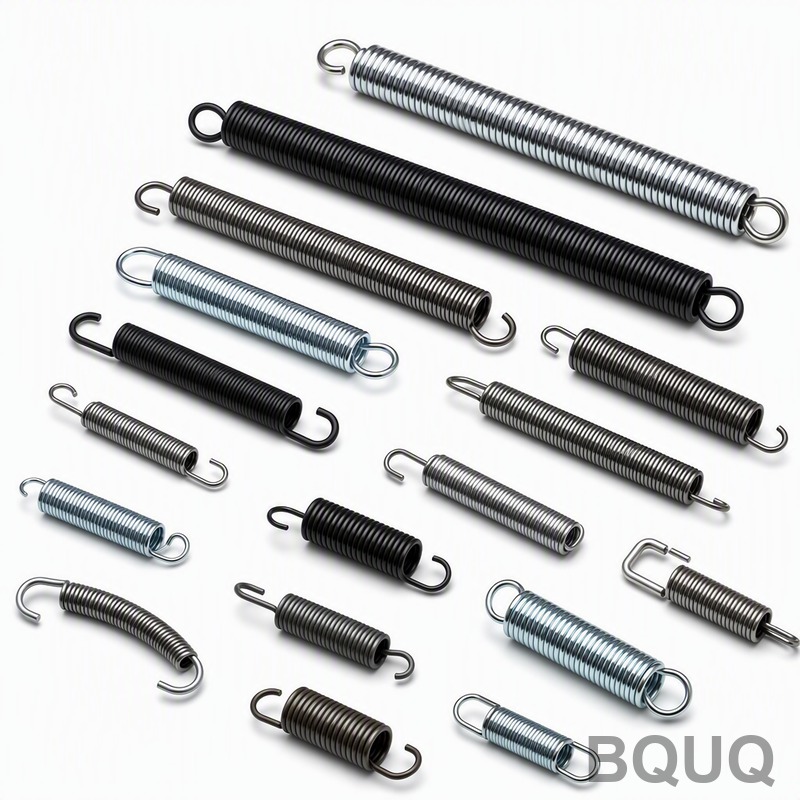
スプリングの線径は、その荷重容量、ばね定数、応力レベル、物理的な外形寸法を決定する最も重要な寸法です。正しい線径を選択するには、まず必要なばね定数(N/mm)と最大使用荷重を定義し、次にWahl係数を用いて応力を計算し、最大ねじり応力が材料の引張強さの50%未満に保たれる線径を選択する必要があります。ほとんどの工業用途では、初期の手計算よりも10〜15%大き
スプリングの線径は、その荷重容量、ばね定数、応力レベル、物理的な外形寸法を決定する最も重要な寸法です。正しい線径を選択するには、まず必要なばね定数(N/mm)と最大使用荷重を定義し、次にWahl係数を用いて応力を計算し、最大ねじり応力が材料の引張強さの50%未満に保たれる線径を選択する必要があります。ほとんどの工業用途では、初期の手計算よりも10〜15%大き
直接的な違いは、除去される材料の運命にあります。ブランキングは完成部品(ブランク)を生産し、スクラップ(穴)を廃棄します。ピアシングは穴を生産し、スラグ(内側の破片)を廃棄します。パンチングは、パンチがダイを通して材料を押し出す、これら両方の操作を含むより広い用語です。精密製造において、ブランキングは部品の外形を作成し、ピアシングは内部形状を作成し、パンチン
ばね定数の公差は、指定された荷重-たわみ比からの許容偏差であり、通常は公称値に対するパーセンテージで表されます。ほとんどのカスタムばねでは、標準的な製造公差は±5%から±10%の範囲であり、精密グレードでは管理された条件下で±2%から±3%を達成します。正確な公差は、ばねの種類、材料、形状、およびDIN 2095、DIN 2096、ASTM A125などの該
CNC加工钛合金具有挑战性,但完全可行,标准公差为±0.005英寸(0.13毫米),精密公差可达±0.002英寸(0.05毫米)。该材料的热导率低、强度高,需要特定的刀具、冷却液策略和进给速率,以防止加工硬化和刀具失效。本文基于我们在东莞工厂二十年的生产经验,详细介绍了钛合金CNC加工的确切参数、成本和最佳实践。与钢或铝相比,为什么钛合金加工如此困难?钛合金
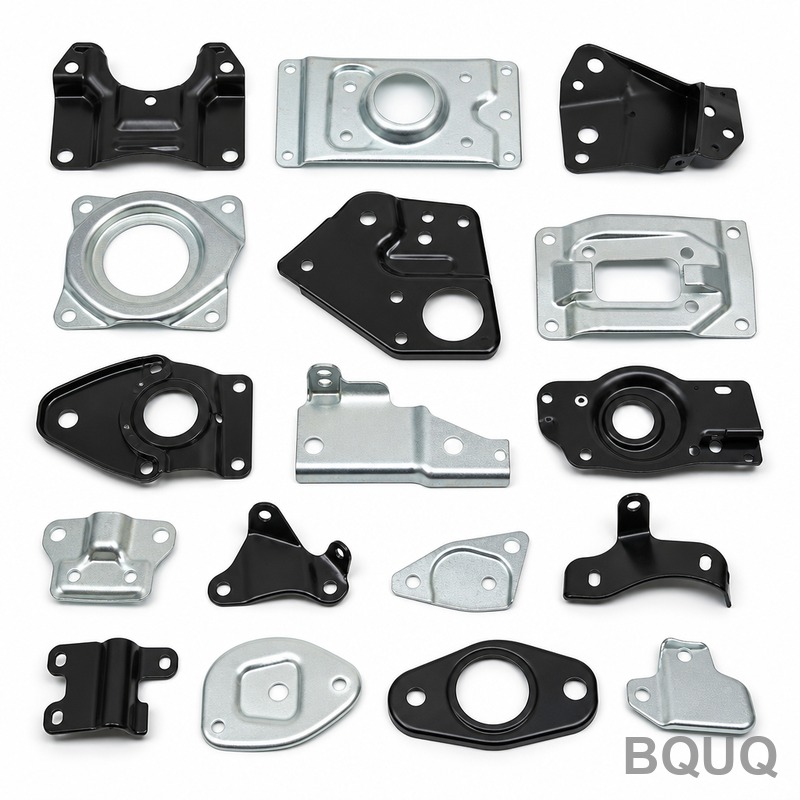
金属スタンピングの表面仕上げとは、成形後のスタンプ部品の測定可能なテクスチャーと外観状態を指し、一般的には0.8 µm Raのミル仕上げのままの状態から、0.05 µm Raの鏡面研磨まで幅広い範囲に及びます。標準的なオプションには、スタンプまま、ブラシ仕上げ、ビーズブラスト、陽極酸化、粉体塗装、電気めっきがあり、それぞれコストと性能のトレードオフが異なりま