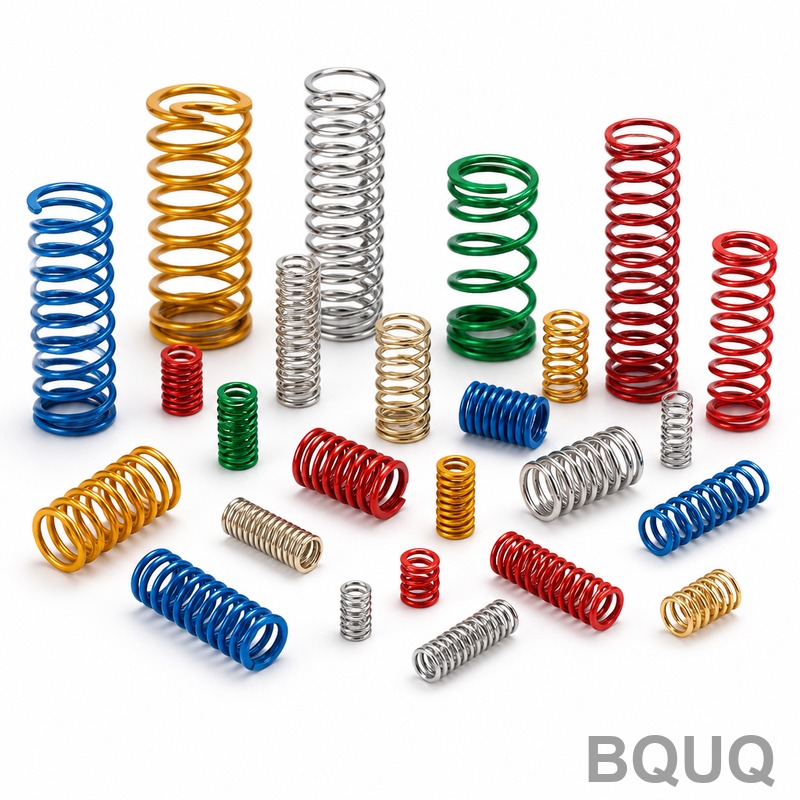
スプリングインデックスとは何か、そしてそれはスプリング設計にどのように影響するか?
スプリングインデックスとは、コイル平均径と線径の比(C = D/d)であり、ばねが経済的に製造でき、信頼性高く機能するかを決定する、最も重要な幾何学的パラメータです。ほとんどの圧縮ばね、引張ばね、ねじりばねにおいて、最適なスプリングインデックスは4から12の間にあり、4未満では工具摩耗が過大になり、16を超えるとコイルの座屈や不安定性が生じます。本記事では、
スプリングインデックスとは、コイル平均径と線径の比(C = D/d)であり、ばねが経済的に製造でき、信頼性高く機能するかを決定する、最も重要な幾何学的パラメータです。ほとんどの圧縮ばね、引張ばね、ねじりばねにおいて、最適なスプリングインデックスは4から12の間にあり、4未満では工具摩耗が過大になり、16を超えるとコイルの座屈や不安定性が生じます。本記事では、
順送プレス加工は、コイル状のストリップ材を多工程の金型を備えた1台のプレス機に送り込み、切断、曲げ、絞り、圧印などの複数の加工を1回の連続ストロークで完了させる高速金属成形プロセスです。各プレスストロークでストリップ材は正確なピッチで送られ、各ステーションが順次加工を行い、最終ステーションから完成部品が排出されます。この方法は毎分200~1,500個の生産速
直接的回答是,原型CNC加工优先考虑速度、灵活性和迭代设计验证,而生产CNC加工则优先考虑可重复性、效率和大批量下的单件成本降低。原型批次通常生产1到20个零件,公差较宽松,使用标准材料;而生产批次则超过100个零件,并利用专用工装和优化工艺来保持严格的公差。关键的转变在于,从允许设计变更的流程,过渡到旨在消除数千个相同单元之间差异的工程化流程。原型加工和生
型抜きインサート金型は、パンチ、ダイ、成形部品といった機能部品を単一のブロックから削り出すのではなく、独立した交換可能なインサートとして製造し、標準的なマスターダイセットに取り付けるモジュール式工具システムです。複雑な形状の大量抜き加工、頻繁な設計変更、またはコスト効率の高いメンテナンスが必要な場合に、インサート金型が求められます。インサート方式では、金型全
直接回答:ヒートシンクのサイズは、接合部から周囲空気までに必要な総熱抵抗を求めてから、計算値以下の熱抵抗(°C/W)を持つヒートシンクを選定することで決定します。具体的には、必要なヒートシンク抵抗は (Tj_max - Ta_max) / P - Rjc - Rcs で表され、Tj_maxは最大接合部温度、Ta_maxは最大周囲温度、Pは消費電力、Rjcは接