CNCプロトタイピングとは?プロダクトデザイナーのためのラピッドプロトタイプ加工解説
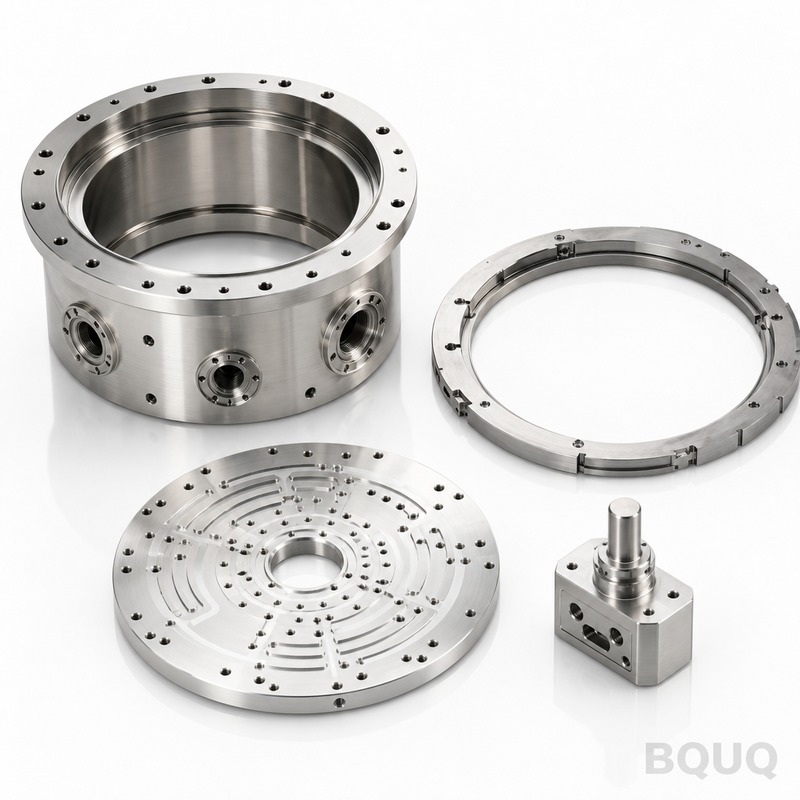
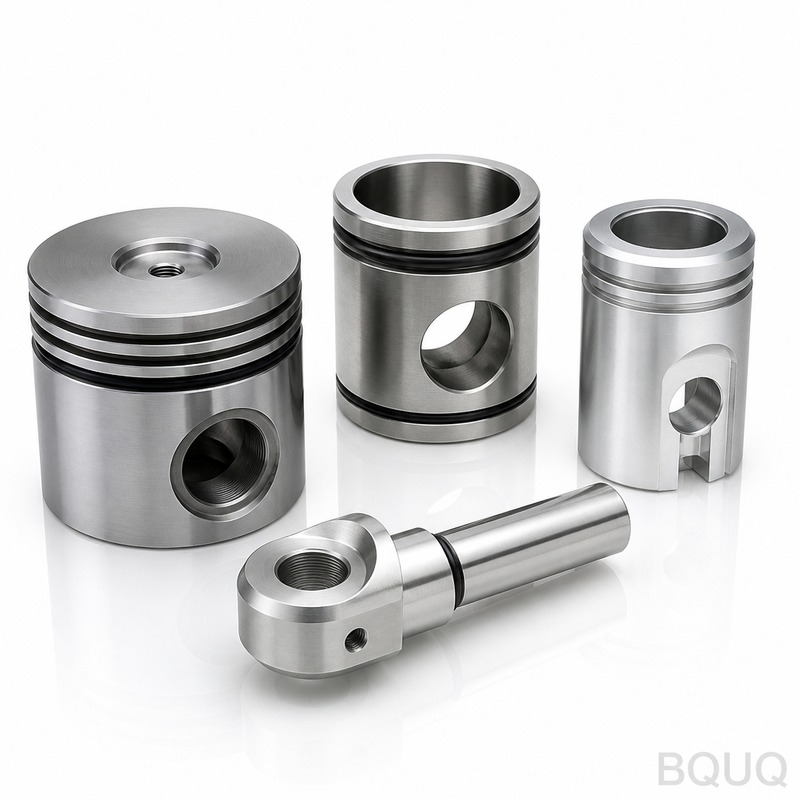
CNCプロトタイピングとは、コンピュータ数値制御(CNC)によるフライス加工、旋盤加工、研削加工を用いて、CADファイルから直接、機能的な量産グレードの部品を、通常2〜5営業日で製作する手法です。3Dプリントとは異なり、CNCプロトタイプは固体の金属またはプラスチックブロックから切削加工されるため、最終量産部品と同一の材料特性、表面仕上げ、寸法精度が得られ、
CNCプロトタイピングとは、コンピュータ数値制御(CNC)によるフライス加工、旋盤加工、研削加工を用いて、CADファイルから直接、機能的な量産グレードの部品を、通常2〜5営業日で製作する手法です。3Dプリントとは異なり、CNCプロトタイプは固体の金属またはプラスチックブロックから切削加工されるため、最終量産部品と同一の材料特性、表面仕上げ、寸法精度が得られ、
CNC加工は現実的に高速であり、一般的な材料除去速度は、工作機械の剛性と工具に応じて、アルミニウムで毎分0.5~10立方インチ、鋼で毎分0.2~4立方インチ、プラスチックで毎分0.8~12立方インチの範囲です。標準的な3軸CNCフライス盤は、単純なアルミニウム製ブラケットを10~20分で製造できますが、複雑な鋼製金型部品は2~6時間かかる場合があります。これ
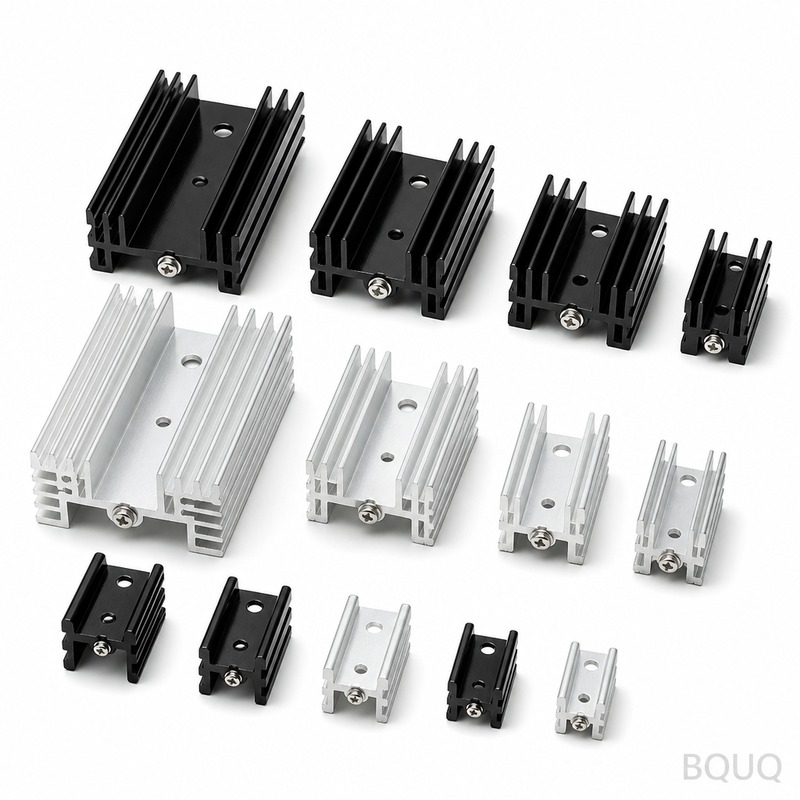
最適なヒートシンクフィン設計は、対流熱伝達のための表面積を最大化することと、伝導抵抗、気流の遮断、製造コストを最小化することの間の妥協点です。一般的な強制空冷アルミニウムヒートシンクの場合、最適なバランスは、フィン間隔1.5mm〜2.5mm、フィン厚1.0mm〜1.5mm、フィン高さ15mm〜40mmで達成され、これは気流速度と利用可能な圧力損失に依存します
プレス加工部品には工具痕が存在します。これは金型が高圧下で板金に物理的に接触してせん断、成形、曲げを行うためで、工具表面の微細な跡や摩耗、クリアランスの隙間による痕跡が顕微鏡レベルまたは目視レベルで残ります。これは完全に正常であり、試作から量産に至るまで、すべての金属プレス工程で想定されるものです。工具痕の存在は欠陥を示すものではなく、むしろ部品が定義された
CNC加工によるチタン加工は、標準的な3軸および5軸設備で実現可能ですが、特定のパラメータが必要です:低い切削速度(30〜60 m/min)、高い送り速度、剛性の高い工具、そして豊富な高圧クーラントです。主な課題は、発熱(切削刃先で800°C以上)と加工硬化であり、これらが相まって鋼と比較して工具寿命を70%短縮する可能性があります。量産部品の場合、達成可能