メーカーは荷重試験を通じてバネの品質をどのように検証するのか?
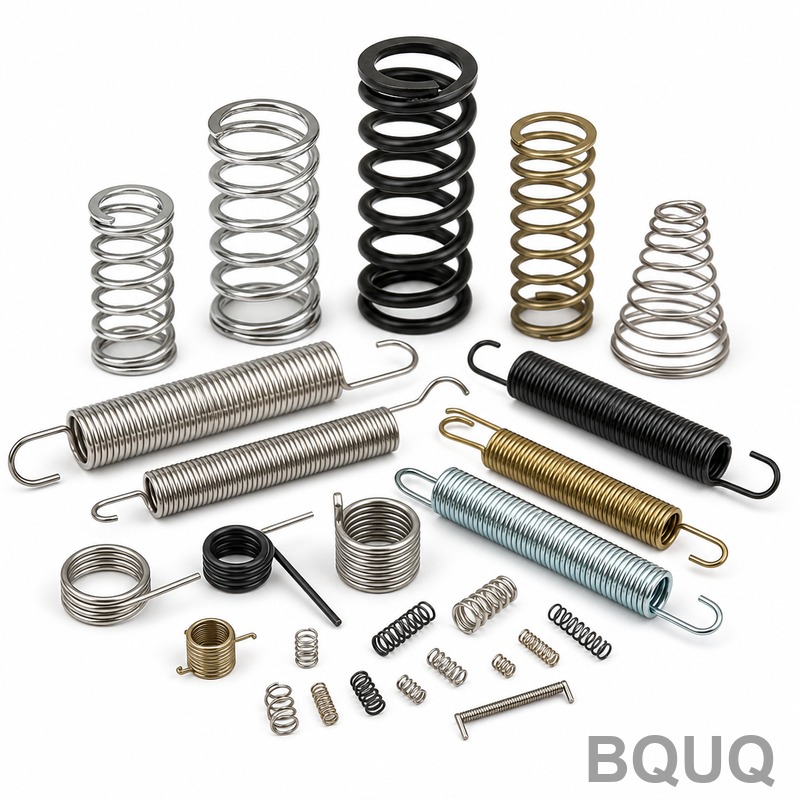
スプリングの荷重試験は、メーカーがスプリングが規定のたわみ点において指定された力の要件を満たしていることを検証し、生産ロット全体にわたって機能の一貫性を確保するための、決定的な方法です。このプロセスは、管理された条件下での圧縮、引張、またはねじりに対するスプリングの抵抗を測定し、その結果を通常は公称荷重の±5%から±10%の範囲にある工学的公差と比較します。
スプリングの荷重試験は、メーカーがスプリングが規定のたわみ点において指定された力の要件を満たしていることを検証し、生産ロット全体にわたって機能の一貫性を確保するための、決定的な方法です。このプロセスは、管理された条件下での圧縮、引張、またはねじりに対するスプリングの抵抗を測定し、その結果を通常は公称荷重の±5%から±10%の範囲にある工学的公差と比較します。
電気自動車(EV)の製造には、かつてないレベルの精密工学が求められており、モーター部品には±0.005 mm、バッテリー筐体のシール面には±0.01 mmの公差が具体的に必要とされ、効率性と安全性を確保しています。この需要の急増は、高電圧部品の信頼性、熱管理の精度、そして車両の航続距離と衝突安全性に直接影響を与える軽量構造の完全性へのニーズによってもたらされ
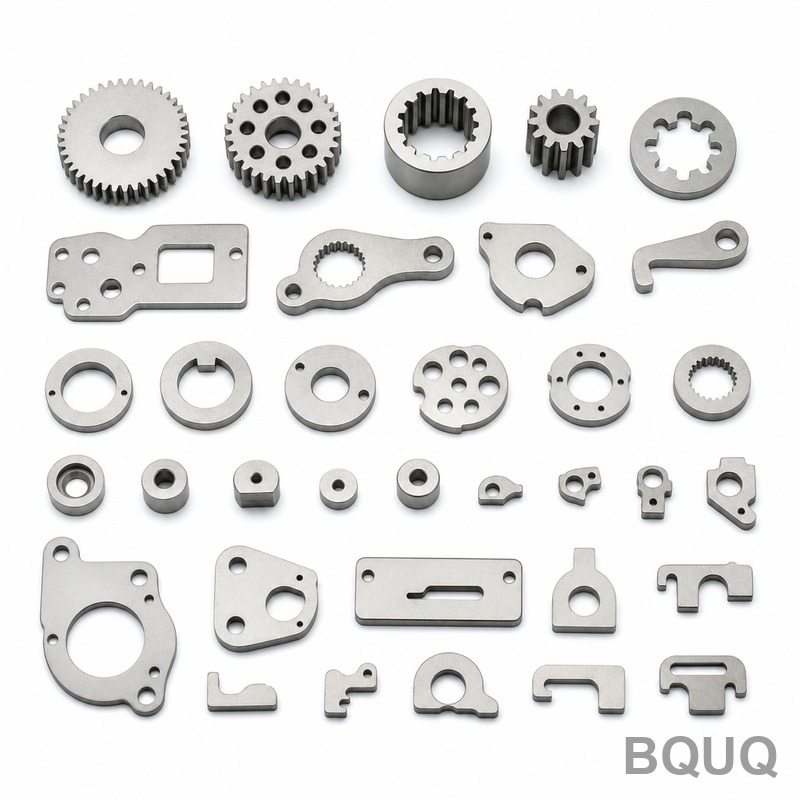
金属スタンピング業界は現在、複合年間成長率(CAGR)4.2%で成長しており、その主な原動力は自動車プラットフォームの電動化、サプライチェーンの国内回帰、そしてサーボ駆動プレスの採用である。2025年には世界市場は約2,300億ドルと評価され、高精度プログレッシブ金型は幅300mmまでの部品に対して±0.01mmの公差能力を達成している。この成長は一様ではな
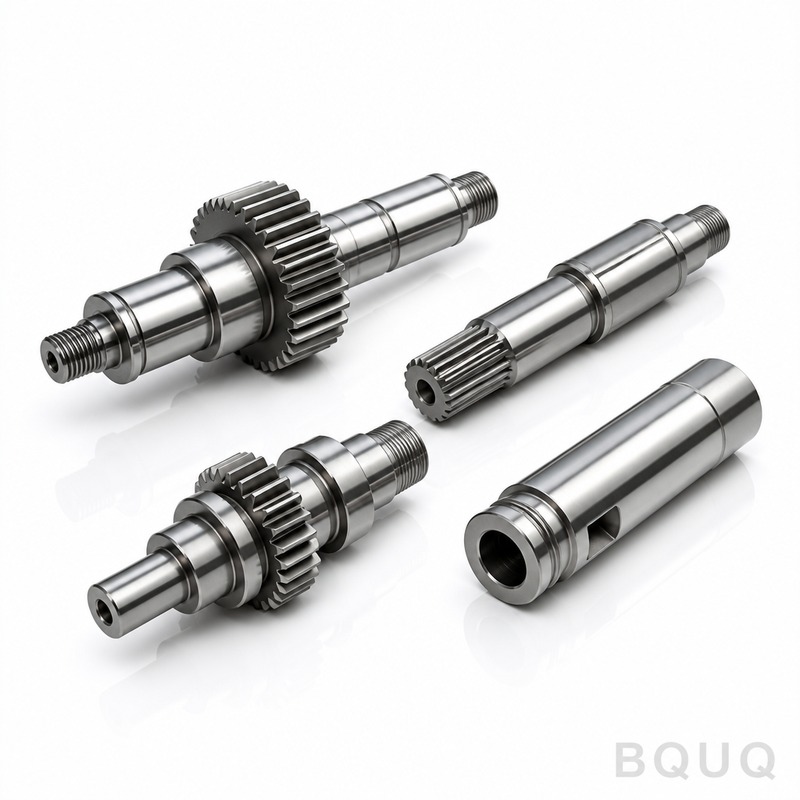
直接的回答是:精密CNC零部件通过实现±0.005 mm的重复定位精度、将末端执行器偏转减少高达40%,并在连续运行条件下将使用寿命延长至20,000小时以上,从而提升工业机器人的性能。对于六轴机械臂而言,冲压支架与CNC加工壳体之间的差异,就是在2 m/s速度下0.02 mm路径偏差与0.08 mm偏差之间的差异。本案例研究记录了BQUQ为协作机器人(co
CNCばね巻き技術は、コンピューター制御のサーボモーター、工具、およびリアルタイムの寸法フィードバックを使用して、ワイヤーをばね状に精密かつ自動で成形するプロセスです。主要技術には、ピッチと直径を一定に保つための多軸サーボ制御、毎分120メートルまでの送り速度を達成するCNCワイヤー送りシステム、そしてコイル直径の公差を±0.01 mmに保持する統合型レーザ