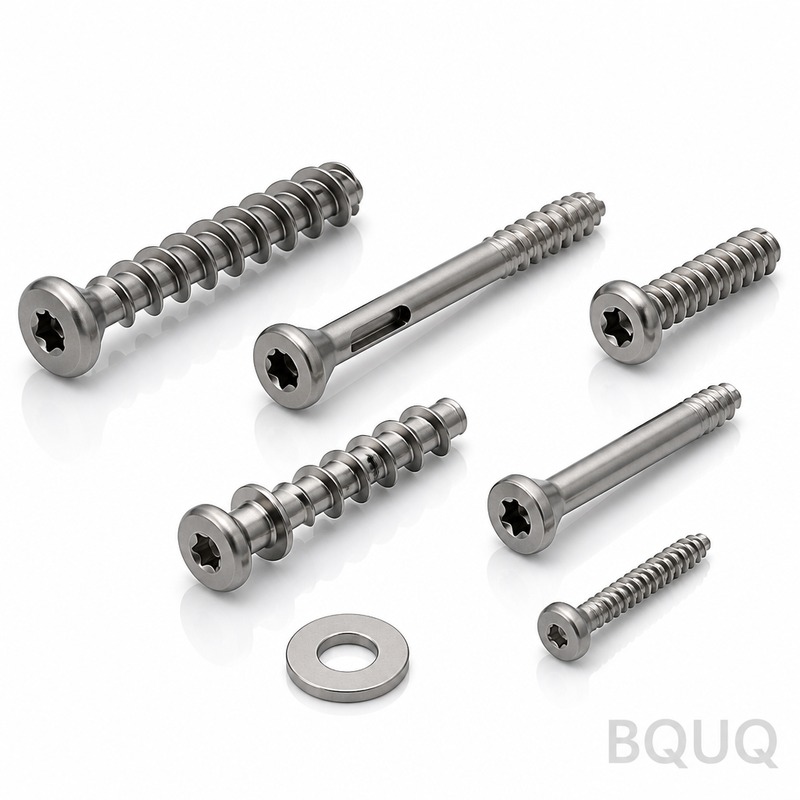
海洋部品に最適な耐食性製造プロセスとは?
海洋部品に最適な耐食性製造プロセスは、高級ステンレス鋼(316Lまたは17-4PH)のCNC加工、ニッケルアルミニウム青銅(NAB)鋳造、および無電解ニッケルめっきを施した精密メタルスタンピングです。過酷な塩水環境への曝露が想定される場合、公差±0.01mm、表面粗さRa 0.4µmに加工された316Lステンレス鋼のCNC加工品は、強度、耐久性、費用対効果の
海洋部品に最適な耐食性製造プロセスは、高級ステンレス鋼(316Lまたは17-4PH)のCNC加工、ニッケルアルミニウム青銅(NAB)鋳造、および無電解ニッケルめっきを施した精密メタルスタンピングです。過酷な塩水環境への曝露が想定される場合、公差±0.01mm、表面粗さRa 0.4µmに加工された316Lステンレス鋼のCNC加工品は、強度、耐久性、費用対効果の
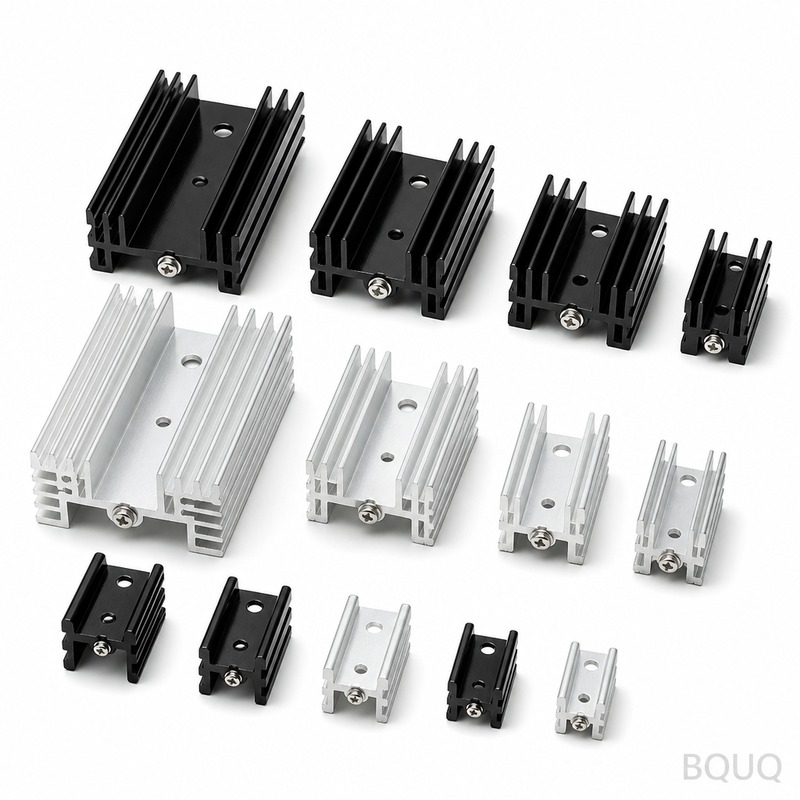
鍛造ヒートシンクは、展性のある金属ビレット(通常はアルミニウム合金6063または6061)に高圧を加え、精密加工された鋼製ダイキャビティに押し込むことで、連続的で途切れのない粒流を有するニアネットシェイプのフィン構造を生成する方法で製造されます。このプロセスにより、ダイカストやスカイビング方式の代替品と比較して優れた機械的強度と熱伝導率を持つヒートシンクが得
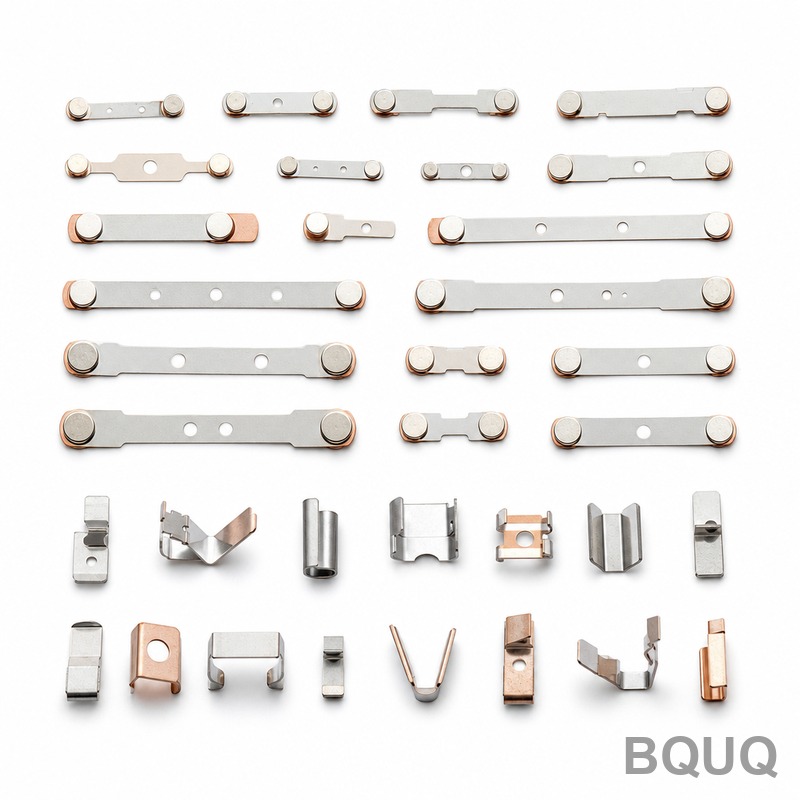
精密スタンピングは、±0.01 mmという厳しい寸法公差を維持しながら、プログレッシブ金型を使用して材料の結晶粒の流れとRa 0.2 µmまでの表面仕上げを一貫して保つことで、数百万個の同一部品を生産し、信頼性の高い電気接点と端子を実現します。このプロセスにより、断続的な導通、過大な接触抵抗、高サイクル用途での早期疲労破壊を引き起こす人為的ミスや材料の不均一
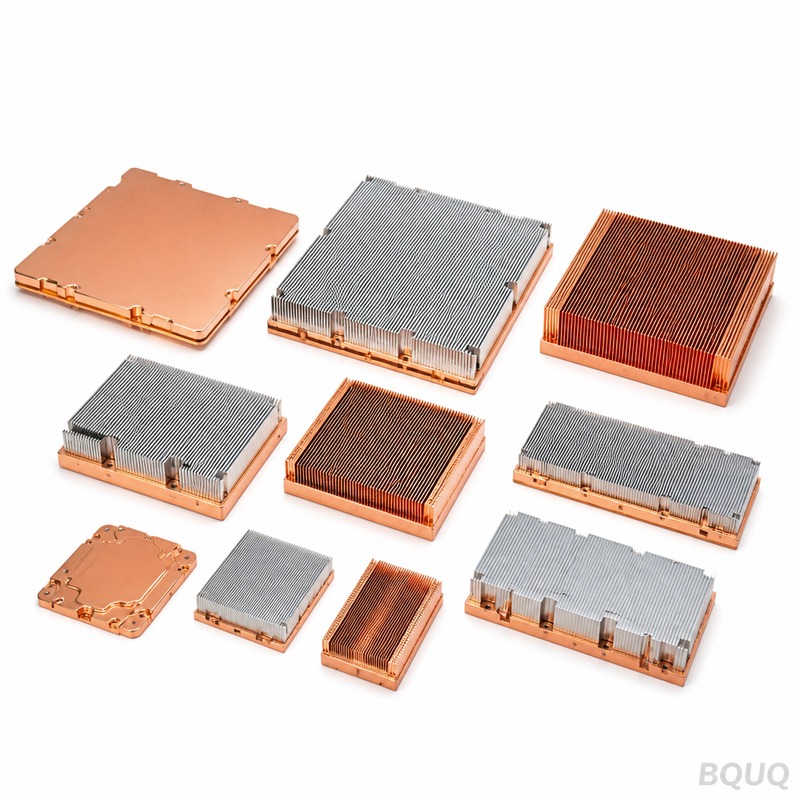
ヒートシンクベースの厚さは、横方向への熱拡散効率を直接決定し、ほとんどの強制対流用途では、最適範囲は通常3mm~8mmです。薄すぎるベース(2mm未満)は熱のボトルネックを生み出し、熱源の直上に局所的なホットスポットを引き起こします。一方、過度に厚いベース(10mm超)は、比例した拡散効果なしに重量、コスト、熱抵抗を増加させます。一般的な50W CPUクーラ
機械加工部品に最も一般的な表面処理プロセスは、陽極酸化処理(タイプIIおよびタイプIII)、電気めっき(亜鉛、ニッケル、クロム)、粉体塗装、およびステンレス鋼の不働態化処理です。これらのプロセスは、母材、要求される硬度、耐食性、美的目標、および部品の使用環境に基づいて選択され、アルミニウムには陽極酸化処理とハードコートが最良の耐摩耗性を提供し、鋼には亜鉛めっ