3軸、4軸、5軸CNC加工の違いとは?
主な違いは動作軸の数にあります。3軸機は切削工具をX、Y、Z平面に沿って直線移動させ、4軸機は回転軸(X軸周りのA軸またはY軸周りのB軸)を追加し、5軸機は2つの回転軸を追加して、通常は工具または工作物を同時に傾斜・回転させることができます。実際的には、3軸機は固定された方向(通常は真下)からしか切削できず、4軸機は工作物を回転させて、セットアップし直すこと
主な違いは動作軸の数にあります。3軸機は切削工具をX、Y、Z平面に沿って直線移動させ、4軸機は回転軸(X軸周りのA軸またはY軸周りのB軸)を追加し、5軸機は2つの回転軸を追加して、通常は工具または工作物を同時に傾斜・回転させることができます。実際的には、3軸機は固定された方向(通常は真下)からしか切削できず、4軸機は工作物を回転させて、セットアップし直すこと
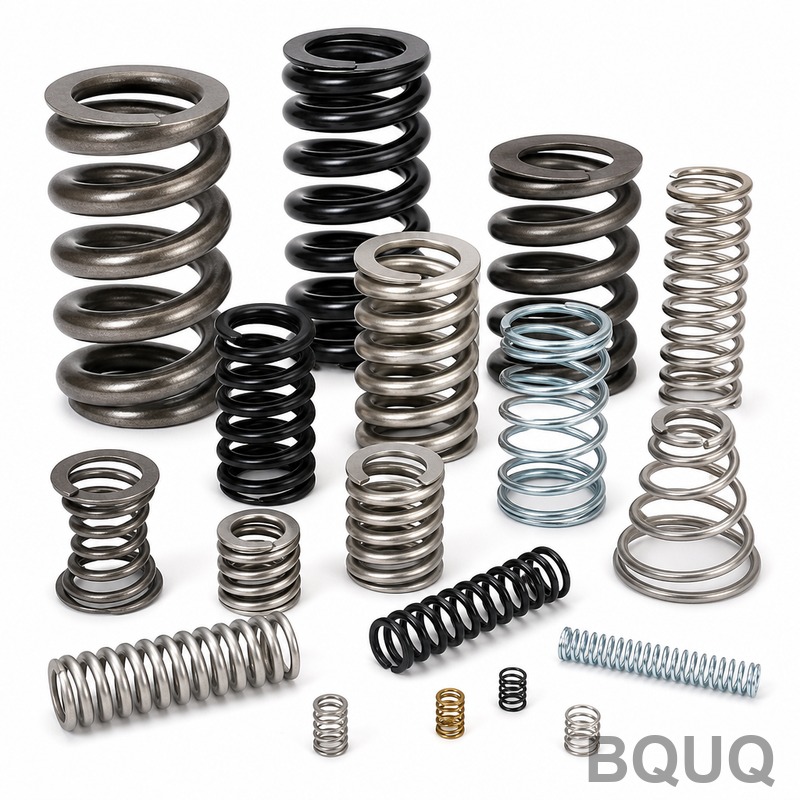
スプリング疲労解析は、応力振幅、平均応力、材料の耐久限度、表面状態係数を用いて、ばねが破損するまでに耐えることができる負荷サイクル数を計算することにより、サイクル寿命を予測します。ASTM A228 ミュージックワイヤー製の圧縮ばねの場合、予測される無限寿命しきい値は通常、10^7 サイクルで 620 MPa ですが、有限寿命は、補正された耐久限度に応じて
精密金属スタンピングは、部品に固有の表面粗さと微細なバリを生じさせますが、最終的な用途によって後処理プロセスが決まります。スタンピング部品は、電気めっき、化成処理、粉体塗装、または機械的処理によって仕上げられ、それぞれが耐食性、硬度、導電性、および寸法公差を変化させます。選択は母材、使用環境、部品単価に依存し、一般的な仕上げコストは、プロセスの複雑さとロット
板金加工に必要な打ち抜き力は、材料のせん断強度、切断長さ、材料厚さの積を安全率で割った値です。一般的な板厚1.0mmのSPCC鋼ブランクで周長50mmの場合、計算上の力は約31.4kNとなり、動的損失を考慮すると少なくとも39kNのプレス能力が必要です。このガイドでは、東莞にある当社の20年にわたるCNC加工および金属スタンピング施設でBQUQが使用している
CNCばねコイリングマシンは、直径公差±0.01 mm、ピッチ精度±0.02 mmの高精度ばねを、毎分最大300個の生産速度で製造します。ばね生産を検討しているメーカーにとって、最新のCNCコイリング技術は、再現性の高い品質、人件費の削減、そして0.1 mmから12 mmまでの線径に対応する能力を、最小限の段取り替え時間で提供します。このガイドでは、情報に基