データセンター用バスバーのプレス加工:T2銅2mm、高導電性、月産100K
データセンター用バスバーはラックの全故障電流を担い、そのプレス加工されたインターフェース部分で、電流がきれいに流れるか熱に変わるかが決まります。結果を左右するのは2つ:銅の導電性と、プレス加工された接触面の品質です。どちらかを誤れば、ホットスポット、電圧降下の増大、そしてまさに最悪のタイミングで熱試験に失敗する部品が生まれます。
プロジェクトの背景と課題
データセンター向け電源ハードウェアメーカーが、ラック内およびバスウェイシステムの大電流配電用のプレス銅バスバーシリーズを持ち込んできました。部品は2mmのT2銅ストリップから成形され、この厚さでは材料は金型に抵抗するほど硬い一方で、望まない箇所で変形するほど軟らかいという特性があります。生産量は月10万個から始まり、プラットフォームの展開に伴い数倍に増える明確な道筋がありました。
バスバーはボルト締結およびプラグインインターフェースで低接触抵抗を実現し、相手部品に正しく着座するための平坦度を維持し、高温で連続負荷の環境下で何年も表面を安定に保つスズメッキを施す必要があります。接触面のバリ、曲げ部の割れ、メッキ厚のばらつきは、たった1つのプレス部品のためにシステムを停止させる余裕がない信頼性リスクとなります。
技術的な課題は、これらの要求がプレス加工中に互いに相反することです。導電性の高い銅は軟らかく、エッジ割れやかじりが発生しやすくなります。曲げ半径を厳しくすると曲げ外側の破断リスクが高まります。そして2mmの断面は、金型が大きなトン数を負担しながら、すべての接触エッジで清浄なバリのないせん断を実現する必要があります。その後スズメッキを施すと、切断エッジと平坦度はすでに正しくなければなりません。メッキはプレス加工が残したものを増幅するだけだからです。
商業的な圧力が第2の制約を加えました。バスバーシリーズはラック世代ごとに変わるため、金型は一度設計したら長期間の連続生産で一貫して生産でき、かつプログラム間で機能を修正しても金型全体を廃棄せずに済む必要がありました。つまり、予測可能な金型寿命、管理されたバリ、そして単に運転するだけでなく測定可能なプロセスが求められました。
材料選定は早い段階で固定されました:T2銅、DC電源ハードウェアの標準である高導電性グレード、2mm厚で過度の温度上昇なく電流を流すため。この選択と生産量の組み合わせにより、機械加工や鋳造は排除され、コストと一貫性を同時に達成できる唯一のルートとして順送金型プレス加工が明確に示されました。
BQUQのプロセスソリューション
全体方針:銅の実際の挙動に基づいて順送金型を設計し、成形を段階的に管理し、接触面をプレス加工の副産物ではなく精密機能として扱います。
順送金型設計
バスバーは連続順送金型で生産されるため、パイロット穴から接触プロファイル、曲げ線、最終トリムまでのすべての機能が同じ金型で1パスで設定され、数百万ストロークにわたって穴とエッジの関係が一貫します。金型は段階的成形で設計され、各曲げが変形の一部を分担するため、1回の強い打撃ではなく、2mmのT2銅が外側半径で割れるのを防ぎます。
成形、曲げ、バリ取り
曲げ半径は図面の最小値ではなく、材料の実際の伸びに合わせて設定され、せん断エッジはバリを最小限に抑えた清浄な切断を実現するよう維持されます。成形後、部品は管理されたバリ取り工程を経て、接触面やボルト穴の鋭いエッジを除去しつつ、シャープさを保つ必要のある機能は丸めません。金型が順送であるため、部品は1つの連続フローで完全に成形・分離され、月10万個でのサイクルタイムを短く、寸法一貫性を高く保ちます。
スズメッキと接触抵抗の管理
メッキはバスバーの長期的な信頼性を決定づける工程です。部品は密着性の良い管理された厚さでメッキされ、スズがエッジや穴壁に不均一に付着しないようプロセスが監視されます。そこが接触抵抗が静かに上昇する箇所です。平坦度はメッキ後に検証されます。平坦に着座しないメッキ済みバスバーは、下の銅がどんなに良くても高い抵抗値を示すからです。繰り返しの嵌合サイクルに対して、より硬く耐摩耗性の高い表面が必要な場合はニッケルメッキも可能です。
主要仕様
| 項目 | 仕様 |
|---|---|
| 材料 | T2銅ストリップ、2mm材(0.1~3mmの範囲に対応可能) |
| 成形 | 順送/連続金型プレス加工、段階的曲げ |
| 穴位置 | ±0.05mm、曲げ角度偏差0.5度以内 |
| 表面処理 | スズメッキ(ニッケルメッキ可能);メッキ後の平坦度管理 |
| 接触抵抗 | ロット間で低く安定、完成品で検証 |
| 生産量 | 月産100,000個、数百万個規模まで拡張可能 |
| 検査 | ロットごとの寸法検査、メッキ厚、平坦度検証 |
| 納期 | サンプル5日、初回生産ロット18日 |
品質管理と納品
本生産前に、初品検査で接触プロファイル、穴位置、曲げ角度、バリ状態、メッキ厚を図面と照合して確認します。承認された初品はプログラム全体の基準となり、金型の保守時や新しいコイルロット導入時に再確認されます。
生産では、各ロットでサンプリングによる寸法検査、メッキ厚検証、着座面の平坦度チェックを実施します。バリ高さとエッジ状態は接触品質を左右するため監視されます。全工程はISO9001:2015品質システムの下で運用されています。
結果:サンプル5日、初回生産ロット18日、月産100,000個で安定したプロセスが、顧客のプラットフォーム成長に伴い数百万個規模まで拡張されました。接触抵抗はロット間で一貫し、メッキ後も平坦度は着座要件内に保たれ、これにより部品が顧客の熱故障リストから外れました。
関連製品とリソース
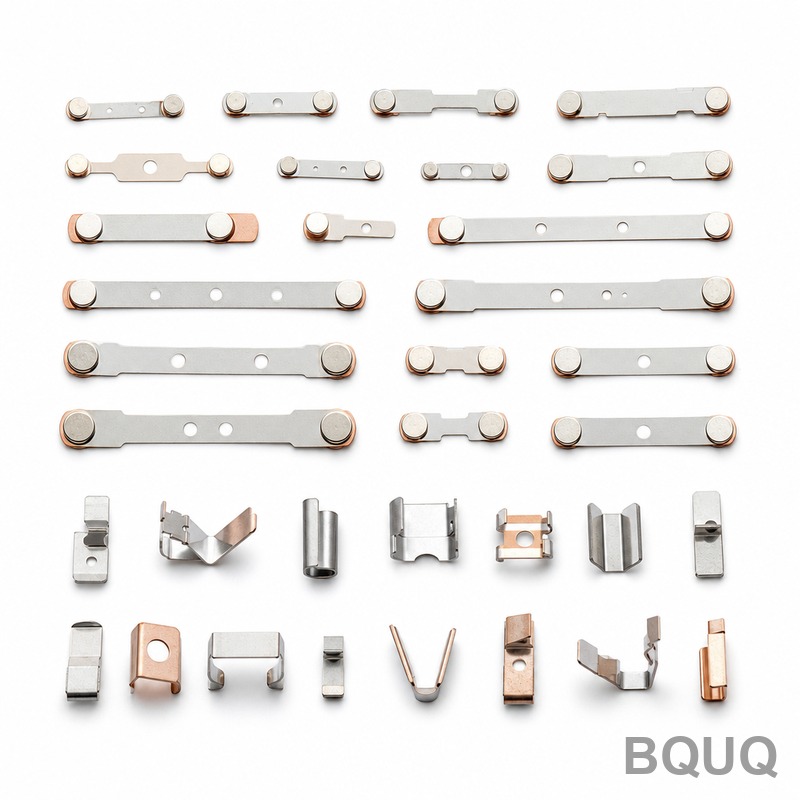
電気用途向けのプレス銅・真鍮部品は当社の定番リクエストです。関連コレクションにはプレス真鍮電気端子・コンタクトおよびプレス水素燃料電池バイポーラプレートがあり、どちらもバスバーと同じ導電性、平坦度、メッキの課題を共有しています。
プレス公差、メッキ、生産量に関するプロセスのご質問は、FAQセンターをご覧いただくか、図面をお送りいただければ12時間以内にお見積りいたします。
よくある質問
2mmのT2銅を曲げ部で割れずにプレス加工できますか?
はい、金型がそれに対応して作られていれば可能です。成形を段階的に行い、各曲げが変形を分担するようにし、半径を銅の実際の伸びに合わせて設定し、せん断エッジを鋭く保ちます。初品で曲げ半径、バリ、メッキを生産開始前に確認し、月産100,000個でロットごとにプロセスを監視します。
接触抵抗を低く安定に保つにはどうしますか?
銅だけでなく表面を管理することによってです。バリのない接触面、密着性の良い均一なスズメッキ、メッキ後の平坦度検証が、インターフェースを清浄かつ一貫に保ちます。各ロットでメッキ厚と平坦度を検査します。そこが接触抵抗問題の通常の発生源です。
ここで順送金型はどのくらいの生産量に対応できますか?
連続金型プレス加工は月産100,000個から数百万個規模まで対応し、材料厚は0.1mmから3mmです。金型は一度設計すれば長期間の連続生産で一貫して生産できるため、立ち上がり中のラックプラットフォームは世代ごとに新しいプロセスを必要とせず拡張できます。
プレス銅にスズメッキとニッケルメッキを提供していますか?
はい。スズメッキは安定したはんだ付け可能な接触面の標準であり、繰り返し嵌合に対してより硬く耐摩耗性の高い表面が必要な場合はニッケルメッキが可能です。どちらも厚さ管理され、メッキ後に平坦度を検証するため、部品は相手バスバーに正しく着座します。