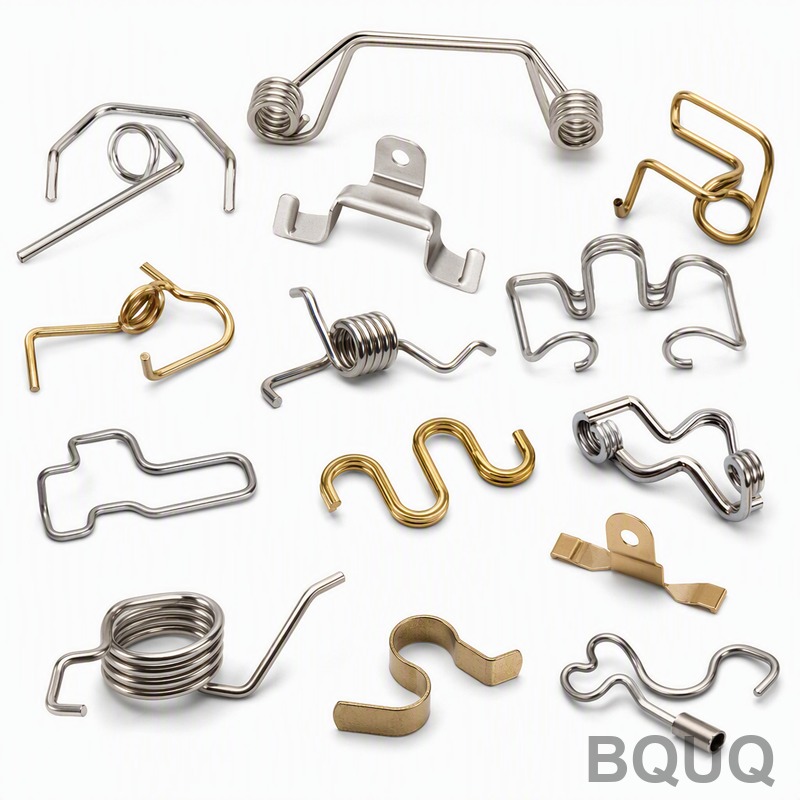
センサーソケット用ワイヤーフォームスプリング:302ステンレス鋼、0.5mm、±0.05mm
センサーソケットのコンタクトは、電気的信頼性と機械的精度が交差する部分です。この部品は三次元的に成形されたワイヤークリップであり、ソケット内でばねのように位置に収まり、センサーピンに対して一貫した垂直抗力(接触力)を加え、デバイスの寿命にわたって挿入を繰り返してもその性能を維持しなければなりません。成形形状がずれたり、接触力がばらついたりすると、症状は間欠的な信号となります。これは現場での故障の中でも最も診断が難しい種類です。
プロジェクトの背景と課題
顧客は、工場自動化およびプロセス監視に使用される産業用センサーを製造する欧州のメーカーです。同社のセンサーファミリーは、接続ソケット内部で相手ピンを把持するために、小さなワイヤーフォームコンタクトスプリングを使用しています。設計は、単一の0.5mm線に同時に二つのことを要求します。すなわち、ソケット設計者が意図した正確な位置にコンタクトを配置するのに十分な形状精度と、数十万個のソケットにわたって低接触抵抗を保証するのに十分な安定したばね力です。
以前のサプライヤーは、まさにこの組み合わせに苦労していました。三次元成形公差は重要な曲げ位置で±0.05mmに設定されており、一般的なワイヤーフォーム曲げが気軽に達成できるレベルよりもはるかに厳しく、ロットごとに形状のずれが見られ、コンタクトポイントが移動し、挿入感が変化しました。さらに悪いことに、接触力は部品ごとに、ソケット設計が想定していた±5%の一貫性をはるかに超えて変動し、組立時には問題なくテストに合格したソケットが、現場での熱サイクル後に間欠的な読み取り値を示すようになりました。
問題には仕上げの側面もありました。ワイヤーの切断端はコンタクトゾーンに近接しており、バリがあるとピンのメッキを傷つけたり、ソケット内に異物を発生させたりするリスクがあります。そのため、顧客はバリ取りとニッケルメッキを指定し、メッキは単に耐食性を高めるだけでなく、接触抵抗を低く安定に保つことを期待していました。生産量は複数のソケットバリアントにわたり月間20万個から80万個で、頻繁な段取り替えがあっても管理を失わないプロセスが求められました。
BQUQに相談する前に、顧客はソケットを打ち抜きコンタクトストリップに再設計することを検討していました。しかしその道は、稼働中の製品ファミリーに対して新しい金型と長い認定サイクルを必要としました。ワイヤーフォームのルートは、既存のソケット設計を維持し、二つの公差が量産で本当に維持できるなら、もう一度試す価値がありました。これがプロジェクト全体の合格基準となりました。
BQUQのプロセスソリューション
BQUQは問題を三つの管理されたステップに分解しました。3D形状を維持すること、コンタクトゾーンを清潔に保つように部品を仕上げること、そして力を曲げの副産物ではなく第一級の特性として測定することです。
CNC 3Dワイヤーフォーミングと金型
コンタクトは、0.5mmの302ステンレス鋼線からCNCワイヤーフォーミング装置で成形されます。この材料と直径は、BQUQのばね線範囲である0.2~3mmに完全に収まります。各曲げシーケンス用に専用金型を製作し、重要な曲げ位置は光学投影機で±0.05mm公差に対して検証し、運転開始時、運転中定期的、および終了時にサンプリングしました。302線は若干のスプリングバックがあるため、開発中に金型を反復的に補正し、成形形状が公差帯の中心に収まるようにしました。単に公差内に入るだけでなく、中心に位置するようにしました。
バリ取りとニッケルメッキ
成形と切断後、すべての部品はバリ取り工程を経て、鋭いテールエッジやピンのメッキを傷つけたり、遊離粒子を発生させたりする可能性のあるバリを除去します。次に、耐摩耗性と安定した接触抵抗のために厚さを管理してニッケルメッキを施します。各メッキロットからサンプル部品を抜き取り、コーティング厚さを検査し、メッキ前後で接触抵抗を測定して、仕上げがソケットの電気的性能を損なうのではなく、貢献していることを確認します。
接触力の一貫性管理
接触力は、バッチサイズに連動したサンプリング計画に基づいてフォースゲージで測定し、±5%の一貫性要件を主要なリリース基準として扱います。つまり、形状が完璧でも力が弱いソケットは不合格です。力のデータは各運転を通じてSPCで管理され、プログラムがソケットバリアント間で切り替わる際、新しいセットアップの最初の数時間は分布が再中心化するまで強化サンプリングで運転します。これにより、月間20万~80万個の生産量でバリアント間を移動しても、力のばらつきが再発することなく部品を供給できます。
三次元ワイヤーフォーミングは、この部品が公差帯を獲得する部分です。各曲げは、ワイヤーロットごとに測定されたスプリングバック補正を用いてプログラムされます。異なるメーカーの302ステンレスは成形後の緩和が異なるためです。初品は3Dモデルに対してスキャンされ、ワイヤーサプライヤーまたはロットが変更されるたびに成形治具を再認定します。接触力は、組立時の調整ではなく、曲げ角度と脚長によって設定されるため、±5%の力の範囲は成形時に保持され、後から修正されることはありません。成形後、部品は振動仕上げでバリ取りされ、ワイヤー端を平坦化せずに丸め、次にニッケルメッキを施して湿度サイクルを通じて接触抵抗を安定に保ちます。
主要仕様
| 項目 | 仕様 |
|---|---|
| 材料 | 302ステンレス鋼ばね線 |
| 線径 | 0.5mm |
| 3D成形公差 | 重要な曲げ位置で±0.05mm |
| 接触力一貫性 | ±5%、バッチごとにSPC監視 |
| 表面仕上げ | バリ取り、ニッケルメッキ |
| 生産量 | ソケットバリアント全体で月間20万~80万個 |
| 検査 | 光学投影機によるレイアウト、フォースゲージサンプリング、CPK≥1.33、ISO9001:2015 |
| 納期 | サンプル3~7日、初回バッチ12~20日 |
品質管理と納品
各新規セットアップは初品承認から始まります。光学投影機によるすべての曲げ位置の完全なレイアウト、統計的に意味のあるサンプルでの力テスト、メッキ厚さ、および顧客の限界値に対する接触抵抗チェックです。量産では、形状と力が二つのSPC特性であり、両方ともCPK≥1.33で追跡され、各出荷にはISO9001:2015品質システムに基づく検査報告書が添付されます。すべてのロットから保持サンプルを保管し、現場からの質問に実際の部品に基づいて答えられるようにしています。
結果:±0.05mmの成形公差と±5%の力の一貫性は、認定中に実証され、生産を通じて維持されています。顧客はその後、同じセンサーファミリーの追加のソケットバリアント2件をBQUQに移管し、ソケットコンタクトに起因する現場クレーム(プロジェクトの元々のきっかけ)は再発していません。
段取り替えの規律も結果の一部として特筆に値します。同じ線径を共有する複数のソケットバリアントがあるため、治具セットはバリアントごとに保管・識別され、各段取り替え後には前述の強化サンプリング期間を設けます。この手順により、かつてプログラムで最もリスクの高い瞬間だったバリアント間の切り替えが、数時間単位で測定される日常的なイベントになりました。
関連製品とリソース
他の成形ばね形式については、カスタムトーションスプリングおよびスチールトーションスプリングコレクションをご覧ください。
これらの部品を支えるBQUQのエンジニアリングと品質組織について詳しくは、BQUQについてをご覧ください。
FAQ
3Dワイヤーフォーミングはどの程度の精度が出せますか?
この部品では、重要な曲げ位置を±0.05mmで保持し、各運転の定義されたポイントで光学投影機により検証しています。精度は、開発中に金型をスプリングバックに対して補正し、その後セットアップを固定することで得られます。バリアント変更後は強化サンプリングを実施します。
どのような線径と材料を成形できますか?
0.2mmから3mmまでの線を302/304ステンレス鋼、65Mn、ミュージックワイヤー、リン青銅で成形し、トーションスプリング、コイルスプリング、三次元ワイヤーフォームに対応します。このプロジェクトの0.5mm 302ステンレス線は、スプリングバックがよく特性評価された定番サイズです。
バッチ全体で接触力の一貫性をどのように保ちますか?
力は主要なリリース基準として扱い、±3~5%の公差能力があります。サンプルはバッチ連動のサンプリング計画に基づいてフォースゲージで測定し、SPCで管理し、出荷前に力についてCPK≥1.33を要求します。したがって、一貫性は仮定ではなくデータで実証されます。
ここでニッケルメッキは実際に何をしますか?
二つの役割があります。産業環境での302ステンレスコンタクトの腐食を防ぎ、ソケットの寿命にわたって接触抵抗を低く安定に保つことです。メッキ前にバリ取りを行うため、バリが相手ピンを傷つけることはなく、メッキロットはリリース前に厚さと抵抗を検査します。