製品の詳細 目次
要点 Seeed Studio XIAO向けアルミニウムヒートシンクは、6061-T6アルミニウムを採用し、フィンピッチ3.0 mm、板厚0.5 mmで、実装面において100 mmあたり0.05 mmの平面度を維持します。熱抵抗は0.85 K/Wで、ロットごとに光学コンパレータ0.002 mmで検証されます。単一の63 Tストロークで200 x 100 x 80 mmの各部品を8秒サイクルで成形し、50,000個のラインに対応します。
Seeed Studio XIAO向けアルミニウムヒートシンクは、6061-T6アルミニウムにおいてフィンピッチ3.0 mmと板厚0.5 mmを組み合わせているため、200 x 100 x 80 mmの部品は実装面で100 mmあたり0.05 mmを維持します。熱抵抗は0.85 K/Wで、ロットごとに光学コンパレータ0.002 mmで測定されます。
設計アプローチとプロセス ベースとフィンは一体プレス成形されるため、破損するろう付け接合部がありません。実装面の100 mmあたり0.05 mmの平面度は金型から直接維持され、熱界面の接触が均一に保たれます。
単一の63 TストロークでSeeed Studio XIAO向けアルミニウムヒートシンク全体を成形するため、部品コストは複雑さに応じて増加しなくなります。金型は±0.05 mmで稼働し、8秒サイクルで50,000個のラインに供給します。
関連記事:精密旋削加工において鏡面研磨コレットが注目を集める理由
一体型形状は、2部品構成の冷却器に見られる接着層を排除し、熱経路を短縮します。6061-T6アルミニウムと気流の間には、プレス表面そのもの以外に何も存在しません。
こちらもご覧ください:自動ワーク保持におけるスマートチャック台頭の原動力とは?
現在、1社のサプライヤーが同じ63 Tプレスファミリーから0.5 mmから0.5 mmまでのフィンゲージに対応しているため、熱設計の変更は新しいベンダーではなく金型変更で済みます。
スタンピング金型の製造にはどのくらい時間がかかる?リードタイムガイド の詳細はこちら。
亜鉛-ニッケルめっき、三価クロメート化成処理仕上げは成形後に施されるため、機械加工代替品のようにフィン根部で耐食性が損なわれることがありません。
材料選定と表面仕上げ 標準材料は6061-T6アルミニウムで、亜鉛-ニッケルめっき、三価クロメート化成処理を施して供給されます。1UサーバーおよびAIアクセラレータへの曝露が懸念される用途では、化成処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量はほぼ2倍になります。
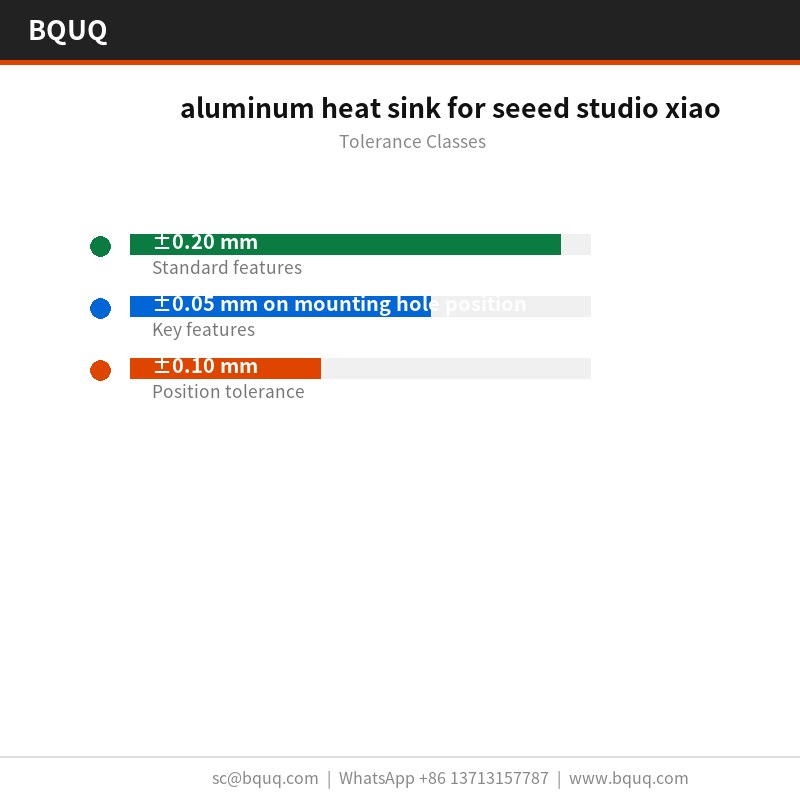
指定可能な公差クラス 一般寸法は±0.20 mmで、実装穴位置の±0.05 mmなどの重要特性は別途維持されます。成形形状は金型の再現性±0.05 mmを継承し、穴位置は±0.10 mmで維持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
出荷前の検査 入荷した6061-T6アルミニウムは、プレスに入る前に厚さと硬度を検査します。成形後、光学コンパレータ0.002 mmで100 mmあたり0.05 mmおよび図面に対する3.0 mmを確認します。
サンプリングは重要寸法でAQL 0.65、一般で1.5とし、初品ごとに光学コンパレータ0.002 mmを実施します。±0.20 mmを超える偏差は全ロット選別をトリガーします。
プレス成形は図面寸法を変えることなく根部を割ることがあるため、成形後に0.5 mmのフィン先端のバリと割れを検査します。バリ限界は部品ごとに設定されます。
技術資料:精密スタンピングはどのように信頼性の高い電気接点と端子を確保するのか?
最終封入はPE袋+輸出用カートンで、カートンあたり20 kgです。各カートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保管されます。
おすすめ記事:スプリング製造2024:業界トレンド、技術進化、精密工学の洞察
この部品の用途 1UサーバーおよびAIアクセラレータでは、0.85 K/Wの定格が筐体に必要な気流量を決定します。1UサーバーおよびAIアクセラレータのジャンクション温度では、3.0 mmピッチの0.5 mmフィンがセンサー許容範囲内にΔTを保ちます。
精密CNC夹头卡盘 自动车床46方孔 中国定制制造 と比較してください。
1UサーバーおよびAIアクセラレータの構築では、100 mmあたり0.05 mmの実装面が熱定格と同じくらい重要です。これは熱界面材料が均一に広がるか、片端に溜まるかを決定します。
関連記事:スタンピング金型の製作にはどのくらい時間がかかるか?
1UサーバーおよびAIアクセラレータ設計は、しばしば2.0 m/sの強制空冷経路で稼働します。ΔT = 60 K、自然対流での0.85 K/Wは、1UサーバーおよびAIアクセラレータがファン動力音響限界以下で目標を維持できることを意味します。
1UサーバーおよびAIアクセラレータの試作では、5営業日で図面レビューと初品に対応します。±0.05 mmの能力が承認されれば、生産ロットは15営業日に移行します。
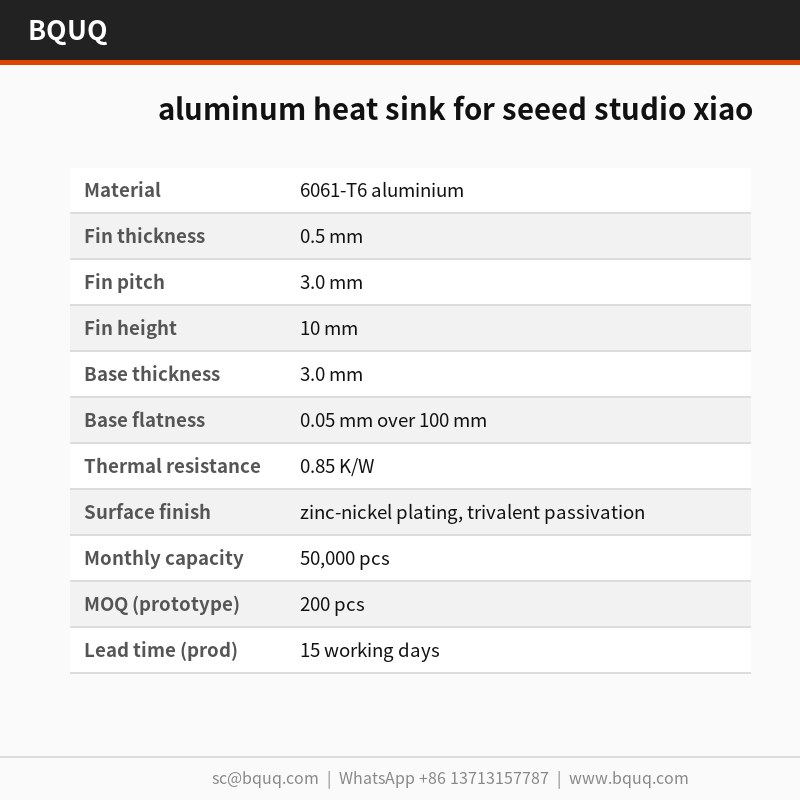
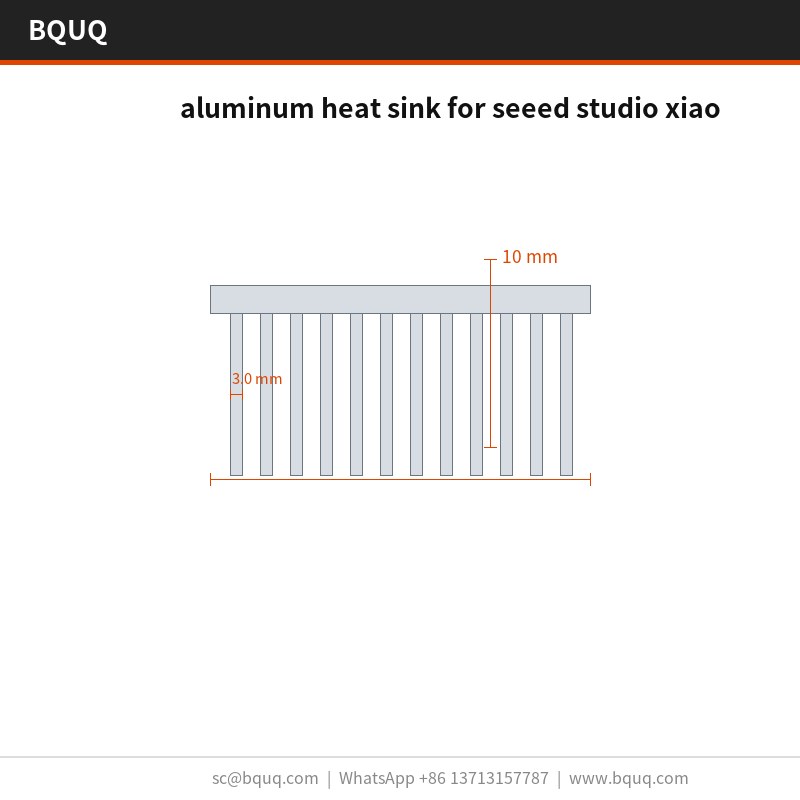
仕様 パラメータ 値 / 範囲 材料 6061-T6アルミニウム フィン厚さ 0.5 mm フィンピッチ 3.0 mm フィン高さ 10 mm ベース厚さ 3.0 mm ベース平面度 100 mmあたり0.05 mm 熱抵抗 0.85 K/W 熱試験条件 ΔT = 60 K、自然対流 表面仕上げ 亜鉛-ニッケルめっき、三価クロメート化成処理 サイズ範囲 200 x 100 x 80 mm
FAQ: ご注文前のご質問 各バッチの品質はどのように検証しますか? 全ロットを光学コンパレータ0.002 mmで検査し、報告書を出荷に同梱します。100 mmあたり0.05 mm、3.0 mm、3.0 mm、穴位置を±0.20 mmに対して確認します。コイルからカートンまでのロットトレーサビリティは10年間保管されます。
どの材料を推奨しますか? 6061-T6アルミニウムが標準的な選択です。腐食環境での1UサーバーおよびAIアクセラレータには、亜鉛-ニッケルめっき、三価クロメート化成処理を施した6063-T5を指定します。最高の導電性には銅C110に移行し、コストと重量は増加しますが、同じエンベロープで熱抵抗はほぼ半減します。
どのような公差を維持できますか? 一般寸法は±0.20 mmで、実装穴位置の±0.05 mmなどの重要寸法は別途維持されます。成形形状は金型の再現性±0.05 mmを継承します。図面がより厳しい場合は、追加のプレス工程を計画できるよう金型製作前にご連絡ください。
こちらもご覧ください:高精度ヒートシンク
梱包と輸送条件はどうなっていますか? 標準梱包はPE袋+輸出用カートンで、カートンあたり20 kgです。FOB広州で見積もります。輸出用カートンにはロット、数量、検査状況がラベル表示され、検査報告書を含む完全な書類が商品に同行します。
御社のSeeed Studio XIAO向けアルミニウムヒートシンクと、Seeed Studio XIAO向けスカイブフィンアルミニウムヒートシンクの違いは何ですか? スカイブフィンは切削加工されるため、薄く高いフィンが得られ、所定の高さでより高密度になりますが、コストはフィン面積に直接比例します。プレス成形は同じ結果を1ストロークで実現し、50,000個未満では単位コストがはるかに低くなります。固定高さ筐体の1UサーバーおよびAIアクセラレータでは、通常プレス成形が正解です。
金属プレス加工とダイカスト:筐体の選択基準 の詳細はこちら。
製造と出荷の方法 東莞からの直接調達: コイル材、成形、表面処理、検査が1つの建物で行われ、部品が梱包される前に100 mmあたり0.05 mmの平面度が検証されます。
当社の1UサーバーおよびAIアクセラレータの経験は、2015年の最初の金型プログラムに遡ります。その歴史があるからこそ、標準の亜鉛-ニッケルめっき、三価クロメート化成処理、±0.20 mmは楽観的ではなく保守的です。
品質担当者は別室ではなくプレス機の隣に配置されています。3.0 mmまたは100 mmあたり0.05 mmの偏差は、最終検査ではなく金型の時点で稼働を停止します。
技術資料:BQUQ ベイパーチャンバーヒートシンク
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
おすすめ記事:ヒートシンクコンパウンド サーマルペースト
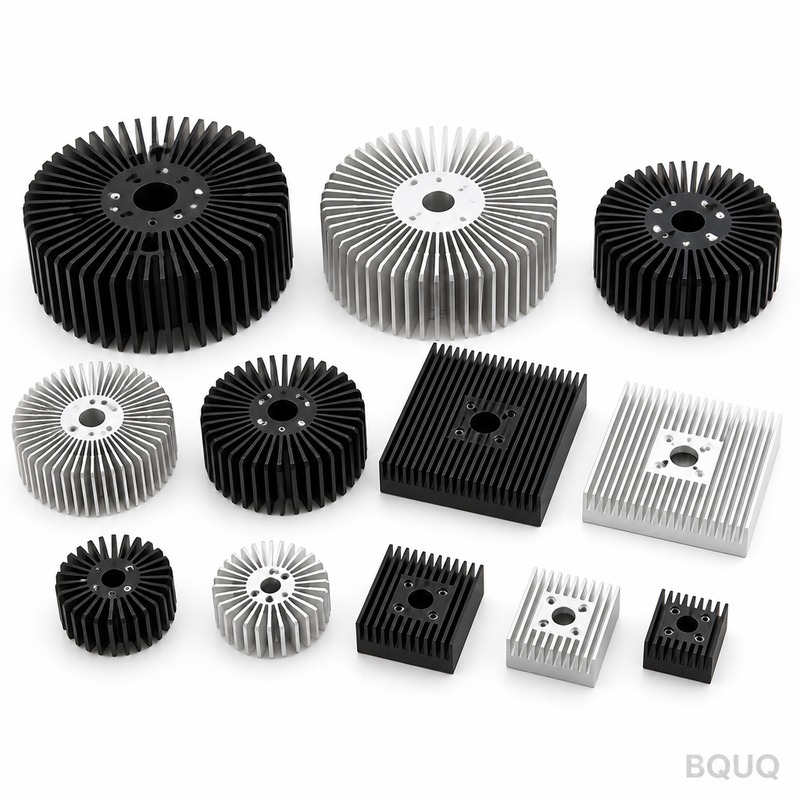
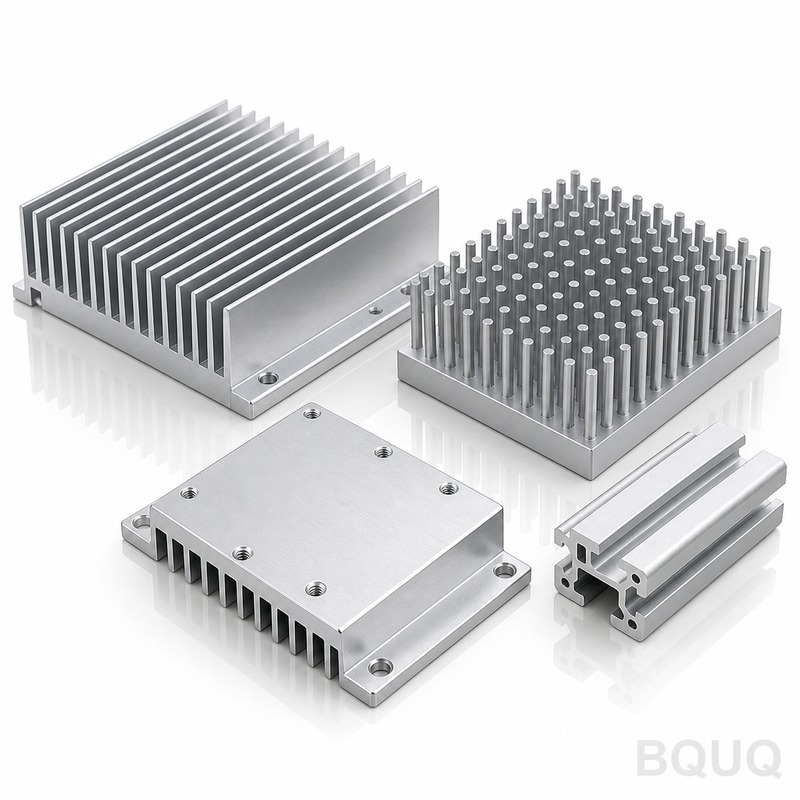
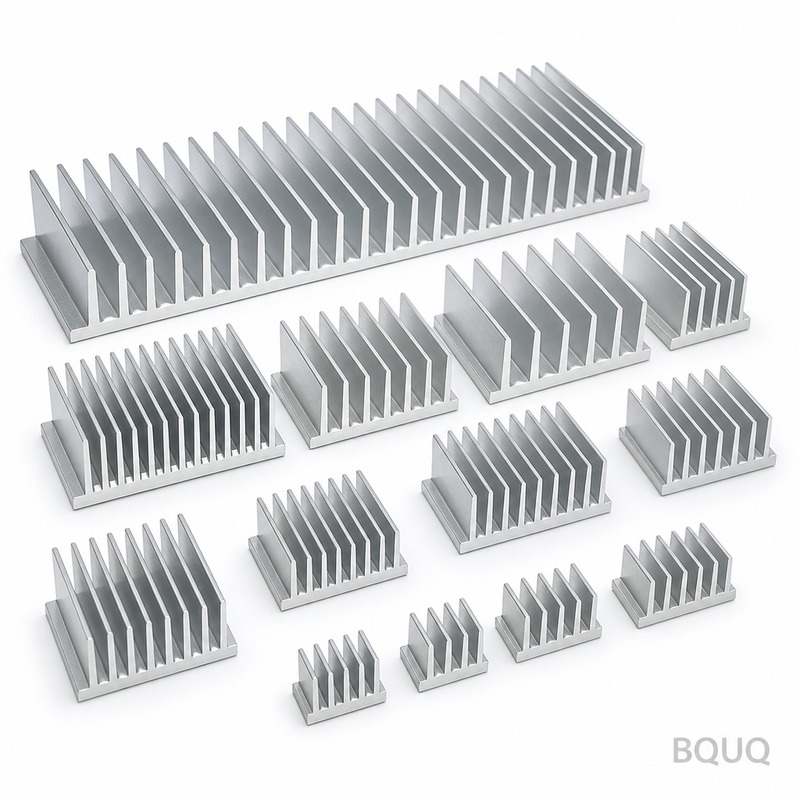
製品ギャラリー
カスタムばねのRFQ:正確な見積もりのために送るべきもの と比較してください。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6061-T6アルミニウム 公差 ±0.05 mm 金型; 100 mmあたり0.05 mm 平面度 リードタイム このプロセスの標準 MOQ このプロセスの標準 生産能力 50,000個ライン; 8秒サイクル
選定 / 比較 オプション 最適な用途 トレードオフ 一体型プレス成形 6061-T6 均一な熱接触、接合部破損なし 再設計には金型変更 2部品接着冷却器 複雑な形状 接着層が熱抵抗を増加 亜鉛-ニッケルめっき 三価クロメート化成処理 成形後の腐食保護 めっきが工程を追加 0.5 mm フィンゲージ コンパクトなXIAO構築 厚いゲージより剛性が低い 3.0 mm フィンピッチ 気流と表面積のバランス 超高密度フィンアレイには不向き
プロセス / 検査 段階 管理 記録 成形 単一63 Tストローク、±0.05 mm 金型 8秒サイクルログ 平面度 実装面で100 mmあたり0.05 mm ロットごとに光学コンパレータ0.002 mm 熱 熱抵抗0.85 K/W ロット測定記録 めっき 成形後の亜鉛-ニッケル三価クロメート化成処理 めっきバッチ記録 最終 出荷前の検査 出荷検査報告書
よくある質問 Seeed Studio XIAO向けアルミニウムヒートシンクの熱抵抗は? 熱抵抗は0.85 K/Wです。これは3.0 mmフィンピッチと0.5 mm板厚の一体型6061-T6アルミニウム本体で測定されます。実装面の100 mmあたり0.05 mmの平面度は熱界面接触を均一に保ち、200 x 100 x 80 mmの部品で一貫した性能を支えます。
どのような材料と仕上げが使用されていますか? ヒートシンクは6061-T6アルミニウム製です。成形後、三価クロメート化成処理を伴う亜鉛-ニッケルめっきを施します。この仕上げは、単一の63 Tストロークで一体型ベースとフィンを成形した後に施されるため、フィン根部で耐食性が損なわれることなく腐食を防ぎます。
どのような公差を指定できますか? 金型は±0.05 mmで稼働します。実装面は金型から直接100 mmあたり0.05 mmの平面度を維持します。検査はロットごとに光学コンパレータ0.002 mmを使用します。これらの公差は200 x 100 x 80 mmのSeeed Studio XIAO向けアルミニウムヒートシンクおよび同じプレスファミリーの類似部品に適用されます。
ヒートシンクはどのように製造されますか? 単一の63 Tストロークでベースとフィンを一体としてプレスし、ろう付け接合部や接着層を排除します。8秒サイクルで50,000個のラインに供給します。金型は±0.05 mmで稼働し、一体型形状は2部品構成の冷却器に見られる熱経路の中断を排除します。
生産能力とサイクルタイムは? ラインは8秒のサイクルタイムで50,000個に対応します。この能力はSeeed Studio XIAO向けアルミニウムヒートシンク全体を成形する単一の63 Tプレスストロークから来ています。一体型形状は1工程で成形されるため、部品コストは複雑さに応じて増加しなくなります。
フィンゲージや設計を後で変更できますか? はい。1社のサプライヤーが同じ63 Tプレスファミリーから0.5 mmから0.5 mmまでのフィンゲージに対応しています。熱設計の変更は新しいベンダーではなく金型変更になります。3.0 mmフィンピッチと0.5 mm板厚は標準で、金型は一貫した結果のために±0.05 mmで稼働します。
出荷前の品質はどのように検査されますか? 検査は出荷前に実施されます。実装面の100 mmあたり0.05 mmの平面度を確認し、熱抵抗は0.85 K/Wで測定されます。光学コンパレータはロットごとに0.002 mmを検証します。亜鉛-ニッケル三価クロメート化成処理仕上げも成形後に検査されます。
関連記事