製品の詳細 目次
要点 高精度ヒートシンクは6063-T5アルミニウムを250 Tの金型でプレス成形し、100 mmあたり0.05 mmの平面度と、フィンピッチ0.5 mmを±0.03 mm以内で保持します。自然対流下、ΔT = 60 Kで0.48 K/Wを実現し、サイクルタイム25秒、月産800,000個の生産能力を備えています。黒色アルマイトType II、10-15 µmが成形後のフィン根部を保護します。
関連記事:BQUQ ベイパーチャンバーヒートシンク
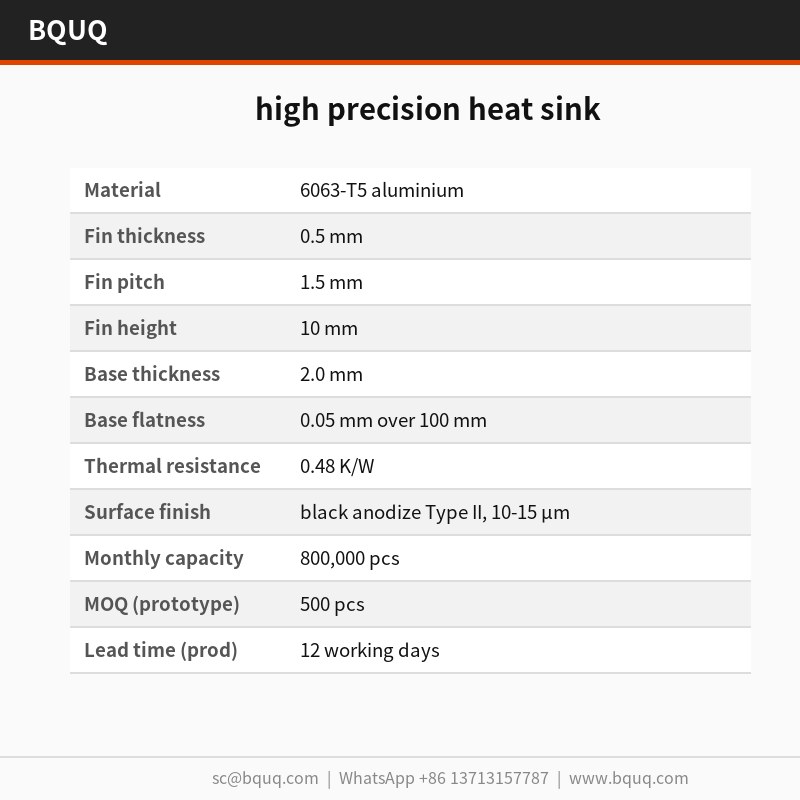
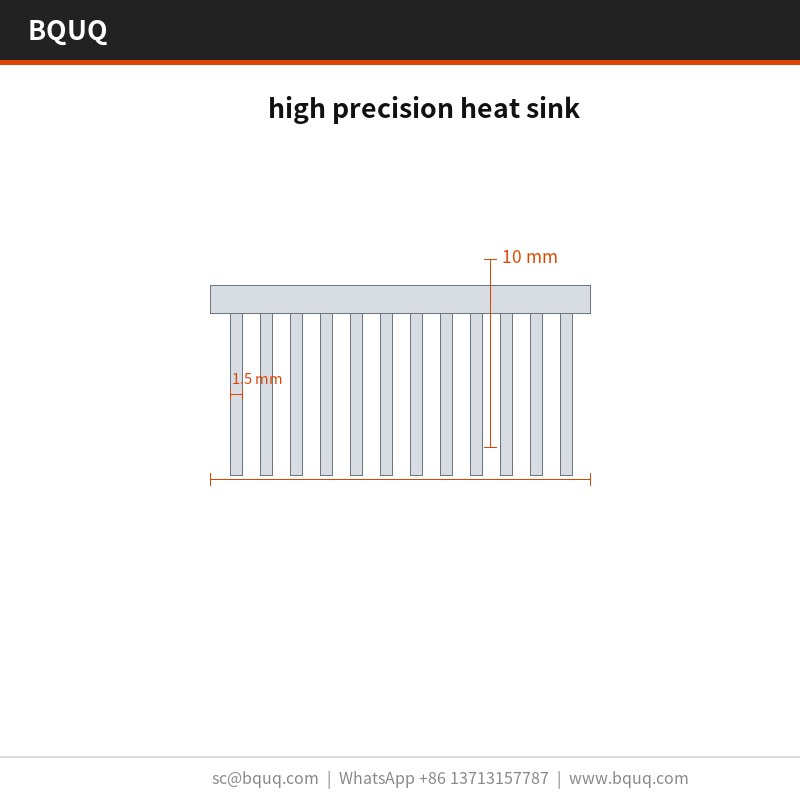
ベース2.0 mm、フィン0.5 mmがこの高精度ヒートシンクの基本構成です。6063-T5アルミニウムを250 Tの金型でプレス成形し、100 mmあたり0.05 mmを保持しながら、自然対流下、ΔT = 60 Kで0.48 K/Wを実現します。月産は800,000個です。
設計アプローチとプロセス プレス加工は、押出では維持できない0.5 mmのフィンプロファイルを再現性高く実現します。金型が1ストロークで全フィンを成形するため、800,000個の生産を通じてピッチは±0.03 mm以内に収まります。
ベースとフィンは一体でプレス成形されるため、破損するろう付け接合部がありません。実装面の100 mmあたり0.05 mmの平面度は金型から直接得られるため、熱界面の接触が均一に保たれます。
こちらもご覧ください:カスタムヒートシンク 黒アルマイト処理アルミニウム
単一の250 Tストロークで高精度ヒートシンク全体を成形するため、部品コストは複雑さに比例して増大しません。金型精度は±0.03 mm、25秒のサイクルが800,000個のラインを支えます。
すべてのストロークが寸法的に同一であるため、±0.15 mmの穴位置精度がバッチ全体で維持されます。これがスイッチング電源の量産プログラムを再現可能にする要因です。
黒色アルマイトType II、10-15 µmの表面処理は成形後に施されるため、切削加工品のようにフィン根部で耐食性が損なわれることがありません。
ばね疲労解析:精密データによる寿命予測 の詳細はこちら。
材料選定と表面処理 標準材料は6063-T5アルミニウムで、黒色アルマイトType II、10-15 µmを施して供給されます。スイッチング電源への曝露が懸念される用途では不動態化処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高めますが、単位質量は約2倍になります。
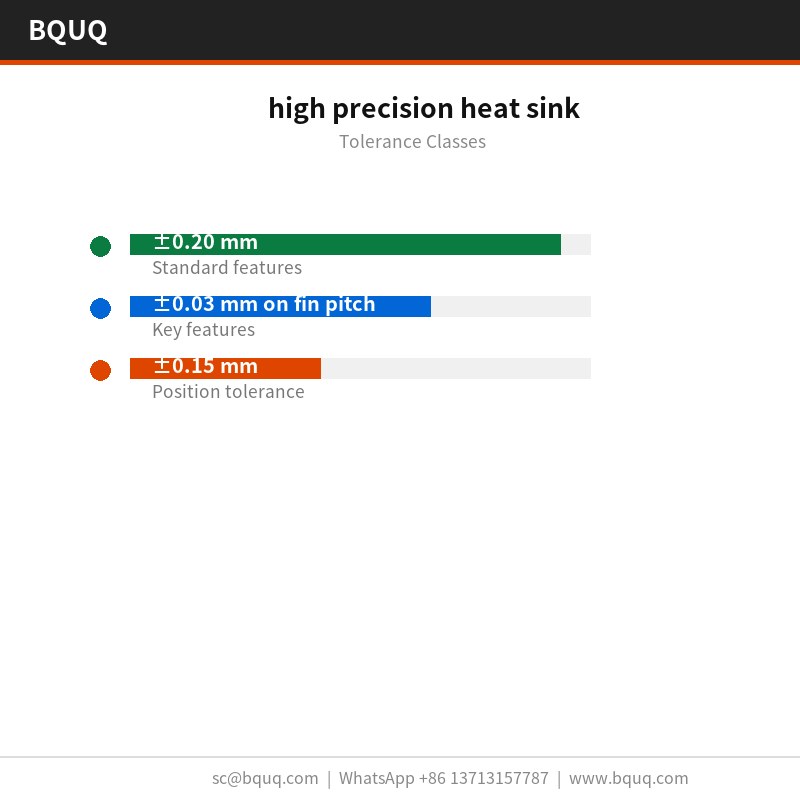
指定可能な公差クラス 一般寸法は±0.20 mm、フィンピッチなどの重要部位は別途±0.03 mmで保持されます。成形形状は金型の再現性±0.03 mmを継承し、穴位置は±0.15 mmで保持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定することをお勧めします。
出荷前の検査 平面度は花崗岩定盤上、25 °Cで100 mmあたり0.05 mmの限度に対して検査し、フィンピッチは光学式で±0.03 mmを検証します。報告書はロットごとに発行されます。
各バッチにはCMMおよび花崗岩定盤による報告書が付属します。平面度、ピッチ、ベース厚、穴位置を記録し、±0.20 mmを超えるものはラインから出る前にフラグを立てます。
入荷した6063-T5アルミニウムは、プレス投入前に厚さと硬度を検査します。成形後はCMMおよび花崗岩定盤により、100 mmあたり0.05 mmおよび図面に対して1.5 mmを確認します。
技術資料:ヒートシンクに適した熱界面材料の選び方
平面度は鋳鉄ではなく花崗岩上で測定します。40 x 40 x 22 mmにおいて100 mmあたり0.05 mmは、ラッピングされていない定盤では異なる値となるためです。記録には両方の測定値を保持します。
おすすめ記事:ヒートシンクフィンピッチ:2025年の自然冷却と強制空冷に最適なフィンピッチの計算方法
本製品の用途 スイッチング電源では、0.48 K/Wの定格が筐体に必要な風量を決定します。スイッチング電源の接合部温度において、1.5 mmピッチの0.5 mmフィンはセンサーの許容範囲内にΔTを保ちます。
高精度ヒートシンクがスイッチング電源の量産規模で使用される場合、部品間の一貫性が市場不良率を左右します。800,000個の生産における±0.03 mmが、熱曲線を1つの帯域内に保ちます。
精密太陽光接続箱端子・クリップ と比較してください。
スイッチング電源では、ベースが通常実装インターフェースを兼ねます。2.0 mm、100 mmあたり0.05 mmの平面度が、スイッチング電源用サーマルパッドに対して安定した表面を提供します。
スイッチング電源の設計では、しばしば2.0 m/sの強制空冷経路が用いられます。自然対流下、ΔT = 60 Kで0.48 K/Wであれば、スイッチング電源はファン動力が騒音限界以下でも目標を維持できます。
関連記事:医療用インプラントのためのチタンCNC加工:ベストプラクティス
仕様 パラメータ 値 / 範囲 材料 6063-T5アルミニウム フィン厚 0.5 mm フィンピッチ 1.5 mm フィン高さ 10 mm ベース厚 2.0 mm ベース平面度 100 mmあたり0.05 mm 熱抵抗 0.48 K/W 熱試験条件 ΔT = 60 K、自然対流 表面処理 黒色アルマイトType II、10-15 µm サイズ範囲 40 x 40 x 22 mm
FAQ:ご注文前のご質問 高精度ヒートシンクのリードタイムは? 試作は図面承認から5営業日、量産は初品承認後12営業日です。新規部品の金型製作には を要します。CIFロッテルダムで見積もり、予約後ヨーロッパへの海上輸送は約25〜30日です。
高精度ヒートシンクに粉体塗装やめっきは可能ですか? はい。標準は黒色アルマイトType II、10-15 µmです。RAL 9005の粉体塗装はベースに約0.1 mmを追加します。亜鉛ニッケルはアースに適しています。ただし、追加コーティングは6063-T5アルミニウムと気流の間に位置するため、フィン根部にはコーティングしません。
こちらもご覧ください:新エネルギーと自動車のシャシースプリングの軽量設計と材料のアップグレード
熱抵抗の試験は行っていますか? ΔT = 60 K、自然対流で試験し、0.48 K/Wを報告します。これは定常状態の値であり、過渡値ではありません。スイッチング電源の初回電源投入時の挙動には別の試験が必要であり、ご要望に応じて実施可能です。
表面処理なしで納品できますか? はい、自社で仕上げを行うお客様にはプレス加工まま出荷します。リスクは0.5 mmフィンの取り扱い痕であり、50 kg超の場合は静電防止袋+木箱内に合紙を挟んで梱包します。
カスタムCNC加工モーターサイクル部品 の詳細はこちら。
高精度ヒートシンクを組立済みで供給できますか? はい。クリップ、ネジ、ファンシュラウドをキット組立として追加し、セットごとに袋詰め・ラベル貼付が可能です。スイッチング電源プログラムでは一般的で、約3営業日を追加します。
製造と出荷について ラインは東莞の単一ISO9001工場にあります。250 Tプレスが高精度ヒートシンクファミリーをカバーし、月産800,000個が現在のコミット生産能力です。
金型は社内で製作しており、これにより800,000個のプログラムを通じて部品ごとにドリフトすることなく±0.03 mmを保持できます。
技術資料:CNC加工フィッシングリール部品
CIFロッテルダムで見積もり、サンプリング用に500個を確保しています。サンプリングは有償サンプルで注文時に返金されるため、初回評価に量産コミットメントは不要です。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国・東莞
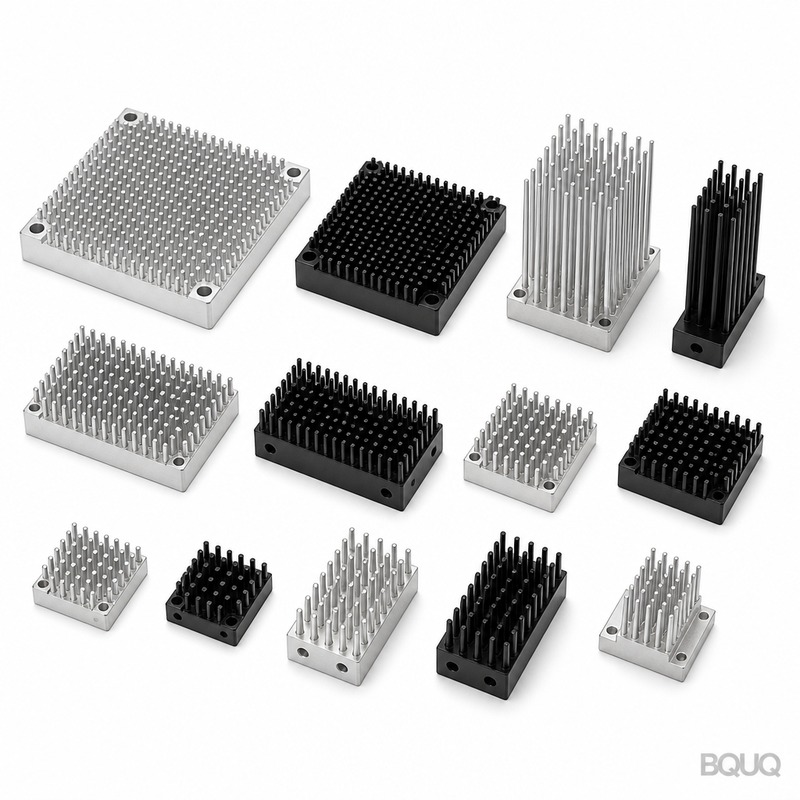
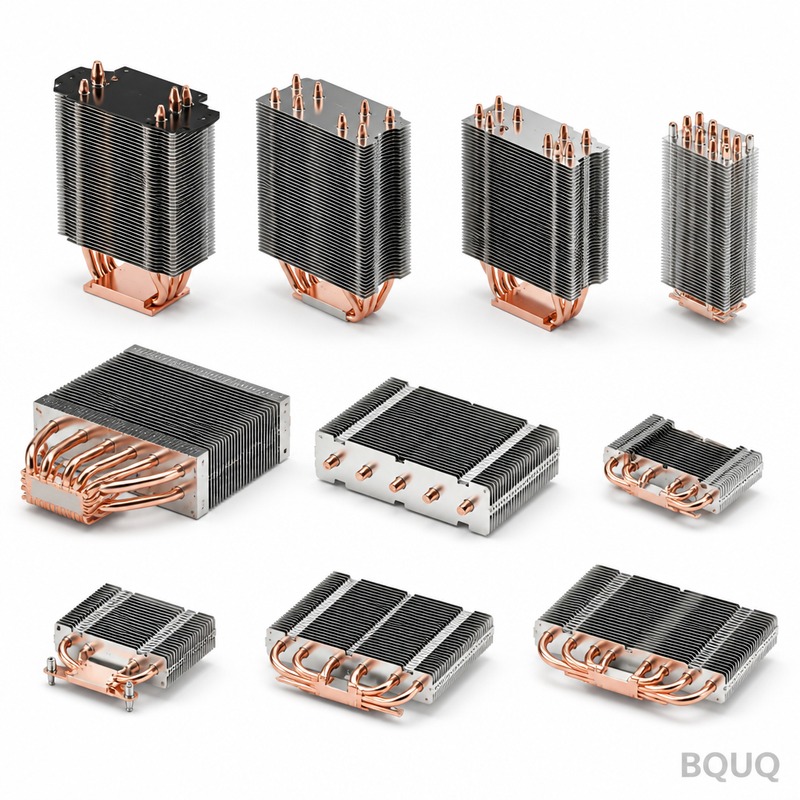
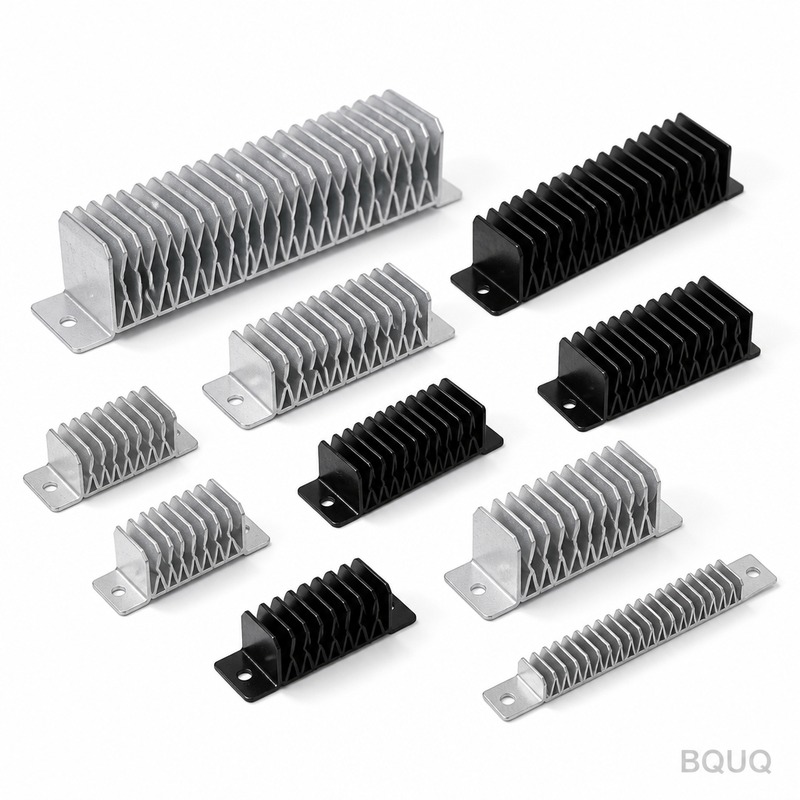
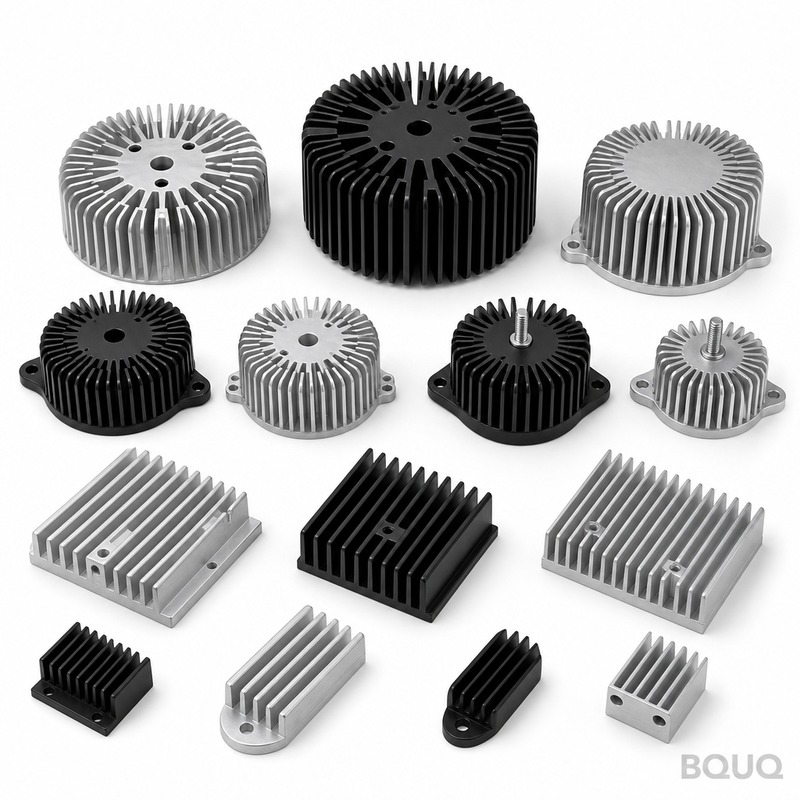
製品ギャラリー
おすすめ記事:中国サプライヤーからの撤退:ダウンタイムなしの引き継ぎ
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 100 mmあたり0.05 mm、フィンピッチ±0.03 mm、穴位置±0.15 mm リードタイム 記事内で未指定 MOQ 記事内で未指定 生産能力 月産800,000個、サイクル25秒
選定 / 比較 オプション 最適な用途 トレードオフ プレス成形6063-T5ヒートシンク 大量生産のスイッチング電源プログラム 250 T金型が必要、0.5 mmフィンプロファイルに限定 押出ヒートシンク 少量生産またはより単純なフィン形状 0.5 mmフィンプロファイルを保持不可、ピッチ変動が±0.03 mm超 切削加工ヒートシンク 試作または少量の複雑形状 部品コスト高、フィン根部でアルマイトが切断される可能性 ろう付けフィンヒートシンク 異種材料を必要とする用途 ろう付け接合部が破損する可能性、一体構造ではない
プロセス / 検査 工程 管理 記録 プレス成形 250 Tストロークでベースとフィンを一体成形、サイクル25秒 フィンピッチ±0.03 mm、穴位置±0.15 mm 平面度 実装面を金型から直接保持 100 mmあたり0.05 mm 表面処理 成形後に黒色アルマイトType IIを施す 膜厚10-15 µm 検査 出荷ごと バッチごとの寸法・外観検査 熱性能 ΔT = 60 Kでの自然対流 0.48 K/W
よくあるご質問 この高精度ヒートシンクの熱抵抗は? 自然対流下、ΔT = 60 Kで0.48 K/Wを実現します。これは6063-T5アルミニウムを250 Tの金型でプレス成形した2.0 mmベースと0.5 mmフィンにより達成され、均一な熱界面接触のために100 mmあたり0.05 mmの平面度を保持しています。
プレス成形ヒートシンクのフィンピッチ公差はどの程度ですか? フィンピッチは800,000個の生産を通じて±0.03 mm以内に収まります。250 Tの金型が1ストロークで全フィンを成形するため、ピッチは再現可能です。これは0.5 mmフィンプロファイルに対して押出が保持できる公差よりも厳しく、一貫した気流と熱性能を保証します。
実装面で0.05 mmの平面度を保持できますか? はい。100 mmあたり0.05 mmの平面度は、実装面において金型から直接保持されます。ベースとフィンは一体でプレス成形されるため、歪むろう付け接合部がありません。これにより熱界面接触が均一かつ再現可能に保たれます。
このヒートシンクの月産能力は? 月産800,000個です。250 Tラインの25秒サイクルがこの量を支えます。すべてのストロークが寸法的に同一であるため、±0.15 mmの穴位置精度がバッチ全体で維持されます。これがスイッチング電源の量産プログラムを再現可能にします。
どのような表面処理を施し、その理由は? 成形後に黒色アルマイトType II、10-15 µmを施します。これにより、切削加工品とは異なり、フィン根部で耐食性が損なわれることなく保護されます。一体でプレス成形されるため、マスキングや劣化の原因となるろう付け接合部がなく、仕上げは均一です。
ヒートシンクは一体成形ですか、それとも組立ですか? 6063-T5アルミニウムから一体でプレス成形されます。ベースとフィンは単一の250 Tストロークで成形されるため、破損するろう付け接合部がありません。この一体構造により、接合部の熱抵抗も排除され、0.5 mmフィンプロファイルの再現性が維持されます。
精密ステンレス鋼スタンピングコーナーブラケット と比較してください。
サイクルタイムはどのくらいで、リードタイムにどう影響しますか? サイクルタイムは250 Tラインで1ストローク25秒です。これが月産800,000個を支えます。リードタイムは注文数量と金型の空き状況によりますが、高速プレスプロセスは±0.03 mmのフィンピッチと±0.15 mmの穴位置の再現性で量産プログラムを支援します。
関連記事