製品の詳細 目次
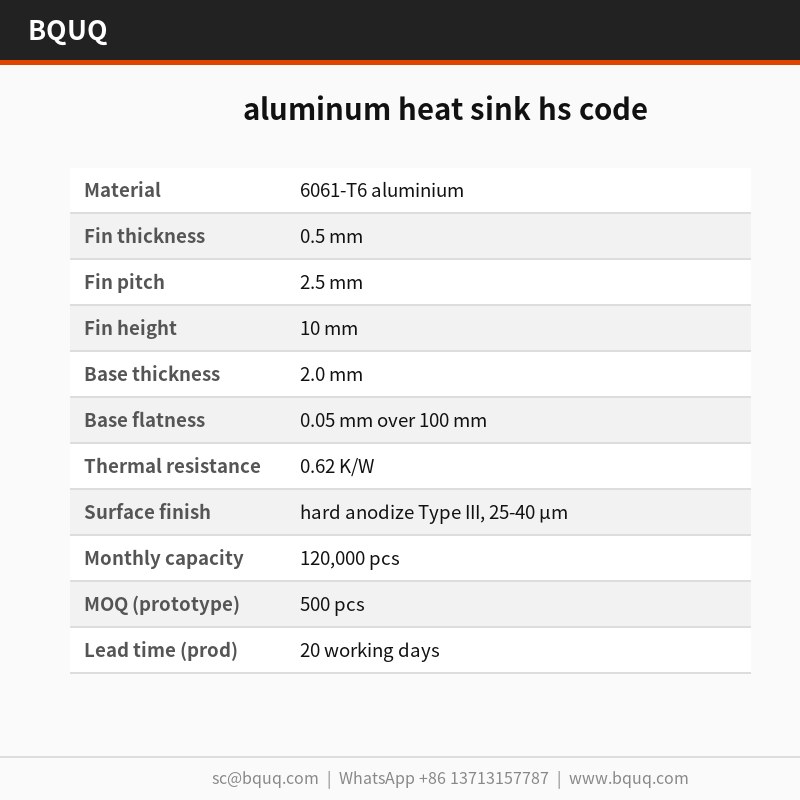
要点 アルミニウムヒートシンクのHSコードは、プレス成形されたフィン付き製品か、プロファイル(押出形材)かによって、通常7616.99または7606/7609に分類されます。本製品の6061-T6プレスヒートシンクは、ベース厚2.0 mm、フィン厚0.5 mm、100 mmあたり0.05 mmの平坦度、ΔT = 60 Kにおいて0.62 K/Wという特性で定義されます。月産量は120,000個に達し、Type III硬質アルマイト処理を25~40 µmで施しています。
関連記事:BQUQ ボンデッドフィンアルミヒートシンク
ベース厚2.0 mmとフィン厚0.5 mmが、このアルミニウムヒートシンクのHSコードを特徴づけています。6061-T6アルミニウムを250 T金型でプレス成形し、100 mmあたり0.05 mmの平坦度を維持し、ΔT = 60 K、自然対流条件下で0.62 K/Wを実現します。月産量は120,000個です。
設計アプローチとプロセス ベースとフィンを一体プレス成形しているため、破損するろう付け接合部が存在しません。取付面の100 mmあたり0.05 mmの平坦度は金型から直接得られるため、熱界面の接触が均一に保たれます。
一社のサプライヤーが同一の250 Tプレスファミリーで0.5 mmから0.5 mmまでのフィンゲージに対応しているため、熱設計の変更は新しいベンダーの開拓ではなく、金型の変更で済みます。
こちらもご覧ください:ヒートシンクの取り付け方法:ネジ、クリップ、熱伝導テープ、接着剤の比較
6061-T6アルミニウムのプレス成形により、アルミニウムヒートシンクのHSコードはエンベロープに応じて15 gからと軽量でありながら、フィン密度を犠牲にしません。これはエンクロージャによってエアフローの経路長がすでに固定されている場合に重要です。
油圧プレスと機械プレスの比較:どちらをいつ選ぶか の詳細はこちら。
すべてのストロークが寸法的に同一であるため、±0.15 mmの穴位置精度がバッチ全体で維持されます。これにより、VFDやインバータの量産プログラムが再現可能になります。
Type III硬質アルマイト処理、25~40 µmの仕上げは成形後に施されるため、機械加工の代替品のようにフィン根部で耐食性が切断されることがありません。
材料選定と表面仕上げ 標準材料は6061-T6アルミニウムで、Type III硬質アルマイト処理、25~40 µmで供給されます。VFDやインバータへの暴露が懸念される用途では、パッシベーション処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を向上させますが、単位質量は約2倍になります。
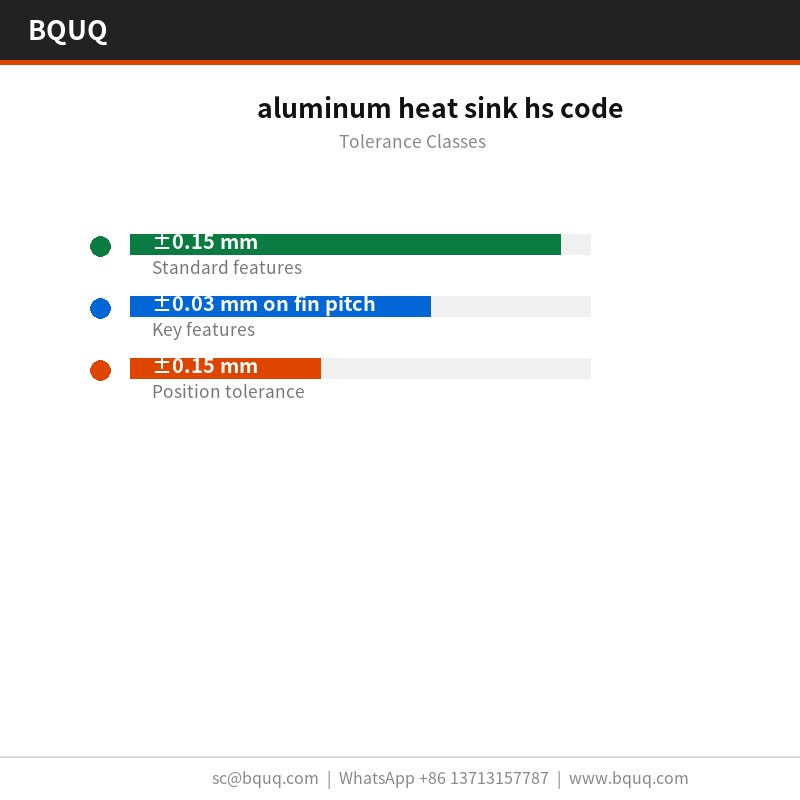
指定可能な公差クラス 一般寸法は±0.15 mmで、フィンピッチなどの重要特性は±0.03 mmで個別に管理されます。成形形状は金型の再現性±0.05 mmを継承し、穴位置は±0.15 mmで維持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定する価値があります。
出荷前の検査 平坦度は花岗岩定盤上、20 °Cで100 mmあたり0.05 mmの限度に対して検査され、フィンピッチは±0.05 mmで光学的に検証されます。報告書は各ロットに添付されます。
技術資料:ピンフィン精密機械加工ヒートシンクコレクション02
平坦度は鋳鉄ではなく花岗岩上で測定されます。これは40 x 40 x 22 mmにおいて100 mmあたり0.05 mmが、ラッピングされていない定盤では異なる読み取り値を示すためです。記録には両方の測定値が保持されます。
成形後に0.5 mmのフィン先端のバリと割れを検査します。プレス成形では図面寸法を変えることなく根部が割れる可能性があるためです。バリの限度は部品ごとに設定されます。
最終梱包はPE袋+ハニカムカートン、1カートンあたり15 kgです。各カートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保管されます。
おすすめ記事:BQUQ フォールデッドフィンアルミヒートシンク
本製品の用途 VFDおよびインバータプログラムが、この形状が存在する理由です。エンクロージャを高くできない場合、フィン密度が唯一の手段であり、2.5 mmピッチと0.5 mm素材がアルミニウムの実用的な限界です。
VFDおよびインバータのお客様は通常、腐食対策のために6061-T6アルミニウムを指定し、図面を±0.15 mmで管理します。120,000個のラインはセカンドソースなしでこの量を吸収します。
アルミニウムヒートシンクのHSコードがVFDおよびインバータの量で生産される場合、部品間の一貫性がフィールドリターンを決定します。120,000個の生産において±0.05 mmは、熱曲線を一つのバンド内に保ちます。
金属プレスにおけるスプリングバック補償:設計・シミュレーションガイド と比較してください。
VFDおよびインバータの設計では、しばしば2.0 m/sの強制空冷経路が用いられます。ΔT = 60 K、自然対流条件下で0.62 K/Wは、VFDおよびインバータがファン出力を音響限界以下に抑えながら目標を維持できることを意味します。
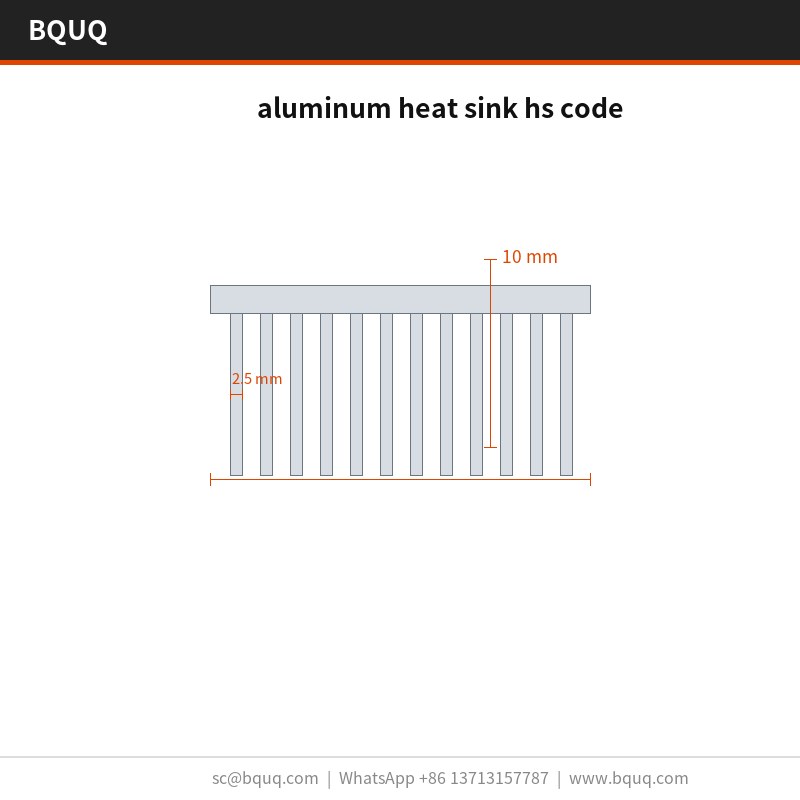
仕様 パラメータ 値 / 範囲 材料 6061-T6アルミニウム フィン厚 0.5 mm フィンピッチ 2.5 mm フィン高さ 10 mm ベース厚 2.0 mm ベース平坦度 100 mmあたり0.05 mm 熱抵抗 0.62 K/W 熱試験条件 ΔT = 60 K、自然対流 表面仕上げ Type III硬質アルマイト、25~40 µm サイズ範囲 40 x 40 x 22 mm
FAQ:ご注文前のご質問 どのような公差を維持できますか? 一般寸法は±0.15 mm、フィンピッチなどの重要寸法は±0.03 mmで個別に管理されます。成形形状は金型の再現性±0.05 mmを継承します。図面がより厳しい公差を必要とする場合は、追加のプレス工程を計画できるよう、金型製作前にご連絡ください。
関連記事:スプリングコレットとソリッドコレット:掴み範囲と精度のトレードオフ
押出アルミニウムヒートシンクのHSコードと比較してどうですか? 押出成形は年間約500,000個以上では安価で、より滑らかなプロファイルが得られます。プレス成形はそれ以下で、またフィンゲージが0.5 mmを下回る場合に優位です。押出成形では0.5 mmを安定的に維持できないためです。VFDおよびインバータの試作では、通常、金型費用が決定要因となります。
こちらもご覧ください:エポキシ接着フィン vs ろう付け:強度と熱経路
取付面の平坦度はどのくらいですか? 花岗岩定盤上、20 °Cで測定して100 mmあたり0.05 mmです。これはVFDおよびインバータにとって重要な数値です。サーマルパッドが均一に接触する必要があるためです。組立にさらに高い精度が必要な場合はお知らせください。スキム加工を追加できます。
サーマルグリース vs サーマルパッド:2024年版エンジニアリング選定ガイド の詳細はこちら。
CADファイルや図面は提供されますか? CMM報告書付きの2D図面を提供し、ご要望に応じて3D STEPも提供します。どちらも平坦度の指示と金型分割線を示しており、お客様自身の組立で100 mmあたり0.05 mmを確認する場合に重要です。
御社のアルミニウムヒートシンクのHSコードとスカイブフィンアルミニウムヒートシンクのHSコードの違いは何ですか? スカイブフィンは切削加工されるため、薄く高いフィンが得られ、所定の高さでより高い密度が実現しますが、コストはフィン面積に直接比例します。プレス成形は1ストロークで同じ結果を120,000個以下ではるかに低い単価で実現します。固定高さのエンクロージャ内のVFDおよびインバータには、通常プレス成形が正解です。
製造と出荷について ラインは東莞の単一のISO9001工場にあります。250 TプレスがアルミニウムヒートシンクのHSコードファミリーに対応し、月産120,000個が現在のコミット済み生産能力です。
工場はISO9001を取得しており、PE袋+ハニカムカートン、1カートンあたり15 kgでRoHSおよびREACH文書を同梱して出荷できます。第三者機関によるSGS検査は、コンテナ封印前にご要望に応じて手配されます。
技術資料:空気の流れ方向がヒートシンク性能と熱設計に与える影響
金型は社内で製作しているため、120,000個のプログラム全体で部品ごとにドリフトすることなく±0.05 mmが維持されます。
お見積り依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
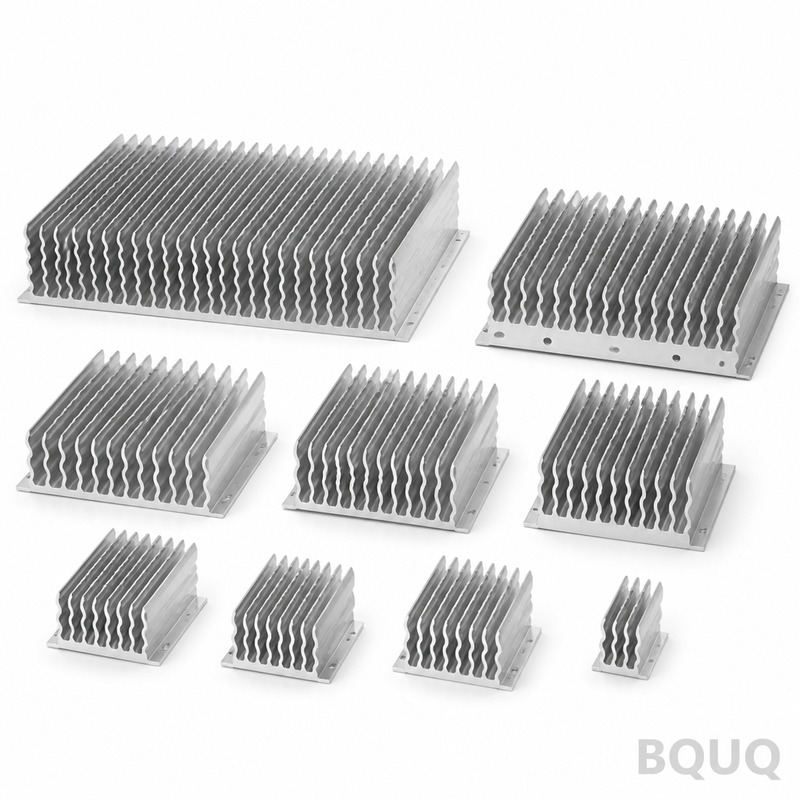
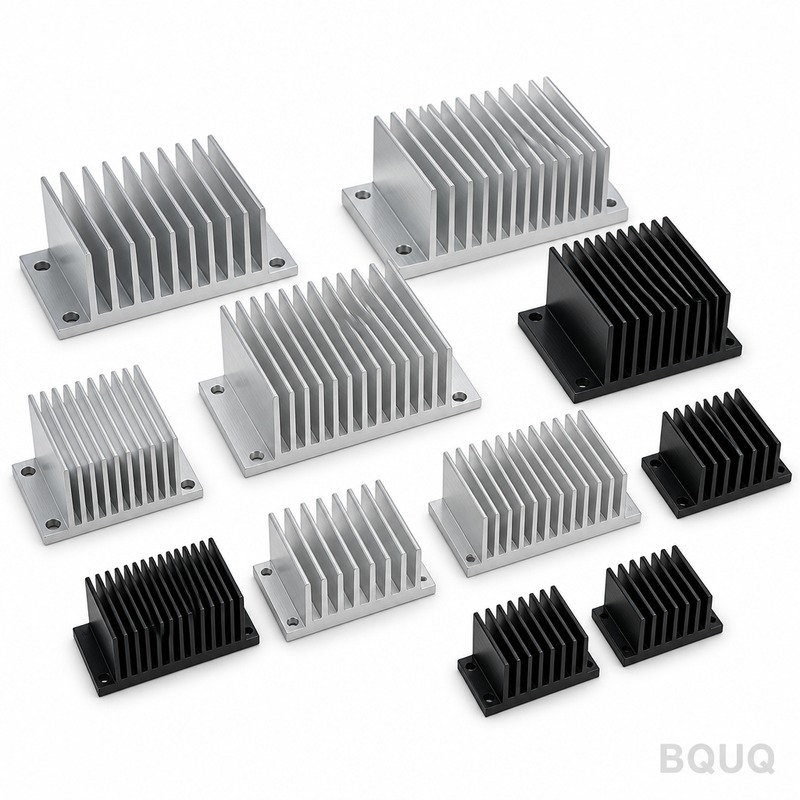
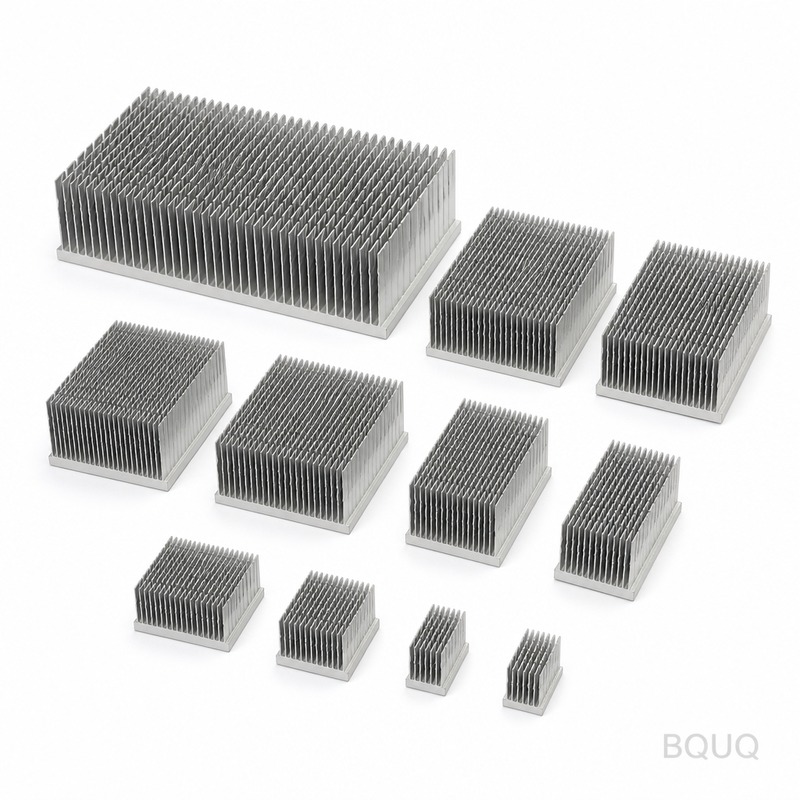
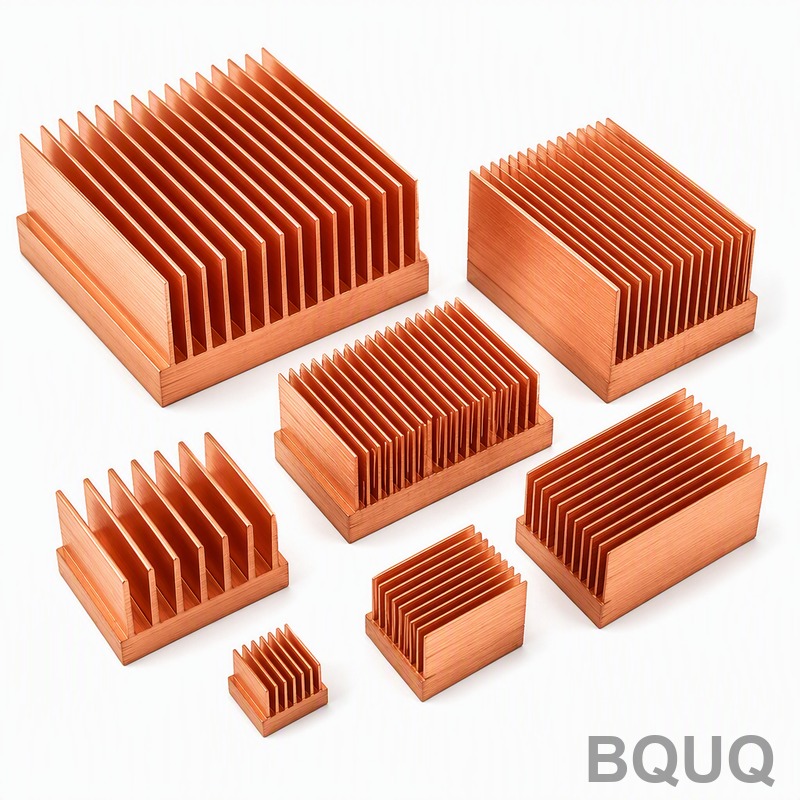
製品ギャラリー
おすすめ記事:BQUQの精密金属プレス部品
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6061-T6アルミニウム 公差 100 mmあたり0.05 mm平坦度、±0.15 mm穴位置 リードタイム 抜粋に記載なし、プレス金型プログラムの標準 MOQ 抜粋に記載なし、VFDやインバータなどの量産プログラム 生産能力 250 Tプレスファミリーで月産120,000個
選定 / 比較 オプション 最適な用途 トレードオフ プレス一体型6061-T6 VFDおよびインバータ量産プログラム フィンゲージ再設計には金型変更が必要 機械加工の代替品 小ロットまたは複雑な形状 硬質アルマイトがフィン根部で切断される可能性 ろう付け接合設計 異種材料アセンブリ 熱サイクル下で接合部が破損する可能性 0.5 mmフィンゲージ 固定エアフロー経路長 より薄いゲージよりフィン密度が低い 最小15 gエンベロープ 重量重視のエンクロージャ 全体の部品サイズに依存
プロセス / 検査 工程 管理 記録 プレス成形 250 T金型、ベースとフィンの一体成形 すべてのストロークが寸法的に同一 平坦度 取付面で100 mmあたり0.05 mm 金型から直接維持 穴位置 バッチ全体で±0.15 mm 生産ロット全体で維持 表面仕上げ 成形後のType III硬質アルマイト、25~40 µm フィン根部の腐食保護 熱性能 ΔT = 60 K、自然対流で0.62 K/W 出荷前に検証
よくあるご質問 このアルミニウムヒートシンクのHSコードは何ですか? この6061-T6ユニットのようなプレス成形アルミニウムヒートシンクは、通常、アルミニウムのその他の製品としてHS 7616.99に分類されますが、正確なコードは仕上げとプロファイルによって異なります。ベース厚2.0 mm、フィン厚0.5 mm、ΔT = 60 Kで0.62 K/Wの性能が決定的な技術仕様です。
取付面でどのような公差を維持できますか? 250 T金型から直接、100 mmあたり0.05 mmの平坦度を維持し、熱界面の接触を均一に保ちます。穴位置はバッチ全体で±0.15 mmで維持され、VFDおよびインバータの量産プログラムを月産120,000個で再現可能にします。
どのような材料と仕上げが使用されていますか? ヒートシンクは6061-T6アルミニウムからろう付け接合部なしの一体品としてプレス成形されます。Type III硬質アルマイト処理を25~40 µmで成形後に施すため、機械加工の代替品のようにフィン根部で耐食性が切断されることがありません。
熱抵抗と試験条件は何ですか? 熱抵抗は自然対流下、ΔT = 60 Kで0.62 K/Wです。ベース厚2.0 mmとフィン厚0.5 mmは一体プレス成形され、取付面の100 mmあたり0.05 mmの平坦度が均一な熱界面接触を支えます。
月産生産能力はどのくらいですか? 月産量は250 Tプレスファミリーで120,000個です。一社のサプライヤーが同一プレスファミリーで0.5 mmから0.5 mmまでのフィンゲージに対応しているため、熱設計の変更は新しいベンダーの開拓ではなく、金型の変更で済みます。
ヒートシンクはどのくらい軽くできますか? 6061-T6アルミニウムのプレス成形により、フィン密度を犠牲にすることなく、エンベロープに応じて15 gからと軽量です。これはエンクロージャによってエアフロー経路長がすでに固定されている場合に重要であり、ΔT = 60 Kで0.62 K/Wの定格を支えます。
ヒートシンク陽極酸化処理:黒色仕上げとクリア仕上げの熱性能比較 と比較してください。
ろう付け接合よりもプレス一体型設計を選ぶ理由は何ですか? ベースとフィンを一体プレス成形しているため、破損するろう付け接合部が存在しません。100 mmあたり0.05 mmの平坦度は金型から直接維持され、すべてのストロークが寸法的に同一であるため、±0.15 mmの穴位置精度がバッチ全体で維持され、VFDおよびインバータプログラムが再現可能になります。
関連記事