製品の詳細 目次
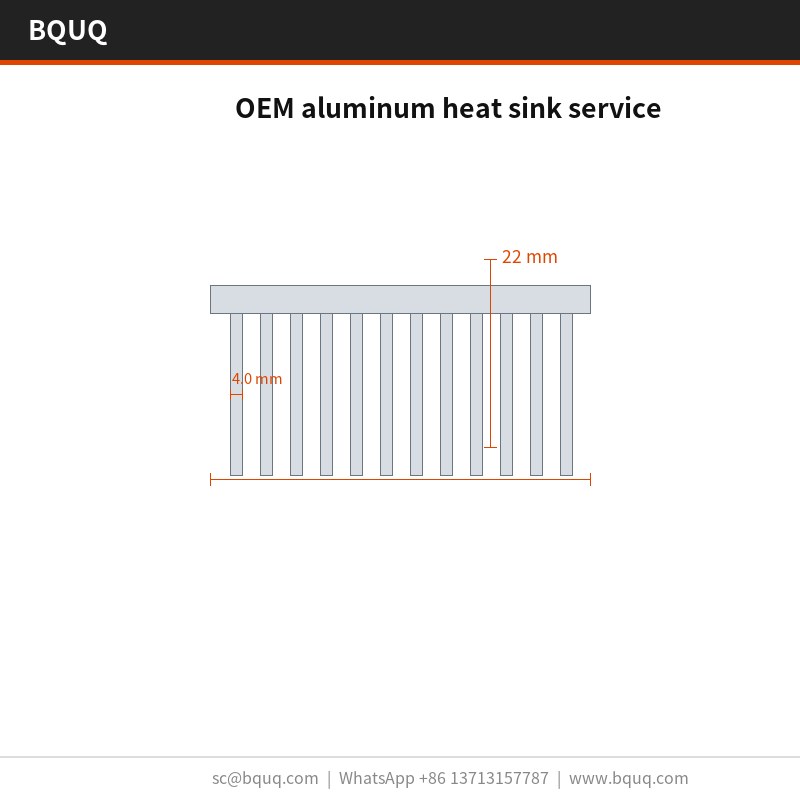
要点 本OEMアルミニウムヒートシンクサービスは、120 x 80 x 50 mm、フィン高さ22 mm、ピッチ4.0 mmに対応し、ΔT = 60 Kにおいて0.35 K/Wを実現します。プレス加工により、300,000個の生産においてフィンピッチを±0.03 mm以内に維持し、取付面の平坦度は100 mmあたり0.10 mmです。250 Tの1ストロークで部品全体を12秒のサイクルで成形し、硬質アルマイトType III、25-40 µmも対応可能です。
関連記事:ヒートシンクのベース厚さは熱拡散性能にどのように影響するか?
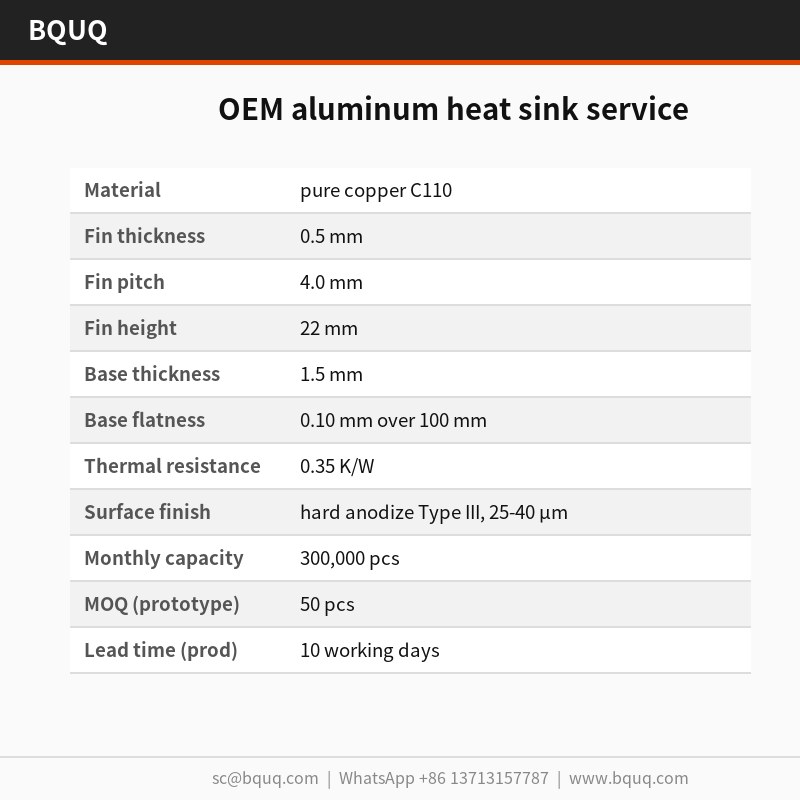
本OEMアルミニウムヒートシンクサービスは、純銅C110を使用し、120 x 80 x 50 mm、フィン高さ22 mm、ピッチ4.0 mmに対応します。熱性能はΔT = 60 Kにおいて0.35 K/Wで、光学コンパレータ0.002 mmにより確認されており、硬質アルマイトType III、25-40 µmも対応可能です。
設計アプローチとプロセス プレス加工は、押出加工では維持できない再現性のある0.5 mmのフィンプロファイルを実現します。金型が1ストロークで全てのフィンを成形するため、300,000個の生産においてピッチは±0.03 mm以内に維持されます。
こちらもご覧ください:カスタムCNCコレットチャック 自動旋盤用45型丸穴
ベースとフィンは一体としてプレス成形されるため、破損するろう付け接合部がありません。取付面の平坦度は100 mmあたり0.10 mmを金型から直接維持し、熱界面の接触を均一に保ちます。
250 Tの1ストロークでOEMアルミニウムヒートシンクサービス全体を成形するため、部品コストは複雑さに比例しなくなります。金型は±0.03 mmで稼働し、12秒のサイクルで300,000個のラインに対応します。
現在、1つのサプライヤーが同一の250 Tプレスファミリーから0.5 mmから0.5 mmまでのフィン厚に対応しているため、熱設計の変更は新しいベンダーへの切り替えではなく、金型変更で済みます。
純銅C110をプレス成形することで、OEMアルミニウムヒートシンクサービスはエンベロープに応じて280 gからと軽量でありながら、フィン密度を犠牲にしません。これは、エンクロージャによってエアフローの経路長がすでに固定されている場合に重要です。
材料選定と表面処理 標準材料は純銅C110で、硬質アルマイトType III、25-40 µmで供給されます。通信および基地局への暴露が懸念される用途では、パッシベーション処理を推奨します。重量よりも導電性が重要な場合、銅C110は熱性能を高め、単位質量はほぼ2倍になります。
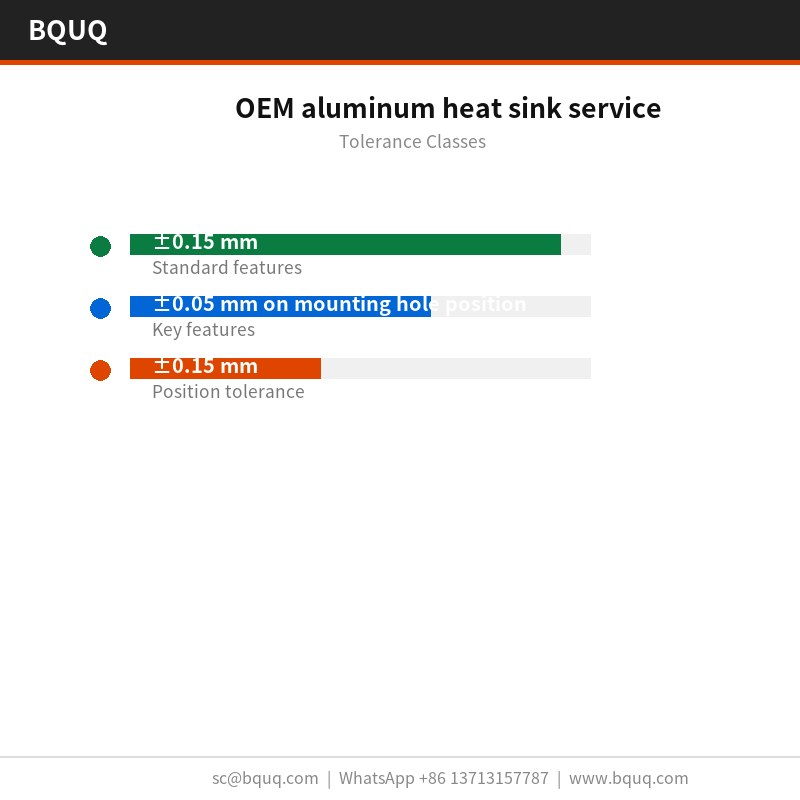
指定可能な公差クラス 一般寸法は±0.15 mmで、取付穴位置などの重要部位は±0.05 mmで別途維持されます。成形形状は金型の再現性±0.03 mmを継承し、穴位置は±0.15 mmで維持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定する価値があります。
出荷前の検査 平坦度は花崗岩定盤上、25 °Cで100 mmあたり0.10 mmの限度に対して検査され、フィンピッチは±0.03 mmで光学的に検証されます。報告書は各ロットに添付されます。
サンプリングは重要寸法がAQL 0.65、一般が1.5で、初品ごとに光学コンパレータ0.002 mmを使用します。±0.15 mmを超える偏差は全ロット選別を引き起こします。
ヒートシンクの選定:電力バジェットのための熱計算の実例 の詳細はこちら。
平坦度は鋳鉄ではなく花崗岩上で測定されます。これは、ラッピングされていない定盤では120 x 80 x 50 mmにおける100 mmあたり0.10 mmの読み取り値が異なるためです。記録には両方の読み取り値が保持されます。
最終梱包はPE袋+輸出用カートンで、1カートンあたり20 kgです。各カートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保持されます。
技術資料:BQUQ CNC加工 ER20スプリングコレットチャック 超硬エンドミル用 精密製造
本製品の用途 OEMアルミニウムヒートシンクサービスが通信および基地局の量産で使用される場合、部品間の一貫性がフィールド返品を決定します。300,000個の生産における±0.03 mmは、熱曲線を1つのバンド内に保ちます。
おすすめ記事:BQUQ CNC加工スレッドコレットチャック本体スピンドルマウント – 精密ERコレットチャック
通信および基地局のパッケージングと振動規則は、一体構造を指向します。プレス加工されたOEMアルミニウムヒートシンクサービスにはクリープする接着剤がなく、これが2部品クーラーの通常の故障モードです。
通信および基地局に取り組む設計者は、熱データよりも先に平坦度を求めます。通信および基地局の組立は自動化されており、平坦でないベースはラインを停止させるためです。
通信および基地局の設計は、しばしば2.0 m/sの強制空冷経路で運用されます。ΔT = 60 Kにおいて0.35 K/W、自然対流により、通信および基地局はファン出力を騒音限界以下に保ちながら目標を維持できます。
自動旋盤用コレットの種類:スプリング、六角、三角ボアの解説 と比較してください。
仕様 パラメータ 値 / 範囲 材料 純銅C110 フィン厚 0.5 mm フィンピッチ 4.0 mm フィン高さ 22 mm ベース厚 1.5 mm ベース平坦度 100 mmあたり0.10 mm 熱抵抗 0.35 K/W 熱試験条件 ΔT = 60 K、自然対流 表面処理 硬質アルマイトType III、25-40 µm サイズ範囲 120 x 80 x 50 mm
FAQ:ご注文前のご質問 本OEMアルミニウムヒートシンクサービスの最小注文数量はいくらですか? MOQは試作ロットが50個、量産が5000個です。試作数量を下回る場合、金型償却が単価を支配するため、代わりにサンプルルートをご提案します:図面があれば無料サンプル、5〜7日です。
押出加工のOEMアルミニウムヒートシンクサービスと比較してどうですか? 押出加工は年間およそ500,000個以上で安価になり、より滑らかなプロファイルが得られます。プレス加工はそれ以下で、またフィン厚が0.5 mmを下回る場合に優位です。押出加工は0.5 mmを安定的に維持できないためです。通信および基地局の試作では、通常は金型費用が決定要因となります。
熱抵抗の試験は行っていますか? ΔT = 60 K、自然対流で試験し、0.35 K/Wを報告します。これは定常状態の数値であり、過渡ではありません。通信および基地局の初回電源投入時の挙動には別の試験が必要で、ご要望に応じて実施できます。
取付面の平坦度はいくらですか? 花崗岩定盤上、25 °Cで測定して100 mmあたり0.10 mmです。これは通信および基地局にとって重要な数値です。サーマルパッドが均一に接触する必要があるためです。組立にそれ以上の精度が必要な場合はお知らせください。スキム加工を追加できます。
梱包と輸送条件はどうなっていますか? 標準梱包はPE袋+輸出用カートンで、1カートンあたり20 kgです。CIFロッテルダムで見積もります。輸出用カートンにはロット、数量、検査状況がラベル表示され、検査報告書を含む完全な書類が商品に添付されます。
製造と出荷の方法 東莞からのソースダイレクト:コイル材、成形、表面処理、検査が1つの建物内で行われ、100 mmあたり0.10 mmの平坦度が部品の梱包前に検証されます。
関連記事:半導体およびウェアラブルデバイスにおける微細CNC加工の新しい応用
当社の通信および基地局の経験は、2015年の最初の金型プログラムに遡ります。その歴史が、標準の硬質アルマイトType III、25-40 µmおよび±0.15 mmが楽観的ではなく保守的である理由です。
品質担当者は別室ではなく、プレスの隣に座っています。4.0 mmまたは100 mmあたり0.10 mmの偏差は、最終検査ではなく金型の段階で生産を停止させます。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
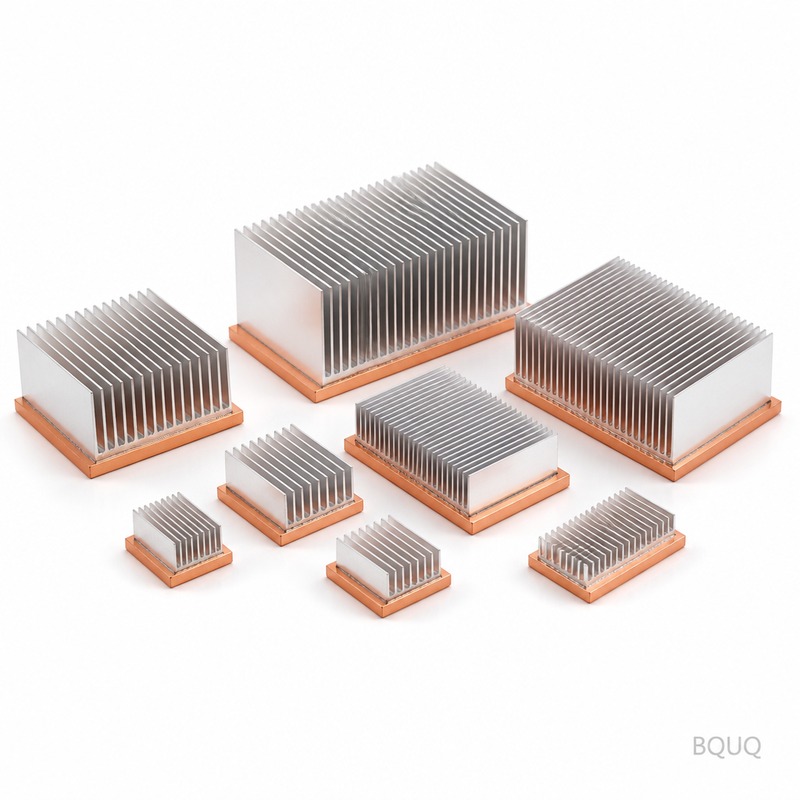
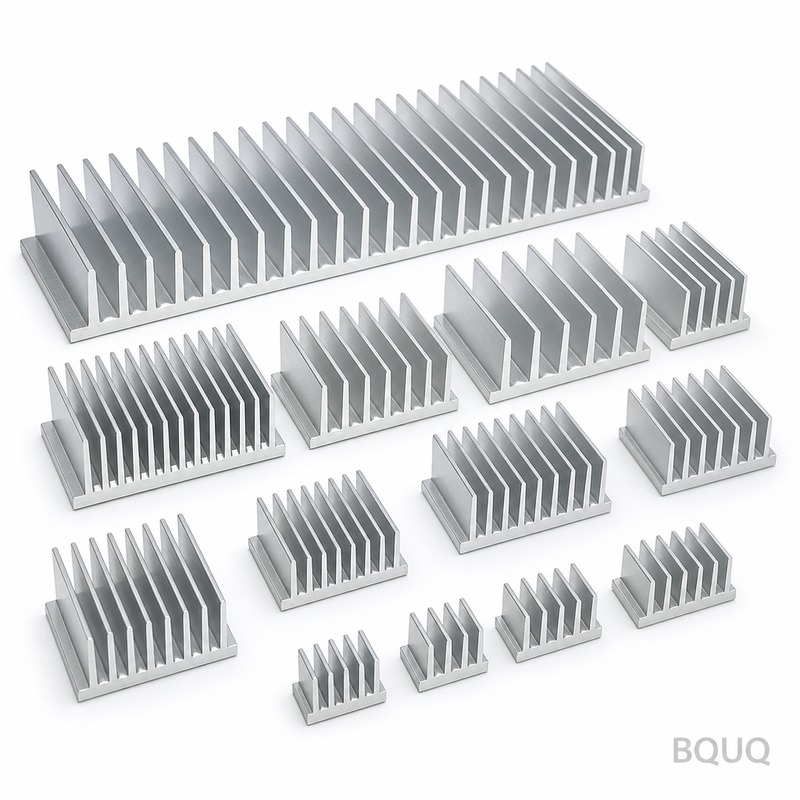
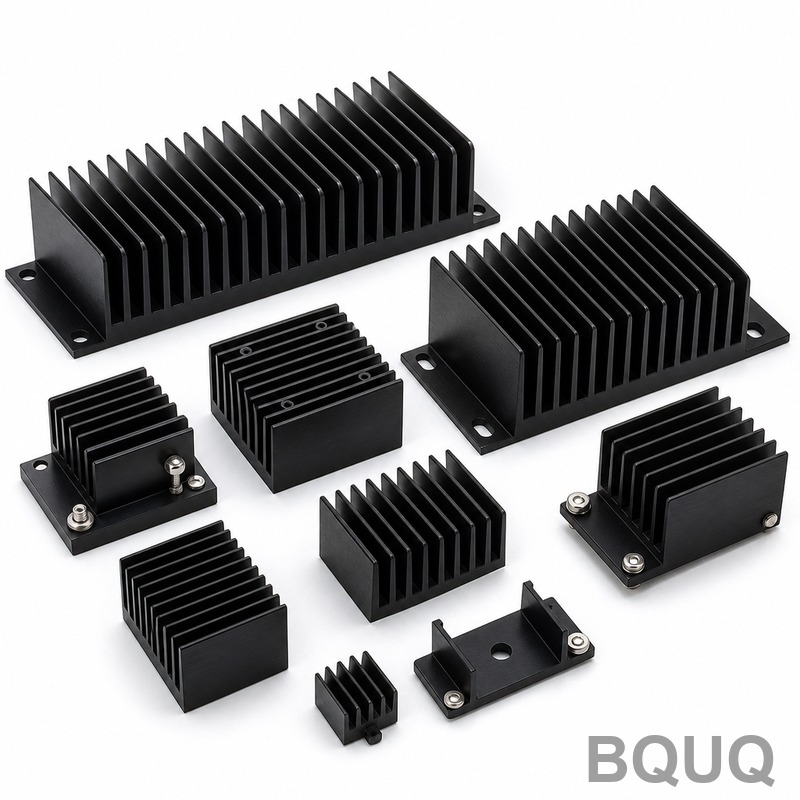
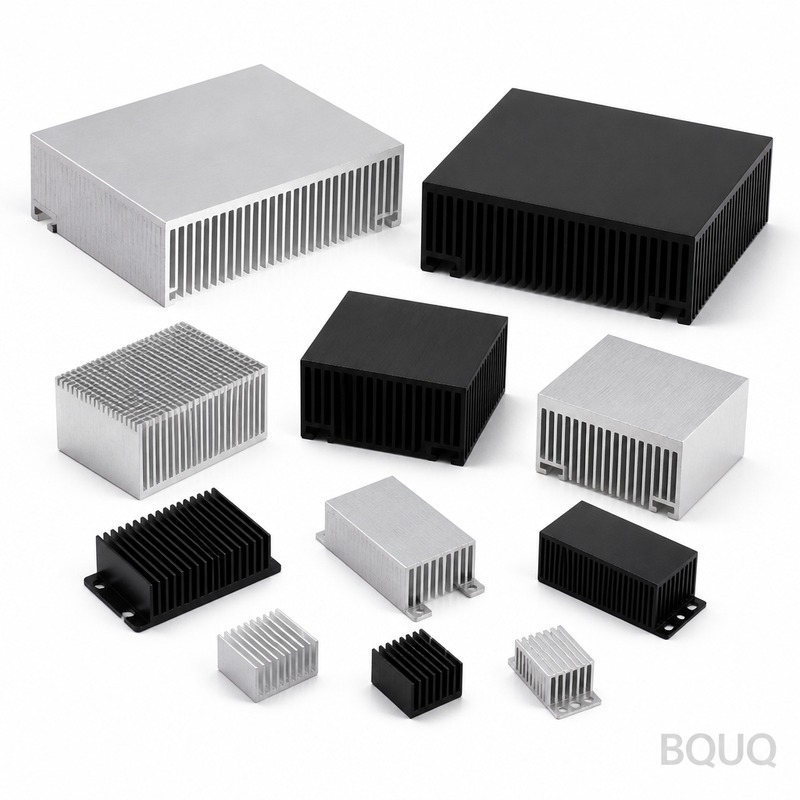
製品ギャラリー
こちらもご覧ください:カスタムCNCコレットチャック 25型 三角穴スプリングコレット
精密CNC加工ギヤボックスシャフト の詳細はこちら。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 純銅C110(アルミニウムヒートシンクサービス) 公差 ±0.03 mmフィンピッチ;100 mmあたり0.10 mm平坦度 リードタイム 12秒サイクル;300,000個ライン MOQ 300,000個生産 能力 250 Tプレス;0.5 mmから0.5 mmまでのフィン厚
選定 / 比較 オプション 最適な用途 トレードオフ プレスフィンプロファイル 再現性のある0.5 mmフィンプロファイル 押出加工は0.5 mmフィンプロファイルを維持できない ろう付け接合設計 ベースとフィンを分離 接合部が破損する可能性;プレス加工のベースとフィンは一体 押出プロセス シンプルなプロファイル 300,000個にわたって±0.03 mmピッチを維持できない 硬質アルマイトType III 表面耐摩耗性 25-40 µmの厚みを追加 純銅C110 280 gからの軽量 アルミニウムより材料コストが高い
プロセス / 検査 段階 管理 記録 プレス加工 250 Tストロークで部品全体を12秒で成形 ±0.03 mm金型稼働 フィン成形 金型が1ストロークで全てのフィンを成形 300,000個にわたってピッチ±0.03 mm以内 平坦度 金型から直接維持 取付面の100 mmあたり0.10 mm 熱性能 光学コンパレータ0.002 mmにより確認 ΔT = 60 Kにおいて0.35 K/W 表面処理 硬質アルマイトType III 25-40 µm対応可能
よくある質問 本OEMアルミニウムヒートシンクサービスの熱性能はどうですか? 熱性能はΔT = 60 Kにおいて0.35 K/Wで、光学コンパレータ0.002 mmにより確認されています。120 x 80 x 50 mmのエンベロープ、フィン高さ22 mm、ピッチ4.0 mmがこの定格を支え、硬質アルマイトType III、25-40 µmも対応可能です。
どの材料が使用され、その理由は? 純銅C110が使用され、エンベロープに応じて280 gからと軽量でありながら、フィン密度を犠牲にしません。これはエアフローの経路長がすでに固定されている場合に重要です。ベースとフィンは一体としてプレス成形されるため、破損するろう付け接合部がありません。
技術資料:プログレッシブスタンピング vs トランスファースタンピング:適切なプロセスの選定
フィンピッチと平坦度についてどのような公差を維持できますか? プレス加工は300,000個の生産においてフィンピッチを±0.03 mm以内に維持します。取付面の平坦度は100 mmあたり0.10 mmで、金型から直接維持されます。金型は±0.03 mmで稼働し、12秒のサイクルで300,000個のラインに対応します。
おすすめ記事:精密CNC夹头及螺母
本ヒートシンクにおいてプレス加工は押出加工と比較してどうですか? プレス加工は、押出加工では維持できない再現性のある0.5 mmのフィンプロファイルを実現します。金型が1ストロークで全てのフィンを成形するため、300,000個の生産においてピッチは±0.03 mm以内に維持されます。ベースとフィンは一体としてプレス成形されるため、破損するろう付け接合部がありません。
生産能力とサイクルタイムはどうですか? 250 Tの1ストロークでOEMアルミニウムヒートシンクサービス全体を成形するため、部品コストは複雑さに比例しなくなります。12秒のサイクルで300,000個のラインに対応します。現在、1つのサプライヤーが同一の250 Tプレスファミリーから0.5 mmから0.5 mmまでのフィン厚に対応しています。
2025年のハイブリッド製造:付加工程と除去工程がデザインの自由を解き放つ5つの方法 と比較してください。
どのような表面処理が利用可能ですか? 硬質アルマイトType III、25-40 µmが利用可能です。この処理はΔT = 60 Kにおいて0.35 K/Wの熱性能を支えます。120 x 80 x 50 mm、フィン高さ22 mm、ピッチ4.0 mmの部品はこの仕様に仕上げることができます。
ベンダーを変更せずにフィン厚を変更できますか? はい。現在、1つのサプライヤーが同一の250 Tプレスファミリーから0.5 mmから0.5 mmまでのフィン厚に対応しているため、熱設計の変更は新しいベンダーへの切り替えではなく、金型変更で済みます。金型は±0.03 mmで稼働し、12秒のサイクルで300,000個のラインに対応します。
関連記事