カメラモジュール用EMIシールドのプレス加工:0.15mm SUS304、深絞り、月産500万個
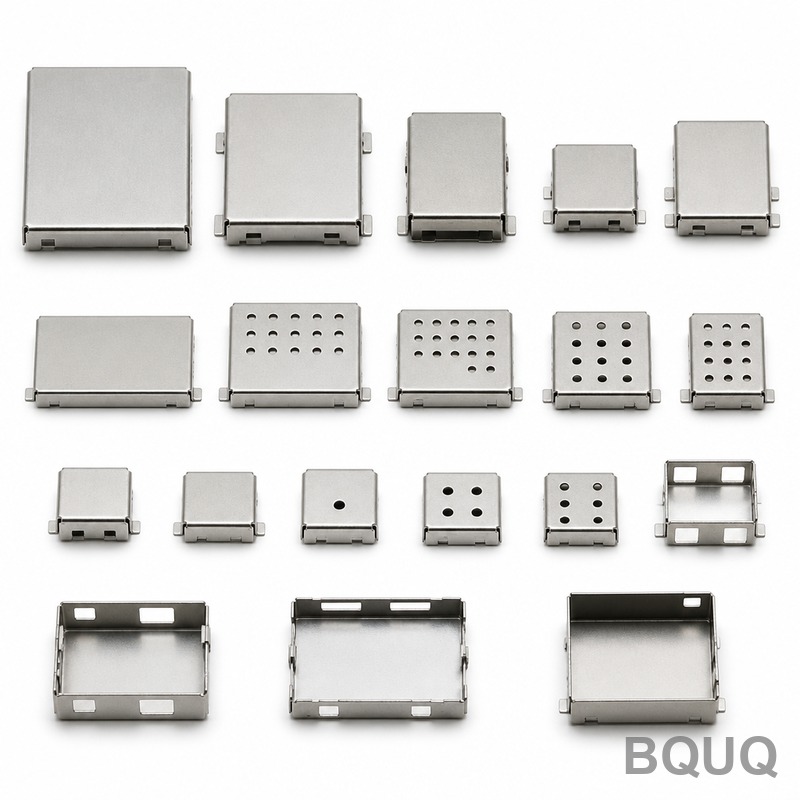
カメラモジュール用EMIシールドは、二本の指でしなるほど薄いステンレス製の絞りカップです。0.15mmでは、SUS304はスマートフォンのカメラに必要なシールド性能をもたらしますが、金型が把持できる余地はほとんどなく、押し込める余地もほとんどありません。それが月産500万個になると、部品はもはや図面ではなく、金型寿命と一貫性の問題になります。
プロジェクトの背景と課題
深センにあるコンシューマエレクトロニクスOEMが、フラッグシップカメラモジュール用のシールド缶を必要としていました。シールドはイメージセンサーとそのドライバICの直上に位置するため、モジュール周辺の電磁干渉を遮断しつつ、スマートフォン内部のスタックアップをクリアできる低さに収める必要があります。以前のサプライヤーは平坦な壁面は管理できましたが、深絞りのコーナーを保持できませんでした。絞り後に底部フィレットにマイクロクラックが発生し、カップ全体でメッキ厚がばらつき、最終検査で断続的なシールド不良につながっていました。
材料は0.15mmのSUS304ステンレス鋼で、成形性ではなくシールド性能と耐食性のために選定されています。SUS304は急速に加工硬化します。絞りパスごとに降伏強度が上昇し、残存延性が低下するため、厚肉材で1パスできれいに成形できるカップでも、同じ形状を0.15mmで試みるとコーナーで割れます。絞りはカップ深さ2.5mmを±0.03mm以内、全高を±0.05mm以内、クラックのない底部フィレット、均一な電解ニッケル1-2µmを要求しています。
生産量目標は順送金型で月産5,000,000個でした。この速度では、金型摩耗とかじりは保守項目ではなくプロセスそのものになります。0.15mmのステンレスは金型鋼に対して急速にかじりを生じ、一度粗くなった絞り半径は成形ではなく破断を引き起こします。この薄さのストリップを、高速ストロークで伸ばしたり折ったりせずにハンドリングすることが問題の後半でした。
シールド性能がこの部品の存在理由ですが、最初に破綻するのは絞り形状です。底部フィレットのクラックはシールド漏れであると同時に、スマートフォン内部の異物の発生源となるため、顧客の受入検査ではクラックは手直し候補ではなく不良として扱われました。シールドのフットプリントも約6mm角と小さく、カップ上のすべての公差が比例的に厳しくなります。
BQUQのプロセスソリューション
当社のアプローチ:深絞りを順送金型上で緩やかな複数パスに分割し、かじり抵抗を考慮して金型を設計し、低応力ニッケルメッキを1本の連続ラインで仕上げます。
順送金型と多段絞り
カップは1段ではなく4段で絞られ、各段で深さの制御された割合だけを除去するため、材料が成形限界に達することはありません。絞り半径は0.15mmの肉厚に対して十分に大きく、ブランクホルダー力はステーションごとに調整され、中間の応力除去ステップで最終の絞り寸法出し前に延性を回復させます。パイロット穴はすべてのステーションを貫通するため、部品は最初の成形から最終トリムまで同じデータムから位置決めされます。0.15mmステンレスは伸びが限られているため、ブランクは余裕を持ってサイズ設定され、最終トリムは最後の絞り後に行われるので、すでに限界に近い材料を伸ばすステーションはありません。
極薄ストリップのハンドリングとかじり制御
0.15mmのストリップはクローズドループ張力制御で送られ、ステーション間で伸びたり座屈したりしません。絞り領域の金型表面は低摩擦用にコーティングされ、クリアランスは炭素鋼の基準から流用するのではなくステンレス専用に設定され、専用の潤滑とストリップ洗浄スケジュールにより、絞り加工油が摩耗粉を半径部から遠ざけます。これが月産100万個ではなく500万個で破断のないコーナーを維持する理由です。ストリップ張力は連続的に監視され、プレスは逸脱時にそのまま運転を続けるのではなく停止します。この肉厚では、伸びたストリップは目視で変形するはるか前に公差外になるからです。
電解ニッケルメッキ
成形後、部品は洗浄され、1-2µmの電解ニッケルでメッキされます。電流分布は、絞り壁と底部フィレットで厚さが均一になるように配置され、シーケンスは薄いステンレス壁を脆化させる水素吸蔵を避けるように調整されています。厚さと被覆は生産中にサンプルベースで検査されます。部品は乾燥後、ラインから直接梱包されるため、薄い壁は成形から出荷までのどの時点でもバラでハンドリングされません。
主要仕様
| 項目 | 仕様 |
|---|---|
| 材料 | SUS304ステンレス鋼、0.15mm |
| カップ深さ | 2.5mm ±0.03mm |
| 全高 | ±0.05mm |
| 底部フィレット | 深絞り後クラックなし、100%画像検査 |
| 表面仕上げ | 電解ニッケル、1-2µm、壁とフィレットで均一 |
| 生産量 | 順送金型で月産5,000,000個 |
| 検査 | 100%画像検査+金型内センサー、CMM初品検査、CPK≥1.33 |
| 納期 | 初品6日、初回生産バッチ15日 |
品質管理と納品
初品検査は、完全なCMM寸法レイアウト、絞りコーナーのクラックに関する冶金検査、金型リリース前のニッケル厚さマッピングです。生産では、金型内センサーが送りとトン数を監視し、100%画像検査がライン速度でカップ深さ、フィレットの有無、表面欠陥をチェックします。カップ深さと高さはSPCで管理され、CPK≥1.33で保持され、すべてISO9001:2015システムの下で、検査報告書はバッチごとに同梱されます。
金型状態は計画保全間隔に対するストローク数で追跡されるため、絞り半径は摩耗が部品にマークや破断を与える点に達する前にドレッシングされます。
結果:図面承認後6日でサンプル、15日で初回生産バッチ、その後は月産5,000,000個の月次ローリングスケジュール。コーナーのマイクロクラックは消え、ニッケル厚さのばらつきはカップ全体で1-2µmの範囲に収まり、シールドに起因する最終検査のシールド不良は以前の率のわずかな割合にまで減少しました。かじりが制御されると、金型保全間隔が延長され、スケジュールから計画外停止がなくなり、生産が安定しました。
関連製品とリソース
このシールドは、当社が業界を問わず筐体、カバー、シールド部品に適用している板金プレス加工の論理に従っています。関連製品と参考資料:
より大きなシールド用途については、サーバーEMIシールドカバー板金プレス加工の事例をご覧ください。これらの生産を支える設備と品質システムについては、BQUQについてをご覧ください。
FAQ
0.15mm SUS304の深絞りがそれほど難しいのはなぜですか?
SUS304は急速に加工硬化し、0.15mmではその硬化に対応する材料がほとんど残っていません。厚肉材で機能する1パス絞りは底部フィレットで割れるため、当社は絞りを4段に分割し、中間応力除去を挟み、カップ深さを2.5mm ±0.03mmに保持しています。
月産500万個の生産でかじりをどう防ぎますか?
金型をプロセスそのものとして扱うことです。絞り領域の低摩擦コーティング、ステンレス専用に設定されたクリアランス、摩耗粉を半径部から遠ざける潤滑とストリップ洗浄スケジュール。この組み合わせが、月産5,000,000個を理論値ではなく実用的なものにします。
カップ内部のニッケルメッキはどの程度均一ですか?
メッキは1-2µmの電解ニッケルで、電流分布は絞り壁と底部フィレットで厚さが一貫するように配置されています。厚さと被覆は生産中にサンプルで検査し、単一の公称値ではなく1-2µmの範囲で保持しています。
どのくらいの生産量と納期を期待すべきですか?
この部品は月産5,000,000個で生産されます。初品は図面承認後6日で出荷され、初回生産バッチは15日で、その後ラインは月次ローリングスケジュールで稼働します。図面をお送りいただければ、12時間以内にお見積りを返信します。