EVバッテリーモジュールコネクタプレートのプレス加工:1060アルミニウム、0.8mm、ニッケルめっき
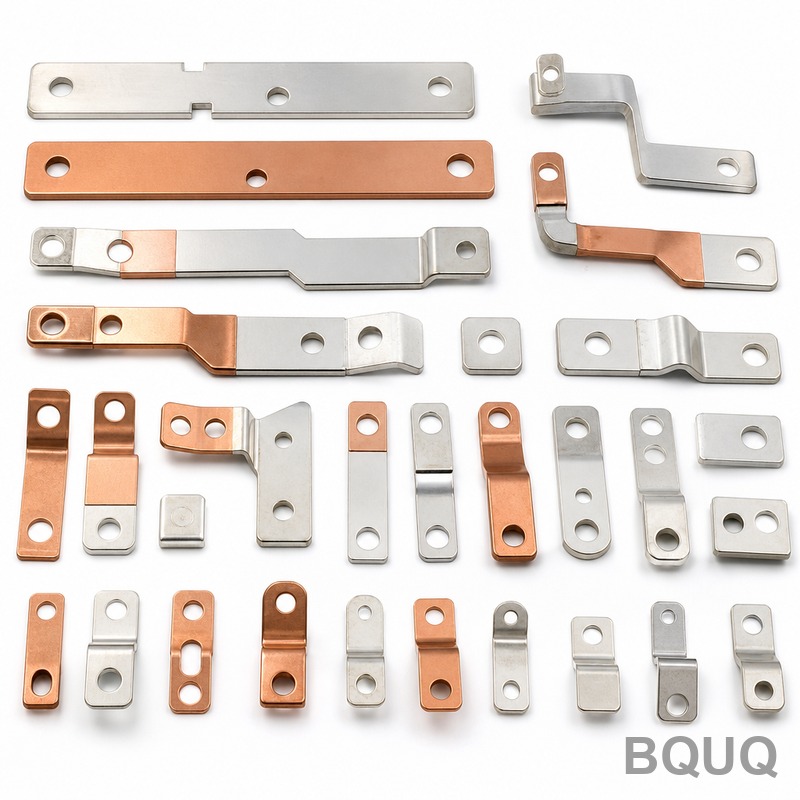
EVバッテリーモジュールコネクタプレートは、図面上では取るに足らないものに見えます - 数個の穴と少しの成形を施した平らなアルミニウムストリップです。しかし生産現場では、パック内で最も許容度の低い部品の一つです。0.8mmではアルミニウムはほとんど自身の剛性を持たず、ニッケルめっきが工程に入った瞬間、プロファイルではなく平坦度が部品の合否を決める仕様となります。
プロジェクトの背景と課題
中国東部のTier-1 EVバッテリーモジュールサプライヤーが、個々のセルタブをモジュールレベルのバスバーに接続するコネクタプレートを持ち込みました。以前のサプライヤーは形状は生産できましたが、ニッケルめっき後の平坦度を維持できませんでした。プレス機で公差内だった部品が、めっきラインから最大0.3mm反って戻ってきて、モジュールラインの組立ロボットがそれらを拒否しました。手直しは手作業で遅く、完全に信頼できるものではありませんでした。
部品は1060アルミニウム、厚さ0.8mm - 高導電性で非常に延性の高いグレードで、通電コネクタに理想的ですが、スプリングバック抵抗がほとんどなく、わずかな接触で傷が付きます。図面は穴位置が±0.05mm以内、めっき後の全平坦度が100mmあたり0.1mm、バリのない切断エッジ、耐食性と安定した接触抵抗のためのマットニッケル仕上げを要求しています。
これら4つの要件は互いに相反します。部品を成形するプレス加工は応力を導入し、エッジを清浄するバリ取りはそれを再導入する可能性があり、表面を保護するめっき浴は熱と水素を加え、残った応力を解放します。量産はソフトな選択肢を排除しました:顧客は月産200,000個、モデル立ち上げ時には250,000個への増産を必要としており、手作業や半自動のルートは排除されます。工程はインライン制御を備えた連続プレスラインでなければならず、バッチバレルめっきではなくリール・トゥ・リールめっきラインに供給する必要がありました。
この部品では平坦度は見た目の問題ではありません。反ったコネクタプレートはプレートとセルタブ間の接触面積を変え、接合抵抗を増加させ、不均一な溶接やモジュールテスターがフラグを立てるギャップを生じる可能性があります。0.1mmの平坦度数値は現場問題の後に仕様に書き込まれたため、それを下げる交渉の余地はなく、顧客は良品と不良品を選別するのではなく、プロセスによってそれを維持できるサプライヤーを求めていました。
BQUQのプロセスソリューション
私たちのアプローチは、平坦度をコイルから出荷リールまでのプロセス変数として扱うことであり、最終検査で結果として扱うことではありませんでした。
金型とコイルの準備
材料を可能な限り中立軸に近づけるように設計されたステーション順序を持つプログレッシブ金型。応力を集中させる1つの重い成形ステーションの代わりに、成形は穏やかな漸進的段階に分割され、パイロット穴は各ステーションでデータム基準として再利用されるため、累積位置決め誤差が蓄積されることはありません。入荷した1060コイルは硬度とキャンバーをチェックされます。キャンバーのあるコイルは完全な金型でも反ったストリップを供給するため、規格外のコイルはプレス機に到達する前に拒否されます。コイルはまた、ストレートナーとループコントロールを通され、ストリップが一貫した張力で最初のステーションに入るようにします。不均一な入口張力は、最終検査では回復できない平坦度変動の静かな原因です。
プレス加工とバリ取り
プレス加工は制御されたストロークレートで連続ライン上で行われ、穴出口に金型内カウンターシンクがあり、ダイクリアランスは引き裂きではなくきれいにせん断するように設定されています。バリ取りは後でタンブラーで行うのではなく、金型に統合されています。タンブラーはストリップを平坦から外す可能性があります。エッジは0.05mmのバリ限界内でプレス機から出て、めっき前の平坦度は100mmあたり0.05mm以内です。カッター形状は1060の延性に合わせられているため、せん断面は滑らかで破断面は短く、二次工程なしでエッジをそのバリ限界内に保ちます。
リール・トゥ・リールニッケルめっき
部品はキャリアストリップ上に留まり、リール・トゥ・リールめっきラインを通ります。バレルでバラ部品をめっきするのではなく、張力下でストリップをめっきすることで、各プレートを浴を通して平坦に保ちます。ニッケル厚は1.5-3µmに保たれ、電流密度とライン速度で制御されます。低応力ニッケル化学と制御されたリンスシーケンスが水素による歪みを防ぎます。平坦度はサンプルテーブルではなくリール上で検証されます。浴の化学とコンダクタンスは毎日記録されます。なぜなら、ドリフトする浴は平坦な部品が反ってラインを出る最も一般的な原因だからです。
主な仕様
| 項目 | 仕様 |
|---|---|
| 材料 | 1060アルミニウム、0.8mmコイル |
| 穴位置 | ±0.05mm |
| 平坦度 | めっき前 0.05mm/100mm、めっき後 0.1mm/100mm |
| バリ高さ | ≤0.05mm、金型内バリ取り |
| 表面仕上げ | リール・トゥ・リールマットニッケル、1.5-3µm |
| 生産量 | 月産200,000個、250,000個への増産、MOQプレッシャーなし |
| 検査 | 金型内センサー + SPC、CMM初品検査、CPK≥1.33 |
| 納期 | 初品5日、初回生産バッチ18日 |
品質管理と納品
初品検査は完全なCMMレイアウトとめっき後の平坦度チェックで、金型が生産にリリースされる前に行われます。ライン上では、金型内センサーが送り位置とトン数を監視し、穴位置と平坦度はSPCでチャート化されるため、ドリフトは最終ではなくステーションで捕捉されます。穴位置と平坦度でCPK≥1.33が維持され、すべての出荷にはCPKデータを含む検査報告書が添付され、すべてISO9001:2015システムの下で行われます。
結果:図面承認後5日でサンプル、最初の200,000個バッチは18日で、その後は毎月のローリングスケジュール。めっき後の平坦度は100mmあたり0.06-0.08mmに落ち着き、0.1mmの限界内に余裕を持って収まり、モジュールラインの拒否率は約4%から0.2%未満に低下しました。ラインは現在、追加の工具なしでピーク時に月産約250,000個を維持しています。
関連製品とリソース
このコネクタプレートは、当社が製造するより広範なプレス加工エネルギー部品ファミリーに属します。同じ連続金型の規律が関連製品全体にどのように適用されているかをご覧ください:
接触抵抗とバネ特性が導電性よりも重要であるリン青銅の近縁種は、EV高電圧コネクタ端子プレス加工のケーススタディで扱っています。その他の製造に関する質問はFAQセンターで回答しています。
FAQ
ニッケルめっきがプレス加工アルミニウム部品を歪めるのはなぜですか?
2つの効果が重なります。成形は0.8mmアルミニウムに残留応力を残し、めっき浴はそれを解放する熱と水素を加えます。これが以前のサプライヤーの部品を最大0.3mm反らせた原因です。バレルでバラバラにするのではなく、キャリアストリップ上で張力下でめっきすることで、部品は浴を通して拘束され、平坦度を100mmあたり0.06-0.08mmに保ちます。
めっき後に実際に維持できる平坦度はどれくらいですか?
契約上の限界としてニッケルめっき後100mmあたり0.1mmを維持し、実際には100mmあたり0.06-0.08mmで運転しています。めっき前の平坦度は100mmあたり0.05mm以内に保たれ、めっきラインが反ったストリップを修正することに頼るのではなく、余裕を与えています。穴位置は±0.05mmに保たれ、両方の特性はCPK≥1.33でSPCチャート化されています。
本当に月産200,000個を納品できますか?
はい。部品は連続プログレッシブ金型で運転されるため、生産量が制約になることはありませんでした - 平坦度が制約でした。初品は5日で出荷、最初の完全なバッチは18日で、ラインはMOQプレッシャーなしでローリングスケジュールで月産200,000~250,000個を維持します。
タンブリング工程なしでバリをどのように制御しますか?
バリ取りは金型に組み込まれています。穴出口の金型内カウンターシンクと制御されたダイクリアランスが引き裂きではなくきれいにせん断するため、部品は0.05mmのバリ限界内でプレス機から出ます。タンブリングは紙の上では速いですが、0.8mmアルミニウムストリップを平坦から外すため、完全に避けています。また、めっき前と後の両方で平坦度をチェックする理由でもあり、バリ取りの問題がニッケルの背後に隠れることはありません。