製品の詳細 目次
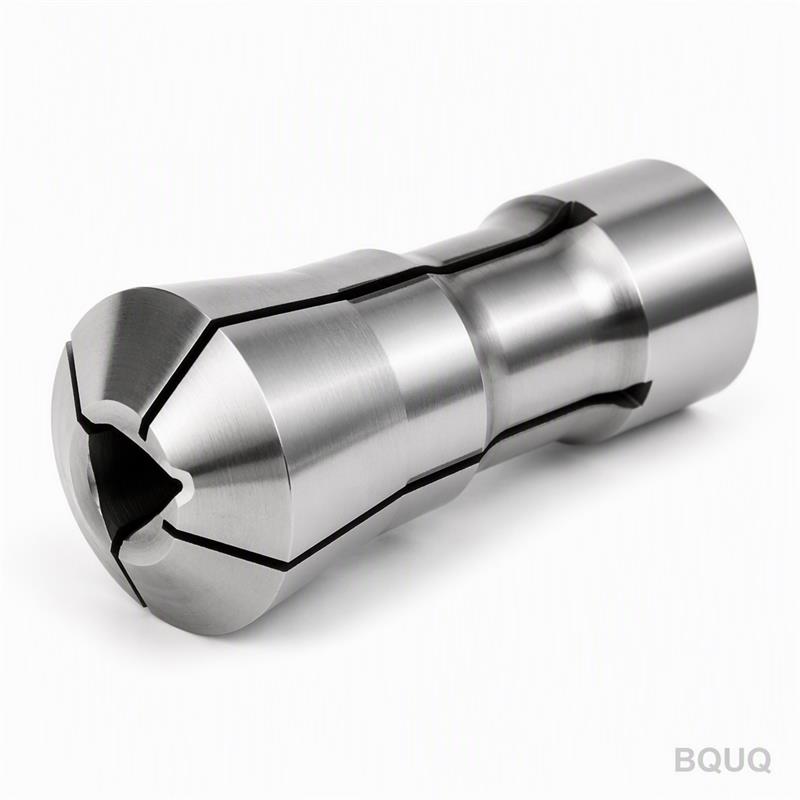
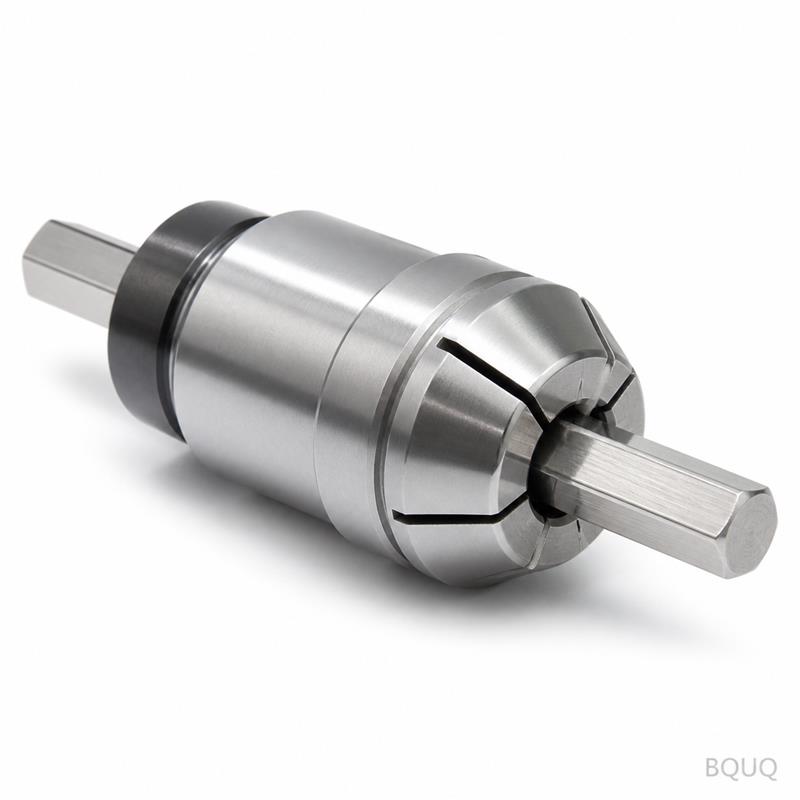
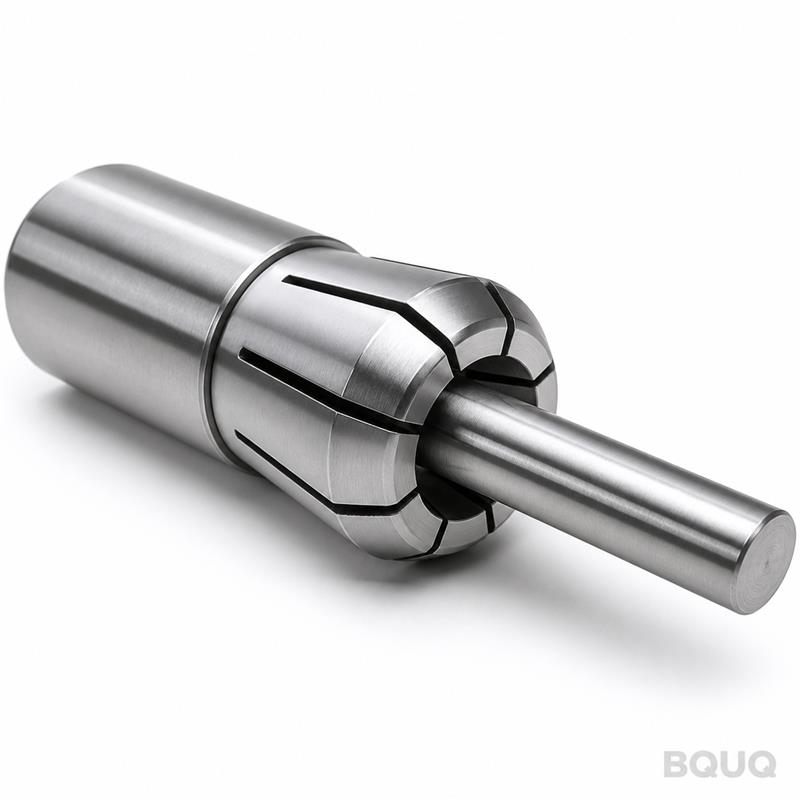
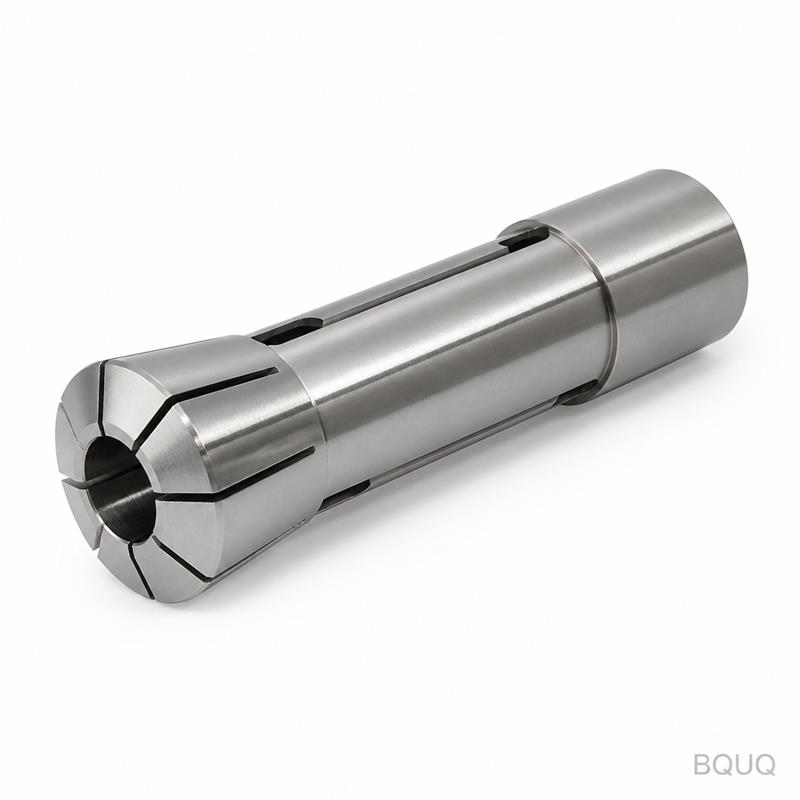
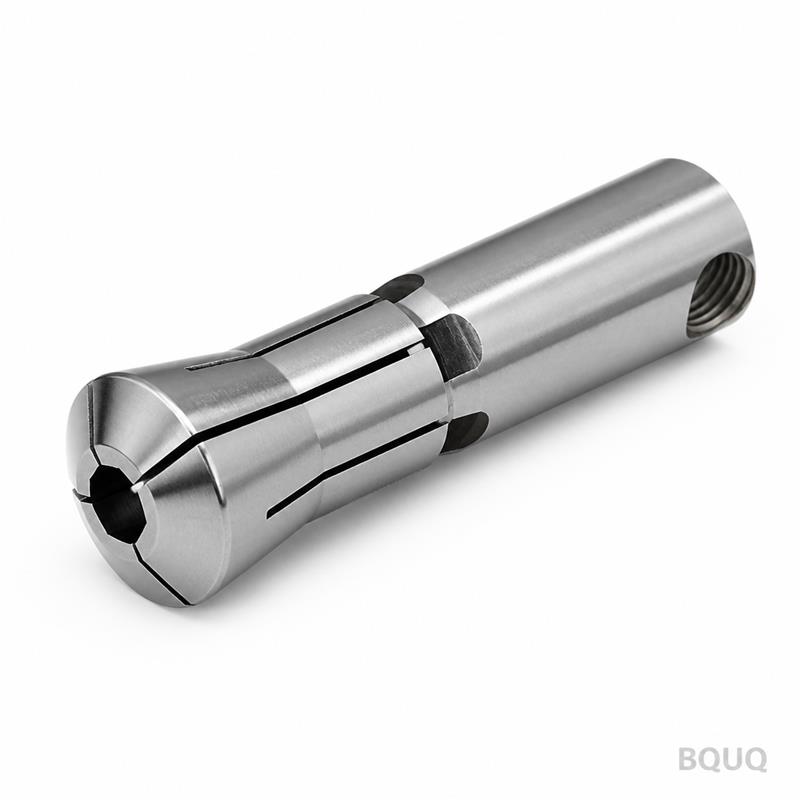
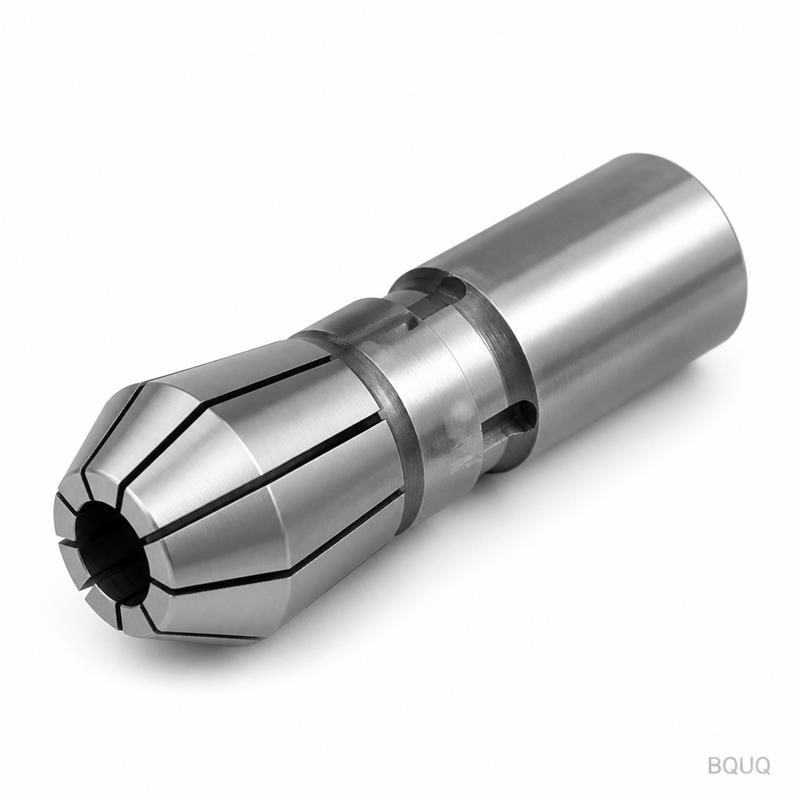
本製品は、高速スイス型およびスライディングヘッドストック機向けに設計されたCNC加工の自動旋盤36型三角穴スプリングコレットです。三角形、正方形、六角形の棒材を確実に保持し、振れ≤0.005 mm、硬度HRC 58-60を保証します。軟質材料に跡を残さず、繰り返し安定した把持力を発揮します。標準サイズのリードタイムは10〜15営業日で、東莞工場から最小注文数量なしで出荷します。
三角穴が非円形棒材を変形なく把持する仕組み 標準的な丸穴コレットは三角形や六角形の棒材を潰してしまいます。当社の三角穴スプリングコレットは、3点接触形状を採用し、角部ではなく平面部に沿ってクランプ力を均等に分散します。この設計により、丸穴と比較して半径方向の応力集中を最大40%低減します。その結果、2 mm〜36 mmの真鍮、アルミニウム、快削鋼の棒材を8,000 RPMで送り出しても、びびりや表面の跡が発生しません。
「36型」とは、ボディ径とテーパ角(36 mm、30°包含角)を指し、シチズン、スター、ツガミの自動旋盤で一般的なインターフェースです。スプリングスロットパターンはCNCフライス加工後にEDMワイヤーカットで仕上げ、スロットが均一に閉じるようにしています。各スロットの隙間は±0.01 mmに管理され、コレットは毎サイクル対称的に収縮します。
材料選定:40Crではなく65Mn鋼を使用する理由 当社はこのコレットを40Cr合金鋼ではなく65Mnスプリング鋼から加工しています。65Mnは全たわみ時の疲労寿命が20万サイクル以上で、40Crの2.5倍です。焼入れ・焼戻し後、コア硬度HRC 58-60、表面硬度HRC 60-62を達成します。この組み合わせにより、コレットは塑性変形することなく半径方向に0.3 mmたわむことができます。
耐食性と低摩擦のため、黒色酸化被膜(MIL-DTL-13924)を施し、乾燥鋼に対する摩擦係数は0.15です。ステンレス鋼やチタンを加工する場合は、焼付きを低減し工具寿命を30%延長するTiNコーティング(HV 2300)もオプションで提供しています。
振れ管理:熱処理後の研削、熱処理前ではない 多くのサプライヤーは焼入れ前にボアを研削するため、変形が生じます。当社は熱処理後、同じクランプセットアップでボアとテーパを研削します。この2段階プロセス(粗研削→硬切削→仕上げ研削)により、テーパと三角穴の同心度を≤0.005 mm TIRに保持します。これはダイヤルゲージではなく、エア・電子測定によるマーポスゲージで検証しています。
背面はボア軸に対して0.003 mm以内の平行度で研削されています。これにより、ドローチューブがコレットを引き戻す際の傾きを防ぎます。主軸ノーズに摩耗がある場合でも、この高精度背面が最大0.01 mmの芯ずれを補正します。
CNC加工 自動旋盤36型 三角穴スプリングコレットの仕様 パラメータ 値 ボディ径 36 mm(DIN 6343 / DIN 6499互換) ボア形状 三角形(正三角形)、カスタムコーナー半径R0.2-R0.5 対応棒材範囲 2.0 mm – 36 mm(対辺距離) 硬度 HRC 58-60(コア)、HRC 60-62(表面) 振れ(TIR) ボア部≤0.005 mm、3×径位置≤0.008 mm 表面仕上げ ボアRa 0.4 μm、テーパRa 0.8 μm スロット幅 0.8 mm ±0.01 mm、EDMワイヤーカット 最大回転数 8,000 RPM(G2.5グレードにバランス調整) 把持力 2.5 kN – 4.0 kN(2 mmたわみ時) リードタイム 10〜15営業日(標準)、5日(特急) 最小注文数量 なし – テスト用に1個から注文可能
小ロット生産で油圧チャックよりスプリングコレットが優れる理由 油圧チャックの段取り替えには20秒かかります。当社のスプリングコレットはCスパナを使用して5秒以内で交換できます。異なる六角サイズの50個ロットを加工するジョブショップでは、段取り替え時間を1日あたり2.5時間節約できます。コレットボディは中実棒材からCNC加工されているため、各ユニットは完全に同一です。溶接シームや鋳造ポロシティはありません。
当社は中国東莞の精密加工施設として、CNC旋削、フライス加工、熱処理、研削、最終検査までの全工程を管理しています。トレーダーから購入しているのではありません。切削を実際に行う工場から直接購入しているのです。この垂直統合により、ドイツ製同等品と比較して同公差クラスを維持しながら単価を15〜20%低く抑えています。
出荷前の全数検査:エアゲージとCMMレポート すべてのコレットは梱包前に完全な寸法チェックを受けます。ボアサイズにはエアプラグゲージ(分解能0.0005 mm)、テーパ角と同心度には三次元測定機(CMM)を使用します。各注文には、バッチ証明書ではなく、実際に測定した振れと硬度を示す印刷済み検査レポートを同梱します。
また、専用治具でスプリングバック弾性もテストします。各コレットは10回の完全閉鎖後、元のボアサイズに0.005 mm以内で戻らなければなりません。不合格の場合はスクラップとし、コレットの再加工は行いません。これが20年間の輸出で返品率0.2%未満を達成している理由です。
このコレットの最小注文数量は? 最小注文数量はありません。試運転用に1個から注文可能で、10個以上で数量割引が適用されます。
三角穴サイズやコーナー半径のカスタマイズは可能ですか? はい、対辺距離2 mm〜36 mmの任意の三角形サイズを加工可能で、お客様の棒材のエッジ状態に合わせて面取りやコーナー半径を追加できます。
出荷前の品質管理はどのように行っていますか? 振れ、硬度、ボアサイズについてCMMとエアゲージで100%検査を実施し、出荷時に検査レポートをメールでお送りします。
標準的なリードタイムと送料は? 標準リードタイムは10〜15営業日です。特急注文はDHLまたはFedExで5日で出荷し、送料は原価でご請求します。隠れたマークアップはありません。
お客様の主軸およびドローチューブテーパとの適合 ご注文前に、主軸ノーズテーパをご確認ください。36型コレットは30°包含角(片側15°)と最大ボディ径36 mmを備えています。ほとんどのシチズンLシリーズおよびスターSRシリーズの機械がこの標準を使用しています。35 mmまたは38 mmテーパの機械の場合は、アダプタスリーブの加工またはお客様の図面に合わせたテーパ研削が可能です。主軸図面をお送りいただければ、1営業日以内に適合性を確認します。
工具寿命の予測については、CNC切削工具選定ガイド を参照して、ワーク材料に適したインサート形状を選択してください。0.01 mm以下の公差を追求する場合は、CNC加工公差ガイド で、熱膨張と主軸振れがコレット精度に与える影響を解説しています。
12時間以内に確実なお見積もりを提供します。図面または部品番号をsc@bquq.com までメール、またはWhatsAppで+86 13713157787までメッセージをお送りください。価格、リードタイム、検証用のコレットCADモデルを返信します。
関連製品 パラメータ パラメータ 能力 材料 AL6061/7075、SUS303/304/316、45#鋼、T2銅、H59真鍮、POM、PEEK、ナイロン 公差 ±0.005mm標準、±0.003mmは要望に応じて 機械 3/4/5軸CNC、旋削・フライス複合、スイス型自動旋盤 表面処理 陽極酸化、ニッケル、亜鉛、不動態化、サンドブラスト、研磨 サイズ範囲 最大400 x 300 x 200 mm 試作 72時間、サンプルに最小注文数量なし 検査 バッチごとに完全なレポート、CMMデータは要望に応じて