製品の詳細 目次
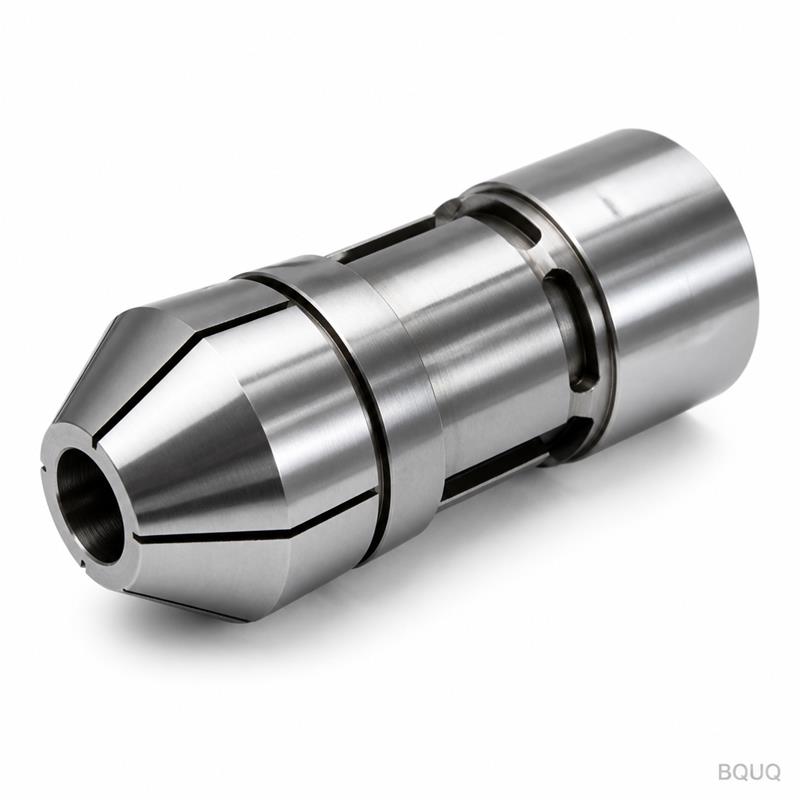
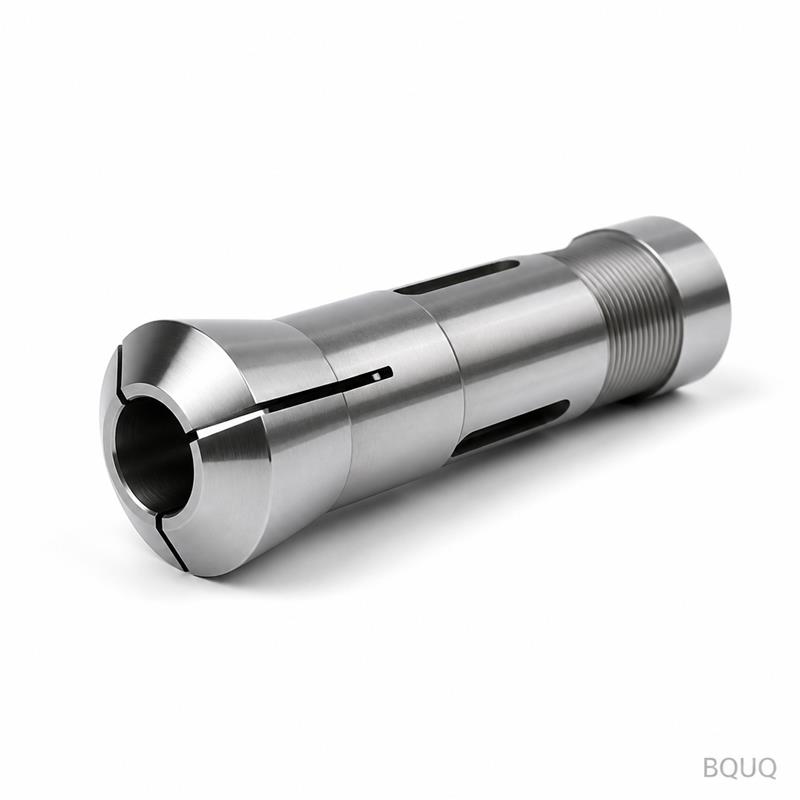
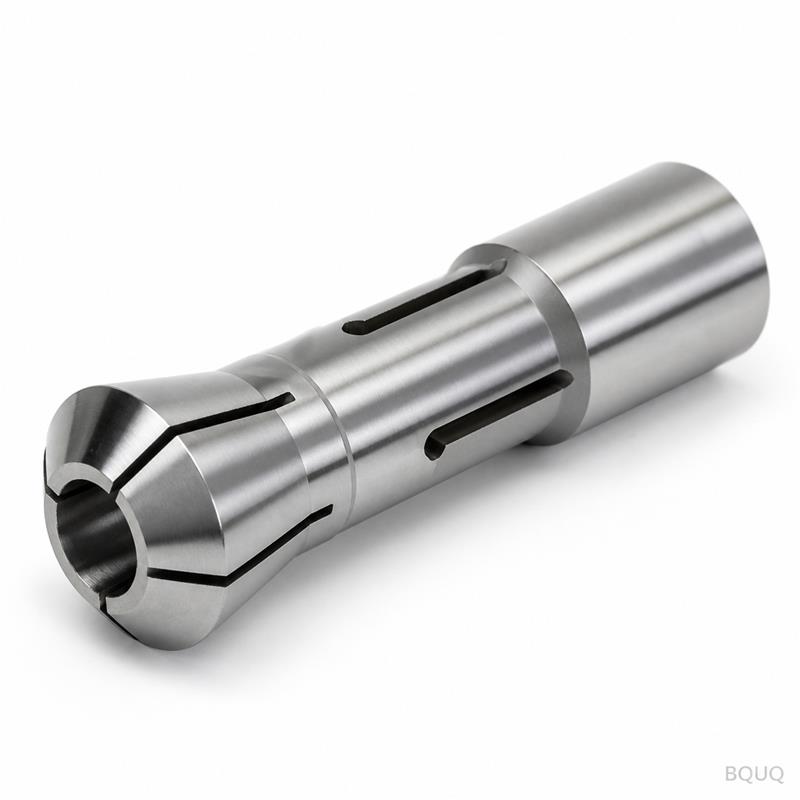
本製品は、丸棒材の大量旋削加工向けに設計されたCNC加工自動旋盤50型丸穴スプリングコレットチャックです。振れ≤0.008 mm、硬度HRC 58-60、表面仕上げRa 0.4 µmを保証し、スイス型または自動旋盤での工具寿命の延長と安定した部品径に直結します。東莞工場から7〜10日で出荷し、試作や修理作業が待てないという理由から、単品注文も承ります。
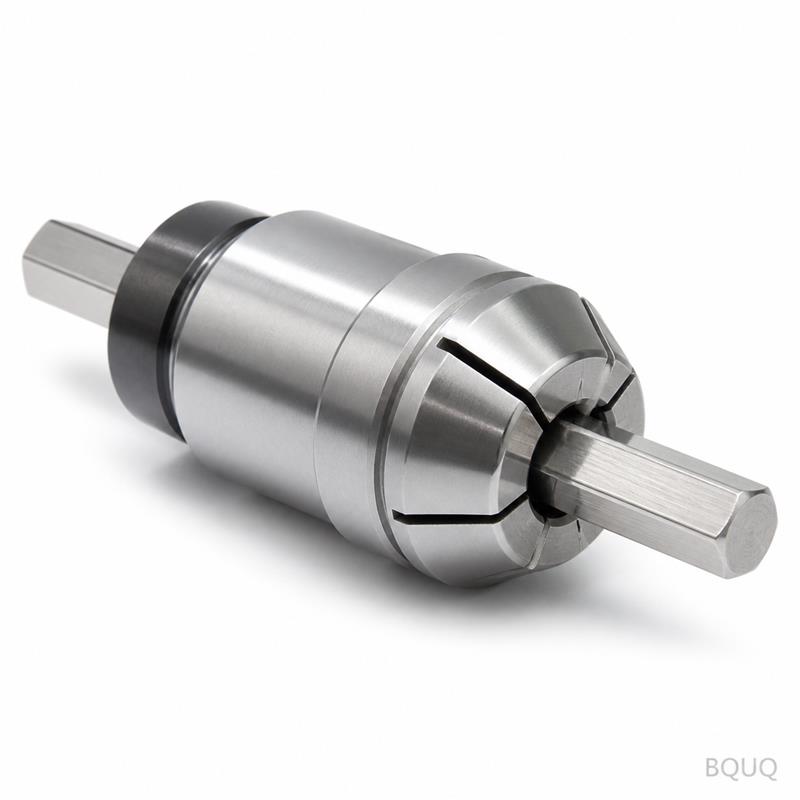
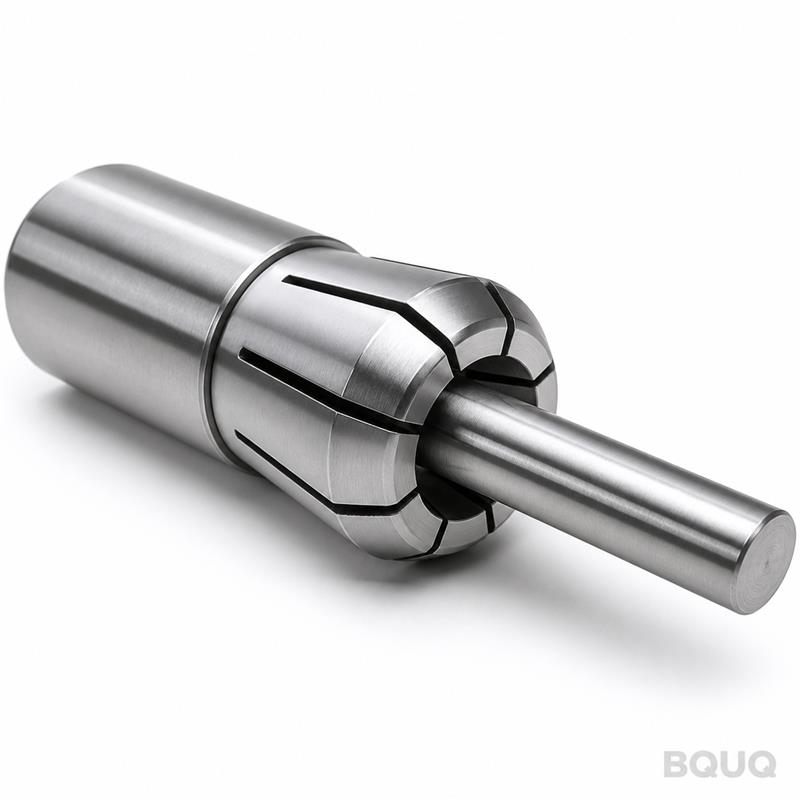
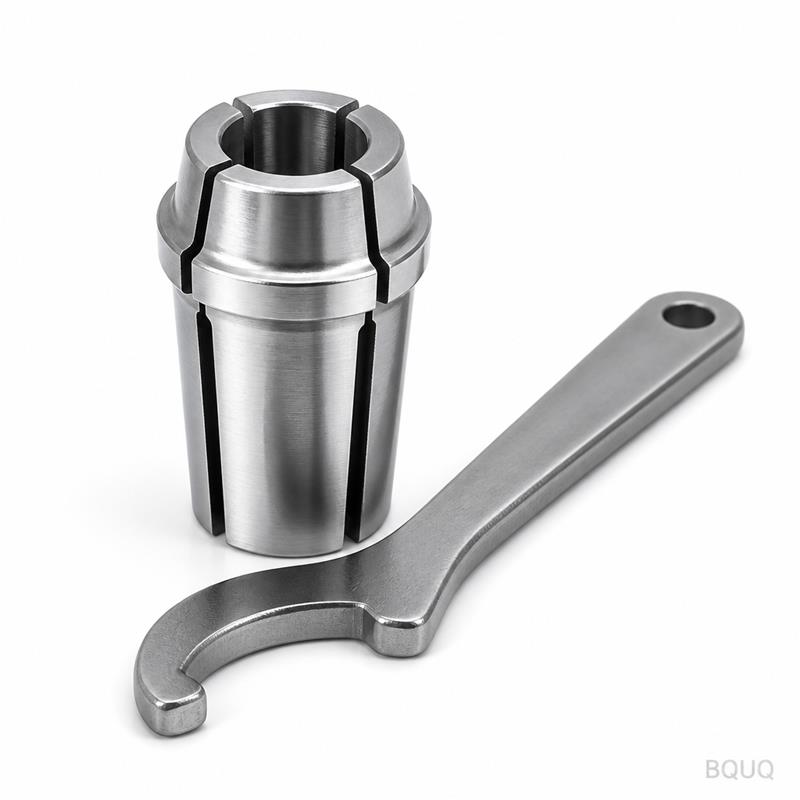
50型丸穴がワークを歪みなく把持する仕組み 50型形状は、フライス加工ではなくワイヤー放電加工で縦方向のスリットを入れた完全な円形ボアを採用しています。これにより、チャックのテーパーに引き込まれると半径方向に収縮する12個の独立した把持セグメントが形成されます。分割スチールコレットとは異なり、スプリング作用は本体に機械加工されており、別部品として追加されるものではありません。その結果、全周にわたって均一なクランプ力が得られ、軟質真鍮やアルミニウムに六角形の変形を生じません。20 mmの棒材の場合、クランプ径を±0.005 mm以内に保持するため、送りフィンガーとガイドブッシュの位置合わせが維持されます。
10,000サイクル以上を実現する材料選定と熱処理 材料は、素材径と肉厚に応じて20CrMnTiまたは65Mnスプリング鋼を使用します。30 mm未満のボアには65Mnを使用します。これは、数百万回の開閉サイクル後の弾性回復に優れているためです。より大きなボアには20CrMnTiを使用し、0.8〜1.2 mmの硬化層深さまで浸炭処理します。焼入れ工程は真空炉で制御され、脱炭や表面スケールの発生を防ぎます。最終硬度はHRC 58-60に固定されており、それより柔らかくも硬くもありません。HRC 62を超えるとコレットが脆くなり、HRC 55未満ではガイドブッシュが早期に摩耗します。これは精密製造のバランスであり、推測によるものではありません。
ボア仕上げ:研削だけでなくホーニング加工 熱処理後、丸ボアは心なし研削によりH6の径公差に仕上げられます。その後、ボアをホーニング加工し、Ra 0.4 µmの鏡面仕上げを実現します。なぜホーニングなのか?研削は、ステンレス鋼ワークにマイクロ溶着を引き起こす引き裂かれた表面層を残します。ホーニングはその層を除去し、切削油の薄膜を保持するクロスハッチパターンを形成します。当社のCitizen L20でのテスト運転では、棒材の挿入と抜き出しがスムーズになり、サイクルタイムが最大15%短縮されました。また、ボア入口には30°の面取りを施し、素材がエッジに引っかかるのを防ぎます。
出荷前の全数検査:振れ、硬度、引き戻し力 バッチサンプルではなく、すべてのコレットを校正済みマスターバーを使用したTIRゲージで検査します。試験証明書には、ノーズ部の同心度、50 mm深さの同心度、軸方向の引き戻し力(ニュートン)の3つの値を記録します。硬度はボアではなくテーパー面でポータブルロックウェル硬度計により検証されます。また、空圧チャックで100サイクルの開閉テストを実施し、スプリングセグメントが正確に元の位置に戻ることを確認します。振れが0.008 mmを超える場合、そのコレットは廃棄されます。再加工も「Bグレード」への格下げもありません。
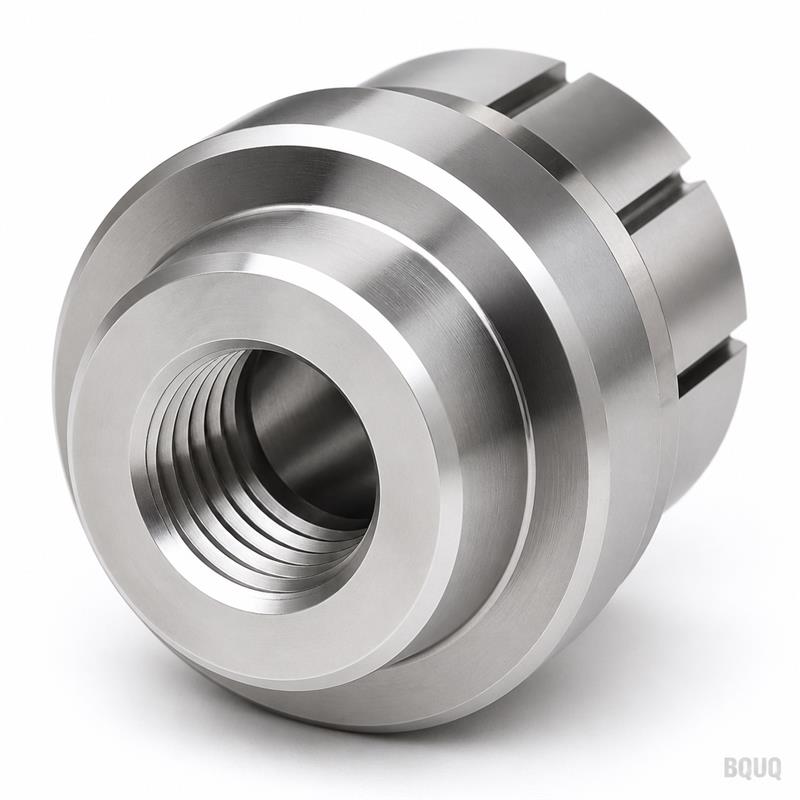
一般的な自動旋盤との互換性と取り付け寸法 本コレットは、ほとんどの日本製および韓国製自動旋盤で使用される標準的な50型テーパー(1:10)とねじサイズ(M30 x 1.5)に準拠しています。シチズン、ツガミ、スター、ハンファ、ノムラなど、お使いの工作機械ブランドをご確認ください。全長は80 mm、ねじ長さは12 mmです。カスタムドローチューブをお持ちの場合は、ねじ長さの変更やバックストップショルダーの追加が可能で、リードタイムが2日追加されます。現在お使いのコレット図面をお送りいただければ、鋼材を切削する前に光学式投影機でテーパー角度を検証いたします。
防錆と潤滑性のための表面処理 標準仕上げは黒色酸化被膜で、輸送中の基本的な耐食性を提供します。湿式加工環境では、ボアとテーパーへのチタン窒化物(TiN)コーティング(オプション)をお勧めします。TiNは表面硬度を2,200 HVに高め、摩擦係数を0.4に低減するため、アルミニウムやプラスチックでのスティックスリップが軽減されます。また、潤滑剤の吸収に優れたマットリン酸塩仕上げも提供しており、オイル供給式ガイドブッシュに最適です。各オプションは最終研削後に適用されるため、コーティング厚はH6ボア公差に影響しません。
交換と修理:摩耗したコレットの再研削サービス 既存の50型コレットが過酷な使用で把持力を失った場合でも、廃棄しないでください。ボアを次の標準サイズ(例:20.0 mmから20.5 mm)に再研削し、表面を再度Ra 0.4 µmにホーニング加工できます。このサービスは新品コレットの約40%のコストで、所要日数は5営業日です。また、テーパーの摩耗も検査します。テーパーが0.01 mmを超えて損傷している場合は、チャックに正しく着座しないため修理をお断りします。テーパーとボアの写真をお送りいただければ、24時間以内に修理可能かどうかをご連絡します。
| パラメータ | 仕様 | |-----------|---------------| | 製品名 | CNC加工自動旋盤50型丸穴スプリングコレットチャック | | 対応ボアサイズ | 3 mm〜42 mm(カスタム最大50 mm) | | 材料オプション | 65Mnスプリング鋼、20CrMnTi浸炭焼入れ鋼 | | 硬度 | HRC 58-60(芯部)、HRC 60-62(20CrMnTiの硬化層) | | ボア公差 | H6(例:Ø20.000/+0.013 mm) | | 表面仕上げ(ボア) | Ra 0.4 µm(ホーニング加工) | | 振れ(TIR) | ノーズ部≤0.008 mm、50 mm深さ≤0.012 mm | | テーパー角度 | 1:10(標準50型) | | ねじサイズ | M30 x 1.5(カスタムねじ対応) | | 全長 | 80 mm ±0.1 mm | | リードタイム | 標準サイズ7〜10日、カスタム15日 | | 最小注文数量 | なし(単品注文可) | | 原産国 | 中国製、東莞工場(ISO 9001:2015) | 最小注文数量(MOQ)はありますか? 最小注文数量はありません。修理や試作ラン用に単品のコレットを注文でき、単価は100個注文の場合と同じです。
カスタムボアサイズや非標準ねじの加工は可能ですか? はい、3 mmから50 mmまでの任意のボアサイズを製造でき、ねじタイプや長さも変更可能ですが、カスタムボアには追加のワイヤー放電加工とホーニングセットアップのため15日のリードタイムが必要です。
出荷後も振れが0.008 mm以内に保たれることをどのように保証していますか? 各コレットをフォームライニング付きプラスチックチューブに梱包し、輸送中にセグメントが圧縮されない専用の出荷用インサートを使用することで、校正済みの振れがお客様の工場に到着時まで維持されます。
標準サイズの再注文の場合の一般的なリードタイムは? 10 mm〜30 mmの標準50型コレットの場合、東莞工場に生鍛造品と焼入れ済みブランクを在庫しているため、7日以内に出荷します。
ツーリングセットアップを最終決定する前に、CNC切削工具選定ガイド をご確認いただき、コレットボアを送り速度とクーラント圧力に合わせてください。サイクルタイムを最適化する場合は、CNCプログラミング最適化ガイド で、工具経路戦略がバーの引き出し長さに与える影響を解説しています。また、新しい部品を設計する場合は、CNC加工公差ガイド をご確認いただき、このコレットタイプに適した素材径仕様であることを確認してください。
図面または現在お使いのコレット部品番号をお送りいただければ、12時間以内に正式なお見積もりを提供します。メール sc@bquq.com またはWhatsApp +86 13713157787 までご連絡ください。鋼材を切削する前に、テーパー、ボアサイズ、コーティングオプションを確認いたします。
関連製品 パラメータ パラメータ 能力 材料 AL6061/7075、SUS303/304/316、45#鋼、T2銅、H59真鍮、POM、PEEK、ナイロン 公差 ±0.005mm標準、±0.003mmは要望に応じて 機械 3/4/5軸CNC、旋削・フライス複合、スイス型自動旋盤 表面処理 陽極酸化、ニッケル、亜鉛、不動態化、サンドブラスト、研磨 サイズ範囲 最大400 x 300 x 200 mm 試作 72時間、サンプルに最小注文数量なし 検査 バッチごとに完全なレポート、CMMデータは要望に応じて