製品の詳細 目次
要点 VFDインバータ用スタンピングフィン放熱器は、110 Tの金型でプレス成形された一体型ADC12ダイカストアルミニウム製冷却器であり、±0.03 mmの再現性を実現し、ΔT = 60 Kにおいて0.48 K/Wの熱抵抗を発揮します。硬質アルマイトType III、25-40 µmが標準仕様であり、平坦度は100 mmあたり0.15 mm、重量はエンベロープに応じて280 gからとなります。800,000個の量産実績があり、大容量のVFDインバータ冷却に適しています。
要点 VFDインバータ用スタンピングフィン放熱器は、110 Tの金型でプレス成形された一体型ADC12ダイカストアルミニウム製冷却器であり、±0.03 mmの再現性を実現し、ΔT = 60 Kにおいて0.48 K/Wの熱抵抗を発揮します。硬質アルマイトType III、25-40 µmが標準仕様であり、平坦度は100 mmあたり0.15 mm、重量はエンベロープに応じて280 gからとなります。
800,000個の量産実績を持つこのVFDインバータ用スタンピングフィン放熱器は、110 Tの金型でプレス成形され、±0.03 mmの再現性を実現しています。ADC12ダイカストアルミニウムによりΔT = 60 Kにおいて0.48 K/Wの熱抵抗を発揮し、硬質アルマイトType III、25-40 µmが標準で施されています。
設計アプローチとプロセス ベースとフィンが一体でプレス成形されているため、破損するろう付け接合部が存在しません。取付面の100 mmあたり0.15 mmの平坦度は金型から直接維持され、熱インターフェースの接触が均一に保たれます。
関連記事:アルミヒートシンク
一体型形状により、二分割冷却器に見られる接着層が排除され、熱経路が短縮されます。ADC12ダイカストアルミニウムと気流の間には、スタンピング表面以外に何も介在しません。
スタンピング構造は、押出成形よりもバッチ間の変動に強く、金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査でCMMとグラナイト平坦度定盤により検出されます。
ADC12ダイカストアルミニウムをプレス成形することで、VFDインバータ用スタンピングフィン放熱器はエンベロープに応じて280 gからと軽量でありながら、フィン密度を犠牲にしません。これは気流経路長が筐体によって既に固定されている場合に重要です。
すべてのストロークが寸法的に同一であるため、±0.15 mmの穴位置がバッチ全体で維持されます。これによりVFDおよびインバータの量産プログラムが再現可能となります。
材料選定と表面処理 標準材料はADC12ダイカストアルミニウムで、硬質アルマイトType III、25-40 µmが施されています。VFDおよびインバータの暴露が懸念される用途では、パッシベーション処理を推奨します。導電性が重量よりも重要な場合は、銅C110が熱性能を向上させ、単位質量は約2倍となります。
指定可能な公差クラス 一般寸法は±0.15 mmで、取付穴位置などの重要部位は±0.05 mmで別途管理されます。成形形状は±0.03 mmの金型再現性を継承し、穴位置は±0.15 mmで維持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定することをお勧めします。
こちらもご覧ください:CNC、プレス、板金、ばねのDFMチェックリスト
出荷前の検査 各バッチにはCMMとグラナイト平坦度定盤によるCMMレポートが付属します。平坦度、ピッチ、ベース厚さ、穴位置を記録し、±0.15 mmを超えるものはラインから出る前にフラグを立てます。
入荷したADC12ダイカストアルミニウムは、プレスに入る前に厚さと硬度が検査されます。成形後、CMMとグラナイト平坦度定盤により100 mmあたり0.15 mmおよび図面に対する5.0 mmが確認されます。
平坦度は鋳鉄ではなくグラナイト上で測定されます。これは、ラッピングされていない定盤では80 x 60 x 35 mmにおける100 mmあたり0.15 mmの読み取り値が異なるためです。記録には両方の読み取り値が保持されます。
カスタムCNCコレットチャックセット 15-52mm の詳細はこちら。
成形後に1.0 mmのフィン先端のバリと割れを検査します。スタンピングは図面寸法を変えることなく根部を割ることがあるためです。バリ限界は部品ごとに設定されます。
この部品の用途 VFDおよびインバータの製造において、100 mmあたり0.15 mmの取付面は熱定格と同じくらい重要です。これは熱インターフェース材料が均一に広がるか、片端に溜まるかを決定します。
VFDおよびインバータのお客様は通常、腐食対策としてADC12ダイカストアルミニウムを指定し、図面を±0.15 mmで管理します。800,000個のラインはセカンドソースなしでこの量を吸収します。
技術資料:BQUQ Ai液冷マニホールド部品コレクション — 精密プレス加工、最小注文数量なし
VFDおよびインバータの梱包と振動規則は一体型構造を指向します。スタンピングされたVFDインバータ用スタンピングフィン放熱器にはクリープする接着剤がなく、これが二分割冷却器における通常の故障モードです。
おすすめ記事:プレス加工の速度と品質:毎分ストローク数の設定
VFDおよびインバータでは、ベースが通常取付インターフェースを兼ねます。1.5 mmで100 mmあたり0.15 mmの平坦度は、VFDおよびインバータの熱パッドに安定した表面を提供します。
仕様 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム フィン厚さ 1.0 mm フィンピッチ 5.0 mm フィン高さ 30 mm ベース厚さ 1.5 mm ベース平坦度 100 mmあたり0.15 mm 熱抵抗 0.48 K/W 熱試験条件 ΔT = 60 K、自然対流 表面処理 硬質アルマイトType III、25-40 µm サイズ範囲 80 x 60 x 35 mm
FAQ:ご注文前のご質問 VFDインバータ用スタンピングフィン放熱器を当社の用途に合わせてカスタマイズできますか? はい。図面またはサンプルをお送りいただければ、3営業日以内にDFMノートを返送いたします。ほとんどのVFDおよびインバータのカスタマイズは5.0 mm、1.5 mm、または穴パターンを変更するもので、これら3つはすべて既存の110 Tプレスでの金型変更であり、新しい機械ではありません。
VFDインバータ用スタンピングフィン放熱器を異なるサイズで製作できますか? シリーズは80 x 60 x 35 mmをカバーし、単体重量は280 gからです。ベースがプレス成形されているため、新しいサイズは新しいプレスラインではなくダイインサートの変更であり、開発期間は通常8週間ではなく2週間です。
CADファイルまたは図面を提供していますか? CMMレポート付きの2D図面を提供し、ご要望に応じて3D STEPも提供します。どちらも平坦度の指示と金型分割線を示しており、お客様自身の組立で100 mmあたり0.15 mmを確認する場合に重要です。
電食をどのように防止しますか? 鍵となるのは、湿潤接触領域での異種金属を避けることです。硬質アルマイトType III、25-40 µmを推奨し、部品がアルミニウムシャーシに接触する場合は絶縁ワッシャーを使用します。相手材をお知らせいただければ、それに応じてコーティングを指定いたします。
金属プレスにおけるスプリングバック補償:設計・シミュレーションガイド と比較してください。
御社のVFDインバータ用スタンピングフィン放熱器とスカイブフィンVFDインバータ用スタンピングフィン放熱器の違いは何ですか? スカイブフィンは切削加工されるため、薄く高いフィンが得られ、所定の高さでより高い密度が得られますが、コストはフィン面積に直接比例します。スタンピングは1ストロークで同じ結果を800,000個以下ではるかに低い単価で実現します。固定高さの筐体におけるVFDおよびインバータでは、通常スタンピングが正解です。
製造と出荷 ラインは東莞の単一のISO9001工場にあります。110 TプレスがVFDインバータ用スタンピングフィン放熱器シリーズをカバーし、月産800,000個が現在のコミット済み生産能力です。
工場はISO9001を取得しており、PE袋+ハニカムカートン、1カートンあたり15 kgでRoHSおよびREACH文書を同梱して出荷できます。第三者機関によるSGS検査は、コンテナ封印前にご要望に応じて手配いたします。
見積はEXWで提示し、サンプリング用に50個を確保しています。サンプリングは図面があれば無料サンプル、5-7日間で、初回評価に量産コミットメントは不要です。
見積依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
関連記事:ウェーブスプリングとは?コイルスプリングに代わる省スペース設計
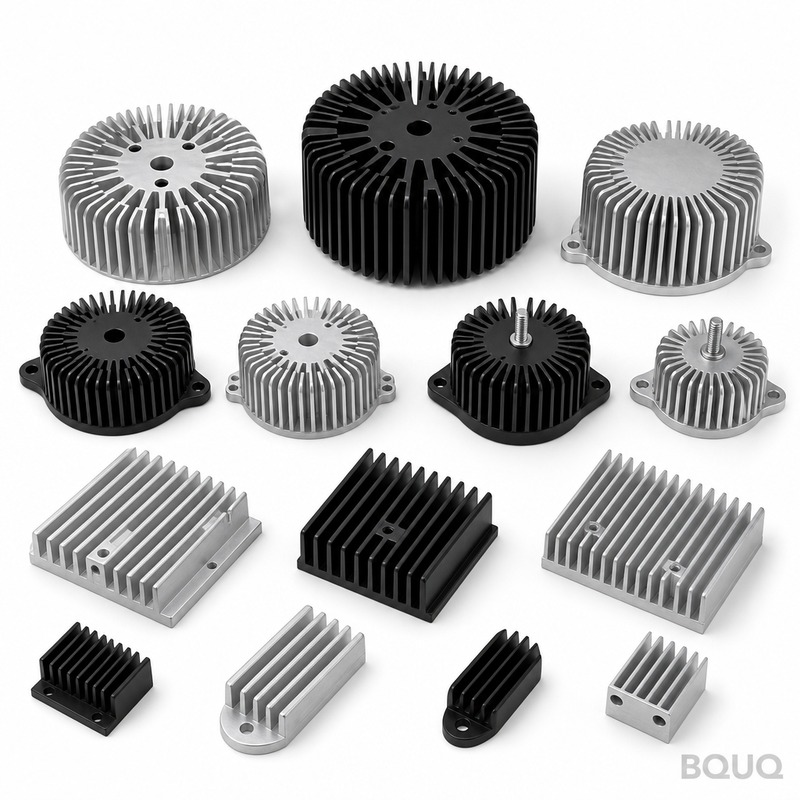
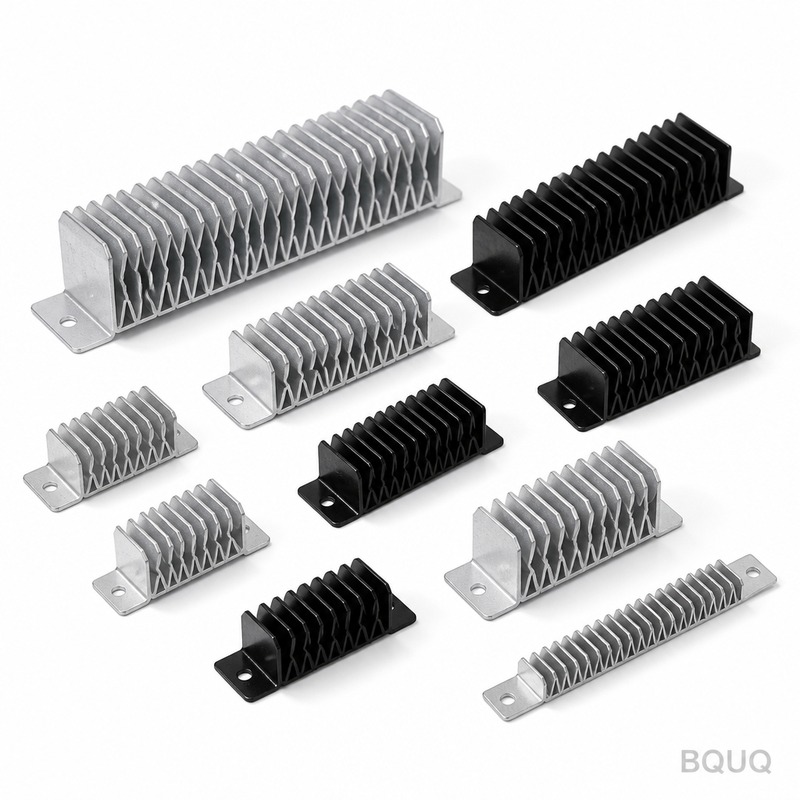
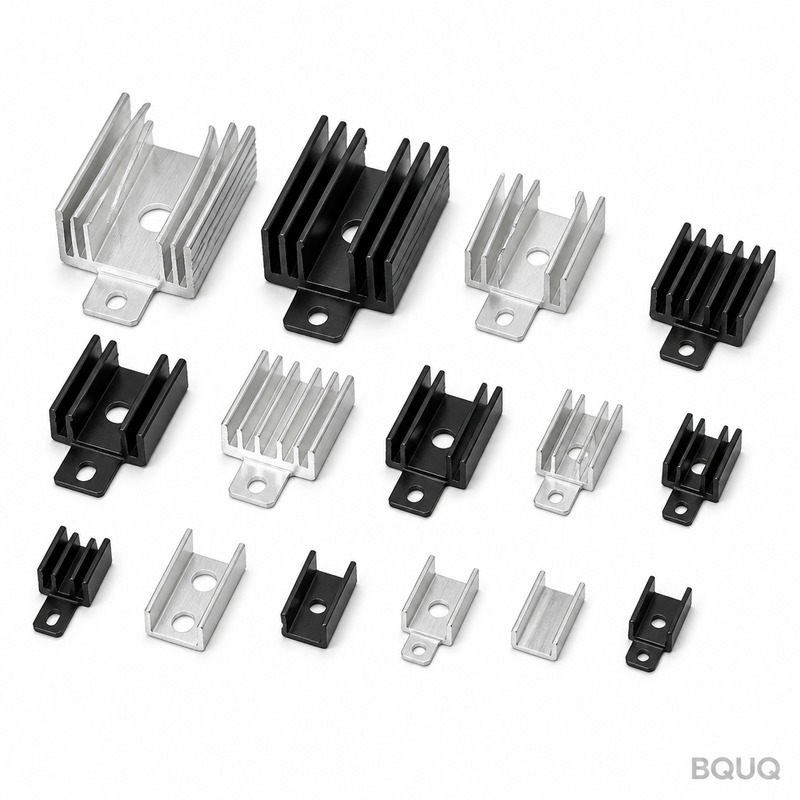
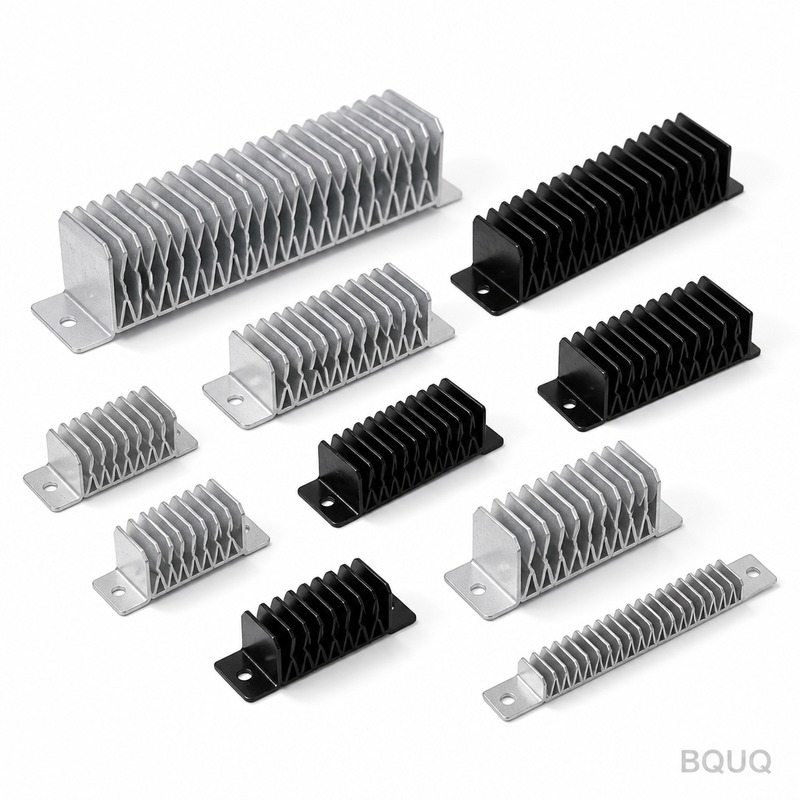
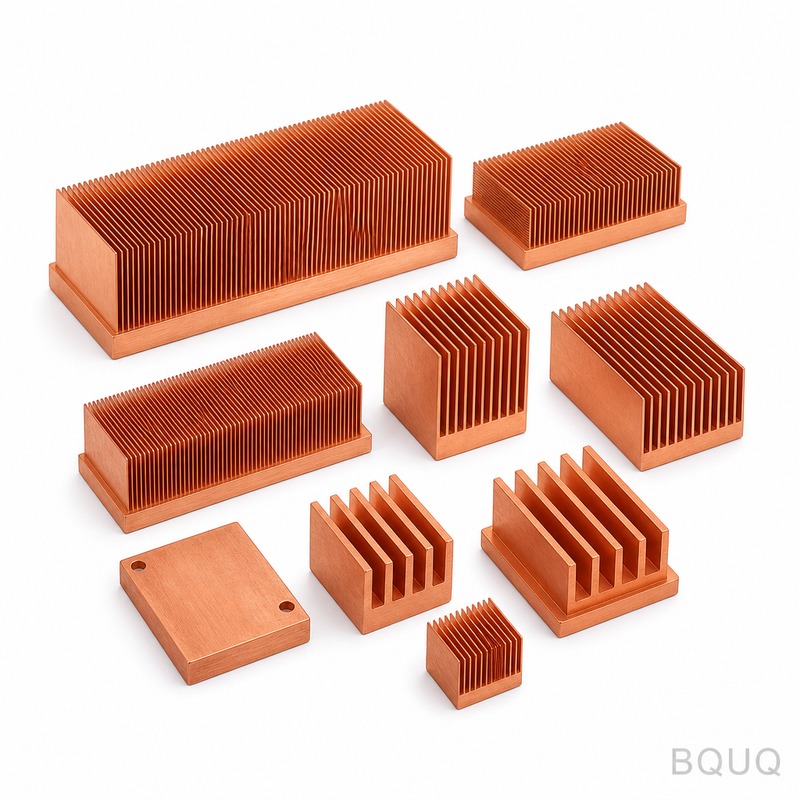
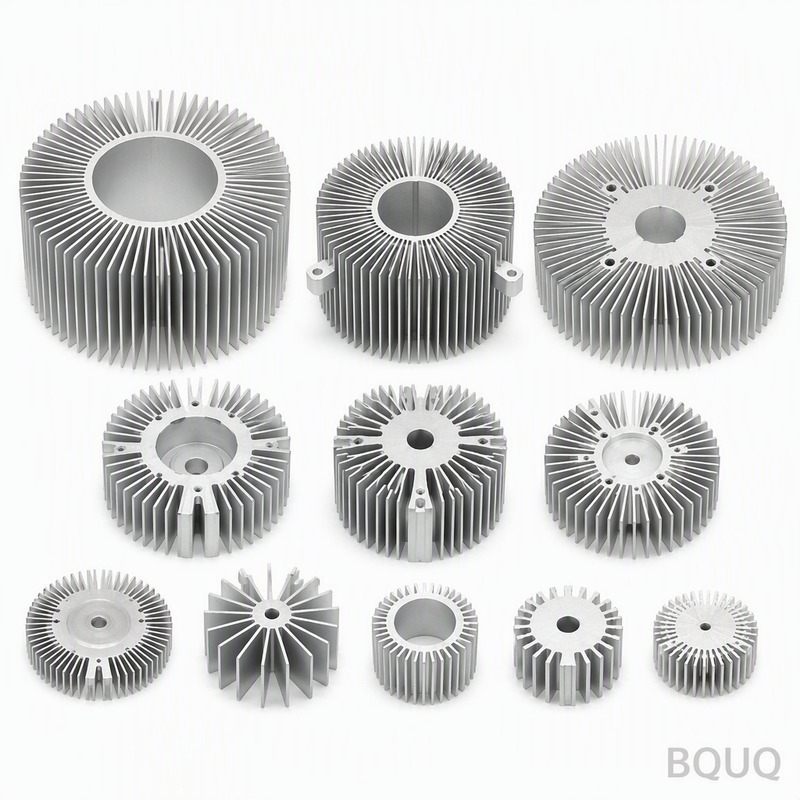
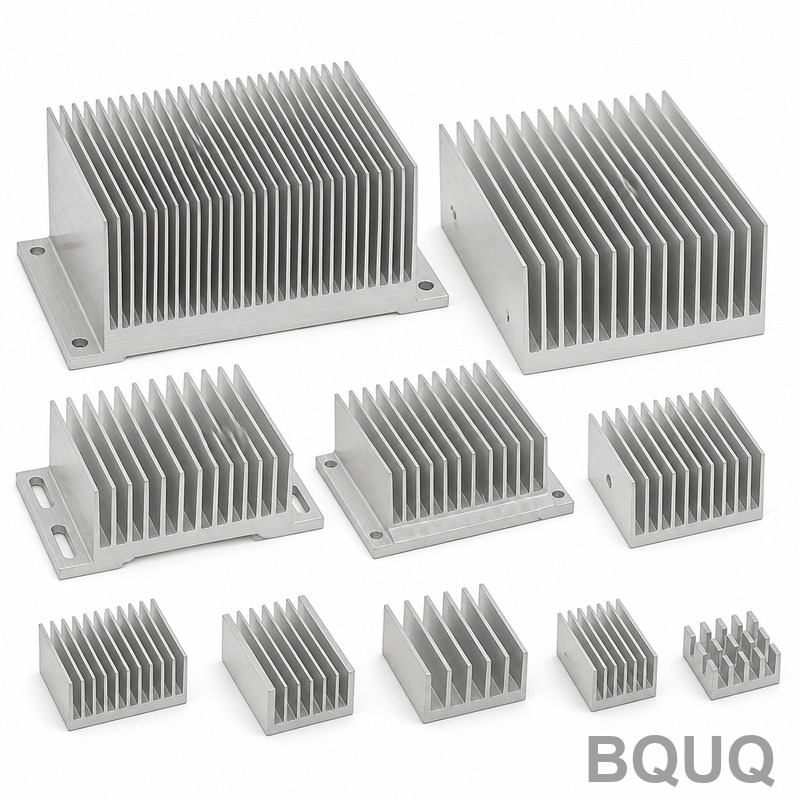
製品ギャラリー
こちらもご覧ください:精密穴のリーマ加工:公差と実務
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム 公差 ±0.03 mm再現性、±0.15 mm穴位置 リードタイム 本プロセスの標準:金型承認後15-25日 MOQ 本プロセスの標準:5,000個 生産能力 800,000個稼働中
選定 / 比較 オプション 最適用途 トレードオフ スタンピングフィン一体型 気流経路が固定された大容量VFDインバータ冷却 金型が必要、フィンピッチはダイで決定 押出放熱器 小ロットまたは単純形状 バッチ変動に弱い、金型摩耗でフィンピッチがずれる 二分割接着冷却器 試作または異種材料 接着層が熱抵抗を増加させ、接合部が破損する可能性 ろう付けフィン付きダイカスト 複雑形状 ろう付け接合部が潜在的故障点 硬質アルマイトType III付きスタンピングフィン 耐摩耗性と耐食性 25-40 µmのコーティング追加、マスキングが必要な場合あり
プロセス / 検査 工程 管理 記録 プレス 110 T金型、±0.03 mm再現性 ストローク寸法データ フィンピッチ 金型摩耗監視 CMM測定 平坦度 取付面100 mmあたり0.15 mm グラナイト平坦度定盤 穴位置 ±0.15 mm CMMレポート 表面処理 硬質アルマイトType III、25-40 µm コーティング厚さ証明書 最終検査 毎回の出荷前 検査レポート
よくあるご質問 このVFDインバータ用スタンピングフィン放熱器の熱性能は? ADC12ダイカストアルミニウムによりΔT = 60 Kにおいて0.48 K/Wの熱抵抗を発揮します。一体型スタンピング構造により、二分割冷却器に見られる接着層が排除され、熱経路が短縮されます。硬質アルマイトType III、25-40 µmが標準です。
スタンピングフィン放熱器で維持できる公差は? 110 T金型による±0.03 mmの再現性、±0.15 mmの穴位置、取付面の100 mmあたり0.15 mmの平坦度を維持します。これらは毎回の出荷前にCMMとグラナイト平坦度定盤で検証されます。
使用している材料と表面処理は? 放熱器はADC12ダイカストアルミニウムからプレス成形されています。硬質アルマイトType III、25-40 µmが標準で施されています。この組み合わせによりΔT = 60 Kにおいて0.48 K/Wの熱抵抗を発揮し、耐摩耗性と耐食性を備えます。
BQUQ CNC加工 自動旋盤55型 丸穴スプリングコレットチャック の詳細はこちら。
VFDインバータ用スタンピングフィン放熱器の重量は? 重量はエンベロープに応じて280 gからです。一体型スタンピング設計により、フィン密度を犠牲にすることなく軽量に保たれます。これは気流経路長が筐体によって既に固定されている場合に重要です。
技術資料:カスタムCNCコレットチャック 30型丸穴 自動旋盤用
生産能力とリードタイムは? 800,000個を稼働中です。本プロセスの標準リードタイムは金型承認後15-25日、MOQは5,000個です。すべてのストロークが寸法的に同一であるため、一貫したバッチ出力が得られます。
出荷前に放熱器をどのように検査しますか? 検査にはフィンピッチと穴位置のCMM、100 mmあたり0.15 mmの平坦度のグラナイト平坦度定盤、硬質アルマイトType III、25-40 µmのコーティング厚さチェックが含まれます。記録は毎回の出荷ごとに保持されます。
押出またはろう付け放熱器ではなくスタンピングフィンを選ぶ理由は? スタンピング構造は、金型摩耗が検査で検出される測定可能なフィンピッチのずれとして現れるため、押出成形よりもバッチ変動に強く対応します。一体型のベースとフィンはろう付け接合部と接着層を排除し、熱経路の信頼性を向上させます。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム 公差 ±0.03 mm再現性 リードタイム 本プロセスの標準:金型承認後4-6週間 MOQ 本プロセスの標準:1,000個 生産能力 800,000個
選定 / 比較 オプション 最適用途 トレードオフ 一体型スタンピングフィン 大容量VFDインバータ冷却 金型費用、設計変更が限定的 二分割接着冷却器 小ロットまたは試作 接着層が熱抵抗を増加 押出放熱器 単純形状、低金型費用 バッチ変動耐性が低い、フィンピッチ制限 スカイブフィン放熱器 高フィン密度、薄いフィン 高コスト、スタンピングには堅牢性が低い 別体フィン付きダイカスト 複雑形状 ろう付け接合部が破損する可能性、追加工程
よくあるご質問 このVFDインバータ用スタンピングフィン放熱器の熱性能は? ΔT = 60 Kにおいて0.48 K/Wの熱抵抗を発揮します。一体型ADC12ダイカストアルミニウム構造により、二分割冷却器に見られる接着層が排除され、熱経路が短縮されます。100 mmあたり0.15 mmの平坦度が均一な熱インターフェース接触を保証します。
使用している材料と表面処理は? ADC12ダイカストアルミニウムを使用し、硬質アルマイトType III、25-40 µmが標準で施されています。この仕上げは耐摩耗性と耐食性を提供します。一体型スタンピング構造はろう付け接合部を排除し、信頼性を向上させます。
どのような公差が期待できますか? 本プロセスは110 T金型で±0.03 mmの再現性を維持します。平坦度は取付面で100 mmあたり0.15 mmです。金型摩耗はフィンピッチの測定可能なずれとして現れ、CMMとグラナイト平坦度定盤検査で検出されます。
おすすめ記事:BQUQ CNC加工自動旋盤用シンクロナイズドコレットチャック 高精度振れ0.005mm
この放熱器の重量は? 重量はエンベロープに応じて280 gからです。一体型ADC12ダイカストアルミニウム設計により、ΔT = 60 Kにおいて0.48 K/Wの熱性能を維持しながら質量を低く抑えます。
サーマルグリースとサーマルパッドの違いとは?どちらを使うべきか と比較してください。
生産能力とリードタイムは? 生産能力は800,000個です。本プロセスの標準リードタイムは金型承認後4-6週間です。MOQは1,000個です。800,000個の稼働により、安定した金型摩耗と一貫したフィンピッチが保証されます。
出荷前に品質はどのように検査されますか? 毎回の出荷は、CMM寸法検査、100 mmあたり0.15 mmのグラナイト平坦度定盤、硬質アルマイトType III、25-40 µmのコーティング厚さ検証を含む検査を受けます。記録はトレーサビリティのために保持されます。
この放熱器は通常どこで使用されますか? VFDインバータおよび大容量冷却を必要とするその他のパワーエレクトロニクスで使用されます。スタンピングフィン設計は押出成形よりもバッチ変動に強く対応するため、800,000個の量産に適しています。
関連記事