製品の詳細
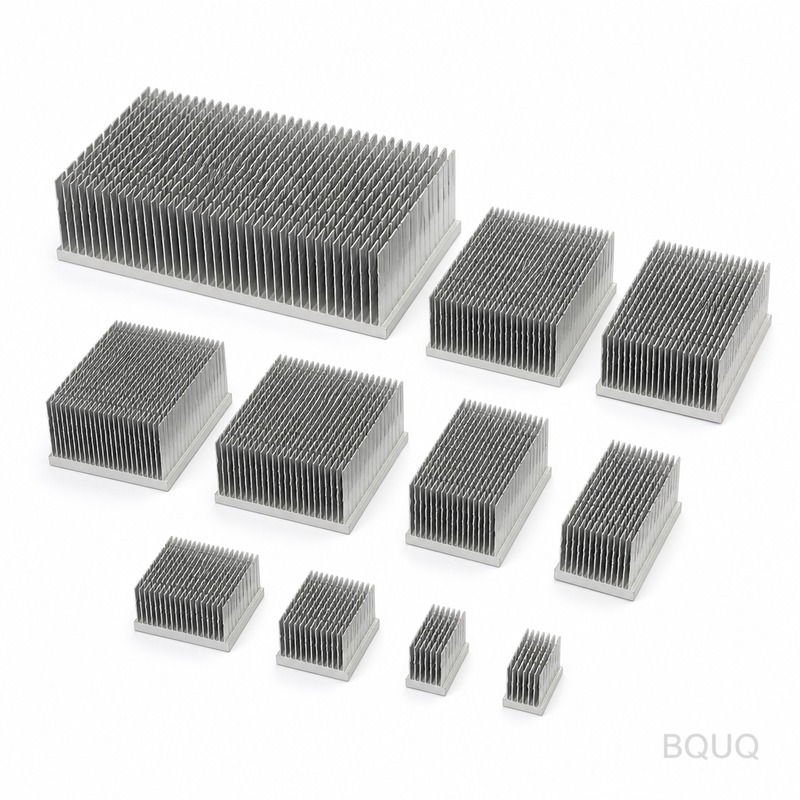
要点
BQUQのヒートシンクは、1050Aアルミニウムを25 Tの金型でプレス成形し、80万個の生産を通じて±0.05 mmの再現性を維持しています。4.0 mmピッチの0.3 mmフィンプロファイルは、ΔT = 60 Kで0.85 K/Wを実現し、標準で黒色アノダイズ Type II、10-15 µmを施しています。取付面の平坦度は100 mmあたり0.05 mm、ユニット重量はエンベロープに応じて650 gからとなります。
関連記事:圧縮ばね vs ねじりばね vs 引張ばね:違いは何か?
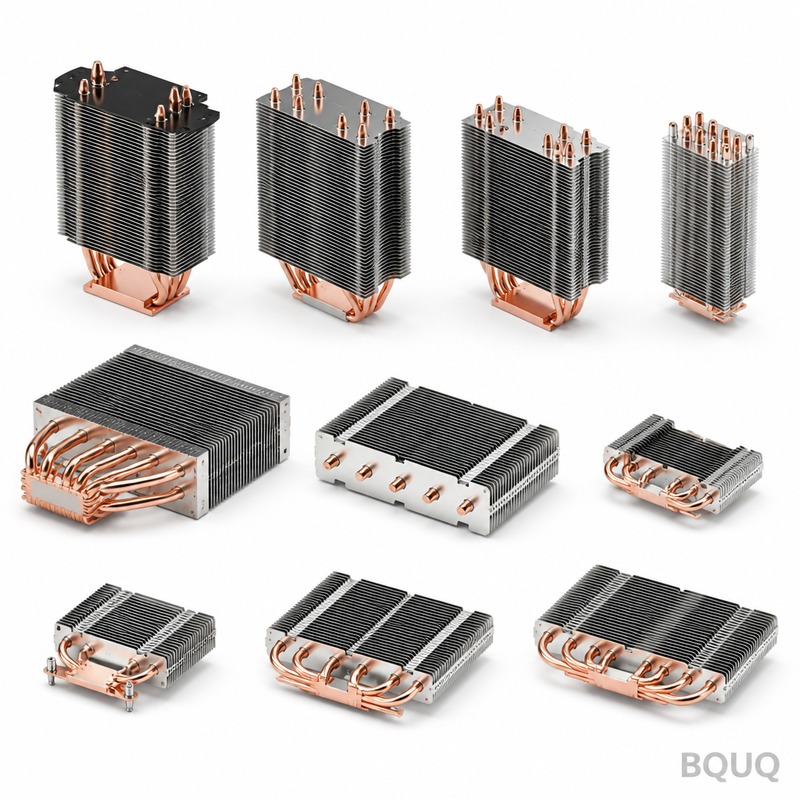
要点
BQUQのヒートシンクは、1050Aアルミニウムを25 Tの金型でプレス成形し、80万個の生産を通じて±0.05 mmの再現性を維持しています。4.0 mmピッチの0.3 mmフィンプロファイルは、ΔT = 60 Kで0.85 K/Wを実現し、標準で黒色アノダイズ Type II、10-15 µmを施しています。取付面の平坦度は100 mmあたり0.05 mm、ユニット重量はエンベロープに応じて650 gからとなります。
80万個の生産において、このヒートシンクは25 Tの金型でプレス成形され、±0.05 mmの再現性を実現しています。1050AアルミニウムによりΔT = 60 Kで0.85 K/Wを達成し、標準で黒色アノダイズ Type II、10-15 µmが施されています。
設計アプローチとプロセス
プレス成形は、押出成形では維持できない再現性のある0.3 mmフィンプロファイルを実現します。金型は1ストロークで全てのフィンを成形するため、80万個の生産を通じてピッチは±0.05 mm以内に収まります。
こちらもご覧ください:医療用インプラントのためのチタンCNC加工:ベストプラクティス
ベースとフィンが一体としてプレス成形されるため、破損するろう付け接合部がありません。取付面の100 mmあたり0.05 mmの平坦度は金型から直接維持され、熱界面の接触が均一に保たれます。
ヒートシンク用ファン:CFM、静圧、騒音 の詳細はこちら。
薄いフィンゲージはプレス成形が優位となる領域です。4.0 mmピッチの0.3 mmフィンは、同じエンベロープの機械加工や押出成形プロファイルよりも、立方ミリメートルあたりの表面積を大きくします。
プレス成形構造は、押出成形よりもバッチ変動に耐性があります。金型摩耗はまずフィンピッチの測定可能な変動として現れ、検査がCMMおよび100%油圧プレス漏れ試験でこれを検出するため、現場での問題発生を防ぎます。
1050Aアルミニウムのプレス成形により、フィン密度を犠牲にすることなく、エンベロープに応じて650 gからの軽量なヒートシンクを実現します。これは、エンクロージャによってエアフローの経路長が既に固定されている場合に重要です。
材料選定と表面処理
標準材料は1050Aアルミニウムで、黒色アノダイズ Type II、10-15 µmが施されています。EVおよびOBC充電器への曝露が懸念される用途では、パッシベーション処理ルートを推奨します。導電性が重量よりも重要な場合は、銅C110が熱性能を高めますが、ユニット質量は約2倍になります。
指定可能な公差クラス
一般寸法は±0.20 mmで、ベース厚さの±0.05 mmなどの重要部位は別途維持されます。成形形状は±0.05 mmの金型再現性を継承し、穴位置は±0.10 mmで維持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定する価値があります。
出荷前の検査
各バッチにはCMMレポートと100%油圧プレス漏れ試験が付属します。平坦度、ピッチ、ベース厚さ、穴位置を記録し、±0.20 mmを超えるものはラインから出る前にフラグを立てます。
入荷した1050Aアルミニウムは、プレスに入る前に厚さと硬度が検査されます。成形後、CMMおよび100%油圧プレス漏れ試験により、100 mmあたり0.05 mmおよび図面に対する4.0 mmが確認されます。
ロットトレーサビリティはコイルからカートンまで一貫しています。ヒート番号、プレスストローク範囲、検査記録が添付されたままとなるため、現場での問題を特定の生産ロットに紐付けることができます。
平坦度は鋳鉄ではなく花崗岩定盤で測定されます。200 x 100 x 80 mmにおける100 mmあたり0.05 mmは、ラッピングされていない定盤では異なる値として読み取られるためです。記録には両方の測定値が保持されます。
この部品の用途
EVおよびOBC充電器の製造において、100 mmあたり0.05 mmの取付面は熱定格と同じくらい重要です。熱界面材料が均一に広がるか、片端に溜まるかを決定するためです。
EVおよびOBC充電器のお客様は、腐食対策として1050Aアルミニウムを指定し、図面を±0.20 mmで維持するのが一般的です。80万個のラインは、セカンドソースなしでこの量を吸収します。
EVおよびOBC充電器の梱包および振動規則は、一体構造への移行を促します。プレス成形ヒートシンクにはクリープする接着剤がなく、これが二部品冷却器における一般的な故障モードです。
EVおよびOBC充電器に取り組む設計者は、熱データよりも先に平坦度を求めます。EVおよびOBC充電器の組立は自動化されており、平坦でないベースはラインを停止させるためです。
仕様
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 1050Aアルミニウム |
| フィン厚さ | 0.3 mm |
| フィンピッチ | 4.0 mm |
| フィン高さ | 10 mm |
| ベース厚さ | 3.0 mm |
| ベース平坦度 | 100 mmあたり0.05 mm |
| 熱抵抗 | 0.85 K/W |
| 熱試験条件 | ΔT = 60 K、自然対流 |
| 表面処理 | 黒色アノダイズ Type II、10-15 µm |
| サイズ範囲 | 200 x 100 x 80 mm |
FAQ:ご注文前のご質問
弊社用途に合わせてヒートシンクをカスタマイズできますか?
はい。図面またはサンプルをお送りいただければ、3営業日以内にDFMノートを返送いたします。EVおよびOBC充電器のカスタマイズのほとんどは、4.0 mm、3.0 mm、または穴パターンの変更であり、これら3つはすべて既存の25 Tプレスの金型変更であり、新しい機械は不要です。
ヒートシンクのリードタイムはどのくらいですか?
試作は図面承認から7営業日、量産は初品承認後12営業日です。新規部品の金型製作には を要します。当社はEXWで見積もり、ヨーロッパへの海上輸送は予約後約25~30日です。
金型は交換までどのくらい持ちますか?
通常のプレス圧力における1050Aアルミニウムでは、金型寿命はおよそ を見込んでください。80万個の場合、6~12か月です。当社はEVおよびOBC充電器プログラム用の予備ダイセットを社内に保管しており、平坦度記録に摩耗が現れた場合の待ち時間を排除します。
技術資料:カスタムCNCコレットチャック BT40エンドミルホルダー 中国製精密加工
ガルバニック腐食をどのように防ぎますか?
鍵となるのは、湿潤接触領域に第二の金属を避けることです。当社は黒色アノダイズ Type II、10-15 µmを推奨し、部品がアルミニウムシャーシに接触する場合は絶縁ワッシャーを推奨します。相手材をご連絡いただければ、それに応じてコーティングを指定します。
おすすめ記事:ばねの密着高さと圧縮:設計限界
サンプリング前に熱シミュレーションを支援できますか?
はい。エンクロージャのエアフロー、入口温度、放散すべき熱負荷をお送りいただければ、定常状態モデルを実行し、推奨される0.3 mmと4.0 mmの組み合わせを返送いたします。これにより通常、金型の反復が1回節約されます。
製造と出荷について
ラインは東莞の単一のISO9001工場にあります。25 Tプレスがヒートシンクファミリーをカバーし、月産80万個が現在のコミット済み生産能力です。
ばね定数とは何か、そしてその計算方法は?精密工学ガイド と比較してください。
東莞からのソースダイレクト:コイル材、成形、表面処理、検査が1つの建物内で行われるため、100 mmあたり0.05 mmの平坦度は部品が梱包される前に検証されます。
関連記事:強制空冷用ヒートシンクの設計方法:ファンとダクトの選定
金型は社内で製作されるため、80万個のプログラムを通じて部品ごとにドリフトすることなく±0.05 mmが維持されます。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
こちらもご覧ください:カスタムCNC加工/カスタムCNC部品
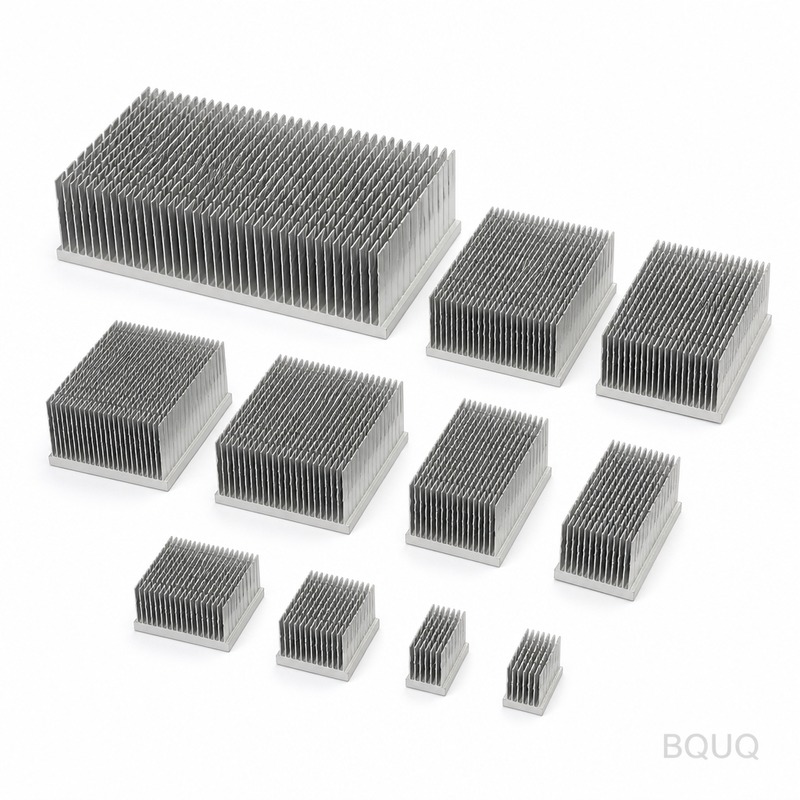
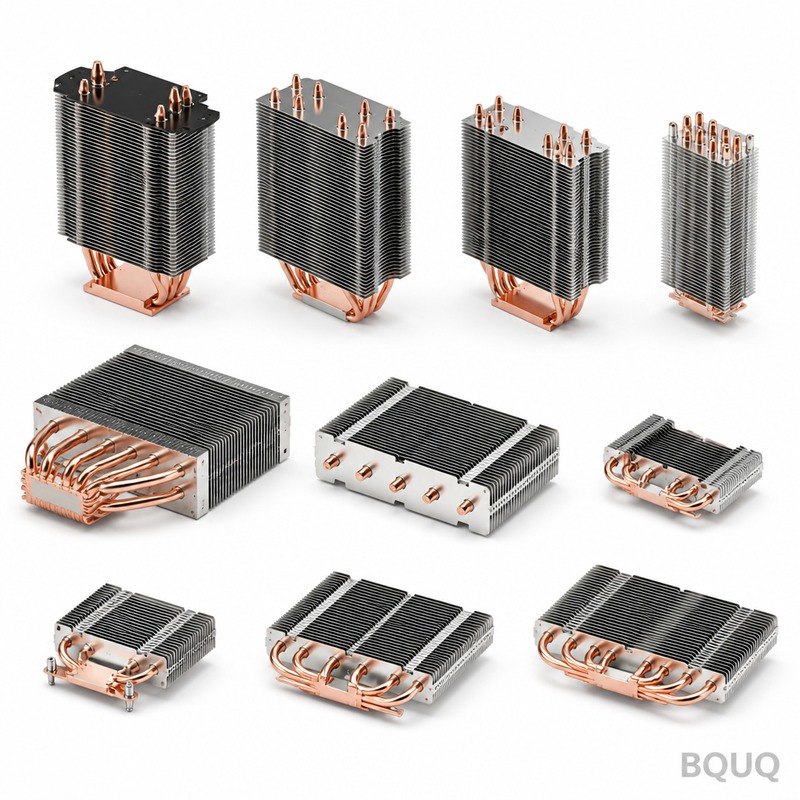
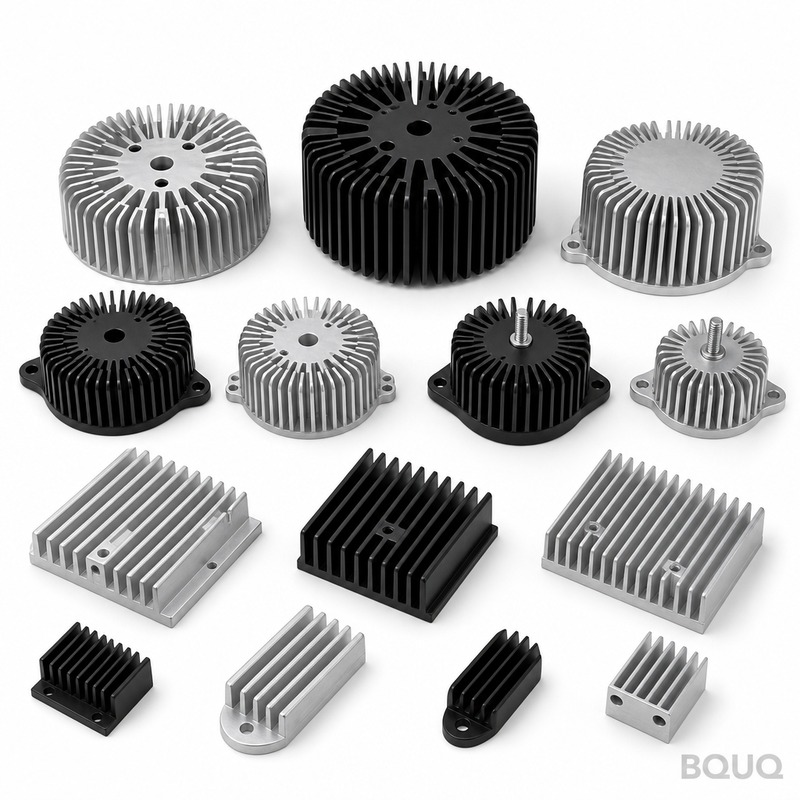
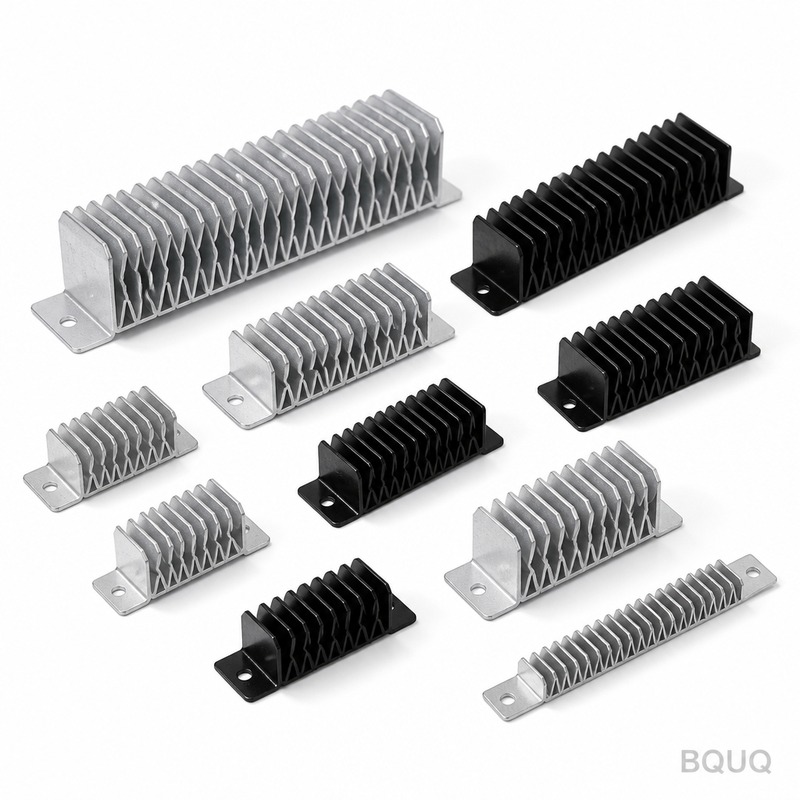
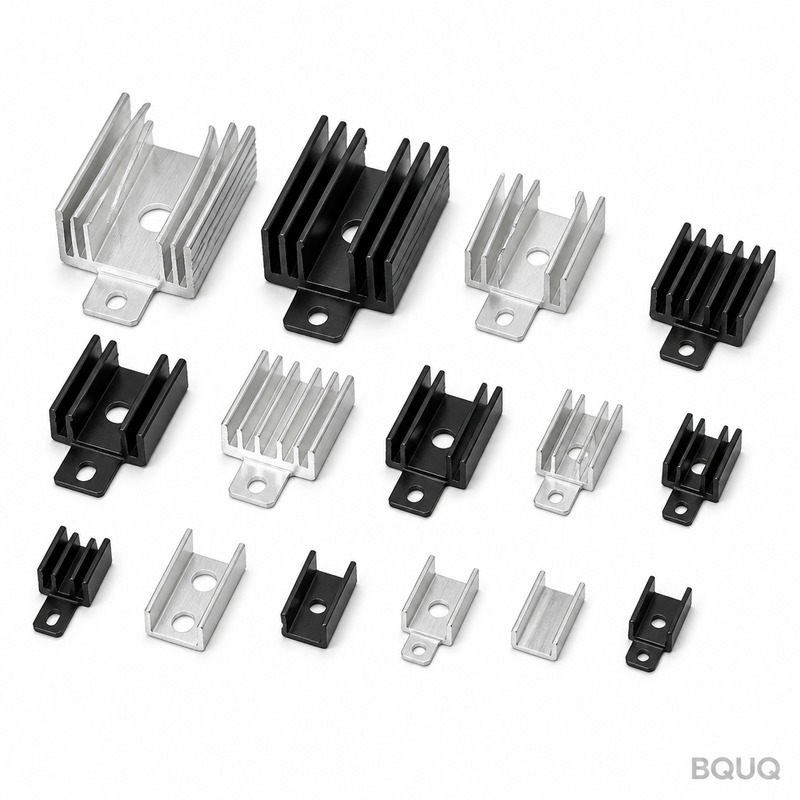
製品ギャラリー
Raspberry PiやSBC向けヒートシンクのサイズ選定と取り付け方法 の詳細はこちら。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 1050Aアルミニウム |
| 公差 | ±0.05 mmフィンピッチ、100 mmあたり0.05 mm平坦度 |
| リードタイム | このプロセスの標準:金型承認後2~4週間 |
| MOQ | このプロセスの標準:5,000個 |
| 生産能力 | 25 T金型で80万個の生産 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|
| プレス成形ヒートシンク | 4.0 mmピッチの0.3 mmフィンを必要とする大量生産 | 25 T金型が必要、経時的に金型摩耗がフィンピッチを変動させる |
| 押出成形ヒートシンク | 厚いフィンのシンプルなプロファイル | 0.3 mmフィンプロファイルや±0.05 mmピッチの再現性を維持できない |
| 機械加工ヒートシンク | 試作および少量生産 | プレス成形0.3 mmフィンよりも立方ミリメートルあたりの表面積が少ない |
| ろう付けアセンブリ | ベースとフィンが別々の複雑な形状 | ろう付け接合部が破損する可能性、プレス成形はベースとフィンが一体 |
| 黒色アノダイズ Type II、10-15 µm | 標準的な熱および腐食処理 | 工程が追加され、厚さを10-15 µm以内に管理する必要がある |
プロセス / 検査
| 工程 | 管理 | 記録 |
|---|
| プレス成形 | 25 T金型が1ストロークで全フィンを成形、ピッチは±0.05 mm以内で維持 | 80万個の生産を通じたフィンピッチ測定 |
| 平坦度 | 取付面の100 mmあたり0.05 mmを金型から直接維持 | 平坦度検査記録 |
| フィンプロファイル | 4.0 mmピッチの0.3 mmフィンを金型仕様に対して検証 | CMM検査レポート |
| 漏れ試験 | 全ユニットに100%油圧プレス漏れ試験 | 漏れ試験合否ログ |
| 最終検査 | 出荷前にCMMおよび100%油圧プレス漏れ試験 | バッチごとの検査証明書 |
よくあるご質問
このプレス成形ヒートシンクの熱抵抗はどのくらいですか?
1050Aアルミニウムと4.0 mmピッチの0.3 mmフィンにより、ΔT = 60 Kで熱抵抗は0.85 K/Wです。これは標準で黒色アノダイズ Type II、10-15 µmを施した25 Tプレス成形プロファイルで測定され、80万個の生産を通じて維持されます。
80万個の生産におけるフィンピッチ公差はどのくらい厳しいですか?
フィンピッチは80万個の全生産を通じて±0.05 mm以内に収まります。25 T金型は1ストロークで全フィンを成形するため、再現性は±0.05 mmで維持されます。金型摩耗はまずフィンピッチの測定可能な変動として現れ、CMM検査が出荷前にこれを検出します。
押出成形や機械加工プロファイルよりもプレス成形ヒートシンクを選ぶ理由は?
プレス成形は、押出成形では実現できない4.0 mmピッチの0.3 mmフィンプロファイルを維持します。金型は1ストロークで全フィンを成形するため、80万個を通じてピッチは±0.05 mm以内に収まります。ベースとフィンが一体であるため破損するろう付け接合部がなく、0.3 mmフィンは同じエンベロープの機械加工や押出成形プロファイルよりも立方ミリメートルあたりの表面積を大きくします。
標準の材料と表面処理は何ですか?
標準材料は1050Aアルミニウムで、エンベロープに応じて650 gからの軽量なヒートシンクを実現します。標準処理は黒色アノダイズ Type II、10-15 µmです。この組み合わせによりΔT = 60 Kで0.85 K/Wを実現し、80万個の生産を通じて適用されます。
取付面の平坦度はどのように管理されていますか?
平坦度は取付面の100 mmあたり0.05 mmで、25 T金型から直接維持されます。これにより熱界面の接触が均一に保たれます。出荷前にCMM検査により、100%油圧プレス漏れ試験と併せて検証されます。
出荷前にどのような検査が行われますか?
すべての出荷はCMM検査と100%油圧プレス漏れ試験を受けます。CMMは±0.05 mm以内のフィンピッチと100 mmあたり0.05 mmの平坦度を検査します。漏れ試験は、プレス成形された一体型ベースとフィンが80万個の生産を通じてろう付け接合部の破損リスクがないことを確認します。
技術資料:ファインブランキングとは?高品質なエッジを実現する精密プレス加工
ユニット重量とエンクロージャへの適合にどのように影響しますか?
ユニット重量はエンベロープに応じて650 gからです。1050Aアルミニウムのプレス成形により、0.3 mmフィンと4.0 mmピッチでのフィン密度を犠牲にすることなく、ヒートシンクを軽量に保ちます。これはエンクロージャによってエアフローの経路長が既に固定されている場合に重要であり、ΔT = 60 Kでの0.85 K/Wの性能が維持されます。
おすすめ記事:BQUQ ボンデッドフィンアルミヒートシンク
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 1050Aアルミニウム |
| 公差 | ±0.05 mm |
| リードタイム | このプロセスの標準 |
| MOQ | このプロセスの標準 |
| 生産能力 | 80万個の生産 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|
| プレス成形ヒートシンク | 薄いフィンの大量生産 | 0.3 mmフィンゲージと4.0 mmピッチに限定 |
| 押出成形ヒートシンク | 厚いフィンのシンプルなプロファイル | 0.3 mmフィンプロファイルの再現性を維持できない |
| 機械加工ヒートシンク | 試作または複雑な形状 | ユニットあたりのコストが高く、生産が遅い |
| ろう付けヒートシンク | 異種材料アセンブリ | 熱サイクル下でろう付け接合部が破損する可能性 |
| 黒色アノダイズ Type II | 耐食性と放射率 | 10-15 µmの厚さが追加され、厳しい公差に影響 |
よくあるご質問
御社のプレス成形ヒートシンクの熱抵抗はどのくらいですか?
1050Aアルミニウムのプレス成形ヒートシンクは、ΔT = 60 Kで0.85 K/Wを実現します。これは4.0 mmピッチの0.3 mmフィンプロファイルにより、25 T金型で成形され、80万個の生産を通じて±0.05 mmの再現性で達成されます。
ヒートシンクに使用する材料と表面処理は何ですか?
標準で1050Aアルミニウムを使用し、黒色アノダイズ Type II、10-15 µmを施しています。この組み合わせにより、良好な熱性能と耐食性が得られます。取付面の平坦度は100 mmあたり0.05 mmで、均一な熱界面接触を保証します。
プレス成形ヒートシンクの最小注文数量はいくらですか?
MOQは特定の部品と金型によって異なります。一般的な80万個の生産では、±0.05 mmの再現性を維持します。エンベロープとフィン要件をご連絡いただければ、MOQとリードタイムについてご相談させていただきます。
大量生産のヒートシンクで厳しい公差を維持できますか?
はい。当社の25 T金型は80万個の生産を通じて±0.05 mmの再現性を維持します。金型は1ストロークで全フィンを成形するため、ピッチは±0.05 mm以内に収まります。取付面の平坦度は100 mmあたり0.05 mmで、金型から直接維持されます。
ヒートシンクのご注文のリードタイムはどのくらいですか?
リードタイムは注文数量と金型の状況によって異なります。25 T金型での80万個の生産では、±0.05 mmの再現性を維持します。正確なリードタイム見積もりのために、仕様をご提供ください。
押出成形 vs スカイビング vs プレス成形ヒートシンク:2024年のコストと性能比較 と比較してください。
出荷前にヒートシンクをどのように検査しますか?
出荷ごとに検査を行います。主な検査項目は、±0.05 mm以内のフィンピッチ、100 mmあたり0.05 mmの取付面平坦度、黒色アノダイズ Type IIの厚さ10-15 µmです。熱性能はΔT = 60 Kで0.85 K/Wとして検証されます。
押出成形や機械加工よりもプレス成形ヒートシンクを選ぶ理由は?
プレス成形は、押出成形では維持できない再現性のある0.3 mmフィンプロファイルを実現します。金型は1ストロークで全フィンを成形するため、80万個の生産を通じてピッチは±0.05 mm以内に収まります。破損するろう付け接合部がなく、薄いフィンゲージは立方ミリメートルあたりの表面積を大きくします。
関連記事