製品の詳細 目次
要点 2026年版アルミニウムヒートシンク価格表は、25 T金型による打ち抜き一体型クーラーを30万個で生産する場合、±0.05 mmの再現性と25秒のサイクルで成立します。純銅C110はΔT = 60 Kで0.62 K/Wを実現し、クリアアルマイトType II、5-10 µmが標準仕様です。打ち抜き加工は0.3 mmのフィンプロファイルと100 mmあたり0.15 mmの平面度を金型から直接維持し、ろう付け接合や接着層を排除します。
要点 2026年版アルミニウムヒートシンク価格表は、25 T金型による打ち抜き一体型クーラーを30万個で生産する場合、±0.05 mmの再現性と25秒のサイクルで成立します。純銅C110はΔT = 60 Kで0.62 K/Wを実現し、クリアアルマイトType II、5-10 µmが標準仕様です。打ち抜き加工は0.3 mmのフィンプロファイルと100 mmあたり0.15 mmの平面度を金型から直接維持し、ろう付け接合や接着層を排除します。
要点 2026年版アルミニウムヒートシンク価格表は、25 T金型による打ち抜き一体型クーラーを30万個で生産する場合、±0.05 mmの再現性と25秒のサイクルで成立します。純銅C110はΔT = 60 Kで0.62 K/Wを実現し、クリアアルマイトType II、5-10 µmが標準仕様です。打ち抜き加工は0.3 mmのフィンプロファイルと100 mmあたり0.15 mmの平面度を金型から直接維持し、ろう付け接合や接着層を排除します。
30万個の生産において、この2026年版アルミニウムヒートシンク価格表は25 T金型でプレスされ、±0.05 mmの再現性を実現します。純銅C110はΔT = 60 Kで0.62 K/Wを実現し、クリアアルマイトType II、5-10 µmが標準で施されます。
設計アプローチとプロセス 打ち抜き加工は、押出加工では維持できない再現性のある0.3 mmのフィンプロファイルを実現します。金型が1ストロークで全てのフィンを成形するため、30万個の生産を通じてピッチは±0.05 mm以内に収まります。
ベースとフィンが一体としてプレスされるため、破損するろう付け接合が存在しません。取り付け面の100 mmあたり0.15 mmの平面度は金型から直接維持され、熱界面の接触が均一に保たれます。
単一の25 Tストロークで2026年版アルミニウムヒートシンク価格表の全体が成形されるため、部品コストは複雑さに比例して増加しなくなります。金型は±0.05 mmで稼働し、25秒のサイクルが30万個のラインに対応します。
一体型形状は、二部品クーラーに見られる接着層を排除し、熱経路を短縮します。純銅C110と気流の間には、打ち抜き表面以外に何も介在しません。
関連記事:ジャンクション・ケース間熱抵抗とは何か、なぜ重要なのか?
打ち抜き構造は押出加工よりもバッチ変動に耐性があります。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査はCMMと花岗岩定盤でこれを現場ではなく工程内で捉えます。
材料選定と表面処理 標準材料は純銅C110で、クリアアルマイトType II、5-10 µmを施して供給されます。通信および基地局への暴露が懸念される用途では、パッシベーション処理を推奨します。重量よりも導電性が重要な場合、銅C110は熱性能を高め、単位質量はほぼ2倍になります。
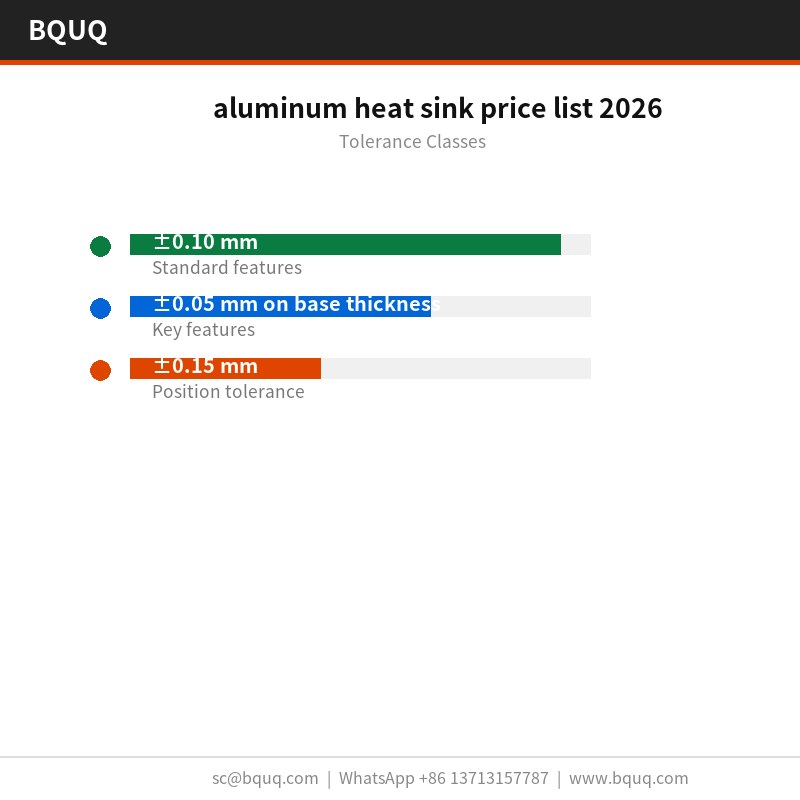
指定可能な公差クラス 一般寸法は±0.10 mmで、ベース厚みなどの重要部位は±0.05 mmで別途維持されます。成形形状は±0.05 mmの金型再現性を継承し、穴位置は±0.15 mmで維持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定する価値があります。
出荷前の検査 平面度は花岗岩定盤上、25 °Cで100 mmあたり0.15 mmの限度に対して検査され、フィンピッチは±0.05 mmで光学的に検証されます。報告書は各ロットに添付されます。
各バッチにはCMMと花岗岩定盤によるCMM報告書が添付されます。平面度、ピッチ、ベース厚み、穴位置を記録し、±0.10 mmを超えるものはラインから出る前にフラグを立てます。
入荷した純銅C110は、プレスに入る前に厚みと硬度が検査されます。成形後、CMMと花岗岩定盤により100 mmあたり0.15 mmおよび図面に対する1.5 mmが確認されます。
サンプリングは重要寸法でAQL 0.65、一般で1.5とし、初品ごとにCMMと花岗岩定盤を実施します。±0.10 mmを超える偏差は全ロット選別を引き起こします。
この部品の用途 通信および基地局では、ベースが通常取り付けインターフェースを兼ねます。1.5 mmで100 mmあたり0.15 mmの平面度は、通信および基地局用サーマルパッドに安定した表面を提供します。
通信および基地局の設計者は、熱データよりも先に平面度を求めます。通信および基地局の組立は自動化されており、平坦でないベースはラインを停止させるからです。
こちらもご覧ください:ロボット関節モジュールの4工程・4材料を1窓口で—BQUQのシナジー生産ソリューション
通信および基地局の設計は、しばしば2.0 m/sの強制空冷経路で運用されます。ΔT = 75 K、強制空冷2.0 m/sで0.62 K/Wは、通信および基地局がファン動力音響限界以下で目標を維持できることを意味します。
通信および基地局の試作では、5営業日で図面レビューと初品をカバーします。量産ロットは±0.05 mmの能力が承認され次第、10営業日に移行します。
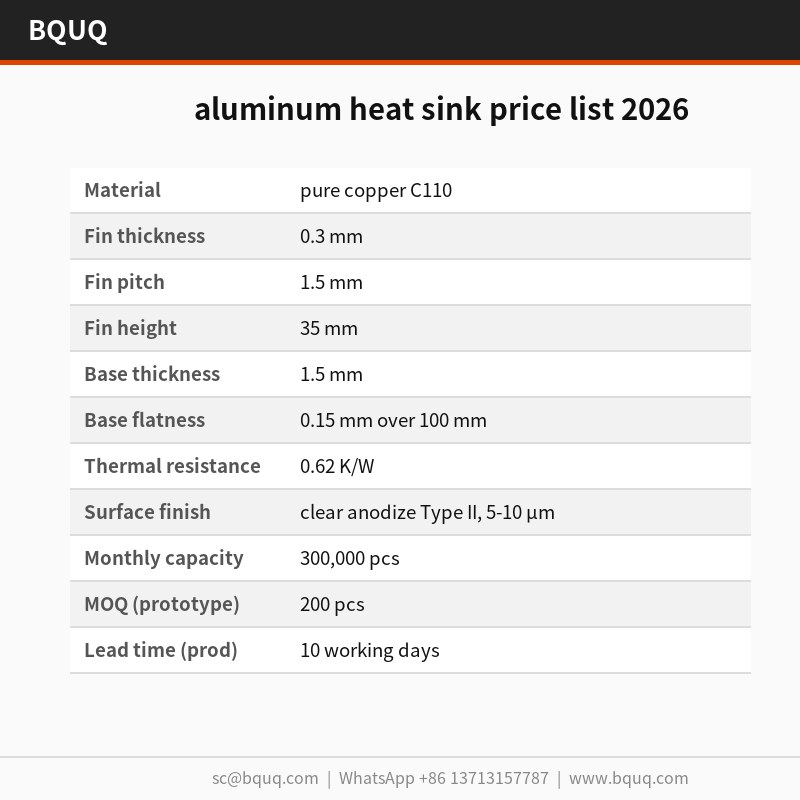
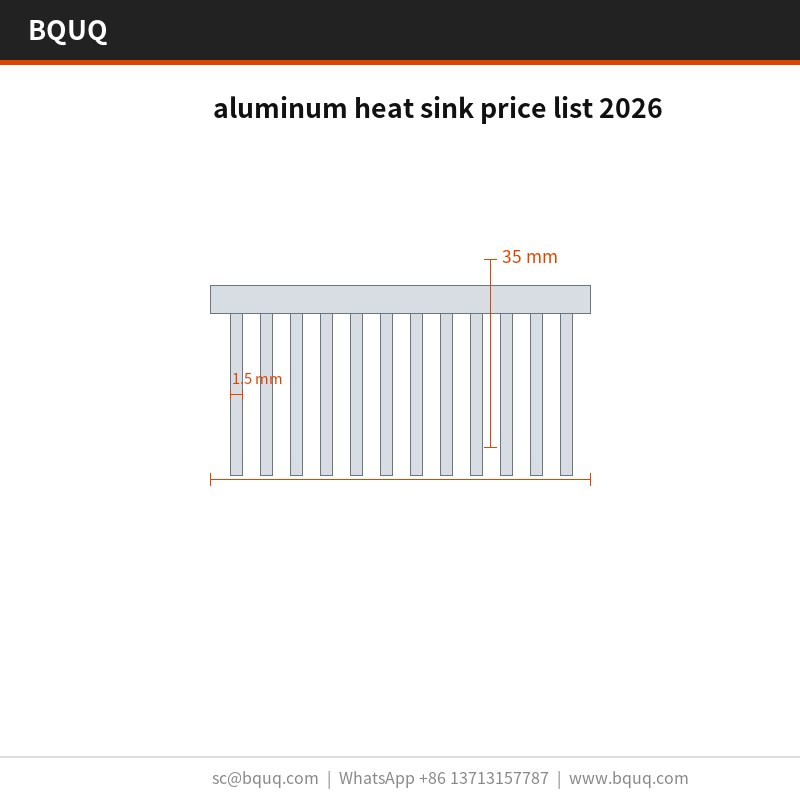
仕様 パラメータ 値 / 範囲 材料 純銅C110 フィン厚み 0.3 mm フィンピッチ 1.5 mm フィン高さ 35 mm ベース厚み 1.5 mm ベース平面度 100 mmあたり0.15 mm 熱抵抗 0.62 K/W 熱試験条件 ΔT = 75 K、強制空冷2.0 m/s 表面処理 クリアアルマイトType II、5-10 µm サイズ範囲 20 x 20 x 10 mm
FAQ:ご注文前のご質問 推奨材料は何ですか? 純銅C110が標準的な選択です。腐食環境下の通信および基地局には、6063-T5にクリアアルマイトType II、5-10 µmを施したものを指定します。最高の導電性が必要な場合は銅C110に移行し、コストと重量は増加しますが、同一エンベロープで熱抵抗がほぼ半減します。
3Dプリント金型は生産において実際にどれだけコストを削減できるのか? の詳細はこちら。
熱抵抗の試験は行っていますか? ΔT = 75 K、強制空冷2.0 m/sで試験し、0.62 K/Wを報告します。これは定常状態の値であり、過渡ではありません。通信および基地局の初回電源投入挙動には別の試験が必要で、ご要望に応じて実施可能です。
2026年版アルミニウムヒートシンク価格表の製品は異なるサイズで製作できますか? ファミリーは20 x 20 x 10 mmをカバーし、単位重量は650 gからです。ベースがプレスされるため、新サイズは新しいプレスラインではなく金型インサートの変更となり、開発は通常8週間ではなく2週間です。
輸送中にフィンが曲がるリスクはありますか? 0.3 mmフィンと標準のPE袋+ハニカムカートン、1カートンあたり15 kgでは、損傷は稀です。長距離海上輸送や自動ハンドリングには二重層の interlacing を推奨し、金型費用なしで指定可能です。過去3年間、この方法で月産30万個を出荷し、輸送クレームはありません。
CADファイルや図面は提供されますか? CMM報告書付きの2D図面を提供し、ご要望に応じて3D STEPも提供します。どちらも平面度の指示と金型分割線を示しており、ご自身の組立で100 mmあたり0.15 mmを確認する場合に重要です。
製造と出荷の方法 ラインは東莞の単一ISO9001工場にあります。25 Tプレスが2026年版アルミニウムヒートシンク価格表ファミリーをカバーし、月産30万個が現在のコミット生産量です。
東莞からの直接調達:コイル材、成形、表面処理、検査が1つの建物内で行われ、100 mmあたり0.15 mmの平面度が部品の梱包前に検証されます。
品質スタッフはプレス機の隣に配置され、別室にはいません。1.5 mmまたは100 mmあたり0.15 mmの偏差は、最終検査ではなく金型の段階で生産を停止させます。
技術資料:カスタムCNCコレットチャック精密加工
見積依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
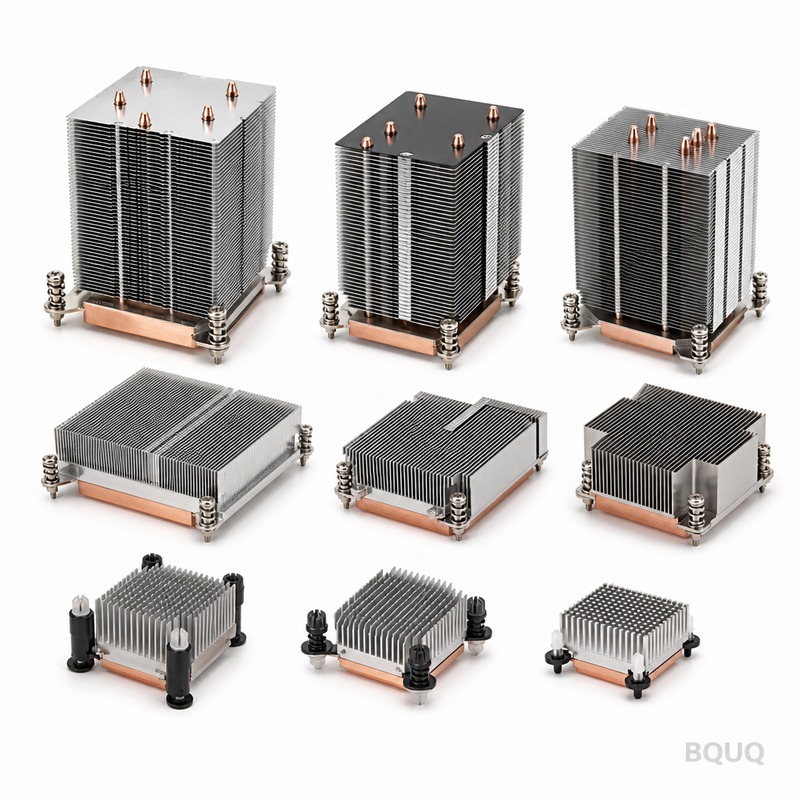
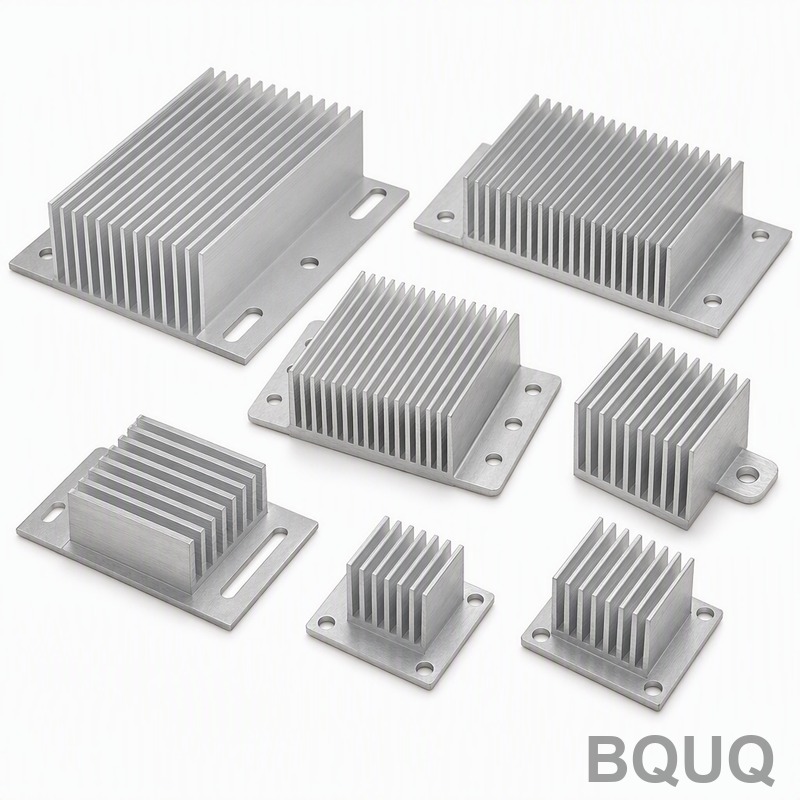
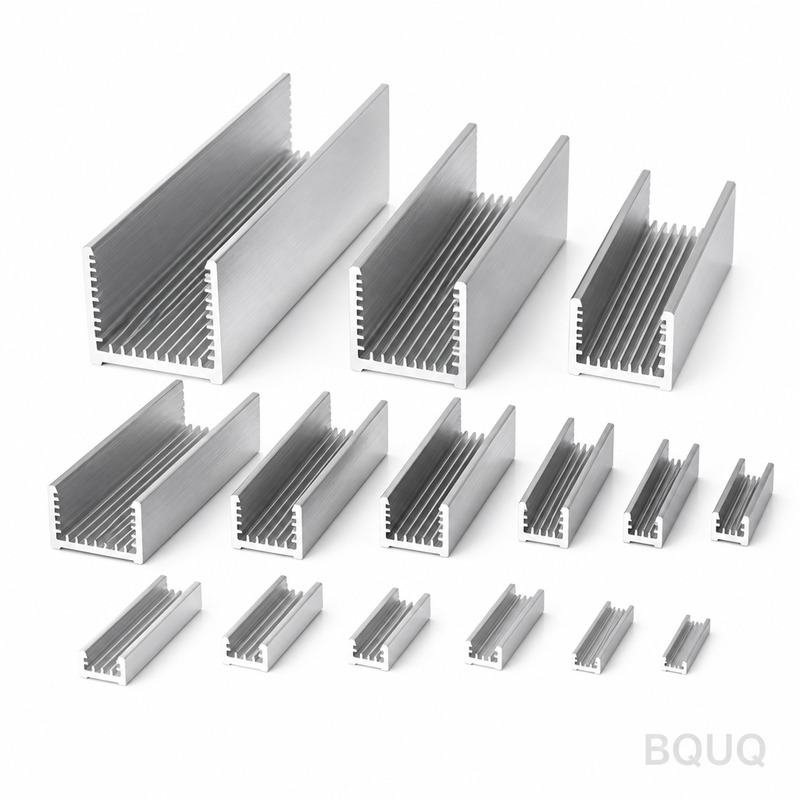
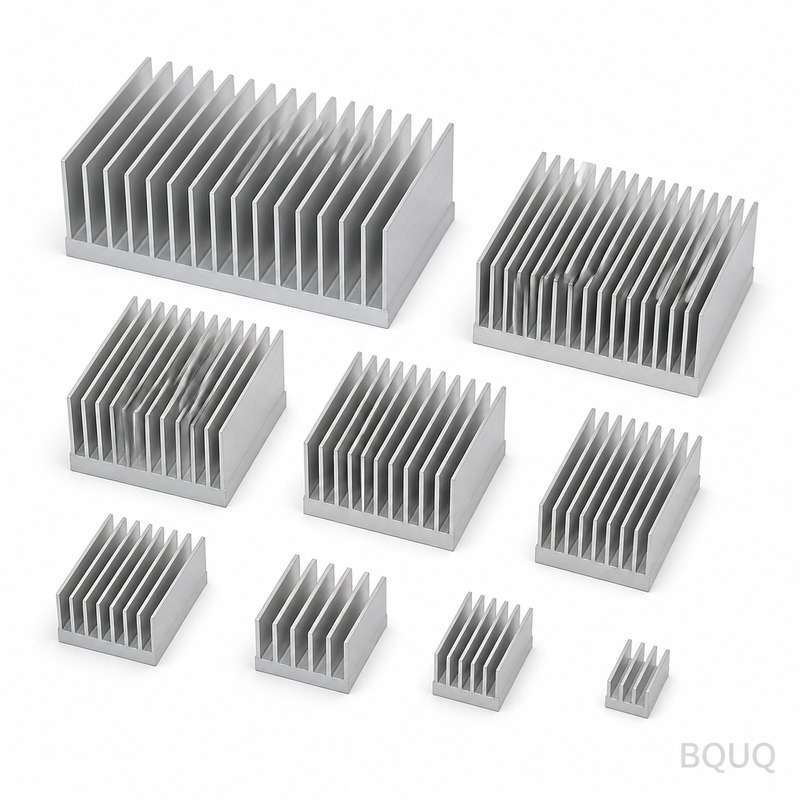
製品ギャラリー
おすすめ記事:水素燃料電池用バイポーラプレートコレクション
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 純銅C110、アルミニウム 公差 ±0.05 mm リードタイム 本プロセスの標準 MOQ 本プロセスの標準 生産能力 30万個ラン、25秒サイクル
選定 / 比較 オプション 最適用途 トレードオフ 打ち抜き一体型 30万個での再現性ある0.3 mmフィンプロファイル 25 T金型が必要、金型摩耗がフィンピッチをずらす 押出 単純なプロファイル 0.3 mmフィンプロファイルを維持できない、バッチ変動 二部品クーラー 複雑な形状 接着層が熱経路を追加 ろう付け接合 異種材料 接合が破損する可能性、追加界面 純銅C110 ΔT = 60 Kで0.62 K/W アルミニウムより材料コスト高
プロセス / 検査 工程 管理 記録 打ち抜き 25 Tストローク、±0.05 mm金型 フィンピッチ±0.05 mm以内 フィン成形 1ストロークで0.3 mmフィンプロファイル 30万個ランを通じたピッチ 平面度 取り付け面100 mmあたり0.15 mm 花岗岩定盤検査 検査 CMMと花岗岩定盤 金型摩耗を測定可能なフィンピッチずれとして検出 表面処理 クリアアルマイトType II、5-10 µm 標準適用仕上げ
よくあるご質問 2026年版アルミニウムヒートシンク価格表は何に基づいていますか? 2026年版価格表は、25 T金型による30万個ラン、±0.05 mmの再現性、25秒サイクルに基づいています。純銅C110はΔT = 60 Kで0.62 K/Wを実現し、クリアアルマイトType II、5-10 µmが標準です。一体型打ち抜きはろう付け接合と接着層を排除します。
通信用DCスクリーンヒートシンクメーカー と比較してください。
標準の材料と表面処理は何ですか? 純銅C110はΔT = 60 Kで0.62 K/Wを実現するために使用されます。クリアアルマイトType II、5-10 µmが標準で施されます。一体型打ち抜き構造は二部品クーラーに見られる接着層を排除し、銅と気流間の熱経路を短縮します。
どのような公差と平面度を維持できますか? 金型は±0.05 mmで稼働し、金型が1ストロークで全てのフィンを成形するため、30万個ランを通じてピッチは±0.05 mm以内に収まります。平面度は取り付け面で100 mmあたり0.15 mm、金型から直接維持され、均一な熱界面接触を実現します。
このヒートシンクで押出よりも打ち抜きを選ぶ理由は何ですか? 打ち抜きは押出では維持できない再現性のある0.3 mmフィンプロファイルを実現します。金型が1ストロークで全てのフィンを成形するため、30万個ランを通じてピッチは±0.05 mm以内に収まります。打ち抜き構造は金型摩耗が測定可能なフィンピッチずれとして現れるため、バッチ変動にもより耐性があります。
関連記事:精密プレス放熱クリップコレクション
サイクルタイムと生産能力はどのくらいですか? 単一の25 Tストロークで部品全体が成形され、25秒サイクルが30万個ラインに対応します。ベースとフィンが一体としてプレスされるため、部品コストは複雑さに比例して増加しなくなります。金型は全ランを通じて±0.05 mmで稼働します。
こちらもご覧ください:精密モーターラミネーション打ち抜き加工コレクション
出荷前にフィンピッチと平面度をどのように検査しますか? 検査はCMMと花岗岩定盤を使用します。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査がこれを捉えます。平面度は取り付け面で100 mmあたり0.15 mmです。金型は±0.05 mmを維持し、0.3 mmフィンプロファイルは30万個ランを通じて検査されます。
一体型設計は熱性能を向上させますか? はい。ベースとフィンが一体としてプレスされるため、破損するろう付け接合がありません。一体型形状は二部品クーラーに見られる接着層を排除し、熱経路を短縮します。純銅C110と気流の間には打ち抜き表面以外に何も介在せず、ΔT = 60 Kで0.62 K/Wを支えます。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 アルミニウム(標準)、純銅C110はオプション 公差 ±0.05 mm再現性、100 mmあたり0.15 mm平面度 リードタイム 抜粋では未指定(プロセス標準:金型承認後4~6週間) MOQ 30万個(25 T金型ラン用) 生産能力 30万個ラン、25秒サイクル、25 T金型
選定 / 比較 オプション 最適用途 トレードオフ アルミニウム打ち抜き一体型 0.3 mmフィンプロファイルとろう付け接合なしを要求する大量生産クーラー 銅より熱伝導率が低い、25 T金型サイズに制限 純銅C110 ΔT = 60 Kで0.62 K/Wを必要とする用途 材料コストと重量が高い、異なる金型が必要な場合がある クリアアルマイトType II、5-10 µm 標準的な耐食性と電気絶縁 工程ステップを追加、厚み変動は5-10 µm以内 押出 金型コストが低い単純なフィンプロファイル 0.3 mmフィンプロファイルや±0.05 mmピッチを再現性をもって維持できない ろう付けまたは接着接合アセンブリ 異種材料の複雑な形状 接合が破損する可能性、熱抵抗と工程ステップの追加
よくあるご質問 30万個の2026年版アルミニウムヒートシンク価格表の価格はいくらですか? 価格は材料、仕上げ、金型によって異なります。25 T金型による30万個、±0.05 mmの再現性、25秒サイクルでは、単価が最適化されます。クリアアルマイトType II、5-10 µmが標準です。正確な価格については図面を添えてお見積りをご依頼ください。
最も一般的なCNC加工欠陥とは何か、そしてそれをどう防ぐか? の詳細はこちら。
このヒートシンクにおける純銅C110の熱性能はどうですか? 純銅C110はΔT = 60 Kで0.62 K/Wを実現します。これはアルミニウムよりも大幅に優れていますが、材料コストと重量が高くなります。多くの用途では、0.3 mmフィンプロファイルの打ち抜きアルミニウムが低コストで十分な性能を提供します。
技術資料:電子機器向け銅合金のCNC加工:専門家のヒント
フィンプロファイルと平面度でどのような公差を維持できますか? 打ち抜きは30万個ランを通じてピッチ±0.05 mm以内で0.3 mmフィンプロファイルを維持します。取り付け面の平面度は金型から直接100 mmあたり0.15 mmです。これにより二次加工なしで均一な熱界面接触が保証されます。
これらのアルミニウムヒートシンクの標準表面処理は何ですか? クリアアルマイトType II、5-10 µmが標準です。これにより耐食性と電気絶縁が提供されます。他の仕上げもご要望に応じて可能ですが、2026年版アルミニウムヒートシンク価格表のデフォルトはクリアアルマイトです。
打ち抜きヒートシンクの最小注文数量(MOQ)はいくらですか? 記載の25 T金型ランではMOQは30万個です。この数量は金型コストを償却し、25秒サイクル効率を達成します。より少ない数量も異なる金型で可能ですが、単価は高くなります。
出荷前にどのように品質を保証しますか? 出荷前の検査は標準です。打ち抜きを±0.05 mmの再現性で管理し、100 mmあたり0.15 mmの平面度を検証し、アルマイト厚みを検査します。金型、寸法検査、平面度、コーティング厚みの記録が保持されます。
ろう付け接合や接着層のあるヒートシンクを製作できますか? いいえ、当社の打ち抜き一体型設計はろう付け接合と接着層を排除します。ベースとフィンが一体としてプレスされ、接合破損リスクと熱抵抗を除去します。これは2026年版アルミニウムヒートシンク価格表プロセスの主要な利点です。
おすすめ記事:CNC切削工具の選定:精密加工のための総合ガイド
よくあるご質問 2026年版アルミニウムヒートシンクの価格はいくらですか? 2026年版アルミニウムヒートシンクの価格は、数量、材料、仕上げによって異なります。25 T金型による30万個の打ち抜き一体型クーラーでは、単価は25秒サイクルタイムと±0.05 mmの再現性によって決まります。純銅C110とクリアアルマイトType II、5-10 µmはコストを追加します。仕様を添えてお見積りをご依頼ください。
打ち抜きアルミニウムヒートシンクのMOQはいくらですか? 打ち抜きアルミニウムヒートシンクのMOQは、25 T金型による一体型クーラーで30万個です。この数量は±0.05 mmの再現性と25秒サイクルを支えます。より少ない数量も代替プロセスで可能ですが、金型償却が単価に影響します。
フィンプロファイルと平面度でどのような公差を維持できますか? 打ち抜き金型から直接0.3 mmフィンプロファイルと100 mmあたり0.15 mmの平面度を維持します。ピッチは30万個ランを通じて±0.05 mm以内に収まります。これらの公差はろう付け接合と接着層を排除し、一貫した熱性能を保証します。
カスタムヒートシンクコスト2026:価格要因、公差、リードタイム と比較してください。
純銅C110の熱抵抗はいくらですか? 純銅C110はΔT = 60 Kで0.62 K/Wを実現します。これはアルミニウムよりも低く、高性能冷却に適しています。ただし、銅はより重く高価です。多くの用途では、クリアアルマイトType II、5-10 µmを施した打ち抜きアルミニウムがコスト効率の良いバランスを提供します。
アルミニウムヒートシンクの標準表面処理は何ですか? クリアアルマイトType II、5-10 µmがアルミニウムヒートシンクの標準です。この仕上げは耐食性と均一な外観を提供します。打ち抜き後に施され、0.3 mmフィンプロファイルと100 mmあたり0.15 mmの平面度を維持します。他の仕上げもご要望に応じて可能です。
打ち抜きヒートシンクの生産サイクルタイムはどのくらいですか? 打ち抜きヒートシンクの生産サイクルタイムは25 T金型で25秒です。これにより±0.05 mmの再現性で30万個ランが可能になります。金型が1ストロークで全てのフィンを成形し、ピッチを±0.05 mm以内に維持し、二次工程を回避します。
出荷前にヒートシンクをどのように検査しますか? 出荷前に毎回ヒートシンクを検査します。重要パラメータには0.3 mmフィンプロファイル、±0.05 mmピッチ、100 mmあたり0.15 mm平面度、クリアアルマイトType II、5-10 µm厚みが含まれます。トレーサビリティのために記録が保持されます。これにより各ロットが仕様を満たすことが保証されます。
関連記事