製品の詳細 目次
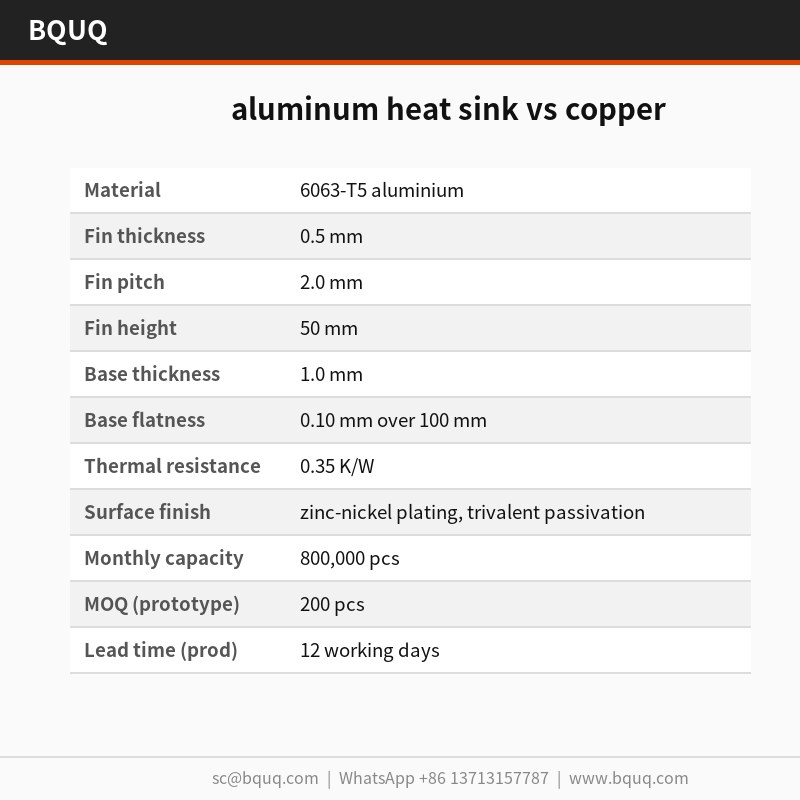
要点 アルミニウムヒートシンクと銅の比較では、20 x 20 x 10 mmの6063-T5アルミニウム製プレスヒートシンク(フィン高さ50 mm、ピッチ2.0 mm)がΔT = 60 Kで0.35 K/Wを実現します。プレス加工により、80万個の生産を通じてフィンピッチを±0.03 mm以内に維持し、サイクルタイム18秒、部品重量は280 gからとなります。銅はより高い熱伝導率を提供しますが、密度とコストが高くなります。アルミニウムは重量とプレス成形によるフィン密度で優位に立ちます。
関連記事:タイトトレランスCNC加工とは?精密部品の現実的な限界
このアルミニウムヒートシンクと銅の比較では、6063-T5アルミニウム製の20 x 20 x 10 mm、フィン高さ50 mm、ピッチ2.0 mmを扱います。熱性能はΔT = 60 Kで0.35 K/Wであり、CMMと花岗岩定盤で確認され、亜鉛ニッケルめっき、三価クロメート化成処理が利用可能です。
こちらもご覧ください:最も安いCNC加工材料:2024年の低コスト選択肢
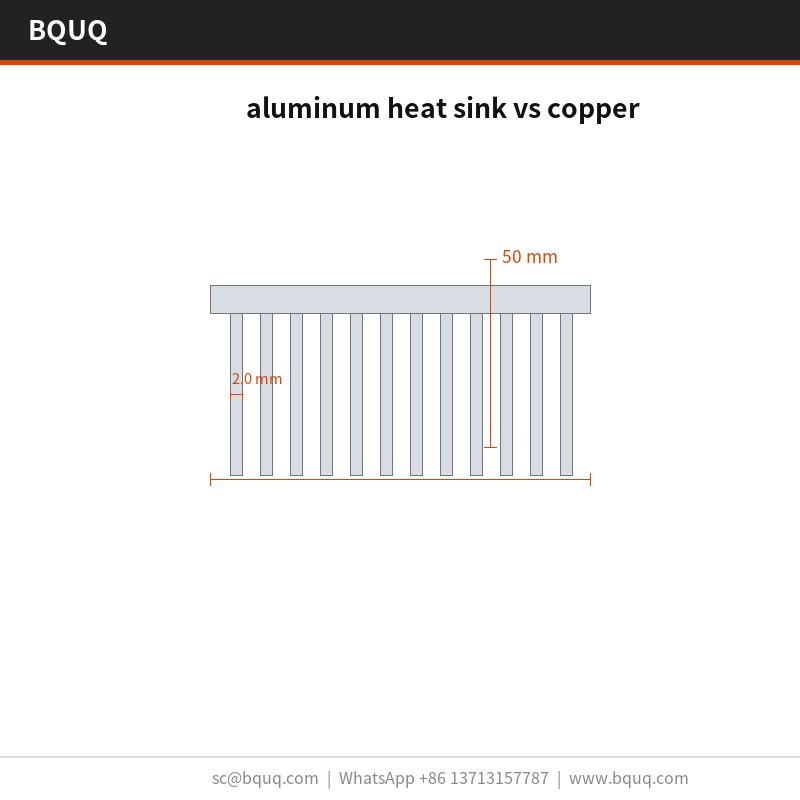
設計アプローチとプロセス プレス加工は、押出成形では維持できない0.5 mmのフィンプロファイルを再現可能に実現します。金型が1ストロークで全てのフィンを成形するため、80万個の生産を通じてピッチは±0.03 mm以内に保たれます。
自動車用金属プレス部品サプライヤーの選び方 の詳細はこちら。
単一の63 Tストロークがアルミニウムヒートシンクと銅の比較対象全体を成形するため、部品コストは複雑さに比例して増加しなくなります。金型は±0.03 mmで稼働し、18秒のサイクルが80万個のラインに対応します。
薄いフィンゲージはプレス加工が優位に立つ領域です。2.0 mmピッチで0.5 mmのフィンは、同じ外形寸法の機械加工や押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。
一体型形状は二部品クーラーに見られる接着層を排除し、熱経路を短縮します。6063-T5アルミニウムと気流の間には、プレス成形された表面以外に何も存在しません。
技術資料:カスタムCNC加工 オートラス用15型六角穴スプリングコレット
6063-T5アルミニウムをプレス加工することで、アルミニウムヒートシンクと銅の比較対象は外形寸法に応じて280 gからと軽量に保たれ、フィン密度を犠牲にしません。これは気流経路長が筐体によって既に固定されている場合に重要です。
おすすめ記事:医療部品旋削用コレット:清浄性と精度
材料選定と表面処理 標準材料は6063-T5アルミニウムで、亜鉛ニッケルめっき、三価クロメート化成処理で供給されます。産業用PLCや制御盤への暴露が懸念される用途では、化成処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量はおよそ2倍になります。
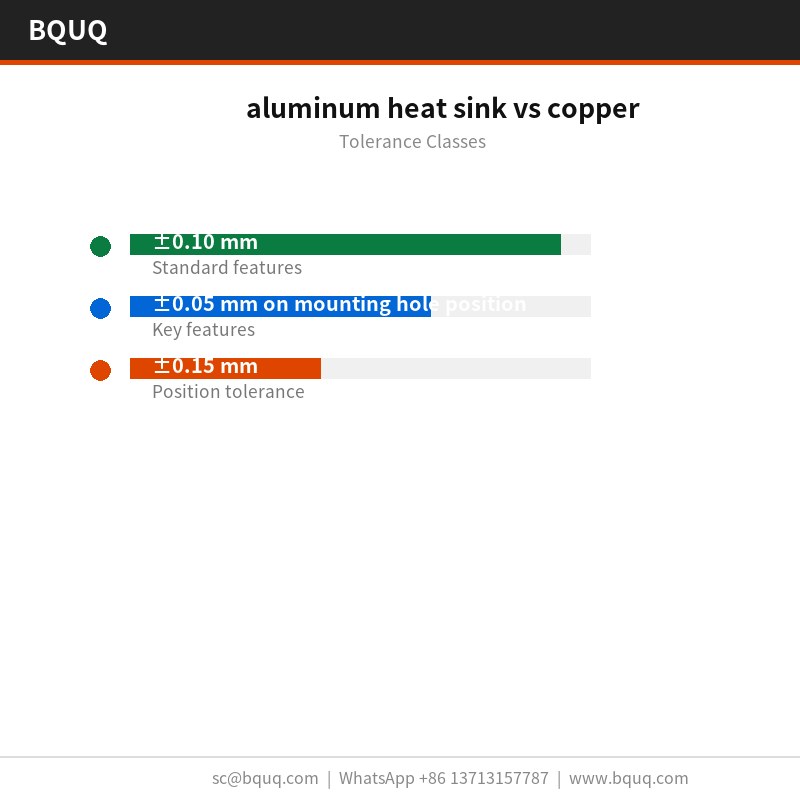
指定可能な公差クラス 一般寸法は±0.10 mmで、取付穴位置などの重要部位は別途±0.05 mmで管理されます。成形形状は金型の再現性±0.03 mmを継承し、穴位置は±0.15 mmで保持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定する価値があります。
ヒートシンクにおける熱抵抗とは?設計者のためのRth解説 と比較してください。
出荷前の検査 平坦度は花岗岩定盤上で25 °C、100 mmあたり0.10 mmの限度に対して確認され、フィンピッチは光学検査で±0.03 mmに検証されます。報告書はロットごとに発行されます。
各バッチにはCMMと花岗岩定盤によるCMM報告書が付属します。平坦度、ピッチ、ベース厚さ、穴位置を記録し、±0.10 mmを超えるものはラインから出る前にフラグを立てます。
サンプリングは重要寸法がAQL 0.65、一般が1.5で、初品には毎回CMMと花岗岩定盤を使用します。±0.10 mmを超える偏差は全ロット選別を引き起こします。
平坦度は鋳鉄ではなく花岗岩上で測定されます。20 x 20 x 10 mmで100 mmあたり0.10 mmは、ラップされていない定盤では異なる読み取り値となるためです。記録には両方の測定値が保持されます。
この部品の用途 産業用PLCおよび制御盤プログラムがこの形状の存在理由です。筐体を高くできない場合、フィン密度が唯一の手段であり、2.0 mmピッチと0.5 mm素材がアルミニウムの実用上の上限です。
産業用PLCおよび制御盤の製造では、100 mmあたり0.10 mmの取付面が熱定格と同じくらい重要です。熱インターフェース材料が均一に広がるか、片端に溜まるかを決定するからです。
産業用PLCおよび制御盤に取り組む設計者は、熱データよりも先に平坦度を求めます。産業用PLCおよび制御盤の組立は自動化されており、平坦でないベースはラインを停止させるからです。
産業用PLCおよび制御盤の設計では、しばしば2.0 m/sの強制空冷経路が採用されます。ΔT = 75 K、強制空冷2.0 m/sで0.35 K/Wは、産業用PLCおよび制御盤がファン出力を音響限界以下に抑えて目標を維持できることを意味します。
仕様 パラメータ 値 / 範囲 材料 6063-T5アルミニウム フィン厚さ 0.5 mm フィンピッチ 2.0 mm フィン高さ 50 mm ベース厚さ 1.0 mm ベース平坦度 100 mmあたり0.10 mm 熱抵抗 0.35 K/W 熱試験条件 ΔT = 75 K、強制空冷2.0 m/s 表面処理 亜鉛ニッケルめっき、三価クロメート化成処理 サイズ範囲 20 x 20 x 10 mm
FAQ:ご注文前のご質問 このアルミニウムヒートシンクと銅の比較対象の最小注文数量はいくらですか? MOQは試作ロットで200個、生産で2000個です。試作数量を下回ると金型償却が単価を支配するため、サンプルルートをご提案します。図面があれば無料サンプル、5~7日です。
関連記事:BQUQ ピンフィン精密加工ヒートシンクコレクション
アルミニウムヒートシンクと銅の比較対象を当社用途にカスタマイズできますか? はい。図面またはサンプルをお送りいただければ、3営業日以内にDFMノートを返却します。産業用PLCおよび制御盤のカスタマイズのほとんどは2.0 mm、1.0 mm、または穴パターンの変更で、いずれも既存の63 Tプレスの金型変更であり、新しい機械ではありません。
推奨材料はどれですか? 6063-T5アルミニウムが標準的な選択です。腐食環境の産業用PLCおよび制御盤には、6063-T5に亜鉛ニッケルめっき、三価クロメート化成処理を指定します。最高の導電性には銅C110に移行し、コストと重量は増加しますが、同じ外形寸法で熱抵抗はおよそ半分に低下します。
アルミニウムヒートシンクと銅の比較対象を組立済みで供給できますか? はい。クリップ、ネジ、ファンシュラウドをキット組立として追加し、部品をセットごとに袋詰めしてラベルを貼ることができます。これは産業用PLCおよび制御盤プログラムで一般的で、約3営業日を追加します。
サンプリング前に熱シミュレーションを支援できますか? はい。筐体の気流、入口温度、放散すべき熱負荷をお送りいただければ、定常状態モデルを実行し、推奨される0.5 mmと2.0 mmの組み合わせを返却します。通常、金型の反復を1回節約できます。
製造と出荷の方法 工場はISO9001を取得しており、PE袋+ハニカムカートン、1カートンあたり15 kgでRoHSおよびREACH書類を同梱して出荷できます。第三者機関によるSGS検査は、コンテナ封印前に依頼に応じて手配されます。
生産は18秒サイクルで稼働し、100 mmあたり0.10 mmに対してインライン検査を実施します。これが繁忙期に80万個のコミットメントを信頼できるものにします。
当社はCIFロッテルダムで見積もり、サンプリング用に200個を保持します。サンプリングは図面があれば無料サンプル、5~7日なので、初回評価に生産コミットメントは不要です。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
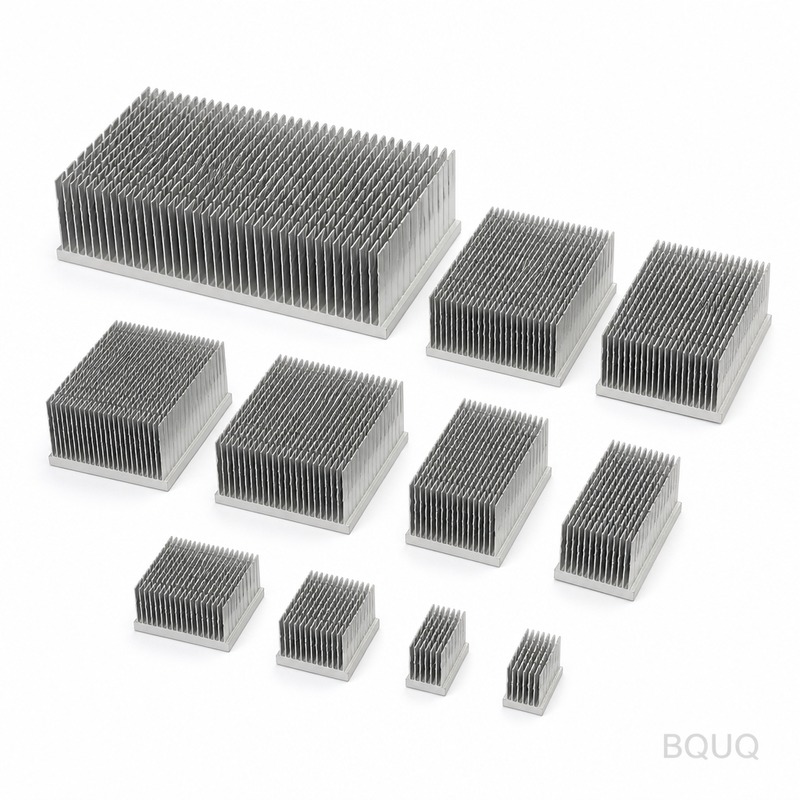
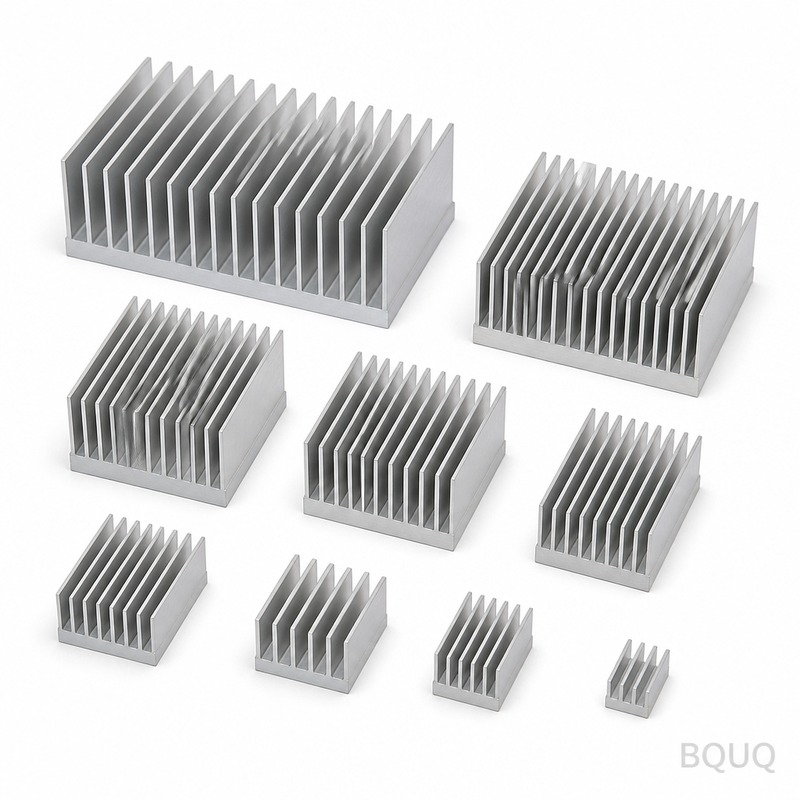
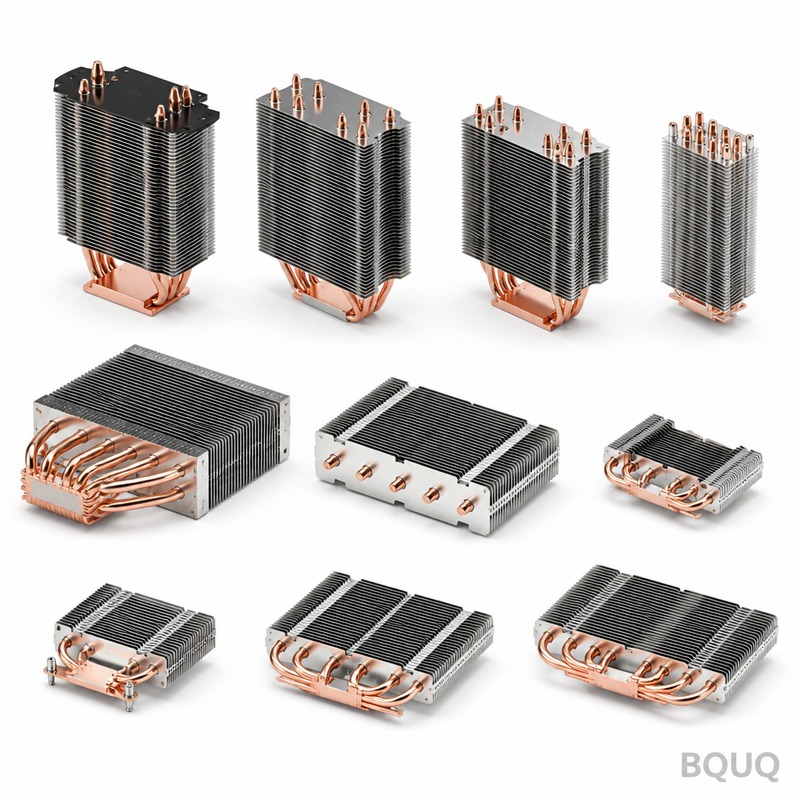
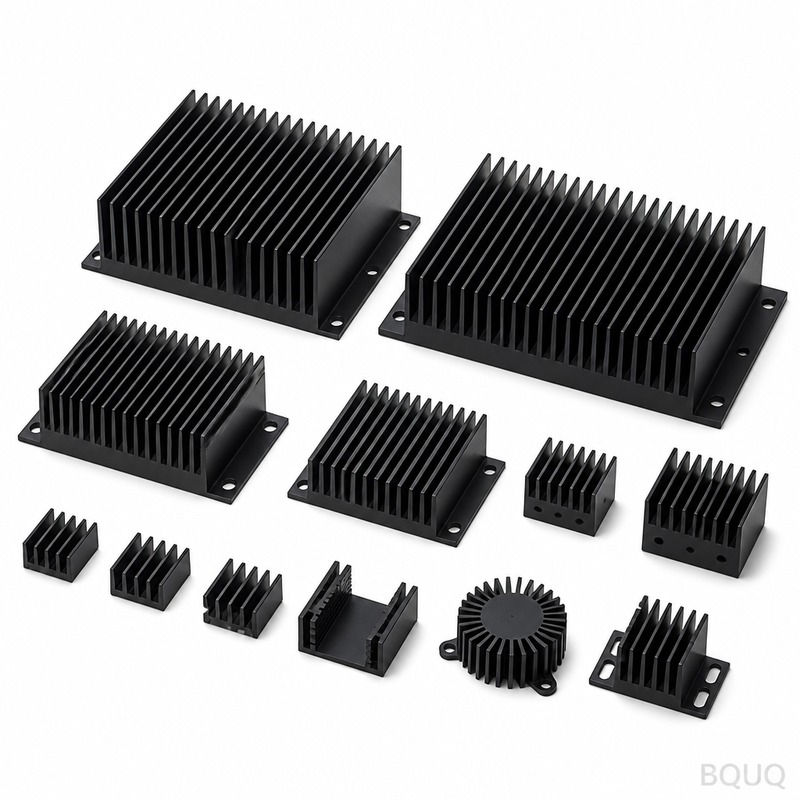
製品ギャラリー
こちらもご覧ください:お問い合わせ
CNC加工サービスマネージャー:戴強 の詳細はこちら。
技術資料:CNCコイリングと従来のばね製造の違いとは?
おすすめ記事:IGBTヒートシンク 黒アルマイト処理
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム(銅代替) 公差 ±0.03 mm フィンピッチ リードタイム 18秒サイクル(生産);金型リードタイムは記載なし MOQ 80万個生産(例) 生産能力 80万個ライン
選定 / 比較 オプション 最適用途 トレードオフ アルミニウム6063-T5プレス 軽量、高フィン密度、大量時の低コスト 銅より低い熱伝導率 銅 最大の熱伝導率 より高い密度と材料コスト;抜粋では詳細なし 押出アルミニウム 単純なプロファイル 2.0 mmピッチで0.5 mmフィンプロファイルを維持できない 機械加工アルミニウム 試作または少量生産 部品あたりのコストが高い;立方ミリメートルあたりの表面積が少ない 二部品クーラー 接着接合が許容される場合 接着層が熱抵抗を追加
プロセス / 検査 段階 管理 記録 プレス 63 T単一ストロークで全フィンを成形;0.5 mmフィンプロファイル サイクルタイム18秒;80万個生産 フィンピッチ 金型がピッチを±0.03 mm以内に保持 生産を通じたピッチ測定 熱性能 ΔT = 60 Kで0.35 K/W 熱試験記録 平坦度 CMMと花岗岩定盤 検査報告書 表面処理 亜鉛ニッケルめっき;三価クロメート化成処理可能 めっき証明書
よくある質問 このアルミニウムヒートシンクと銅の比較対象の熱性能は? アルミニウム6063-T5プレスヒートシンクはΔT = 60 Kで0.35 K/Wを達成します。銅は一般的により高い熱伝導率を持ちますが、このアルミニウム設計は2.0 mmピッチで0.5 mmのフィンを使用し、20 x 20 x 10 mmの外形寸法内で表面積を最大化します。
プレスアルミニウムヒートシンクのフィンピッチ公差はどの程度厳しいですか? プレス金型は80万個の生産を通じてフィンピッチを±0.03 mm以内に保持します。この再現性は、単一の63 Tストロークが全てのフィンを一度に成形することから来ており、2.0 mmピッチで0.5 mmフィンプロファイルに対して押出成形は匹敵できません。
アルミニウムヒートシンクと銅の比較対象の部品重量は? アルミニウムヒートシンクは外形寸法に応じて280 gからです。銅は著しく高密度であるため、銅の同等品はより重くなります。6063-T5アルミニウムはフィン密度を犠牲にせず重量を低く保ち、気流経路長が固定されている場合に重要です。
このプレスヒートシンクの生産能力とサイクルタイムは? ラインは18秒サイクルで稼働し、80万個の生産に対応しています。単一の63 Tストロークが部品全体を成形するため、部品コストは複雑さに比例して増加しなくなります。金型は生産を通じて±0.03 mmのフィンピッチを保持します。
チタン加工:切削速度、工具、現実的な公差 と比較してください。
アルミニウムヒートシンクに利用可能な表面処理は? 亜鉛ニッケルめっきが標準で、三価クロメート化成処理が利用可能です。これらの処理は耐食性とはんだ付け性をサポートします。プレス成形された表面自体が6063-T5アルミニウムと気流の間の唯一の界面であり、一体型形状が接着層を排除します。
アルミニウムヒートシンクは出荷前にどのように検査されますか? 検査はCMMと花岗岩定盤を使用して平坦度と寸法を確認します。熱性能はΔT = 60 Kで0.35 K/Wに検証されます。フィンピッチは±0.03 mm以内で確認され、亜鉛ニッケルと三価クロメート化成処理のめっき記録が保持されます。
このヒートシンクで押出や機械加工ではなくプレスアルミニウムを選ぶ理由は? プレス加工は押出成形が維持できない2.0 mmピッチで0.5 mmのフィンプロファイルを保持し、機械加工や押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。一体型形状は二部品クーラーの接着層を排除し、熱経路を短縮します。単一の63 Tストロークが18秒で部品全体を成形します。
関連記事