製品の詳細 目次
要点 6063-T5のアルミニウムヒートシンクは、0.4 mmのフィンを3.0 mmピッチで配置し、2.0 mmのベースを100 mmあたり0.05 mmの平坦度で保持することで、熱抵抗0.62 K/Wを実現します。単一の63 Tストロークで各部品を12秒サイクルで成形し、穴位置±0.15 mm、金型公差±0.03 mmで80万個のラインに対応します。
要点 6063-T5のアルミニウムヒートシンクは、0.4 mmのフィンを3.0 mmピッチで配置し、2.0 mmのベースを100 mmあたり0.05 mmの平坦度で保持することで、熱抵抗0.62 K/Wを実現します。単一の63 Tストロークで各部品を12秒サイクルで成形し、穴位置±0.15 mm、金型公差±0.03 mmで80万個のラインに対応します。
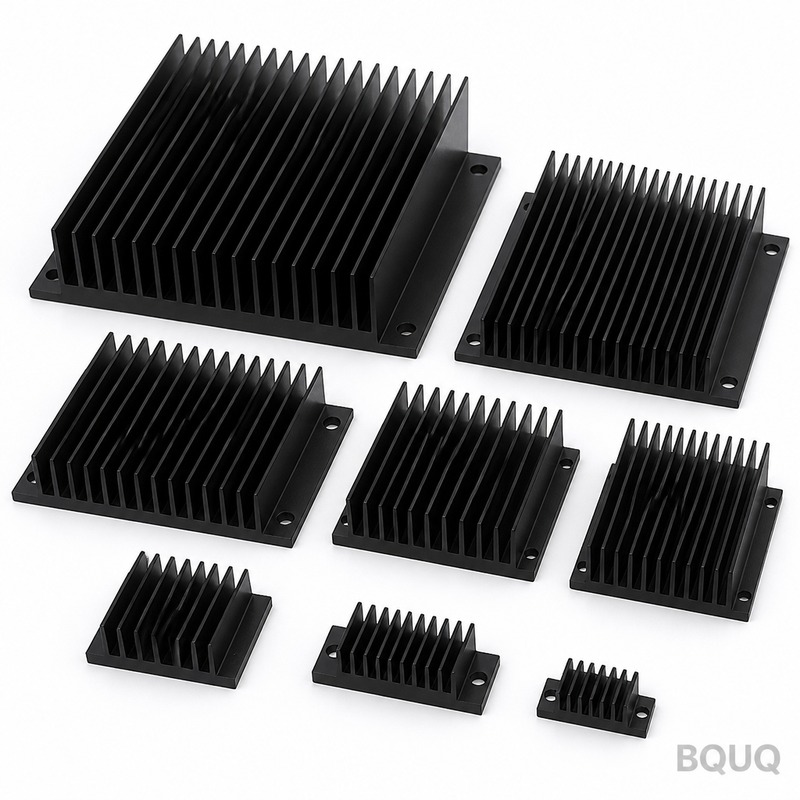
産業用PLCおよび制御盤向けに設計された6063-T5アルミニウムのアルミニウムヒートシンクは、熱抵抗0.62 K/Wを達成します。フィンは0.4 mm、ピッチ3.0 mm、2.0 mmのベースは出荷前に100 mmあたり0.05 mmの平坦度が検証されています。
設計アプローチとプロセス ベースとフィンが一体でプレス成形されるため、破損するろう付け接合部がありません。実装面の100 mmあたり0.05 mmの平坦度は金型から直接保持され、熱界面の接触が均一に保たれます。
関連記事:CNC旋削部品
単一の63 Tストロークでアルミニウムヒートシンク全体を成形するため、部品コストが複雑さに比例して増加することがありません。金型は±0.03 mmで稼働し、12秒サイクルで80万個のラインに供給します。
一体型形状により、二部品冷却器に見られる接着層が排除され、熱経路が短縮されます。6063-T5アルミニウムと気流の間には、打ち抜き表面以外に何も存在しません。
こちらもご覧ください:スプリングの応力緩和とは何か、そしてそれは性能にどのような影響を与えるのか?
すべてのストロークが寸法的に同一であるため、±0.15 mmの穴位置がバッチ全体で維持されます。これにより、産業用PLCおよび制御盤の量産プログラムが再現可能になります。
クリアアノダイズType II、5-10 µm仕上げは成形後に施されるため、機械加工代替品のようにフィン根部で腐食保護が切断されることがありません。
デジタルツインドライブCNC加工:シミュレーションからクローズドループプロセスの最適化まで の詳細はこちら。
材料選定と表面仕上げ 標準材料は6063-T5アルミニウムで、クリアアノダイズType II、5-10 µmが施されています。産業用PLCおよび制御盤の暴露が懸念される用途では、不動態化処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量がほぼ2倍になります。
技術資料:引張ばねの主要なフック種類と荷重定格とは?
指定可能な公差クラス 一般寸法は±0.15 mmで、フィンピッチの±0.03 mmなどの重要特性は別途保持されます。成形形状は金型の再現性±0.03 mmを継承し、穴位置は±0.15 mmで保持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
おすすめ記事:スプリング製造技術の革新: CNCコイルスプリングとカムレス成形の最前線でのブレークスルー
毎回の出荷前検査 入荷した6063-T5アルミニウムは、プレスに入る前に厚さと硬度が検査されます。成形後、光学コンパレータ0.002 mmで100 mmあたり0.05 mmおよび図面に対する3.0 mmが確認されます。
サンプリングは重要寸法がAQL 0.65、一般が1.5で、初品ごとに光学コンパレータ0.002 mmを使用します。±0.15 mmを超える偏差は全ロット選別をトリガーします。
平坦度は鋳鉄ではなく花崗岩定盤で測定されます。80 x 60 x 35 mmで100 mmあたり0.05 mmは、ラップ研磨されていない定盤では異なる読み取り値になるためです。記録は両方の読み取り値を保持します。
最終梱包はPE袋+輸出用カートン、カートンあたり20 kgです。各カートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保持されます。
この部品の用途 産業用PLCおよび制御盤の顧客は通常、腐食理由から6063-T5アルミニウムを指定し、図面を±0.15 mmで保持します。80万個のラインは第二の供給源なしでその量を吸収します。
アルミニウムヒートシンクが産業用PLCおよび制御盤の量で稼働する場合、部品間の一貫性がフィールドリターンを決定します。80万個のランで±0.03 mmは熱曲線を1つのバンド内に保ちます。
産業用PLCおよび制御盤の設計はしばしば2.0 m/sの強制空冷経路で稼働します。ΔT = 60 K、自然対流で0.62 K/Wは、産業用PLCおよび制御盤がファン動力を音響限界以下で目標を維持できることを意味します。
BQUQ BT40 ER20 コレットチャック工具ホルダー と比較してください。
産業用PLCおよび制御盤の試作では、5営業日で図面レビューと初品をカバーします。量産ロットは±0.03 mmの能力が承認されると12営業日に移行します。
関連記事:ばねサプライヤーの選定:能力を確認するための質問項目
仕様 パラメータ 値 / 範囲 材料 6063-T5アルミニウム フィン厚さ 0.4 mm フィンピッチ 3.0 mm フィン高さ 35 mm ベース厚さ 2.0 mm ベース平坦度 100 mmあたり0.05 mm 熱抵抗 0.62 K/W 熱試験条件 ΔT = 60 K、自然対流 表面仕上げ クリアアノダイズType II、5-10 µm サイズ範囲 80 x 60 x 35 mm
FAQ:ご注文前のご質問 各バッチの品質はどのように検証しますか? すべてのロットは光学コンパレータ0.002 mmで検査され、報告書は出荷に含まれます。100 mmあたり0.05 mm、3.0 mm、2.0 mm、および穴位置を±0.15 mmに対して確認します。コイルからカートンまでのロットトレーサビリティは10年間保持されます。
アルミニウムヒートシンクのリードタイムは? 試作は図面承認から5営業日、量産は初品承認後12営業日です。新規部品の金型製作には かかります。FOB広州で見積もり、予約後のヨーロッパへの海上輸送は約25〜30日です。
こちらもご覧ください:精密CNC加工航空壳体
どの材料を推奨しますか? 6063-T5アルミニウムが標準的な選択です。腐食環境の産業用PLCおよび制御盤には、クリアアノダイズType II、5-10 µm付きの6063-T5を指定します。最高の導電性には銅C110に移行し、コストと重量が増加しますが、同じエンベロープで熱抵抗がほぼ半分に低下します。
輸送中にフィンが曲がるリスクはありますか? 0.4 mmのフィンと標準的なPE袋+輸出用カートン、カートンあたり20 kgで、損傷はまれです。過酷な海上ルートや自動ハンドリングには、二重層のインタリーブを提案します。これは金型費用なしで指定できます。過去3年間、この方法で月80万個を出荷し、輸送クレームはありません。
御社のアルミニウムヒートシンクとスカイブフィンアルミニウムヒートシンクの違いは何ですか? スカイブフィンはフライス加工されるため、薄く高いフィンと所定高さでの高密度が得られますが、コストはフィン面積に直接比例します。スタンピングは同じ結果を1ストロークで実現し、80万個以下では単位コストがはるかに低くなります。固定高さの筐体の産業用PLCおよび制御盤では、通常スタンピングが正解です。
製造と出荷の方法 ラインは東莞の単一ISO9001工場にあります。63 Tプレスがアルミニウムヒートシンクファミリーをカバーし、月80万個が現在のコミット生産量です。
生産は12秒サイクルで稼働し、100 mmあたり0.05 mmのインラインビジョンを備えています。これにより、ピークシーズンでも80万個のコミットメントが信頼できます。
CNC加工と射出成形:コストと性能で優れているのはどちらのプロセスか? の詳細はこちら。
FOB広州で見積もり、サンプリング用に50個を保持します。サンプリングは図面付きで無料サンプル、5〜7日なので、初回評価に生産コミットメントは不要です。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
技術資料:自動旋盤加工においてパワーチャックが手動チャックに取って代わりつつある理由
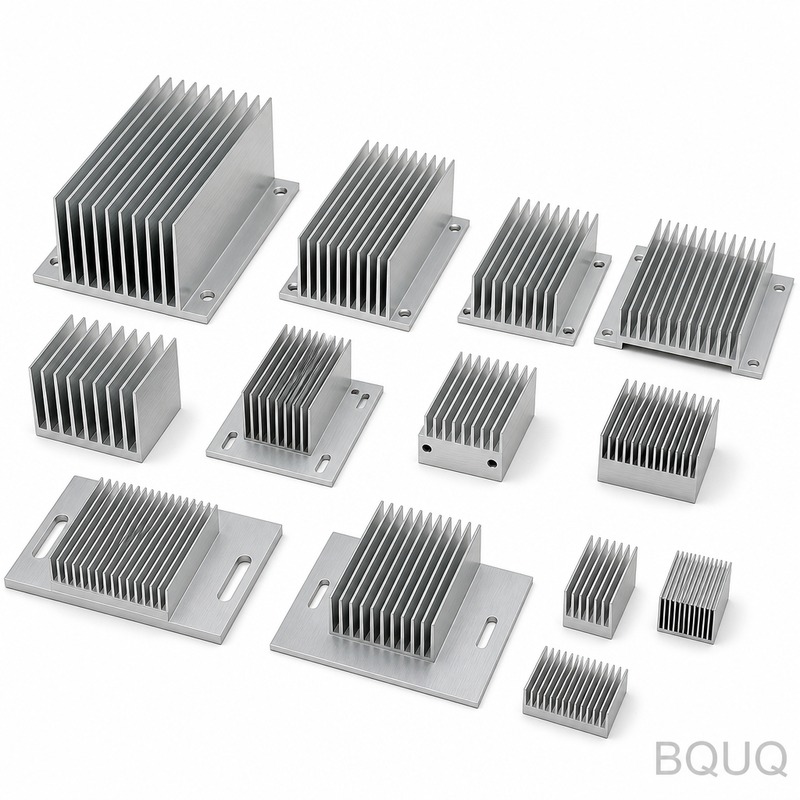
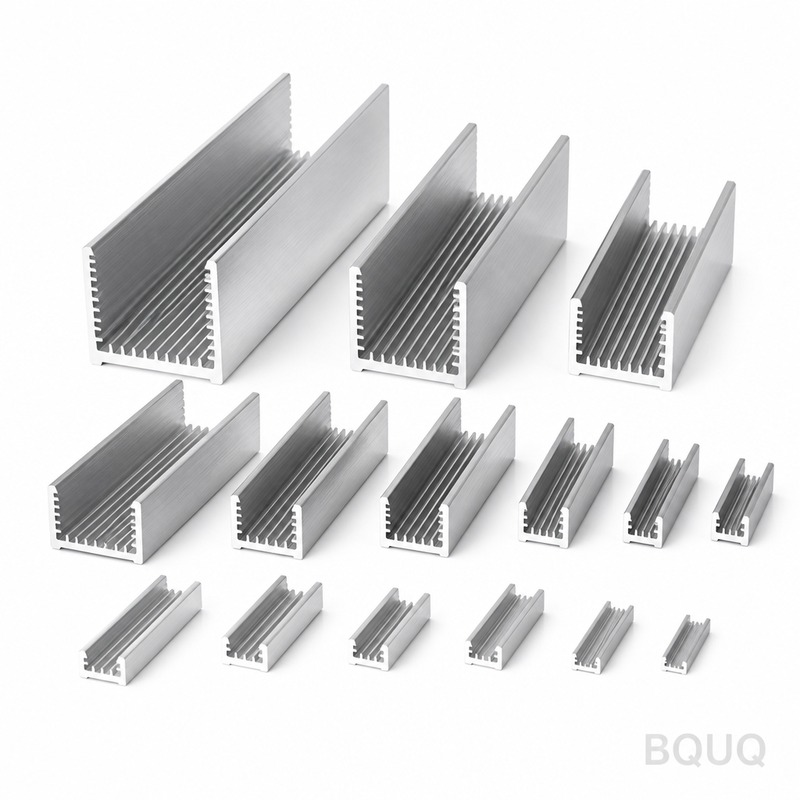
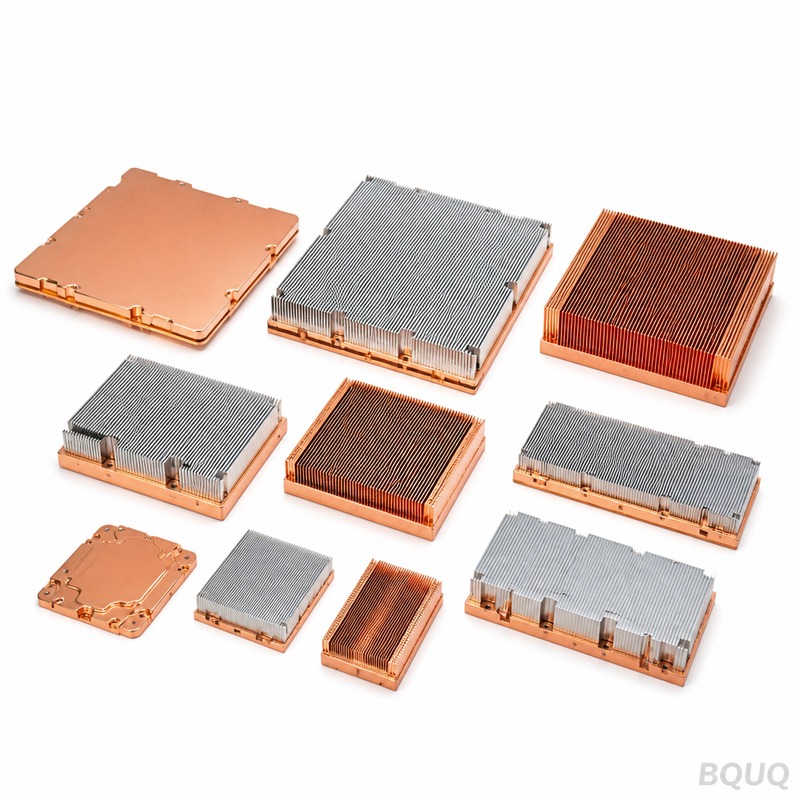
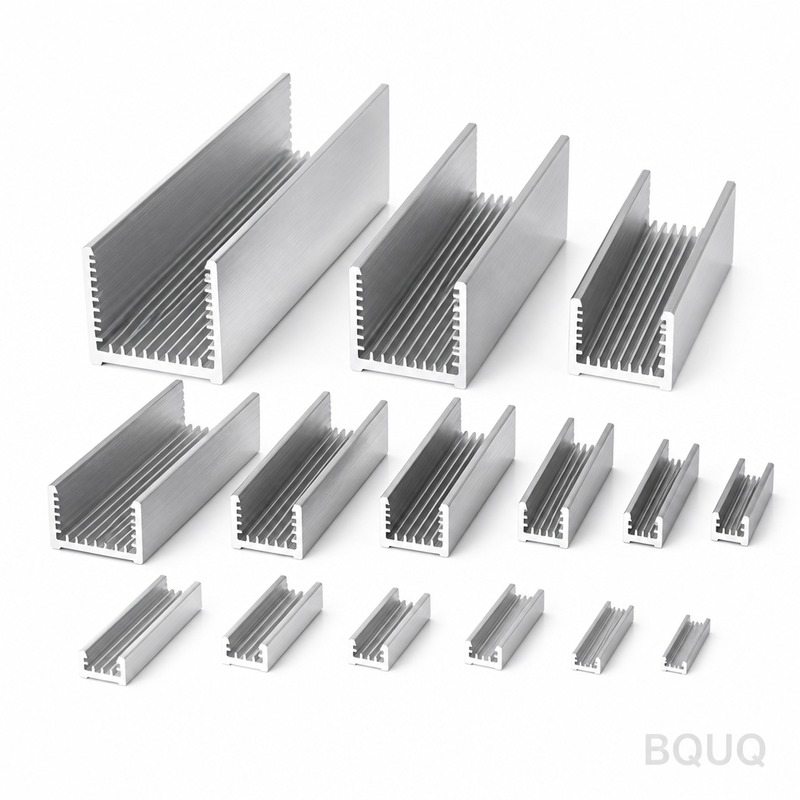
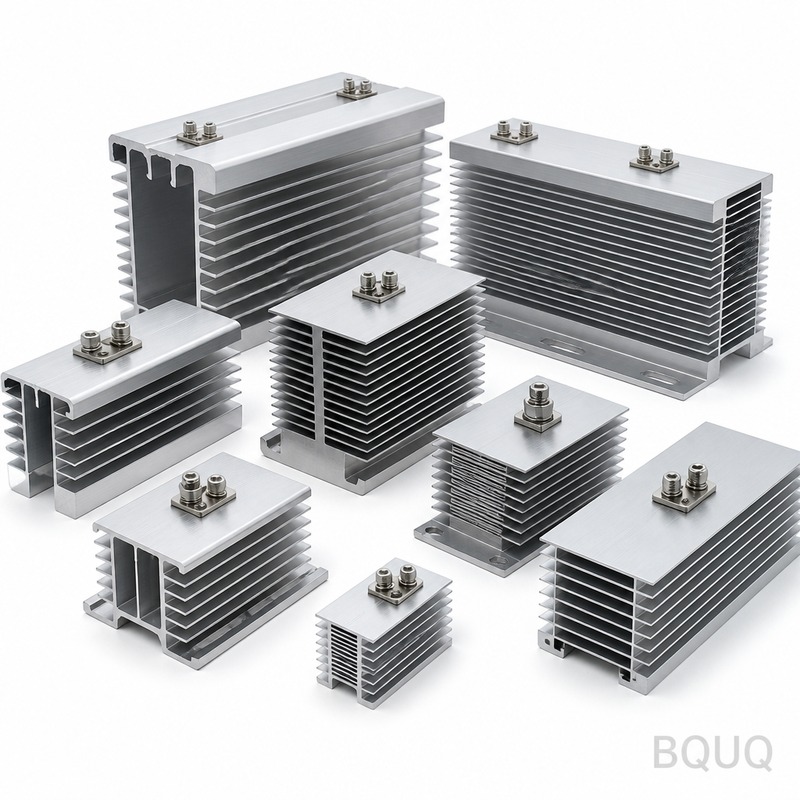
製品ギャラリー
おすすめ記事:カスタムCNCコレットチャック ロングノーズ延長型 自動旋盤46型
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 金型±0.03 mm;穴位置±0.15 mm;100 mmあたり平坦度0.05 mm リードタイム 記事に記載なし MOQ 記事に記載なし 生産能力 80万個ライン;12秒サイクル
選定 / 比較 オプション 最適用途 トレードオフ 一体型スタンピングヒートシンク 産業用PLCおよび制御盤の量産プログラム 金型が必要;金型製作後に形状固定 二部品接着冷却器 低量または試作ビルド 接着層が熱抵抗を追加し、破損する可能性のある接合部 機械加工ヒートシンク 複雑な形状または少量 フィン根部でアノダイズが切断される可能性;複雑さに比例して部品コストが増加
プロセス / 検査 段階 管理 記録 成形 単一63 Tストローク;12秒サイクル;金型±0.03 mm バッチ全体の寸法同一性 平坦度 2.0 mmベースを100 mmあたり0.05 mmの平坦度で検証 出荷前に検証 穴位置 ±0.15 mmをバッチ全体で維持 バッチ寸法記録 表面仕上げ 成形後にクリアアノダイズType II、5-10 µmを適用 フィン根部の腐食保護 検査 毎回の出荷前検査 出荷前検証
よくある質問 これらのアルミニウムヒートシンクの熱抵抗は? 6063-T5アルミニウムヒートシンクは熱抵抗0.62 K/Wを達成します。これは0.4 mmのフィンを3.0 mmピッチで配置し、2.0 mmのベースを一体成形することで実現され、ろう付け接合部や接着層が熱経路に抵抗を追加することがありません。
運営マネージャー:李君 と比較してください。
ヒートシンクベースの実装面はどのくらい平坦ですか? 2.0 mmのベースは出荷前に100 mmあたり0.05 mmの平坦度が検証されます。この平坦度は金型から直接保持され、熱界面の接触が均一に保たれます。一体型スタンピング形状により、二部品冷却器に見られる接着層が排除されます。
使用されている材料と表面仕上げは? ヒートシンクは6063-T5アルミニウム製で、クリアアノダイズType II、5-10 µm仕上げが施されています。アノダイズは成形後に適用されるため、機械加工代替品のようにフィン根部で腐食保護が切断されることがありません。
フィンの寸法とピッチは? フィンは0.4 mm、ピッチ3.0 mmです。ベースは2.0 mm厚です。これらの寸法は単一の63 Tストロークで成形され、金型は±0.03 mmで稼働するため、すべてのストロークがバッチ全体で寸法的に同一です。
生産能力とサイクルタイムは? 単一の63 Tストロークでヒートシンク全体を12秒サイクルで成形し、80万個のラインに供給します。ベースとフィンが一体でプレス成形されるため、部品コストが複雑さに比例して増加することがなくなり、産業用PLCおよび制御盤の量産プログラムが再現可能になります。
どのような穴位置公差を保持できますか? 穴位置は±0.15 mmで保持され、バッチ全体で維持されます。これはすべてのストロークが寸法的に同一であるため可能です。金型は±0.03 mmで稼働し、一体型形状により二部品冷却器に見られる接着層が排除されます。
これらのアルミニウムヒートシンクは通常どこで使用されますか? 産業用PLCおよび制御盤用途向けに設計されています。0.62 K/Wの熱抵抗、0.4 mmのフィンを3.0 mmピッチ、100 mmあたり0.05 mmの平坦度により、再現可能な熱界面接触が重要な量産プログラムに適しています。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 金型±0.03 mm;穴位置±0.15 mm リードタイム このプロセスの標準 MOQ このプロセスの標準 生産能力 80万個ライン
選定 / 比較 オプション 最適用途 トレードオフ 一体型スタンピングヒートシンク 均一な熱接触、接合部破損なし スタンピング形状に限定 二部品接着冷却器 複雑な形状 接着層が熱抵抗を追加 6063-T5アルミニウム 良好な熱伝導性と成形性 一部の合金より強度が低い 0.4 mmフィンを3.0 mmピッチ 高表面積、0.62 K/W 壊れやすいフィンは慎重な取り扱いが必要 2.0 mmベースを0.05 mm/100 mmの平坦度 均一な界面接触 精密な金型が必要
よくある質問 これらのアルミニウムヒートシンクの熱抵抗は? 6063-T5アルミニウムヒートシンクは、0.4 mmのフィンを3.0 mmピッチ、2.0 mmのベースで熱抵抗0.62 K/Wを達成します。この性能は出荷前に検証され、産業用PLCおよび制御盤用途で一貫した熱管理を保証します。
実装面はどのくらい平坦ですか? 2.0 mmのベースは100 mmあたり0.05 mmの平坦度で保持されます。この平坦度は金型から直接維持され、均一な熱界面接触とアセンブリでの信頼性の高い放熱を保証します。
生産能力とサイクルタイムは? 単一の63 Tストロークで各部品を12秒サイクルで成形し、80万個のラインに対応します。この高量産能力により、穴位置±0.15 mmの一貫した寸法精度で大口注文に対応できます。
穴位置でどのような公差を保持できますか? 穴位置公差±0.15 mmを保持し、金型は±0.03 mmで稼働します。これらの公差は当社のスタンピングアルミニウムヒートシンクの標準であり、毎回の出荷前検査で検証されます。
接着型よりも一体型スタンピングヒートシンクを選ぶ理由は? 一体型スタンピングヒートシンクは、二部品冷却器に見られるろう付け接合部や接着層を排除します。これにより潜在的な故障点が除去され、6063-T5アルミニウムと気流の間には打ち抜き表面以外に何も存在しないため、熱経路が短縮されます。
ヒートシンクはどのような材料でできていますか? ヒートシンクは6063-T5アルミニウム製です。この合金は良好な熱伝導性と成形性を提供し、0.4 mmのフィンを3.0 mmピッチ、2.0 mmのベースを持つ一体型設計へのスタンピングに適しています。
出荷前の品質はどのように確保しますか? 毎回の出荷は検査を受けます。100 mmあたり0.05 mmの平坦度、穴位置±0.15 mm、金型公差±0.03 mmを検証します。トレーサビリティと一貫した品質を確保するため、各バッチの記録が保持されます。
関連記事