製品の詳細 目次
重要なポイント BQUQのOEM押出放熱器サービスは、CuZn37銅合金を使用し、フィン1.0 mm、ベース3.0 mmで100 mmあたり0.05 mmの平坦度を実現、ΔT = 60 Kで0.35 K/Wの定格です。プレス加工により、160 Tプレスの18秒サイクルで120,000個の連続生産においてフィンピッチを±0.03 mm以内に保持します。黒色アルマイトType II、10-15 µmが標準仕様です。
重要なポイント BQUQのOEM押出放熱器サービスは、CuZn37銅合金を使用し、フィン1.0 mm、ベース3.0 mmで100 mmあたり0.05 mmの平坦度を実現、ΔT = 60 Kで0.35 K/Wの定格です。プレス加工により、160 Tプレスの18秒サイクルで120,000個の連続生産においてフィンピッチを±0.03 mm以内に保持します。黒色アルマイトType II、10-15 µmが標準仕様です。
当社のOEM押出放熱器サービスは、銅合金CuZn37を使用し、フィン1.0 mm、ベース3.0 mmで100 mmあたり0.05 mmの平坦度を実現しています。ΔT = 60 Kで0.35 K/Wの定格を持ち、VFDおよびインバータ向けに月産120,000個の生産体制で、黒色アルマイトType II、10-15 µmを標準仕様として対応しています。
設計アプローチとプロセス プレス加工により、押出では維持できない再現性の高い1.0 mmフィンプロファイルを実現します。金型が1ストロークで全フィンを成形するため、120,000個の連続生産においてピッチが±0.03 mm以内に収まります。
160 Tの1ストロークでOEM押出放熱器サービス全体を成形するため、部品コストが複雑さに応じて増加することがなくなります。金型は±0.03 mmで稼働し、18秒サイクルで120,000個のラインに対応します。
現在、1社のサプライヤーが同一の160 Tプレスファミリーから1.0 mmから1.0 mmまでのフィンゲージに対応しているため、熱設計の変更は新しいベンダーへの切り替えではなく、金型変更で対応できます。
関連記事:IATF 16949認証が金属プレスサプライヤーにもたらすメリット
すべてのストロークが寸法的に同一であるため、±0.15 mmの穴位置がバッチ全体で維持されます。これがVFDおよびインバータの量産プログラムを再現可能にしています。
黒色アルマイトType II、10-15 µm仕上げは成形後に施されるため、機械加工の代替品のようにフィン根部で耐食性が切断されることがありません。
材料選定と表面仕上げ 標準材料は銅合金CuZn37で、黒色アルマイトType II、10-15 µmで供給されます。VFDおよびインバータへの暴露が懸念される用途では、パッシベーション処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を向上させ、単位質量はほぼ2倍になります。
こちらもご覧ください:再生可能エネルギー部品:グリーンテックシステムのための精密製造公差と材料
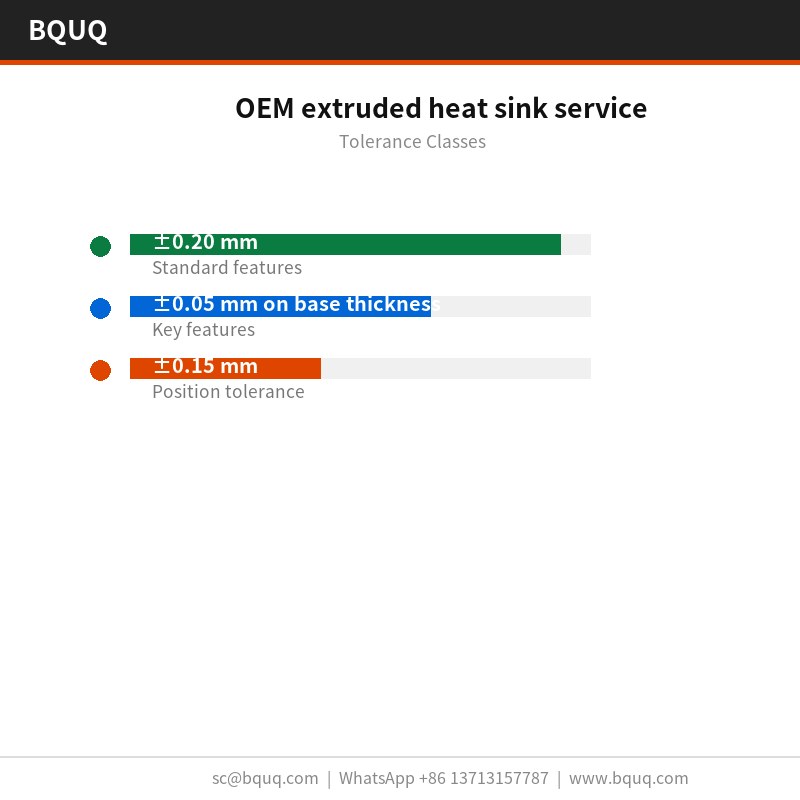
指定可能な公差クラス 一般寸法は±0.20 mmで、ベース厚さの±0.05 mmなどの重要部位は別途管理されます。成形形状は金型の再現性±0.03 mmを継承し、穴位置は±0.15 mmで保持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定することをお勧めします。
CNC加工ポンプインペラー の詳細はこちら。
出荷前の検査 平坦度は花崗岩定盤上、20 °Cで100 mmあたり0.05 mmの限度に対して検査され、フィンピッチは±0.03 mmで光学的に検証されます。報告書は各ロットに添付されます。
各バッチにはCMM報告書と100%油圧プレス漏れ試験が付属します。平坦度、ピッチ、ベース厚さ、穴位置を記録し、±0.20 mmを超えるものはラインから出る前にフラグを立てます。
技術資料:産業機器部品:精密部品の多工程加工事例
サンプリングは重要寸法がAQL 0.65、一般が1.5で、初品にはCMMと100%油圧プレス漏れ試験を実施します。±0.20 mmを超える偏差は全ロット選別をトリガーします。
プレス加工では図面寸法を変えずに根部が割れる可能性があるため、成形後に1.0 mmフィン先端のバリと割れを検査します。バリ限度は部品ごとに設定されます。
この部品の用途 VFDおよびインバータプログラムがこの形状の存在理由です。筐体を高くできない場合、フィン密度が唯一の手段であり、4.0 mmピッチと1.0 mm素材がアルミニウムの実用的な上限です。
おすすめ記事:低侵襲医療機器向けマイクロ圧縮スプリングの精密製造
OEM押出放熱器サービスがVFDおよびインバータの量で稼働する場合、部品間の一貫性が現場返品を決定します。120,000個の連続生産で±0.03 mmは熱曲線を1つのバンド内に保ちます。
VFDおよびインバータに取り組む設計者は、熱データよりも先に平坦度を求めます。VFDおよびインバータの組立は自動化されており、平坦でないベースはラインを停止させるからです。
VFDおよびインバータ設計では、しばしば2.0 m/sの強制空冷経路が使用されます。ΔT = 75 K、強制空冷2.0 m/sで0.35 K/Wは、VFDおよびインバータがファン動力を音響限界以下に抑えながら目標を維持できることを意味します。
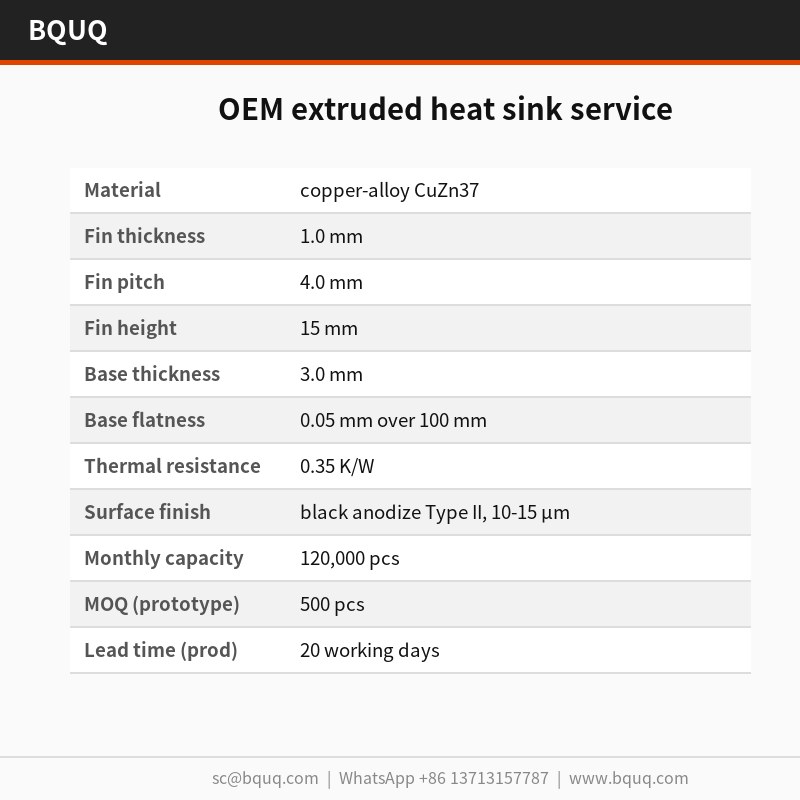
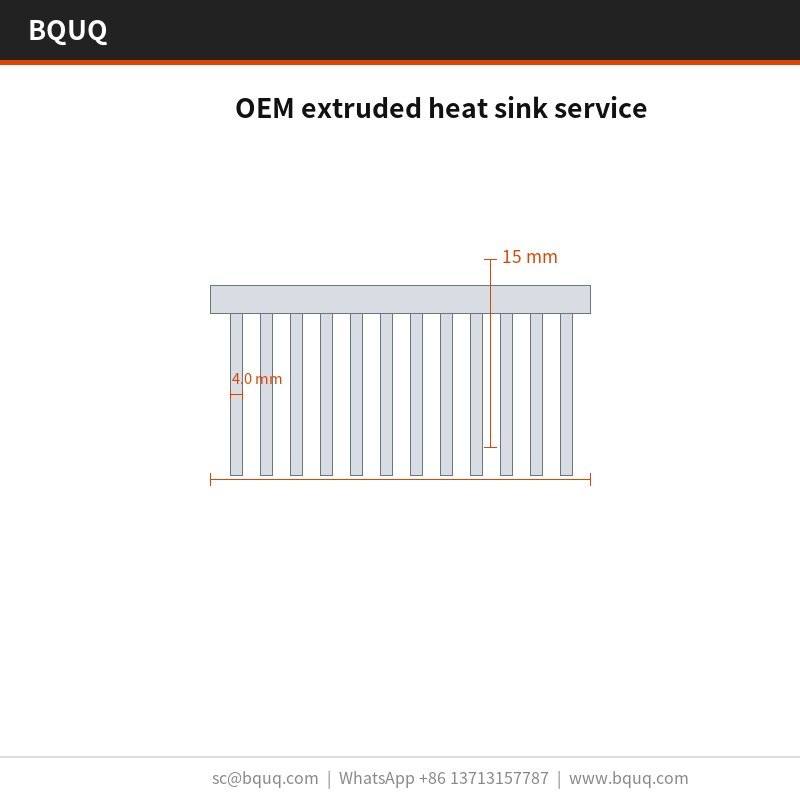
仕様 パラメータ 値 / 範囲 材料 銅合金CuZn37 フィン厚さ 1.0 mm フィンピッチ 4.0 mm フィン高さ 15 mm ベース厚さ 3.0 mm ベース平坦度 100 mmあたり0.05 mm 熱抵抗 0.35 K/W 熱試験条件 ΔT = 75 K、強制空冷2.0 m/s 表面仕上げ 黒色アルマイトType II、10-15 µm サイズ範囲 80 x 60 x 35 mm
FAQ:ご注文前のご質問 各バッチの品質はどのように検証しますか? 各ロットはCMMと100%油圧プレス漏れ試験で検査され、報告書は出荷品に含まれます。100 mmあたり0.05 mm、4.0 mm、3.0 mm、および穴位置を±0.20 mmに対して検査します。コイルからカートンまでのロットトレーサビリティは10年間保持されます。
表面処理なしで納品できますか? はい、自社で仕上げを行うお客様にはプレス加工まま出荷します。リスクは1.0 mmフィンへの取り扱い跡ですので、それらの部品はPE袋+ハニカムカートン内に合紙を入れて梱包し、1カートンあたり15 kgとしています。
OEM押出放熱器サービスを異なるサイズで製造できますか? ファミリーは80 x 60 x 35 mmをカバーし、単位重量は15 gからです。ベースはプレス成形されるため、新しいサイズは新しいプレスラインではなくダイインサートの変更で対応でき、開発期間は通常8週間ではなく2週間です。
円錐ばねと円筒ばね:それぞれの設計をいつ使うべきか? と比較してください。
ガルバニック腐食をどのように防ぎますか? 鍵となるのは、湿潤接触領域での第二金属を避けることです。黒色アルマイトType II、10-15 µmを推奨し、部品がアルミニウムシャーシに接触する場合は絶縁ワッシャーを使用します。相手材をご連絡いただければ、それに応じてコーティングを指定します。
御社のOEM押出放熱器サービスとスカイブフィンOEM押出放熱器サービスの違いは何ですか? スカイブフィンは切削加工されるため、薄く高いフィンと所定の高さでより高い密度が得られますが、コストはフィン面積に直接比例します。プレス加工は1ストロークで同じ結果を実現し、120,000個以下では単位コストがはるかに低くなります。固定高さ筐体内のVFDおよびインバータには、通常プレス加工が正解です。
関連記事:BQUQ CNC加工 自動旋盤46型 ミラーポリッシュ コレットチャック
製造と出荷の方法 東莞からの直接調達:コイル材、成形、表面処理、検査が1つの建物内で行われ、100 mmあたり0.05 mmの平坦度が部品の梱包前に検証されます。
こちらもご覧ください:サーマルグリース vs サーマルパッド:CNC加工ヒートシンクのための工学的選定ガイド
当社のVFDおよびインバータの経験は2015年の最初の金型プログラムに遡ります。その歴史が、標準の黒色アルマイトType II、10-15 µmと±0.20 mmが楽観的ではなく保守的である理由です。
工場はISO9001を取得しており、PE袋+ハニカムカートン、1カートンあたり15 kgでRoHSおよびREACH文書を出荷できます。第三者SGS検査はコンテナ封印前にご要望に応じて手配します。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
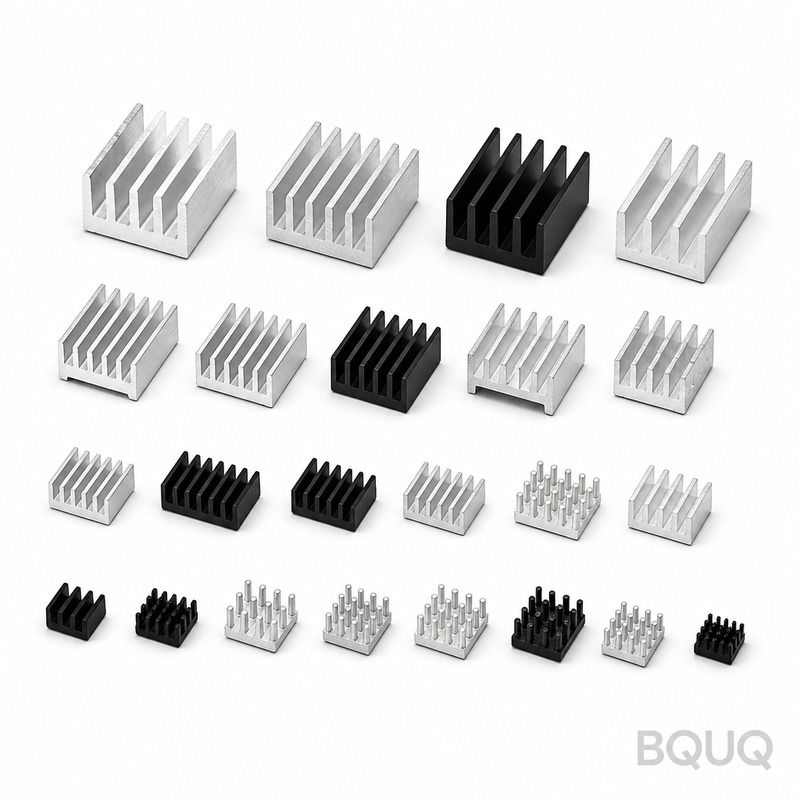
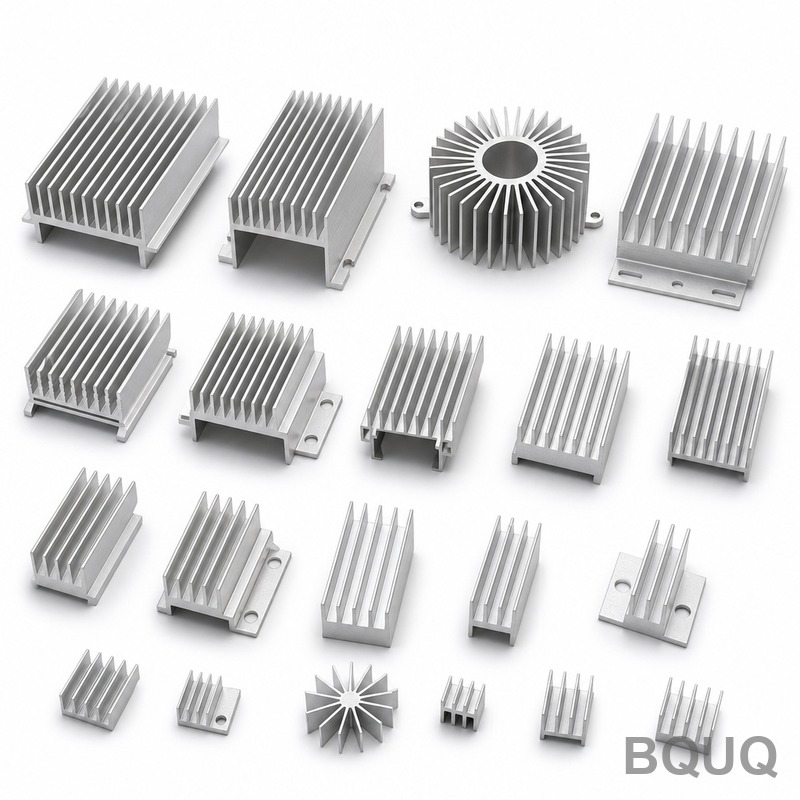
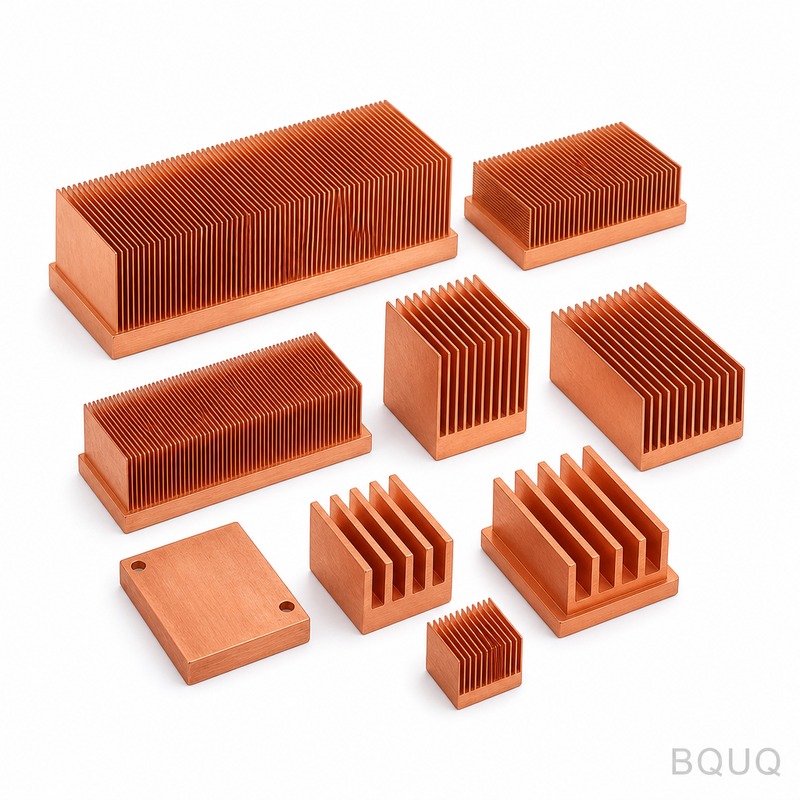
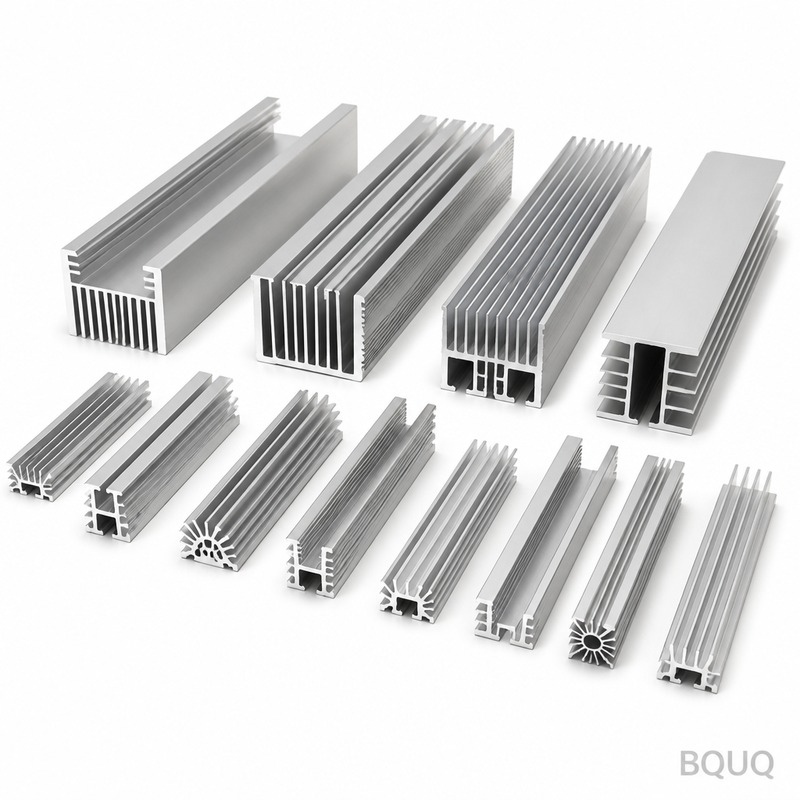
製品ギャラリー
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 CuZn37銅合金 公差 フィンピッチ±0.03 mm;穴位置±0.15 mm;100 mmあたり平坦度0.05 mm リードタイム 抜粋に記載なし MOQ 抜粋に記載なし 生産能力 月産120,000個;160 Tプレスの18秒サイクル
選定 / 比較 オプション 最適用途 トレードオフ プレス加工1.0 mmフィンプロファイル 120,000個にわたる±0.03 mm以内の再現性あるフィンピッチ 160 Tプレス金型が必要;押出ではこのプロファイルを維持できない 押出放熱器 金型複雑度が低い連続フィンプロファイル プレス加工の1.0 mmフィンピッチ公差を達成できない 機械加工の代替品 試作または小ロットの複雑な形状 フィン根部で黒色アルマイトが切断される可能性;複雑さに応じて部品コストが増加 黒色アルマイトType II、10-15 µm VFDおよびインバータ向け成形後の腐食保護 成形後に適用;寸法制御の代替にはならない 単一160 Tストローク 部品コストが複雑さに応じて増加しない 専用金型は±0.03 mmで稼働;段取り替えは金型変更
プロセス / 検査 工程 管理 記録 金型 金型は±0.03 mmで稼働 金型寸法報告書 プレス加工 160 Tストロークが18秒サイクルで部品全体を成形 サイクルタイムとプレスログ フィンプロファイル 120,000個の連続生産でフィンピッチが±0.03 mm以内 バッチ寸法検査 穴位置 ±0.15 mmの穴位置がバッチ全体で維持 穴位置検査記録 表面仕上げ 成形後に黒色アルマイトType II、10-15 µmを適用 コーティング厚さ記録 最終検査 出荷前の検査 出荷検査報告書
よくあるご質問 OEM押出放熱器サービスにはどのような材料が使用されていますか? 標準材料は銅合金CuZn37です。フィン1.0 mm、ベース3.0 mmで100 mmあたり0.05 mmの平坦度を実現し、ΔT = 60 Kで0.35 K/Wの定格で、月産120,000個のVFDおよびインバータ向けに対応します。
120,000個の連続生産で維持できるフィンピッチ公差は? プレス加工により、120,000個の連続生産でフィンピッチを±0.03 mm以内に保持します。160 T金型が1ストロークで全フィンを成形するため、ピッチが一貫し、±0.15 mmの穴位置がバッチ全体で維持されます。
TO-220、TO-247およびその他のパワーパッケージ用標準ヒートシンクサイズ の詳細はこちら。
1.0 mmフィンに押出ではなくプレス加工を使用する理由は? プレス加工は、押出では維持できない再現性の高い1.0 mmフィンプロファイルを実現します。金型が1ストロークで全フィンを成形するため、120,000個の連続生産でピッチが±0.03 mm以内に収まり、単一の160 Tストロークで部品全体を成形します。
この放熱器のサイクルタイムとプレス能力は? 単一の160 TストロークでOEM押出放熱器サービス全体を成形し、18秒サイクルで120,000個のラインに対応します。金型は±0.03 mmで稼働するため、すべてのストロークがバッチ全体で寸法的に同一です。
標準の表面仕上げとその適用方法は? 黒色アルマイトType II、10-15 µmが標準です。成形後に適用されるため、機械加工の代替品のようにフィン根部で耐食性が切断されることがありません。これはVFDおよびインバータの量産プログラムに対応します。
ベンダーを変更せずに熱設計の変更に対応できますか? はい。現在、1社のサプライヤーが同一の160 Tプレスファミリーから1.0 mmから1.0 mmまでのフィンゲージに対応しているため、熱設計の変更は新しいベンダーへの切り替えではなく、金型変更で対応できます。金型は±0.03 mmで稼働し、18秒サイクルで120,000個のラインに対応します。
この放熱器の定格熱性能は? OEM押出放熱器サービスはΔT = 60 Kで0.35 K/Wの定格です。CuZn37を使用し、フィン1.0 mm、ベース3.0 mmで100 mmあたり0.05 mmの平坦度を実現し、月産120,000個のVFDおよびインバータ向けに対応します。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 CuZn37銅合金 公差 フィンピッチ±0.03 mm;100 mmあたりベース平坦度0.05 mm;穴位置±0.15 mm リードタイム 記事に記載なし MOQ 記事に記載なし 生産能力 月産120,000個;160 Tプレス;18秒サイクル
選定 / 比較 オプション 最適用途 トレードオフ 押出放熱器 シンプルなプロファイル、低い金型コスト プレス加工ほど1.0 mmフィンピッチを厳密に維持できない プレス加工放熱器 再現性ある1.0 mmフィンプロファイル、大量生産 プレス金型が必要;ピッチ±0.03 mm CuZn37銅合金 熱伝導率とプレス成形性 材料コストがアルミニウムより高い 黒色アルマイトType II、10-15 µm 標準表面仕上げ、耐食性 工程が追加;厚さ範囲は固定 160 Tプレス、18秒サイクル 120,000個の連続生産 サイクルタイムがプレスあたりのスループットを制限
よくあるご質問 BQUQのOEM押出放熱器サービスにはどのような材料が使用されていますか? BQUQはCuZn37銅合金を使用しています。この材料はフィン1.0 mm、ベース3.0 mmで100 mmあたり0.05 mmの平坦度を実現します。定格熱性能はΔT = 60 Kで0.35 K/Wです。黒色アルマイトType II、10-15 µmが標準です。
技術資料:中国製カスタムワイヤーフォームスプリング
プレス加工放熱器のフィンピッチ公差は? プレス加工により、120,000個の連続生産でフィンピッチを±0.03 mm以内に保持します。160 Tプレスと18秒サイクルが1ストロークで全フィンを成形します。この再現性は、1.0 mmフィンプロファイルに対して押出が維持できるものよりも厳密です。
おすすめ記事:メタルスタンピングに使用できる材料は?鋼、アルミニウム、銅ガイド
ΔT = 60 Kでの熱抵抗定格は? 定格熱抵抗はΔT = 60 Kで0.35 K/Wです。この値はフィン1.0 mm、ベース3.0 mmのCuZn37銅合金設計に適用されます。VFDおよびインバータ向けに対応します。
OEM押出放熱器の標準表面仕上げは? 黒色アルマイトType II、10-15 µmが標準です。この仕上げはプレス加工後、最終検査前に適用されます。VFDおよびインバータ用途向けに耐食性と一貫した外観を提供します。
リレー・スイッチ用プレス部品:接点、ばね、ヨーク と比較してください。
これらの放熱器の月産生産能力は? 生産能力は月産120,000個です。ラインは160 Tプレスと18秒サイクルを使用しています。金型は±0.03 mmで稼働し、1社のサプライヤーが同一プレスファミリーから1.0 mmから1.0 mmまでのフィンゲージに対応しています。
指定できる穴位置公差は? 穴位置公差は±0.15 mmです。すべてのストロークが寸法的に同一であるため、この公差は120,000個の連続生産全体で維持されます。160 Tプレスと18秒サイクルがこの再現性を支えます。
生産中にベース平坦度はどのように管理されますか? ベース平坦度は100 mmあたり0.05 mmで管理されます。これはプレス金型によって達成され、出荷前の検査で検証されます。3.0 mmベースがこの平坦度仕様を支えます。
関連記事